


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Évaluation du service après-vente mondial des machines à bois sur les marchés d’exportation
La capacité de service après-vente doit être évaluée comme faisant partie intégrante de la machine elle-même lorsque les équipements de travail du bois traversent les frontières. Une scie à panneaux, une plaqueuse de chants, une machine CNC d'imbrication, une ponceuse à large bande ou une raboteuse quatre faces peut répondre aux spécifications indiquées dans le devis tout en provoquant une interruption de production coûteuse si les instructions d'installation ne sont pas claires, si un défaut de commande ne peut pas être diagnostiqué à distance ou si une pièce d'usure courante n'est pas disponible au moment requis.
La question pratique est de savoir si l'assistance reste utilisable après l'expédition, le dédouanement, l'installation sur site et les premiers mois de production. Une évaluation crédible examine le processus de réponse du fournisseur, la documentation technique, la structure des pièces de rechange, la méthode de diagnostic à distance et sa capacité à gérer les conditions électriques, les matériaux et les conditions d'exploitation réelles sur le site de destination. Le service après-vente international pour les machines de travail du bois est le plus efficace lorsque ces éléments sont reliés plutôt que proposés comme des promesses distinctes.
Commencez par le parcours de défaillance probable
La qualité de l'assistance devient visible lorsqu'un défaut est décrit en partant de la machine. Un système de service utile doit distinguer un problème de réglage mécanique, un problème d'alimentation électrique, un défaut pneumatique, une erreur de paramètre, un composant endommagé et une condition de procédé causée par la pièce à usiner. Ces catégories nécessitent des actions différentes. Envoyer une pièce de rechange à une machine qui nécessite uniquement un réglage de la vitesse d'avance fait perdre du temps ; donner des conseils d'utilisation génériques lorsqu'un variateur ou un encodeur est défaillant laisse la production à l'arrêt.
Lors de l'évaluation, demandez comment une demande de service est reçue et orientée. La réponse doit identifier les informations nécessaires avant le début du diagnostic : modèle de machine, numéro de série, image de l'écran du contrôleur, code d'alarme, courte vidéo du défaut, matériau traité, état de l'outil, réglages de fonctionnement actuels et modifications récentes apportées à la machine ou à la ligne de production. Il ne s'agit pas d'une formalité administrative. Une surcharge de broche sur une fraiseuse CNC peut résulter d'un programme de coupe inadapté, d'un outil émoussé, d'un serrage d'outil incorrect, d'une aspiration des poussières insuffisante, d'une faible tenue par vide ou d'un problème de variateur électrique. L'alarme seule ne permet pas d'établir la cause.
Le délai de réponse doit également être défini avec soin. Un accusé de réception d'un message est différent d'une réponse techniquement utile. La mesure pertinente est le temps nécessaire pour qu'une personne qualifiée puisse cerner le défaut, demander les preuves appropriées et indiquer l'action suivante. Pour les équipements complexes, une session à distance avec le contrôleur ou une séquence structurée de dépannage est généralement plus précieuse qu'une réponse rapide mais vague.
Évaluez l'assistance en fonction de l'environnement installé
Les machines exportées fonctionnent dans des conditions pouvant différer considérablement de l'environnement d'essai en usine. La tension, la fréquence, la configuration des phases, la qualité de la mise à la terre, la stabilité de l'air comprimé, la poussière ambiante, l'humidité et la capacité d'aspiration disponible influencent tous la mise en service et la fiabilité. Une machine conçue pour une configuration électrique particulière nécessite un processus clair de conversion ou de confirmation avant expédition. Une incompatibilité non résolue peut apparaître ultérieurement sous forme d'alarmes intempestives de variateur, de comportement instable des servomoteurs, de surchauffe ou de défaillance prématurée des composants électriques.
L'assistance à l'installation doit donc couvrir plus que les plans d'assemblage. Pour un centre d'usinage CNC, le dossier d'installation doit traiter des exigences relatives aux fondations ou au sol, de la mise à niveau de la machine, du raccordement électrique, de la préparation de l'air, de la tuyauterie de vide, des interfaces d'aspiration, des contrôles de lubrification, de l'étalonnage des outils, des procédures de référencement des axes et de la vérification des dispositifs de sécurité. Pour une plaqueuse de chants, le périmètre d'assistance doit préciser comment régler la température de colle, les rouleaux presseurs, les unités d'affleurage, les outils de raclage et les conditions d'avance de la pièce pour le matériau de chant sélectionné.
Les différences de matériaux comptent autant que les conditions d'alimentation. Les panneaux mélaminés, les panneaux de particules, le MDF, le contreplaqué, le bois massif, les panneaux plaqués, les pièces avec chants acryliques et le bois dont l'humidité varie ne se comportent pas de la même manière. Les éclats de chant, les défauts de ligne de colle, les marques de brûlure, les rayures de ponçage et les variations dimensionnelles peuvent provenir du matériau, de l'outil de coupe, des paramètres d'usinage ou du réglage de l'équipement. Une documentation d'assistance qui considère chaque problème de qualité comme un défaut de machine n'est pas suffisante dans un contexte de production.
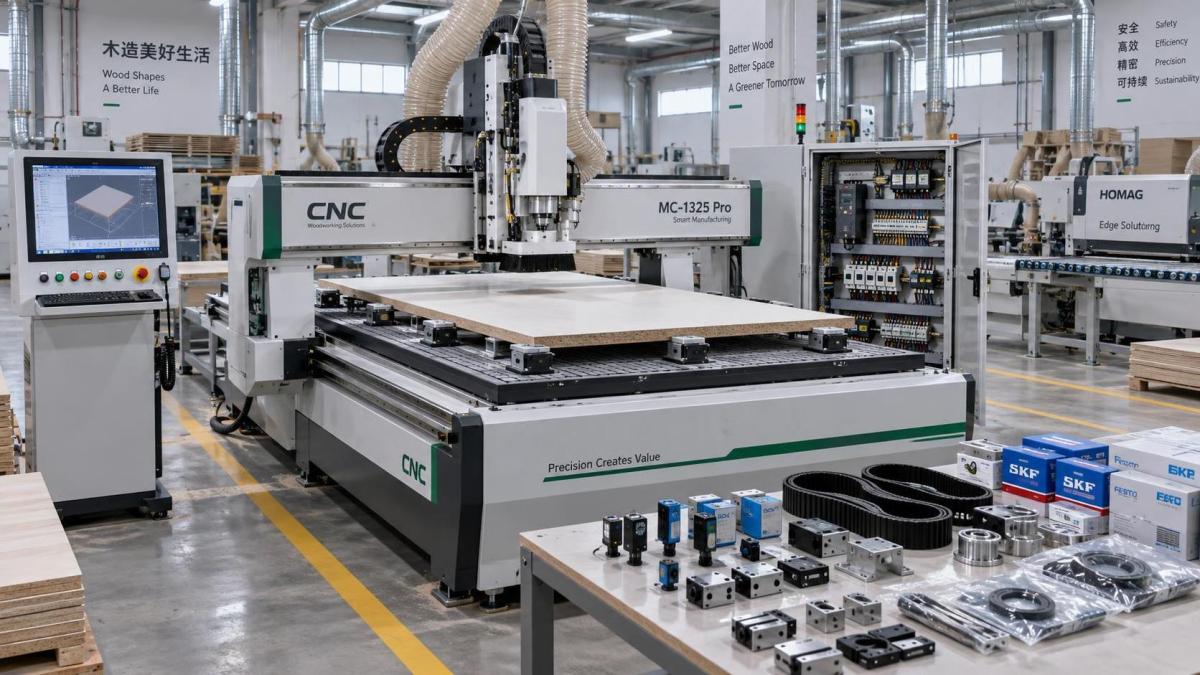
Un processus d'assistance compétent relie l'investigation des défauts à l'application. Par exemple, une mauvaise adhérence des chants exige de prendre en compte la préparation du bord du panneau, le type d'adhésif, l'état du bac à colle, la température, la quantité appliquée, la pression, la température du panneau et la compatibilité du ruban de chant. Remplacer un rouleau sans vérifier ces relations peut modifier temporairement le résultat sans corriger la source du problème.
La documentation est un outil de service, pas un accessoire d'expédition
Les manuels reçoivent souvent peu d'attention lors des comparaisons commerciales, pourtant leur qualité affecte à la fois le temps de démarrage et la dépendance future au service. L'ensemble documentaire doit correspondre à la configuration livrée plutôt qu'à une famille de produits générique. Un manuel pour une machine standard est moins utile lorsque l'unité livrée comprend un contrôleur différent, un groupe de perçage supplémentaire, une interface de chargement automatique, un moteur non standard, un dispositif de sécurité spécial ou des composants électriques spécifiques à une région.
Évaluez si la documentation comprend des schémas électriques et pneumatiques clairs, l'identification des pièces, les points de lubrification, les intervalles de maintenance, les instructions d'utilisation du contrôleur, l'interprétation des alarmes, les procédures de réglage et les spécifications des consommables. Les vues éclatées des pièces sont particulièrement utiles lorsqu'elles relient les numéros de référence aux informations de commande. Une désignation telle que « ensemble de roulement » ne suffit pas lorsque plusieurs ensembles diffèrent par le diamètre de l'arbre, l'orientation, la position du capteur ou le niveau de révision.
La qualité de la traduction mérite de l'attention, car des instructions ambiguës créent des appels de service évitables. Le langage technique doit identifier le composant exact, l'action, la direction et la condition de sécurité. « Régler correctement » ne fournit aucune base fiable pour remettre en état une tête de coupe, une poutre de pression, un convoyeur à chaîne ou un support de capteur. Une bonne instruction indique ce qui est réglé, quelle surface de référence est utilisée, quelle condition confirme un réglage correct et si l'isolement de l'alimentation est d'abord requis.
La disponibilité des pièces de rechange doit correspondre à la criticité de la machine
Une promesse de pièces de rechange a peu de sens sans stratégie de pièces. La distinction utile est celle entre les consommables, les éléments d'usure prévisibles, les composants critiques en cas de défaillance et les ensembles à long délai d'approvisionnement. Les lames de scie, fraises, bandes abrasives, couteaux racleurs, lubrifiants, filtres et certains rouleaux presseurs sont normalement des éléments d'exploitation planifiés. Les capteurs, contacteurs, électrovannes, fusibles, raccords pneumatiques, courroies, chaînes, roulements, interrupteurs de fin de course et certains accessoires de variateur peuvent être des pièces relativement petites ayant un effet important sur les temps d'arrêt. Les broches principales, servo-variateurs, réducteurs, pompes à vide, modules de commande et cartes électroniques spécialisées exigent une approche de planification différente.
Le package initial de pièces de rechange approprié dépend du type de machine, de l'intensité de production, de la complexité technique et du délai de livraison jusqu'au site d'installation. Une machine manuelle ou semi-automatique simple peut ne nécessiter qu'un ensemble ciblé de pièces d'usure et d'éléments électriques de base. Une ligne automatisée avec axes servo, lecture de codes-barres, manutention des matériaux et systèmes de commande interconnectés crée davantage de points d'interruption potentiels. Garder sur site tous les composants possibles est rarement judicieux, mais ne conserver aucun élément critique peut transformer une panne mineure en arrêt prolongé.
L'identification des pièces nécessite une attention particulière lorsque les machines ont été mises à niveau au fil du temps. Une photo d'un composant défaillant peut être trompeuse si des composants similaires ont des tensions nominales, des protocoles de communication, des modes de montage ou des exigences de micrologiciel différents. Le numéro de série, le schéma électrique, l'étiquette du composant et le relevé de configuration de la machine doivent être utilisés ensemble avant la libération d'un remplacement.
L'assistance à distance a des limites qu'il convient de reconnaître tôt
Les appels vidéo, la messagerie, les captures d'écran du contrôleur et l'accès à distance peuvent résoudre rapidement de nombreux problèmes. Ils sont efficaces pour l'examen des paramètres, l'interprétation des alarmes, les contrôles d'état des capteurs, les procédures de référencement des axes, les réglages logiciels, la vérification de la lubrification et les réglages guidés. Le diagnostic à distance fonctionne également bien lorsque la machine dispose d'une connexion réseau stable et que le site local peut fournir en toute sécurité les observations demandées.
Cependant, l'assistance à distance ne peut pas mesurer physiquement le faux-rond de la broche, reconstruire une unité de collage endommagée, aligner un long convoyeur, remplacer un réducteur défaillant ni déterminer si le bâti d'une machine s'est déplacé pendant le transport sans preuves adéquates sur site. Une évaluation doit demander comment l'intervention sur le terrain est gérée lorsque le diagnostic à distance atteint ses limites. Les points pertinents comprennent la disponibilité de ressources techniques locales, le processus d'escalade pour les défauts complexes, la préparation requise avant une visite et la responsabilité concernant les déplacements, les outils, les équipements de levage et les pièces de rechange.
L'accès à distance doit être régi par une procédure claire. Le contrôleur de la machine peut contenir des programmes de production, des dimensions de pièces et des réglages de fonctionnement qui ne doivent pas être modifiés sans précaution. Il doit y avoir un accord sur la personne qui autorise l'accès, la manière dont les modifications sont enregistrées, la nécessité ou non d'arrêter la machine pendant l'intervention et la façon dont les paramètres d'origine sont conservés. Une action d'assistance qui rétablit le fonctionnement mais ne laisse aucune trace des réglages modifiés peut créer ultérieurement un problème de qualité difficile.
La mise en service révèle le véritable niveau de service
Les essais avant expédition démontrent que la machine fonctionnait avant l'emballage. Ils ne prouvent pas qu'elle fonctionnera correctement après son installation dans une autre installation. La mise en service doit confirmer la configuration livrée, l'état de préparation électrique et pneumatique, les fonctions de sécurité, la lubrification, le sens de déplacement, l'étalonnage, la configuration des outils et le résultat de production. Le processus d'acceptation doit utiliser des pièces représentatives lorsque cela est possible, en particulier lorsque l'état de surface, la précision de perçage, la qualité des chants ou le positionnement répété sont importants.
Les critères d'acceptation doivent être pratiques et liés au procédé prévu. Sur une scie à panneaux, cela peut inclure la qualité de coupe, l'équerrage, la répétabilité du positionnement de la butée et la stabilité du système de manutention des panneaux. Sur une machine CNC d'imbrication, cela peut inclure la cohérence du point de référence, la fiabilité du changement d'outil, les performances de maintien par vide, la précision d'usinage sur un matériau de panneau représentatif et une aspiration propre autour de la zone de coupe. Sur une ponceuse, l'observation pertinente peut être l'uniformité de surface sur toute la largeur du panneau, plutôt que le simple fait que la bande abrasive tourne.
Les problèmes découverts lors de la mise en service doivent être documentés par des preuves et séparés en dommages de transport, défaut d'installation, erreur de configuration, défaut de fabrication et réglage du procédé. Regrouper ces catégories dans une seule réclamation retarde la résolution, car chacune suit une voie corrective différente. Un carter bosselé, un moteur raccordé incorrectement, un paramètre logiciel manquant et un arrachement causé par une fraise inadaptée ne sont pas des événements de service équivalents.
Comparez les engagements de service en termes opérationnels
Les formulations commerciales telles que « assistance à vie » ou « réponse rapide » doivent être converties en questions opérationnelles. L'assistance est-elle disponible par un canal défini ? Les dossiers des machines sont-ils conservés par numéro de série ? Le personnel technique peut-il communiquer clairement dans la langue de travail utilisée pour l'installation et le dépannage ? Les demandes de service sont-elles traitées pendant les heures de travail pertinentes, et existe-t-il un processus d'escalade lorsque la production est arrêtée ? Le fournisseur fournit-il des plans révisés ou des relevés de paramètres après les modifications de configuration ?
- Un contact d'assistance capable d'identifier la configuration de la machine livrée est plus utile qu'un contact commercial général qui transmet les messages.
- Des instructions écrites pour la maintenance courante réduisent la dépendance aux communications d'urgence et facilitent l'identification des symptômes récurrents.
- Pour les équipements automatisés, précisez si le périmètre de service couvre les interfaces avec les chargeurs, déchargeurs, équipements d'aspiration, systèmes de codes-barres et commandes de production en amont, ou uniquement la machine principale.
- Les modalités d'expédition des pièces doivent être discutées en termes d'emballage, de documents douaniers et d'identification traçable, car un composant expédié en urgence ne peut toujours pas rétablir la production s'il est retardé par des documents incomplets.
La comparaison la plus solide repose sur des scénarios d'interruption réalistes plutôt que sur de vastes déclarations de service. Considérez un capteur de proximité défaillant pendant une équipe de production, un vide instable sur une table d'imbrication, une alarme du contrôleur après un incident électrique, une mauvaise adhérence de colle sur un panneau nouvellement introduit ou une broche endommagée découverte après une utilisation prolongée. Pour chaque scénario, le parcours d'assistance crédible doit montrer quelles preuves sont nécessaires, qui diagnostique le problème, quelles pièces peuvent être concernées, ce qui peut être fait sur le site et ce qui se passe si la première solution ne fonctionne pas.
La valeur à long terme est plus facile à évaluer lorsque le service après-vente est traité comme un système d'exploitation doté de dossiers, d'une logique technique, d'une discipline des pièces et de voies d'escalade. Cette approche révèle si l'assistance est préparée aux conditions dans lesquelles les machines de travail du bois génèrent réellement leur rentabilité : production répétée, matériaux changeants, faible tolérance aux temps d'arrêt et équipements qui doivent continuer à fonctionner longtemps après l'arrivée de l'expédition.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.