


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Machines CNC d’imbrication automatiques : calcul du rendement matière et des économies de main-d’œuvre
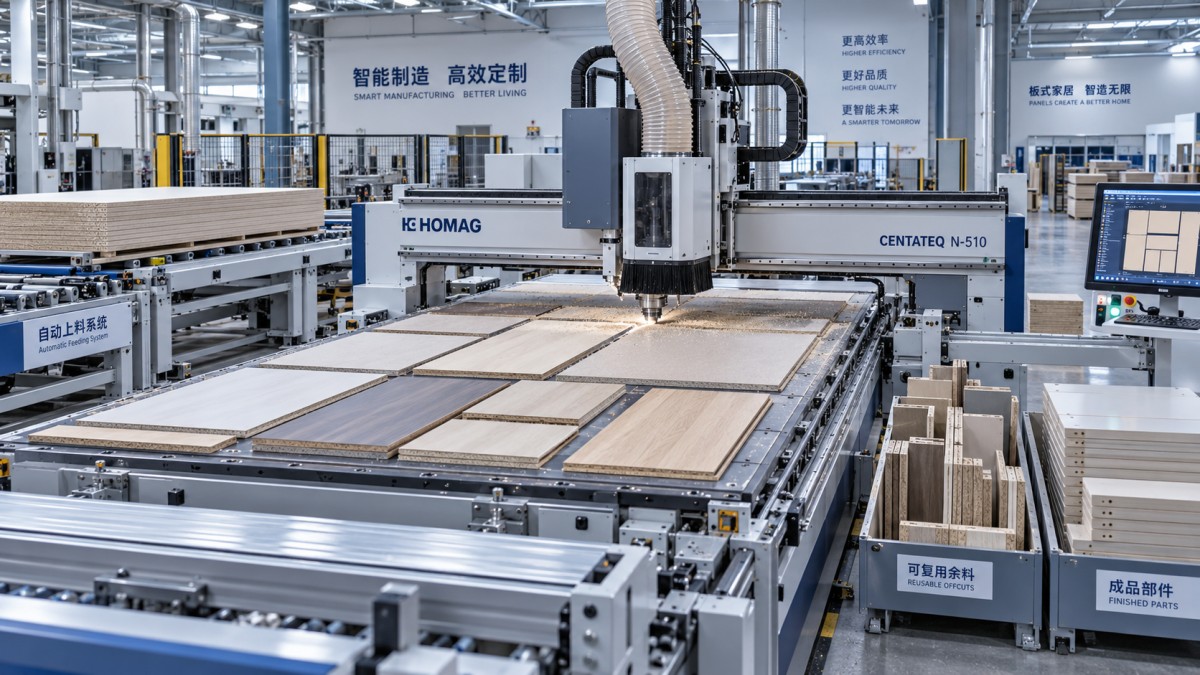
Une demande d’investissement pour une machine automatique de nesting CNC doit commencer par deux chiffres pouvant être reliés à la production quotidienne : la surface utile de panneaux récupérée sur chaque plaque et les heures de main-d’œuvre rémunérées supprimées du processus de découpe. La vitesse d’avance, la puissance de broche et un cycle de chargement rapide sont importants, mais ils ne suffisent pas à eux seuls à établir un retour sur investissement. Une machine qui découpe rapidement tout en produisant de mauvais calepinages, des chutes excessives ou des interruptions répétées de réglage peut absorber une grande partie de son avantage apparent.
Le modèle de coûts doit distinguer le rendement matière de la productivité de la main-d’œuvre avant de les combiner. La matière constitue souvent la principale variable récurrente dans la production de meubles en panneaux, tandis que les économies de main-d’œuvre dépendent fortement du flux de travail actuel : les panneaux sont-ils mesurés manuellement, sciés par lots, étiquetés à un poste distinct ou déplacés à plusieurs reprises entre les machines ? Regrouper toutes les économies dans une seule estimation rend difficile l’identification de la source réelle du retour attendu.
Commencez par le rendement utile, et non par le seul pourcentage de nesting
Les logiciels de nesting indiquent couramment un pourcentage de la surface de la plaque attribuée aux pièces. Ce chiffre est utile, mais il ne correspond pas au rendement matière utilisable. Un calepinage peut afficher un taux de nesting élevé tout en laissant des bandes trop étroites, irrégulières, endommagées ou difficiles à stocker pour une utilisation ultérieure. Le calcul financier doit distinguer la surface théorique restante des chutes qui seront réellement utilisées dans une future fabrication.
Un calcul pratique du rendement commence par la surface nette de la plaque et déduit la surface qui ne peut pas devenir des pièces commercialisables. Pour chaque type de matériau et chaque épaisseur, enregistrez les éléments suivants sur une période de production représentative :
- Les plaques délivrées à la cellule de découpe, y compris les plaques de remplacement apportées après une erreur de nesting ou une face endommagée.
- Les pièces finies acceptées lors de l’opération suivante, mesurées selon leur surface programmée plutôt que selon leurs rectangles englobants.
- Les chutes réutilisables conservées selon une dimension minimale définie et identifiées par matériau, épaisseur, couleur et emplacement.
- Les déchets générés par les marges de finition, le trait de scie ou le diamètre de l’outil de fraisage, les marges de maintien, les pièces rejetées et les chutes inutilisables.
La mesure de base est la suivante :
Rendement matière = (surface des pièces acceptées + surface des chutes réutilisables vérifiées) / surface totale des plaques délivrées
Pour comparer les investissements, la part correspondant aux chutes doit être évaluée de manière prudente. Une grande chute rectangulaire de panneau mélaminé blanc courant peut avoir une utilisation future crédible. Une pièce étroite d’une surface décorative à faible volume doit être considérée comme un déchet, sauf si sa réutilisation est documentée dans le plan de production. Attribuer une valeur totale à chaque morceau restant est l’un des moyens les plus courants de surestimer les économies liées au nesting.
Le trait de coupe et le dégagement de l’outil méritent une attention particulière. Une scie à panneaux et une défonceuse ne consomment pas la matière de la même manière. Avec le fraisage, le diamètre de la fraise, les dégagements des angles intérieurs, les attaches, les surépaisseurs résiduelles et les passes de finition du périmètre influent sur l’espacement réel entre les composants. De petits écarts multipliés sur un nesting dense peuvent modifier sensiblement le nombre de pièces par plaque. Les paramètres de nesting utilisés pour l’évaluation doivent correspondre aux dimensions des outils et à la stratégie d’usinage prévues pour la production, plutôt qu’à une démonstration logicielle idéalisée.
La géométrie des pièces a une influence équivalente. Les côtés et étagères rectangulaires de caissons s’imbriquent souvent efficacement ; les joues profilées, les portes courbes, les découpes d’évier et les panneaux décoratifs à fil assorti introduisent des contraintes qui réduisent la liberté de calepinage. Un rendement annoncé principalement à partir de pièces rectangulaires ne doit pas servir à prévoir un mix produit dominé par des formes irrégulières. La comparaison correcte utilise des listes de débit réelles provenant de commandes ou d’un mix historique stable, y compris les pièces difficiles qui génèrent des chutes peu pratiques.
Convertir les économies de plaques en une valeur matière justifiable
Une fois le rendement mesuré, calculez l’effet matière au niveau de la plaque au lieu d’appliquer un pourcentage d’amélioration aux dépenses totales d’achat. Les différents panneaux ont des coûts, dimensions, exigences de qualité de surface et potentiels de réutilisation différents. Le MDF, le panneau de particules, le contreplaqué, le stratifié compact et les panneaux décoratifs finis doivent être évalués séparément. Les regrouper dans un prix moyen par plaque peut fausser le résultat lorsque les matériaux coûteux ne représentent qu’une faible part du volume de découpe.
Une approche claire consiste à comparer le nombre de plaques nécessaires pour la même liste de pièces acceptées selon le processus actuel et selon le processus de nesting proposé :
Économie de matière par période de production = (plaques actuellement nécessaires - plaques proposées nécessaires) x coût rendu par plaque
Le coût rendu doit inclure davantage que le prix facturé lorsque ces ajouts sont significatifs pour l’exploitation. Le fret, l’emballage de protection, les pertes de manutention interne et les frais d’élimination des déchets peuvent être imputés lorsque les dossiers les justifient. N’ajoutez pas de valeurs spéculatives pour les ruptures de stock évitées, la réputation de qualité ou une croissance future des volumes. Ces effets peuvent être réels, mais ils doivent être évalués séparément du calcul direct du rendement.
La comparaison doit maintenir la production constante. Si la machine proposée fabrique davantage de pièces parce que la production a augmenté, les dépenses totales de matière peuvent augmenter même si la consommation par caisson ou par commande diminue. L’indicateur utile est la matière utilisée par unité définie : par ensemble de caissons, par mètre carré de panneaux acceptés ou par lot de production. Cela évite de confondre un volume supérieur avec une réduction des déchets.
Pertes de rendement que le logiciel de nesting ne peut pas résoudre seul
L’optimisation ne peut pas récupérer la matière perdue avant que la plaque n’atteigne la table. Les panneaux gauchis, les bords ébréchés, les mouvements liés à l’humidité, les défauts de surface et l’identification incorrecte des panneaux peuvent imposer un rejet manuel ou provoquer l’échec des pièces imbriquées lors des opérations suivantes. L’évaluation d’une machine doit examiner les conditions de chargement des panneaux et de maintien par vide parallèlement à l’algorithme de nesting. Si un panneau se déplace parce que les zones de vide ne correspondent pas au format de la plaque ou qu’un matériau poreux n’est pas correctement étanchéifié, les chutes qui en résultent relèvent du contrôle du processus, et non du calepinage.
Le sens du fil constitue une autre limite. Les pièces pouvant être tournées augmentent la liberté de nesting, mais les portes, les panneaux plaqués et les composants visuellement assortis ne peuvent être découpés que dans une seule orientation. Il en va de même pour les motifs de surface et le sens du film de protection. Vérifiez que le flux de programmation transmet ces restrictions du dessin ou des données de commande au logiciel de nesting. Un chiffre de rendement obtenu en tournant librement des pièces sensibles au sens du fil n’est pas réalisable en production réelle.
Les économies de main-d’œuvre proviennent de la réduction des manipulations et du temps d’attente
Les économies de main-d’œuvre sont souvent surestimées en multipliant l’effectif proche d’une zone de découpe par un pourcentage de réduction supposé. Une meilleure méthode consiste à réaliser une étude de temps qui suit un lot depuis la sortie de matière jusqu’aux pièces étiquetées prêtes pour l’opération suivante. Enregistrez séparément le temps de découpe productif, la préparation manuelle, la manutention des plaques, l’étiquetage, le tri, la surveillance de la machine, les retouches et le temps d’attente.
Une machine automatique de nesting CNC peut réduire le travail manuel grâce à plusieurs mécanismes : chargement automatique des plaques, sélection de programme par code-barres, perçage et fraisage en un seul cycle, étiquettes imprimées et déchargement organisé. La valeur de chaque mécanisme dépend de ce qu’il remplace. Un atelier utilisant déjà une scie à poutre avec chargement automatique peut connaître une amélioration limitée de la manutention brute des plaques, tandis qu’un processus fondé sur la découpe manuelle à la scie, le fraisage sur gabarit et les étiquettes manuscrites comporte davantage de manipulations manuelles à supprimer.
Utilisez différemment le temps écoulé et le contenu en main-d’œuvre. Une cellule de nesting peut réduire le délai total d’un lot tout en nécessitant encore un opérateur pendant le chargement et le déchargement. À l’inverse, le chargement automatisé peut réduire les heures de manutention directe tandis que le délai global reste limité par le plaquage de chants ou l’assemblage. Les économies de main-d’œuvre doivent refléter les heures réellement libérées du processus ou réaffectées à un travail de production mesurable. Compter le temps de broche sans surveillance comme de la main-d’œuvre supprimée produit un résultat trompeur.
La structure des équipes modifie également le calcul. Une machine qui permet à une équipe existante d’achever le même volume pendant les heures normales peut éviter les heures supplémentaires ; il s’agit d’un avantage mesurable si les heures supplémentaires représentent une dépense récurrente et documentée. Si le volume de production reste inchangé et que le personnel ne peut être ni réduit ni réaffecté, l’effet direct sur la masse salariale peut être limité, même si le flux de travail devient moins physiquement exigeant. Distinguez ces résultats.
Utiliser des hypothèses stables pour comparer les coûts d’exploitation
Les gains de matière et de main-d’œuvre doivent être comparés aux coûts introduits par le nouveau processus de découpe. L’outillage est particulièrement facile à sous-estimer. Le fraisage en nesting utilise des fraises à compression, des outils à coupe descendante ou montante, des forets et éventuellement des têtes d’agrégat selon le matériau et les besoins d’usinage. La durée de vie des outils est influencée par l’abrasivité des panneaux, l’évacuation des copeaux, les réglages de broche, la profondeur de coupe et la présence de couches de stratifié ou d’adhésif. Un modèle de coûts doit utiliser la consommation d’outils observée lors de travaux de fraisage comparables, puis être révisé lorsque les données de mise en service sont disponibles.
Incluez l’électricité, l’air comprimé le cas échéant, les besoins de la pompe à vide, la capacité d’extraction des poussières, la maintenance planifiée, les abonnements logiciels ou les contrats d’assistance, ainsi que les consommables de rechange. Ces dépenses doivent être comparées aux coûts réels d’exploitation des équipements de découpe actuels, et non considérées comme des coûts entièrement nouveaux. Une pompe à vide peut nécessiter une puissance importante, mais l’élimination de plusieurs machines distinctes et de leurs temps d’inactivité modifie le bilan global.
Les conditions d’installation peuvent modifier à la fois la production et les coûts. L’encombrement de la machine n’est qu’une partie des exigences. Les chemins d’entrée et de sortie des plaques, l’accès des chariots élévateurs, l’emplacement de la pompe à vide, les conduits de dépoussiérage, l’alimentation électrique et l’espace de tri des composants influent tous sur le cycle réalisable. Un espace de déchargement limité crée un goulot d’étranglement caché : la machine termine le nesting, mais les opérateurs ne peuvent pas évacuer les pièces et préparer la plaque suivante sans interruption. L’implantation doit être examinée en utilisant le plus grand format de panneau et le nesting prévu le plus complexe, plutôt qu’un plan d’atelier vide.
Construire le modèle de retour sur investissement sur une base de production commune
Un modèle annuel concis peut être construit à partir des dossiers de production sans inventer de prévisions. Sélectionnez une période représentative qui comprend une variation normale des produits, puis annualisez uniquement lorsque la charge de travail est suffisamment stable pour le justifier. Calculez les économies directes de matière liées à la réduction des plaques, les économies directes de main-d’œuvre issues des heures libérées et les variations récurrentes des coûts d’exploitation. Comparez-les à l’investissement installé, comprenant la machine, l’équipement de chargement ou de déchargement, l’outillage, la préparation du site, le temps de formation et les travaux d’intégration nécessaires au démarrage de la production.
Bénéfice annuel net = économies de matière + économies de main-d’œuvre vérifiées + réduction documentée des heures supplémentaires - coûts annuels d’exploitation ajoutés
Période de retour sur investissement simple = investissement installé / bénéfice annuel net
Cette équation est volontairement simple. Elle rend les hypothèses visibles et permet d’envisager des scénarios alternatifs sans masquer des données faibles dans un modèle financier complexe. Créez un scénario de base à partir des dossiers de production actuels, puis testez les hypothèses ayant le plus grand effet : rendement matière, utilisation des heures de main-d’œuvre libérées, consommation d’outils et part du travail adaptée au nesting. Un résultat qui reste acceptable lorsque l’amélioration du rendement est inférieure aux attentes est plus crédible qu’un résultat dépendant de calepinages parfaits et d’une utilisation totale dès la première semaine.
La capacité doit être considérée séparément des économies. Un débit supplémentaire n’a de valeur que s’il existe une demande suffisante et si les opérations en aval peuvent l’absorber. Si le plaquage de chants, le perçage, la finition ou l’assemblage limitent déjà la production, un nesting plus rapide peut créer une file d’attente plus longue plutôt que davantage de meubles finis. Le flux de production après la découpe doit être chronométré avant d’attribuer un chiffre d’affaires ou une marge à la capacité supplémentaire de la machine.
Valider le calcul avec des fichiers de production représentatifs
La comparaison technique la plus utile utilise des données réelles de travaux, et non un nesting de démonstration générique. Fournissez un ensemble varié de listes de débit comprenant des pièces courantes de caissons, de petites pièces, de grands panneaux, des éléments sensibles au sens du fil et toute forme complexe récurrente. Pour chaque fichier, documentez le matériau, l’épaisseur, le format de plaque, la spécification de l’outil, les opérations requises et les restrictions de qualité. Exécutez les mêmes données d’entrée selon les règles de programmation proposées et comparez le résultat aux plaques actuellement délivrées et aux pièces acceptées produites.
Observez plus que le calepinage à l’écran. Vérifiez le temps nécessaire pour importer les données, préparer le programme, charger une plaque, usiner le nesting, étiqueter les pièces, retirer les composants, gérer les chutes et se remettre d’un changement d’outil ou d’un défaut de plaque. Ces détails révèlent si la réduction de main-d’œuvre modélisée peut être reproduite sur l’ensemble des équipes. Ils mettent également en évidence les dépendances de programmation qui peuvent nécessiter une préparation rigoureuse des données avant que la machine n’apporte le rendement attendu.
Une décision d’investissement solide n’exige pas d’affirmer un chiffre d’économies universel. Elle exige un lien traçable entre la demande réelle en pièces, le comportement des matériaux, le contenu du travail et les conditions de l’installation prévue. Lorsque ces données sont mesurées de manière cohérente, la valeur du nesting devient visible par une consommation réduite de plaques, moins de manipulations manuelles et un modèle de coûts qui reste utile après l’entrée de la machine en production.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.