


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Acheter des machines à bois en Chine : audits d’usine et tests de réception
L’achat de machines à bois en Chine peut être financièrement intéressant si le prix d’achat laisse une marge suffisante pour l’inspection, l’installation, l’outillage et l’assistance à la production. Les économies deviennent beaucoup moins avantageuses si la machine arrive avec une configuration incorrecte ou ne peut pas traiter vos matériaux avec le niveau de qualité et le rendement requis. Avant de passer commande, les équipes achats doivent disposer de preuves que le fournisseur est capable de fabriquer l’équipement spécifié et que la machine expédiée peut réaliser les travaux convenus.
Un audit d’usine et un test de réception en usine répondent à des questions différentes. L’audit vérifie si le fournisseur dispose des installations, des moyens de contrôle et des capacités techniques nécessaires pour livrer des équipements de manière constante. Le test de réception vérifie que la machine achevée respecte les exigences de votre commande. Pour un équipement standard, ces contrôles peuvent être relativement ciblés. Une CNC personnalisée, une plaqueuse de chants automatique ou une ligne de production connectée mérite un examen plus approfondi, car les erreurs de configuration peuvent être coûteuses à corriger après la livraison.
Définir ce que vous achetez avant d’évaluer l’usine
Une inspection utile commence par une spécification d’achat. Sans celle-ci, le fournisseur et l’acheteur peuvent interpréter différemment les expressions « haute précision », « usage intensif » ou « prêt pour la production ». Une machine peut correspondre à sa brochure tout en étant inadaptée à votre charge de travail.
Décrivez les opérations que la machine doit effectuer : les matériaux, les dimensions des pièces, la plage d’épaisseurs, la finition requise, la variation dimensionnelle admissible et le rendement attendu. Incluez les pièces les plus difficiles de votre gamme de production. Les panneaux minces, les petites pièces, les surfaces revêtues et les finitions de chants exigeantes peuvent révéler des limites qu’une démonstration simple ne mettrait pas en évidence.
Distinguez ensuite les capacités de la machine des hypothèses d’exploitation. Une vitesse d’avance annoncée ne permet pas de déterminer combien de pièces conformes un opérateur peut produire par poste. Le chargement, le positionnement, les changements d’outils, les réglages, le déchargement et le nettoyage influent tous sur la capacité réelle. Si le rendement est déterminant pour la rentabilité de l’investissement, définissez une séquence de production représentative et convenez de la manière de la chronométrer.
La spécification doit également préciser la configuration fournie. Consignez la configuration convenue de la broche ou du moteur, les interfaces d’outillage, le système de commande, les fonctions logicielles, les dimensions de travail, l’alimentation électrique, les raccordements à l’aspiration et les besoins en air comprimé, le cas échéant. Identifiez les marques et modèles des composants essentiels lorsqu’ils ont une incidence importante sur les performances, la maintenance ou la compatibilité. Exigez une approbation écrite en cas de substitution.
Pour un fournisseur chinois de machines à bois, sa capacité à discuter clairement de ces détails constitue un premier indice utile. Un fournisseur qui pose des questions sur la structure des panneaux, les schémas de coupe, les exigences en matière de colle ou les équipements de l’atelier contribue à déterminer si la machine proposée convient à l’application. Un devis qui laisse ces questions sans réponse doit rester provisoire.
Utiliser l’audit d’usine pour retracer les contrôles qualité
Une visite d’usine doit suivre le parcours des composants entrants jusqu’à l’équipement fini. Une démonstration en salle d’exposition peut confirmer qu’une machine fonctionne, mais elle révèle peu de choses sur la façon dont la machine suivante sera assemblée, contrôlée et autorisée à quitter l’usine.
Commencez par déterminer qui fabriquera l’équipement et où. Confirmez les liens entre la société contractante, le site de production et les éventuels sous-traitants chargés d’assemblages importants. Les entreprises exportatrices peuvent combiner leur propre production avec des composants ou des machines provenant de fournisseurs externes. Les équipes achats doivent obtenir une répartition claire des responsabilités en matière de qualité, de garantie et d’assistance technique.
Pendant l’audit, concentrez-vous sur les preuves reliant les activités de production à une machine précise :
- Contrôle à réception : Comment les composants achetés sont-ils contrôlés, et comment empêche-t-on les articles incorrects ou endommagés d’entrer en assemblage ?
- Contrôle de l’assemblage : Existe-t-il des contrôles documentés de l’alignement, de la lubrification, du câblage, du serrage et des autres étapes qui influent sur le fonctionnement ?
- Mesure : Des instruments de mesure appropriés sont-ils disponibles, et existe-t-il des enregistrements démontrant que leur précision est contrôlée ?
- Inspection finale : Les fiches de contrôle remplies, les enregistrements des défauts et les actions correctives peuvent-ils être rattachés aux numéros de série des machines ?
- Assistance technique : Le fournisseur peut-il retrouver les plans, les informations sur les composants et les données de commande nécessaires à l’assistance de la configuration fournie ?
Demandez à examiner un petit échantillon de dossiers et comparez-les aux équipements présents dans l’atelier. Un formulaire d’inspection signé est plus probant lorsqu’il indique la machine concernée, la mesure effectuée, la limite d’acceptation et la personne responsable. Les listes de contrôle génériques où chaque case est cochée « conforme » apportent peu de preuves.
Observez la gestion des défauts. Un processus maîtrisé doit permettre de repérer un contrôle non conforme, d’attribuer une action corrective et d’en vérifier le résultat avant la libération de la machine. La découverte d’un problème lors de l’assemblage ne constitue pas automatiquement une raison de rejeter un fournisseur ; la perte de suivi de ce problème est plus préoccupante.
L’audit doit également évaluer la capacité à assurer le service après-vente. Demandez comment identifier une pièce de rechange à partir d’un numéro de série, quelles pièces nécessitent une configuration et quelles informations sont requises pour un diagnostic à distance. Pour les équipements programmables, clarifiez l’accès aux sauvegardes de paramètres, aux licences logicielles et aux procédures de récupération. La dépendance à une configuration de commande non documentée peut transformer une panne réparable en une longue période d’arrêt.
Un audit à distance peut aider à vérifier des documents et à examiner certaines activités lorsque le déplacement est impraticable. Sa portée est plus limitée, car la personne qui tient la caméra contrôle ce qui est visible. Pour un équipement dont la défaillance interromprait une ligne de production, une inspection indépendante sur site peut justifier son coût. Définissez un périmètre précis pour l’inspecteur et vérifiez qu’il possède les compétences techniques pertinentes ; une inspection générale avant expédition n’évaluera pas nécessairement les performances d’usinage.
Faire en sorte que le test de réception reflète votre production
Le test de réception en usine, ou FAT, doit être réalisé sur la machine affectée à votre commande, dans sa configuration finale convenue. Consignez son numéro de série et sa configuration avant les essais. Si des outils, logiciels ou assemblages essentiels sont modifiés par la suite, précisez les contrôles à répéter.
Convenez du plan d’essai avant l’achèvement de la machine. Il doit préciser les matériaux, les plans, l’outillage, les paramètres de fonctionnement, les méthodes de mesure, les limites d’acceptation et les preuves à conserver. Cela évite qu’une démonstration de dernière minute ne devienne, dans les faits, la définition des critères de réception.
L’utilisation de matériaux représentatifs est particulièrement importante dans le travail du bois. Les différences de composition des panneaux, de revêtement, d’humidité, d’adhésif et de caractéristiques du bois massif peuvent influencer les résultats. Dans la mesure du possible, envoyez vos propres matériaux ou convenez d’un équivalent documenté. Consignez toute différence susceptible d’influer sur l’applicabilité des résultats à votre production.
Choisir des contrôles qui révèlent les limites probables de la machine
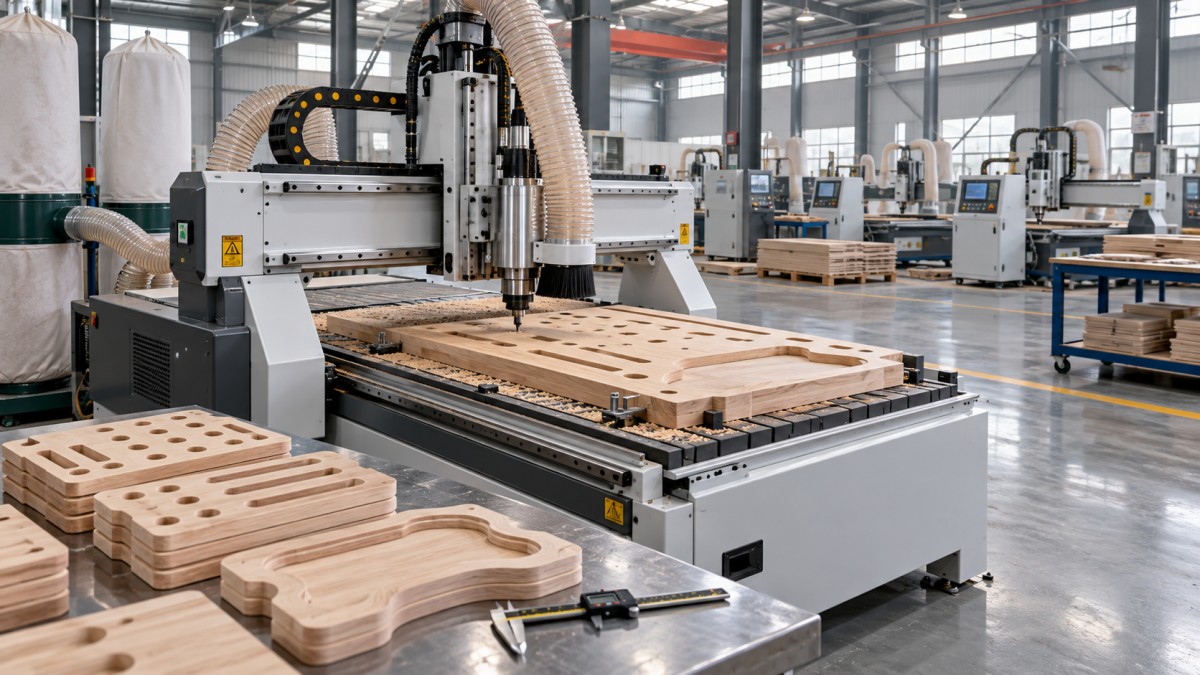
Pour une CNC, un essai utile peut combiner des contrôles dimensionnels et des caractéristiques mettant à l’épreuve le positionnement, le maintien des pièces et la qualité de finition. Incluez des trous, des poches, des contours et des éléments répétés répartis sur la zone de travail. Examinez la qualité des chants ainsi que les dimensions mesurées. Une pièce peut respecter les dimensions tout en nécessitant un ponçage excessif ou en présentant des dommages la rendant inadaptée à l’opération suivante.
Pour une plaqueuse de chants, utilisez les combinaisons de panneaux et de chants pertinentes pour votre carnet de commandes. Évaluez le collage, l’affleurage, le raclage, la finition des angles et les marques visibles lorsque ces fonctions sont incluses. Testez les variations d’épaisseur pertinentes et les réglages. Un résultat net sur un seul panneau facile ne démontre pas les performances sur toute la plage annoncée de la machine.
Pour une scie à panneaux, évaluez les dimensions de coupe, l’équerrage et l’état des chants sur des formats et des épaisseurs de panneaux représentatifs. Si la coupe en pile fait partie de l’utilisation prévue, incluez-la dans l’essai convenu. Pour les équipements de ponçage, évaluez la régularité de l’épaisseur et la qualité de surface dans les conditions de traitement spécifiées.
Ces éléments constituent des points de départ pour un protocole adapté à chaque machine. Le fournisseur et l’acheteur doivent convenir de limites mesurables adaptées au produit fini et aux opérations ultérieures. Les composants de mobilier nécessitant un assemblage précis peuvent exiger des critères de réception différents de ceux des ébauches brutes destinées à un usinage supplémentaire.
Tester la répétabilité et le rendement réel
La réussite d’une seule pièce démontre un résultat à un instant donné. Exigez la production de pièces répétées ainsi qu’un fonctionnement continu suffisamment long pour évaluer les conditions d’exploitation prévues. Il n’existe pas de durée d’essai unique adaptée à toutes les machines ; elle doit être définie en fonction du procédé, de la charge attendue et des conséquences d’une performance instable.
Définissez les limites de chronométrage des essais de capacité. Précisez si le cycle enregistré inclut le chargement, le positionnement, l’usinage, le déchargement et les réglages nécessaires. Comptez les pièces finies conformes et documentez les rebuts, les arrêts, les interventions manuelles et les changements effectués pendant l’essai. Sinon, le taux de production annoncé risque de ne décrire que la partie la plus rapide du cycle.
Faites vérifier les protecteurs, les dispositifs de verrouillage, les arrêts d’urgence, les alarmes et le comportement au redémarrage par du personnel compétent, selon des procédures appropriées. La réussite d’un FAT ne garantit pas, à elle seule, la conformité à toutes les exigences du marché de destination. Convenez séparément, avant la commande, des documents de sécurité applicables et des responsabilités en matière de conformité.
Conservez des preuves exploitables. Gardez les résultats mesurés, des pièces échantillons identifiées lorsque cela est possible, des photos, les réglages pertinents et des vidéos montrant la séquence d’essai. Un court extrait monté peut illustrer le résultat, mais ne permet pas d’expliquer ce qui s’est passé entre les séquences retenues.
Lier les résultats de réception au paiement et à l’expédition
L’inspection a une valeur commerciale limitée si le contrat d’achat ne précise pas les mesures à prendre en cas d’échec. Avant de verser un acompte, convenez du protocole d’essai, des modalités d’accès, de la responsabilité des frais d’inspection et des conditions de libération pour expédition. Prévoyez une procédure de résolution des désaccords sur les mesures.
Distinguez les défauts selon leur effet sur le fonctionnement. Un défaut lié à la sécurité, l’absence d’une fonction contractuelle ou l’incapacité à atteindre les performances convenues doivent empêcher la réception jusqu’à la correction et à la répétition des essais. Un défaut esthétique mineur peut être inscrit sur une liste écrite de travaux restant à effectuer, si les deux parties acceptent la solution et le délai. Évitez de signer un procès-verbal de réception sans réserve tant que des points importants restent en suspens.
Les échéances de paiement peuvent soutenir ce processus si elles sont convenues pendant les négociations. Le montant et le calendrier dépendent de la transaction, mais le contrat doit préciser les preuves requises avant l’échéance de chaque paiement concerné. Clarifiez l’incidence des modifications demandées par l’acheteur sur le prix, le calendrier et la répétition des essais.
La libération pour expédition doit également couvrir l’identification de la machine, les accessoires, la documentation et l’emballage. Vérifiez que l’outillage et les pièces de rechange livrés correspondent à la liste convenue. Confirmez que les manuels, les schémas électriques, les instructions de maintenance ainsi que les logiciels ou sauvegardes de paramètres convenus correspondent à la machine réelle. L’emballage doit prévoir la protection contre la corrosion, l’immobilisation, la protection des assemblages vulnérables et les exigences de manutention adaptées à l’expédition.
La réception en usine ne peut pas reproduire toutes les conditions présentes dans les locaux de l’acheteur. L’alimentation électrique, l’aspiration, l’air comprimé, les fondations, l’installation et la préparation des opérateurs peuvent influer sur les performances. Définissez un test de réception sur site lorsque l’installation ou l’intégration a une influence importante sur le résultat, et attribuez les responsabilités relatives à la mise à disposition des conditions requises sur le site.
La décision d’achat doit en définitive refléter le coût nécessaire pour obtenir une production fiable. Lors de la comparaison des offres, ajoutez au prix de l’équipement l’inspection, les déplacements ou les essais par un tiers, l’outillage, la mise en service, la formation et les pièces de rechange indispensables. Une offre moins chère dont les spécifications restent indéfinies peut entraîner un coût de réalisation supérieur à celui d’une offre plus détaillée.
Avant d’autoriser l’expédition, les équipes achats doivent pouvoir relier chaque exigence importante à des preuves : la configuration convenue, le résultat de production mesuré, le traitement des défauts et les informations d’assistance nécessaires après l’arrivée de la machine. Si cette traçabilité est incomplète, il convient de lever les incertitudes restantes tant que la machine est encore accessible à l’usine.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.