


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Choisir une plaqueuse de chants pour les pièces de meuble aux formes irrégulières
Choisir une plaqueuse de chants pour chants courbes destinée à des éléments de meubles irréguliers ne consiste pas seulement à associer une machine à un matériau de chant. La question essentielle est de savoir si elle peut plaquer de manière constante la pièce la plus exigeante au rythme de production requis.
Les évaluateurs techniques doivent prendre en compte le rayon minimal d’usinage, l’épaisseur des panneaux, le contrôle de l’avance, l’application de la colle et la régularité du collage le long des profils complexes. Ces facteurs doivent être testés ensemble, car les limites annoncées d’une machine ne sont pas nécessairement valables simultanément.
Ce guide explique comment comparer les équipements en fonction de la géométrie réelle des pièces, des matériaux de chant, des exigences de qualité et des coûts d’exploitation. Il présente également une procédure pratique de réception lors des démonstrations du fournisseur.
Commencez par les pièces qui déterminent les exigences de votre machine
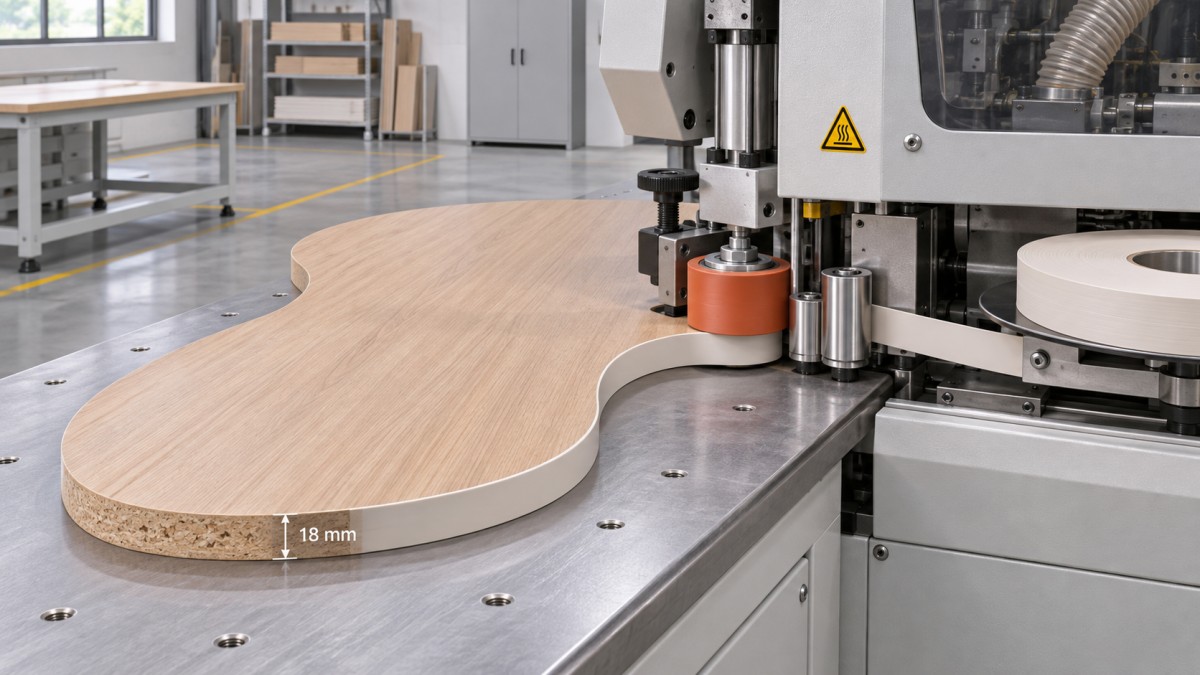
Établissez une liste représentative des pièces avant d’examiner les spécifications des machines. Incluez les portes de meubles, les étagères, les panneaux latéraux et les éléments profilés, avec leurs dimensions, matériaux de support, types de chants et quantités prévues.
Repérez les caractéristiques les plus difficiles de chaque pièce : courbes intérieures serrées, petits rayons extérieurs, courts segments droits, zones étroites et transitions entre courbes et chants droits.
Mesurez la longueur du chant fini ainsi que les dimensions hors tout du panneau. Une pièce compacte peut être difficile à contrôler même si ses dimensions respectent la capacité annoncée de la machine.
Consignez séparément les rayons intérieurs et extérieurs les plus petits. Les courbes intérieures peuvent limiter l’accès du rouleau et le déplacement du chant différemment des courbes extérieures ; une seule valeur de rayon minimal donne rarement une vue d’ensemble suffisante.
Incluez dans votre évaluation les pièces les plus épaisses, les plus fines, les plus grandes et les plus petites. Si la production comprend à la fois de grands panneaux et de petites pièces profilées, vérifiez que les supports et les dispositifs de maintien conviennent aux deux types de pièces.
Enfin, classez les pièces selon leur volume annuel et leur sensibilité à la qualité. La machine idéale doit pouvoir traiter les pièces difficiles, mais ses réglages courants et son rendement doivent aussi convenir aux pièces qui représentent la majeure partie des heures de production.
La machine peut-elle suivre vos courbes les plus serrées ?
Le rayon minimal d’usinage constitue un point de départ, pas une garantie de performance. Demandez au fournisseur si cette valeur s’applique aux courbes intérieures, aux courbes extérieures ou aux deux.
Demandez également quels matériaux et épaisseurs de chant, quelle épaisseur de panneau, quelle colle et quelles conditions d’utilisation ont servi à établir cette valeur. Un chant plus épais peut résister à la flexion autour d’un rayon qu’un ruban plus fin peut épouser.
Pour les courbes intérieures, vérifiez si le rouleau presseur et la tête d’application peuvent physiquement accéder au profil. Une interférence peut empêcher un contact correct même si le rayon nominal semble acceptable.
Pour les courbes extérieures, vérifiez que le chant reste à plat et plaqué contre le support, sans se soulever, s’étirer ni former de vides visibles. Portez une attention particulière aux transitions difficiles.
Demandez une démonstration avec votre rayon le plus petit et votre matériau de chant réel. Inspectez toute la courbe après le collage, puis de nouveau une fois la colle refroidie ou durcie.
Si la machine ne respecte le rayon qu’avec une avance plus lente, un ruban plus fin ou une assistance manuelle, consignez ces conditions. Elles ont une incidence sur la planification de la production et sur la validité de la comparaison.
Vérifiez conjointement la compatibilité des panneaux et des matériaux de chant
Vérifiez que la plage d’épaisseurs de panneaux acceptée par la machine correspond à l’épaisseur réelle des pièces finies. Tenez compte des variations liées aux stratifiés, aux placages et aux tolérances normales de fabrication.
Vérifiez l’épaisseur et la hauteur de chant autorisées pour chaque matériau utilisé, comme le PVC, l’ABS, le placage ou la mélamine. La compatibilité dépend également de la flexibilité et des caractéristiques du support.
La hauteur du chant doit permettre la surcote de détourage requise sans dépasser les limites de la machine. Une saillie insuffisante peut laisser apparaître le bord du panneau ; une saillie excessive peut compliquer le détourage et augmenter les pertes.
Demandez si la machine accepte les rouleaux et les bandes prédécoupées si votre gamme de produits l’exige. Pour les formes fermées, vérifiez comment la machine traite le point de jonction entre les extrémités de début et de fin.
Le matériau du support est aussi important que le chant. Les panneaux de particules, le MDF, le contreplaqué et le bois massif peuvent différer par leur porosité, l’homogénéité de leur surface et la préparation de leurs chants, ce qui influe sur le mouillage par la colle et la qualité du collage.
Dans la mesure du possible, fournissez les matériaux réellement utilisés en production pour les essais. La réussite d’un test sur un panneau échantillon lisse ne garantit pas les performances sur un élément de meuble poreux ou usiné de manière irrégulière.
Choisissez le mode d’avance et le maintien en fonction de votre gamme de pièces
Les plaqueuses de chants courbes peuvent utiliser un guidage manuel, une avance assistée ou un déplacement programmé. Le choix approprié dépend de la géométrie des pièces, de la taille des lots, de la disponibilité des opérateurs et des exigences de répétabilité.
Les machines manuelles ou assistées peuvent convenir aux pièces variées produites en petits volumes. Toutefois, la capacité de l’opérateur à maintenir un contact et une vitesse réguliers peut influer sur l’aspect des profils difficiles.
Les systèmes programmés peuvent améliorer la répétabilité pour les pièces récurrentes compatibles, mais leur intérêt dépend du temps de programmation, de la conception des montages, des changements de série et de la précision des panneaux entrants.
Évaluez le maintien du panneau tout au long de son parcours. Les grands porte-à-faux, les petites pièces instables et les points de contact changeants peuvent provoquer une pression irrégulière ou rendre le guidage de la pièce dangereux.
Vérifiez si des gabarits, des ventouses, des butées ou des tables de support sont nécessaires. Prenez en compte leur coût et leur temps de réglage, et confirmez qu’ils n’entravent pas le parcours d’application du chant.
Observez le comportement de l’avance dans les angles serrés et les transitions. Une réduction de vitesse contrôlable peut améliorer la régularité, mais un ralentissement excessif peut modifier la température de la colle et réduire le rendement réel.
Pour comparer les niveaux d’automatisation, faites fonctionner un lot représentatif au lieu de chronométrer une seule pièce. Incluez le chargement, l’orientation, la préparation du chant, les changements de série, le déchargement et toute intervention nécessaire.
Évaluez l’application de la colle et le contrôle du collage
Un collage fiable nécessite une colle appropriée, une température d’application, une quantité déposée, un temps ouvert et une pression adaptés aux matériaux choisis. Vérifiez comment la machine contrôle chacune des variables pertinentes.
Demandez si la colle est appliquée sur le chant du panneau ou sur le matériau de chant, et comment le système d’application maintient une couverture régulière lorsque la vitesse et le sens de déplacement changent.
Vérifiez que la couverture est continue dans les courbes serrées ainsi qu’au début et à la fin du joint. Une quantité de colle insuffisante peut créer des vides ; un excès peut provoquer des bavures et nécessiter un nettoyage supplémentaire.
Les colles thermofusibles courantes comprennent l’EVA et le PUR, mais leur disponibilité varie selon les machines. Comparez la compatibilité, les exigences d’utilisation, les procédures de nettoyage et les recommandations du fournisseur avant de choisir un système de collage.
Le PUR peut offrir une meilleure résistance à l’humidité et à la chaleur dans certaines applications, mais nécessite également une manipulation et un entretien appropriés. Confirmez l’ensemble du processus avec le fournisseur de colle.
Vérifiez les commandes de température, le temps de préchauffage et le comportement de la machine pendant les pauses. Un long arrêt ou des arrêts répétés peuvent modifier le comportement de la colle et affecter les premières pièces après le redémarrage.
La pression doit être maintenue sur toute la longueur du chant, en particulier aux changements de profil. Demandez comment les rouleaux ou autres dispositifs de pression restent en contact sur les courbes intérieures et extérieures.
Définissez avec votre équipe les critères d’acceptation du collage avant les essais. Tenez compte des vides visibles, du décollement du chant, de l’aspect du joint de colle et d’un test d’adhérence convenu après la période de refroidissement ou de durcissement spécifiée.
Déterminez les opérations de finition restantes
Ne partez pas du principe qu’une plaqueuse de chants courbes réalise toutes les opérations de finition. Selon sa configuration, la coupe des extrémités, l’affleurage, le raclage ou le polissage peuvent nécessiter des équipements séparés ou une intervention manuelle.
Demandez au fournisseur de préciser quelles opérations sont incluses dans l’offre et quelles parties de votre profil sont accessibles pour chacune d’elles. Les courbes intérieures peuvent présenter des limites d’accès particulières.
Inspectez le joint au point de rencontre des extrémités du chant. Un vide visible, un chevauchement ou une coupe irrégulière peut être inacceptable sur les éléments de meuble apparents, même si le reste du collage est fiable.
Vérifiez le dépassement supérieur et inférieur après le détourage, en particulier dans les transitions courbes. Recherchez les surfaces ébréchées, l’affleurage irrégulier, les marques de fraise et les dommages aux faces décoratives.
Si une finition secondaire est nécessaire, mesurez le temps de travail et les besoins en équipement pendant l’essai. Un prix d’achat inférieur peut être compensé par des opérations répétées de détourage manuel ou de reprise.
Comparez le rendement sur un cycle de production complet
La vitesse d’avance publiée décrit le déplacement pendant une partie du processus ; elle ne détermine pas le nombre de pièces finies. Calculez le rendement à partir du nombre de pièces terminées et conformes sur une période d’utilisation représentative.
Incluez le préchauffage de la colle, le chargement, le positionnement, l’avance, la coupe, la finition, l’inspection et le déchargement. Ajoutez les changements de montage et de matériau à la fréquence prévue en production normale.
Pour comparer les machines, divisez le temps de production disponible par le temps de cycle moyen mesuré, puis ajustez le résultat en fonction des réglages, des arrêts et des pièces rejetées constatés. Utilisez les mêmes hypothèses pour chaque machine.
Testez plusieurs opérateurs si le processus repose sur un guidage manuel. Les différences de résultats peuvent révéler des besoins de formation ou une sensibilité que la démonstration d’un opérateur expérimenté du fournisseur pourrait autrement masquer.
Pour une production à forte diversité, comparez le rendement sur une séquence réaliste de types de pièces. Une machine performante sur une forme répétée peut perdre son avantage lorsque les montages changent fréquemment.
Que devez-vous vérifier lors d’un essai chez le fournisseur ?
Fournissez au fournisseur les plans, les échantillons de panneaux, les matériaux de chant, les exigences relatives à la colle et un plan d’essai écrit. Convenez du nombre de pièces et des critères de réussite avant la démonstration.
Incluez les courbes intérieures et extérieures les plus serrées, les panneaux les plus grands et les plus petits, ainsi que les matériaux de chant représentatifs de votre production. Consignez toute préparation des échantillons qui s’écarte des pratiques habituelles.
Demandez à l’opérateur de montrer les réglages courants, l’ajustement de la température, le chargement des matériaux et les changements de série. Notez les outils, les compétences et le temps nécessaires à chaque étape.
Pendant la production, observez si l’opérateur doit s’arrêter, repositionner la pièce, modifier l’avance ou presser manuellement le chant. Ces interventions doivent être prises en compte dans votre estimation du temps de cycle.
Inspectez les pièces immédiatement, puis après la période de refroidissement ou de durcissement spécifiée par le fournisseur de colle. Consignez les défauts visibles, la qualité des joints, les résultats des tests d’adhérence et le nombre de pièces conformes.
Répétez l’essai après une pause normale ou un changement de matériau si ces événements sont fréquents dans votre activité. La régularité après le redémarrage peut être aussi importante que les performances initiales.
Tenez un compte rendu écrit des réglages, des consommables, des interventions de l’opérateur et des limites observées. Cela permet de comparer les démonstrations des différents fournisseurs et fournit une base utile pour la mise en service ultérieure.
Calculez le coût total de possession et vérifiez l’assistance technique
Comparez le coût total installé, y compris les montages nécessaires, les équipements de finition, le transport, l’installation, la formation et toute modification des locaux. Précisez les éléments inclus dans chaque offre.
Estimez les coûts récurrents de colle, de pertes de matériaux de chant, de fraises, de produits de nettoyage, de maintenance et de main-d’œuvre. Utilisez les temps de cycle mesurés et les taux de rebut constatés lorsqu’ils sont disponibles.
Tenez compte du coût des temps d’arrêt ainsi que du prix des pièces détachées. Demandez quelles pièces d’usure doivent être stockées localement et comment le fournisseur identifie et livre les composants de remplacement.
Vérifiez que l’alimentation électrique requise, l’air comprimé, l’aspiration des poussières et la surface au sol disponible correspondent aux conditions de votre site. Les contraintes d’installation peuvent avoir une incidence sur le calendrier du projet et son coût total.
Examinez la formation, le dépannage à distance, la documentation, les conditions de garantie et les modalités d’intervention du service après-vente. Pour les équipements exportés, précisez l’assistance linguistique, les responsabilités d’expédition et les modalités d’accès à l’assistance technique.
Qingdao Zhongding Machinery Co., Ltd. fournit des machines à bois et propose une assistance technique, des pièces détachées et un service après-vente. Les évaluateurs doivent confirmer les spécifications et les conditions d’assistance de la configuration proposée.
Faites votre choix en fonction des exigences de production vérifiées
Le meilleur choix est la machine qui traite régulièrement les géométries et les matériaux requis à un coût total acceptable. Commencez par les pièces difficiles, puis vérifiez les performances en production courante.
Accordez le plus de poids à l’accès aux courbes démontré, à la qualité du collage, à la répétabilité et au temps de cycle complet. Considérez les limites indiquées dans les catalogues comme des données utiles pour une première sélection jusqu’à ce qu’elles soient confirmées dans vos conditions d’utilisation.
Avant l’achat, consignez la configuration testée, les critères d’acceptation, les équipements inclus et les engagements d’assistance. Une spécification claire aide votre équipe et le fournisseur à mettre en service une machine adaptée à l’application prévue.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.