


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Perçage CNC des panneaux en bois sur six faces ou trois faces
Le perçage sur six faces est généralement le choix le plus adapté lorsque les panneaux de mobilier doivent régulièrement être percés sur leurs deux grandes faces et sur plusieurs chants, et qu’il est important de limiter leur retournement. Une machine à trois faces peut être plus économique lorsque la plupart des opérations relèvent des directions de perçage qu’elle peut atteindre et que les opérations restantes peuvent être réalisées sans perturber la production.
La distinction ne se résume pas au chiffre indiqué dans la description de la machine. Un panneau peut comporter des trous pour taquets sur une face, des trous pour connecteurs sur deux chants et des trous de fixation sur la face opposée. La capacité d’une machine CNC de perçage de panneaux en bois à réaliser ce schéma en un seul passage dépend de la disposition de ses broches, de la manutention des panneaux, du logiciel et de l’accès autour des dispositifs de serrage. Il est donc plus utile de comparer les machines à partir des plans réels des panneaux que de se fier uniquement à leur appellation.
Commencez par déterminer quelles faces la machine peut réellement atteindre
Un panneau rectangulaire comporte six faces : les surfaces supérieure et inférieure ainsi que quatre chants. Une configuration CNC de perçage six faces est conçue pour usiner ces six faces, généralement grâce à des unités de perçage et à des systèmes de positionnement des panneaux qui permettent d’accéder aux surfaces supérieure et inférieure ainsi qu’aux chants. Selon la machine et le programme, cela peut réduire, voire éliminer, le retournement manuel entre les opérations.
La description « trois faces » est moins précise lorsqu’il s’agit d’acheter une machine. Elle indique généralement que la machine peut percer un choix plus limité de faces ou de directions, mais les fournisseurs n’utilisent pas nécessairement ce terme de la même manière. Une configuration peut assurer un perçage vertical par le dessus et un perçage horizontal dans certaines directions ; une autre peut atteindre une combinaison différente. Demandez un schéma indiquant les faces accessibles et les directions des broches plutôt que de supposer que toutes les machines à trois faces usinent les mêmes trois faces.
Aucune de ces appellations ne garantit que tous les trous pourront être réalisés sans repositionner le panneau. Un dispositif de serrage peut recouvrir un trou requis, une pièce courte peut nécessiter une manutention particulière ou une unité de perçage peut ne pas disposer du foret ou de la course nécessaire. Une configuration six faces décrit les possibilités d’accès de la machine, mais ne garantit pas que chaque pièce sera usinée en un cycle continu.
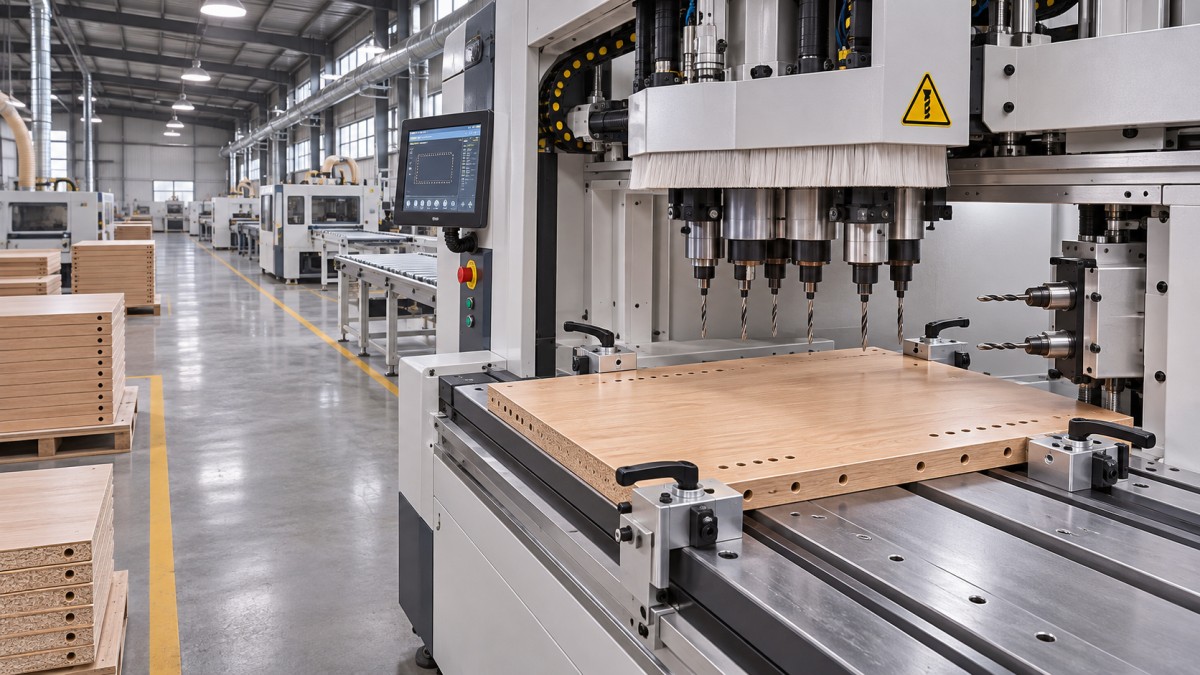
Traduisez les plans de panneaux en exigences machine
Avant de demander des devis, sélectionnez un ensemble représentatif de pièces plutôt que de vous fonder uniquement sur le plan le plus complexe. Incluez des pièces produites en grande quantité, des panneaux petits et grands, des composants minces et des pièces percées sur des faces opposées. Indiquez chaque opération en précisant la face, le diamètre, la profondeur et l’orientation. Distinguez les trous débouchants des trous borgnes et signalez les rainures ou opérations de fraisage qui font partie du même processus.
Demandez ensuite à chaque fournisseur d’associer ces opérations à la machine proposée. Sa réponse doit préciser quels trous sont percés par le dessus ou par le dessous, lesquels sont percés horizontalement et lesquels nécessitent une deuxième mise en position. Ne supposez pas qu’une perceuse inclut le fraisage ou le rainurage simplement parce que ces opérations figurent dans le plan du meuble. Vérifiez séparément la broche, l’outil de coupe, l’enveloppe de travail et les fonctions logicielles concernés.
La répartition du travail compte autant que la pièce la plus exigeante. Si seul un composant occasionnel nécessite un trou sur la face opposée, une opération secondaire peut être raisonnable. Si le perçage de la face opposée concerne régulièrement les pièces produites au quotidien, les opérations répétées de déchargement, de retournement, de repositionnement par rapport aux références et de rechargement peuvent prendre une part importante du processus. Une machine six faces est plus susceptible de justifier sa capacité supplémentaire dans ce dernier cas.
Vérifiez la plage de dimensions des panneaux, et pas seulement le maximum
Les dimensions maximales des panneaux d’une machine sont faciles à comparer, mais les longueurs et largeurs minimales peuvent être tout aussi déterminantes. Les pièces courtes ou étroites peuvent être difficiles à maintenir tout en laissant la zone de perçage dégagée. Confirmez les dimensions minimales et maximales des pièces, la plage d’épaisseurs admissible et indiquez si les petites pièces nécessitent un support, une mise en position spéciale ou un processus distinct.
Repérez également les trous proches des chants et des angles des panneaux. Les fournisseurs doivent confirmer les distances aux chants, la profondeur de perçage horizontal, la portée des broches et les restrictions liées aux dispositifs de serrage ou aux supports. Une face théoriquement accessible n’est d’aucune utilité si la machine ne peut pas placer un trou à l’endroit spécifié sur le plan.
Comparez le cycle complet, manutention comprise
Le temps de perçage de la machine ne représente qu’une partie du cycle de production. Une comparaison équitable inclut le chargement, la sélection du code-barres ou du programme, le serrage, le positionnement, le perçage, tout repositionnement des dispositifs de serrage, le déchargement et le transfert vers l’opération suivante. Pour les équipements à trois faces, incluez le temps et l’espace nécessaires pour retourner le panneau ou le transférer vers une autre machine. Pour les équipements six faces, tenez compte des éventuels déplacements supplémentaires de positionnement ou de serrage nécessaires pour atteindre les trous requis.
Demandez aux fournisseurs d’estimer les temps de cycle à partir des mêmes plans et des mêmes hypothèses de fonctionnement. La comparaison doit préciser si le chargement est manuel ou automatique, comment les programmes sont sélectionnés et si l’estimation comprend tous les trous requis. Un court cycle de perçage simulé ne peut pas être comparé à un cycle complet de fabrication d’une pièce incluant la manutention et le repositionnement.
La taille des lots modifie également le calcul. Des panneaux répétitifs peuvent rendre une mise en position simple intéressante, surtout si l’opérateur peut traiter efficacement le côté restant lors d’une étape distincte. Une production variée peut accorder plus d’importance au transfert des programmes, à l’identification et à la prévention des erreurs lors des changements fréquents de panneaux. Vérifiez si la machine peut lire les fichiers de production déjà utilisés dans l’atelier et quelles opérations sont nécessaires pour les convertir en programmes de perçage.
Ne vous limitez pas au premier devis de machine
Le prix d’achat doit être comparé au coût de l’ensemble du processus proposé. Une machine moins chère peut nécessiter davantage de main-d’œuvre, un deuxième poste de travail, plus d’espace au sol ou une zone de stockage intermédiaire. Une machine plus performante peut exiger un investissement initial plus important, des outils supplémentaires et une maintenance plus exigeante. Aucune configuration n’est automatiquement moins coûteuse sur toute sa durée de vie.
Établissez une comparaison simple à partir des chiffres de votre propre activité et des devis des fournisseurs :
- Périmètre initial : machine, unités de perçage, outillage, licences logicielles, installation, formation et tout équipement de manutention des matériaux.
- Travail d’exploitation : main-d’œuvre prévue pour le chargement, le déchargement, le retournement, la préparation des programmes et les opérations secondaires.
- Assistance continue : consommables, pièces détachées, assistance logicielle, maintenance préventive et disponibilité du service après-vente.
- Contraintes de capacité : nombre de panneaux requis par équipe et conséquences de l’arrêt d’une machine sur l’assemblage en aval.
Gardez les hypothèses explicites. Par exemple, ne considérez pas qu’une machine six faces supprime une deuxième opération tant que le fournisseur n’a pas confirmé la prise en charge du schéma de perçage, des dimensions de panneau et de l’outillage concernés. De même, ne comptabilisez pas toute manutention supplémentaire sur une machine à trois faces comme de la main-d’œuvre dédiée si elle peut réellement être intégrée à un poste existant sans affecter la production.
La précision dépend aussi du référencement, pas seulement du perçage
La fabrication de meubles en panneaux repose sur la relation entre les trous : les alésages pour connecteurs doivent s’aligner avec les pièces correspondantes et les rangées de trous pour taquets doivent être positionnées de manière cohérente. La précision de positionnement annoncée par une machine est utile, mais elle ne suffit pas à établir la précision d’une pièce finie. L’équerrage du panneau, la qualité des chants, le serrage, l’état des forets, la stabilité du matériau et la manière dont le programme prend la pièce comme référence influent tous sur le résultat.
Le repositionnement mérite une attention particulière lors de la comparaison des deux configurations. Retourner un panneau pour une deuxième mise en position crée un risque supplémentaire d’erreur d’orientation ou de référence. Une machine six faces peut réduire ce risque, mais les changements de serrage et la séquence de positionnement qui lui sont propres doivent également préserver la relation requise entre les faces. Demandez aux fournisseurs d’expliquer comment le panneau est référencé avant et après repositionnement, et si le système de commande gère automatiquement l’évitement des dispositifs de serrage.
Les critères de réception doivent porter sur les dimensions importantes pour l’assemblage, et non se limiter à une affirmation générale selon laquelle la pièce est précise. Définissez les positions et profondeurs des trous à mesurer, les chants de référence, la méthode de mesure et l’écart admissible selon vos plans. Incluez au moins un panneau comportant des trous sur plusieurs faces et un panneau proche de la dimension minimale proposée.
Les situations auxquelles chaque option convient généralement
Une configuration à trois faces mérite d’être sérieusement envisagée lorsque les directions accessibles couvrent la majorité du travail courant, que les opérations manquantes sont prévisibles et qu’un processus secondaire pratique existe déjà. Elle peut également convenir à un atelier qui souhaite automatiser une étape de perçage définie sans remplacer toutes les opérations suivantes. Sa limite est que les évolutions de la conception des produits peuvent entraîner davantage de perçages sur la face opposée ou sur les chants que la machine ne peut en gérer aisément.
Le perçage six faces devient plus intéressant lorsque les pièces combinent fréquemment des trous sur les faces supérieure et inférieure et sur les chants, ou lorsque le retournement des panneaux constitue un goulot d’étranglement. Il est également pertinent lorsque le système de production envoie de nombreux programmes de panneaux différents à la machine et que la fiabilité de l’identification et de la manutention est importante. Sa valeur dépend de sa capacité à être alimentée en pièces adaptées ; acheter une capacité de perçage inutilisée ne résoudra pas un goulot d’étranglement ailleurs dans la ligne.
Il existe une solution intermédiaire : conserver une étape de perçage plus simple pour les pièces standard et envoyer uniquement les pièces complexes vers une machine plus performante ou une opération secondaire. La faisabilité de cette organisation dépend de l’acheminement, de la capacité disponible et du coût de transfert des panneaux entre les postes. Comparez-la aux deux options de machine en vous fondant sur la même composition de produits prévue.
Intégrez la comparaison au cahier des charges d’achat
Fournissez à chaque soumissionnaire les mêmes plans de panneaux, types de matériaux, plages d’épaisseur, composition de production prévue et exigences de débit. Demandez une réponse écrite précisant les opérations non prises en charge, l’outillage nécessaire et toute hypothèse relative à la manutention. Cela permet de mettre au jour des différences qu’une description de catalogue peut dissimuler, notamment si les têtes de perçage proposées comprennent les positions de forets requises et si les changements d’outils sont manuels ou automatiques.
Pour une pièce représentative, demandez une démonstration ou, si possible, un essai convenu avant livraison. L’essai doit couvrir toute la séquence programmée, y compris le chargement et le déchargement, et pas uniquement le perçage. Consignez le temps de cycle dans les conditions convenues et mesurez les caractéristiques définies. Si le fournisseur ne peut pas tester un panneau particulier avant l’achat, précisez dans un document comment cette capacité sera vérifiée lors de la réception.
Enfin, indiquez clairement dans le devis les prestations prévues après l’installation : contenu de la formation, documentation, pièces détachées, assistance à distance et modalités d’intervention. Pour cette décision d’équipement, le cahier des charges le plus utile ne se limite pas à la mention « six faces » ou « trois faces » ; il définit les panneaux et les opérations que la machine proposée doit pouvoir réaliser et identifie clairement tout travail manuel restant.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.