

Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Que faut-il vérifier avant d’acheter une presse à chaud pour panneaux de bois ?
Une presse à chaud pour panneaux de bois doit être sélectionnée en fonction du panneau que vous devez produire, et non selon le tonnage annoncé de la machine ou son prix d'achat. La question essentielle est de savoir si la presse peut appliquer une pression uniforme et une chaleur stable sur les dimensions réelles de vos panneaux, votre structure en placage ou stratifié, votre système adhésif et votre cadence de production requise. Une presse surdimensionnée à certains égards et sous-spécifiée à d'autres peut entraîner des collages insuffisants, des défauts de surface, une consommation excessive de colle ou des coûts inutiles d'énergie et de maintenance.
Avant d'acheter une presse à chaud pour bois, définissez le travail en termes mesurables : dimensions des panneaux, substrat du panneau, matériau de parement, type d'adhésif, épaisseur cible, production quotidienne et cycle de pressage acceptable. Ces paramètres déterminent presque toutes les spécifications significatives, depuis la taille des plateaux et la capacité hydraulique jusqu'à la plage de température, la configuration de chargement et les exigences en matière d'utilités de l'usine.
Commencez par la structure du panneau, et non par le catalogue de machines
Les « panneaux de bois » couvrent des produits très différents. Une presse utilisée pour plaquer du MDF n'est pas nécessairement adaptée à l'assemblage de contreplaqué, à la production de parements de portes, aux stratifiés décoratifs haute pression, aux pièces cintrées ou aux laminages épais en bois massif. La densité et l'état d'humidité du substrat, la sensibilité à la chaleur du matériau de parement et le profil de polymérisation de l'adhésif influencent tous la fenêtre de pressage.
Par exemple, le collage de placage exige une attention particulière à l'humidité du placage, à l'encollage et au risque que les imperfections du substrat apparaissent à travers une fine couche de parement. La production de contreplaqué peut nécessiter un programme de pressage tenant compte de l'essence de placage, de l'épaisseur de l'assemblage, du contrôle des vides du cœur et de l'évacuation de la vapeur. Les panneaux mélaminés et autres surfaces préfinies soulèvent d'autres préoccupations : propreté des plateaux, répartition de la pression, régularité de la température et protection contre le gaufrage ou les dommages de surface.
Demandez au fournisseur d'évaluer votre procédé prévu à l'aide d'une description claire des matériaux plutôt que d'une indication générique telle que « pour panneaux de meubles ». Les informations utiles comprennent :
- Longueur, largeur et épaisseur maximales et minimales des panneaux ;
- Type de substrat, tel que MDF, panneau de particules, contreplaqué, panneau latté ou bois massif ;
- Matériau de parement, y compris placage, film PVC, papier décoratif, stratifié ou autre revêtement ;
- Composition chimique de l'adhésif et température de polymérisation recommandée ;
- Cycle de pressage requis, y compris les temps de chargement, fermeture, maintien, ouverture et déchargement ;
- Indication si les panneaux sont plats, profilés, collés sur chant ou constitués d'assemblages multicouches.
Un devis de machine doit identifier les hypothèses de fonctionnement qui sous-tendent la configuration proposée. Sans cela, il est difficile de savoir si la capacité annoncée est pertinente pour votre produit.
Vérifiez la taille des plateaux et la surface utile de pressage
Les dimensions des plateaux sont souvent considérées comme un simple critère de conformité : le panneau entre ou n'entre pas. En pratique, la surface utile doit être supérieure à l'encombrement nominal du panneau. De petites marges sont nécessaires pour le positionnement de l'assemblage, les plateaux de répartition, les feuilles de démoulage et les variations de procédé. Faire fonctionner les panneaux exactement au bord du plateau peut rendre le chargement moins tolérant et exposer la pièce à des conditions moins homogènes près du périmètre.
Pour les ateliers traitant plusieurs formats de panneaux, considérez la combinaison de formats plutôt que seulement le plus grand panneau. Un grand plateau peut accueillir davantage de travail, mais il nécessite aussi plus d'énergie de chauffage et peut être inefficace si la majorité de la production utilise de petits composants. Dans certains cas, plusieurs ouvertures ou une presse multi-étages offre un meilleur débit qu'une très grande presse à ouverture unique, notamment lorsque les opérateurs peuvent préparer un poste de chargement pendant qu'une autre ouverture est en phase de maintien.
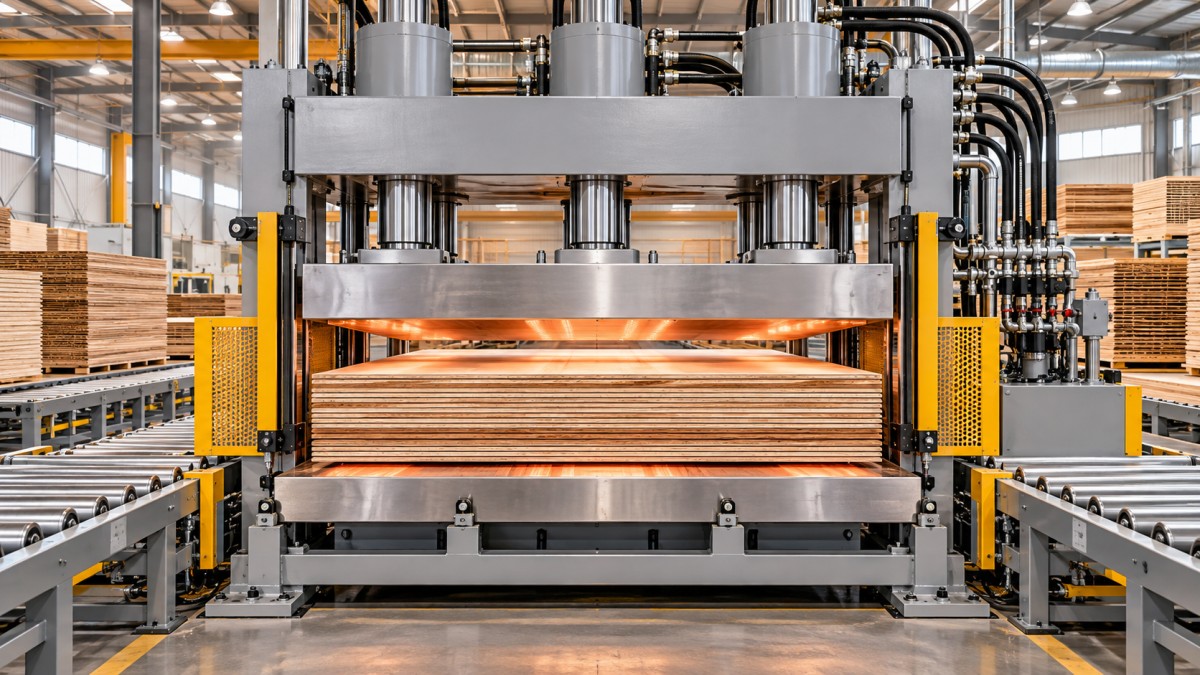
Examinez également la planéité, l'épaisseur et la construction des plateaux. Un plateau doit résister à la déflexion sous charge de travail. S'il se courbe légèrement sous pression, le centre et les bords d'un panneau peuvent ne pas recevoir la même force. Cela devient plus important avec les panneaux grand format, les applications à haute pression et les surfaces décoratives minces, pour lesquelles un collage non uniforme peut être difficile à détecter avant les opérations ultérieures d'usinage ou de finition.
Calculez la pression à partir des exigences réelles de la ligne de collage
Le tonnage hydraulique seul ne constitue pas une base de comparaison fiable. Ce qui importe est la pression exercée sur la surface du panneau. Une même force totale produit des valeurs de pression très différentes sur une petite ébauche de porte et sur une feuille pleine dimension. Les fournisseurs peuvent indiquer la force de pressage totale nominale, la force des vérins ou la pression dans différentes unités ; le calcul doit donc être normalisé avant de comparer les modèles.
La relation de base est la suivante :
Pression moyenne sur le panneau = force de pressage effective totale ÷ surface de pressage chargée.
La pression requise n'est pas simplement « la plus élevée possible ». Une pression insuffisante peut laisser des vides ou un contact incomplet au niveau de la ligne de collage. Une pression excessive peut expulser trop d'adhésif, écraser les matériaux de cœur à faible densité, faire traverser la colle au placage ou marquer des surfaces délicates. La plage correcte dépend de la densité du substrat, de la viscosité de l'adhésif, de l'épaisseur du placage, de la planéité du panneau et des recommandations du fabricant d'adhésif.
L'uniformité de la pression compte autant que la moyenne calculée. Vérifiez le nombre et la disposition des vérins hydrauliques, la rigidité de la poutre mobile et du bâti, le système de guidage, ainsi que la capacité de la conception à maintenir les plateaux parallèles pendant la course de fermeture. Une presse apparemment puissante peut néanmoins fonctionner médiocrement si sa structure permet une charge inégale ou un désalignement des plateaux.
Une clarification utile lors des discussions techniques consiste à déterminer si la force indiquée est disponible sur toute la course et s'il s'agit de la force de travail nominale de la machine plutôt que d'un pic théorique. Demandez comment la pression du système est surveillée et si le système de commande permet différentes étapes de pression au cours d'un cycle. Certains systèmes adhésifs bénéficient d'une phase de fermeture contrôlée suivie d'une étape de pressage définie, plutôt que d'une fermeture brusque à pleine force.
Le contrôle de température détermine la régularité du collage
Les plateaux chauffants ne sont pas interchangeables simplement parce qu'ils atteignent la même température maximale. La question déterminante est l'uniformité et la fiabilité avec lesquelles la chaleur est transférée à la pièce au fil du temps. Une température inégale des plateaux peut entraîner une polymérisation irrégulière, en particulier aux coins et le long des bords du panneau. Une presse peut afficher la température requise tout en laissant certaines zones locales en dehors de la tolérance du procédé.
Confirmez le mode de chauffage : chauffage électrique par résistance, huile thermique, vapeur ou autre système. Chacun a des implications différentes en matière d'installation, de temps de réponse, d'utilités de fonctionnement, de maintenance et de régulation de température. Le meilleur choix dépend en partie de la source de chaleur déjà disponible dans l'installation et en partie de la température de procédé requise.
Les questions importantes comprennent :
- Quelle est la plage de température de travail spécifiée, et pas seulement la température maximale ?
- Comment la température est-elle mesurée et contrôlée sur chaque plateau ?
- Quelle uniformité de température le fabricant peut-il spécifier dans des conditions normales de fonctionnement ?
- Combien de temps la presse met-elle pour chauffer depuis les conditions ambiantes jusqu'au point de consigne requis ?
- Les plateaux supérieur et inférieur peuvent-ils être contrôlés indépendamment lorsque le procédé l'exige ?
- Comment les capteurs, zones de chauffage et l'isolation sont-ils entretenus en cas de défaillance ?
Ne supposez pas que la température de surface du plateau équivaut à la température de la ligne de collage. La chaleur doit traverser le matériau de parement et le substrat, et les panneaux plus épais ou plus humides réagissent différemment des panneaux minces et secs. Les programmes de pressage doivent donc être validés avec les matériaux réels, particulièrement lors d'un changement de fournisseur d'adhésif, d'épaisseur de panneau ou de surface décorative.
Examinez le système hydraulique au-delà de sa pression nominale
Le système hydraulique régit la vitesse de fermeture, la stabilité de la pression, le mouvement des plateaux et une grande part de l'exposition à la maintenance. Une spécification élémentaire telle que « système hydraulique haute pression » en dit peu sur le comportement de la presse au cours de plusieurs années de production.
Recherchez une conception cohérente comprenant des vérins, joints, flexibles, vannes, systèmes de filtration, refroidissement lorsque nécessaire, et points de maintenance accessibles adaptés. La contamination de l'huile peut endommager les vannes et les pompes, tandis que les fuites internes peuvent rendre le maintien de pression instable. Une machine incapable de maintenir de façon constante la pression réglée pendant sa période de maintien peut compromettre le collage, même si elle atteint la force correcte au début du cycle.
La vitesse de fermeture mérite un examen attentif. Une fermeture rapide réduit les temps non productifs, mais l'approche finale de la pièce doit être contrôlée. Une presse qui se ferme brutalement sur un assemblage mal aligné peut endommager les placages, déplacer les composants ou créer des risques pour la sécurité. La séquence de commande doit permettre un équilibre pratique entre débit et contact contrôlé.
Pour les installations où les coûts d'électricité ou la gestion thermique constituent des préoccupations importantes, renseignez-vous sur la commande du moteur et le comportement au ralenti. La comparaison pertinente ne porte pas seulement sur la puissance moteur installée. Elle concerne la manière dont l'unité hydraulique consomme de l'énergie pendant le pressage, le maintien de pression, le déchargement et les périodes entre les cycles.
Adaptez la configuration de la presse au flux des matériaux
Une presse à chaud fait partie d'une cellule de production, et non d'une machine isolée. Son rendement pratique dépend de la manière dont les matériaux arrivent, sont chargés, pressés, refroidis si nécessaire, inspectés et déplacés vers l'opération suivante. Une presse ayant un cycle théorique court peut rester sous-utilisée si la préparation des assemblages est lente ou si le déchargement crée un goulot d'étranglement.
Le chargement manuel peut convenir aux travaux de faible volume, aux changements fréquents de produits ou aux panneaux plus petits. Les panneaux de grande dimension et la production répétitive peuvent justifier des tables à rouleaux, des tables élévatrices à ciseaux, des plateaux de chargement, des équipements d'alimentation et d'évacuation automatiques ou des conceptions multi-ouvertures. Ces ajouts peuvent améliorer la régularité et réduire les contraintes de manutention, mais ils nécessitent également de l'espace au sol, des protections, une intégration des commandes et une préparation fiable des matériaux.
Vérifiez la hauteur d'ouverture et la configuration des étages. L'ouverture doit accueillir la pièce, les plateaux de répartition, les matériaux de démoulage et le dégagement nécessaire à un chargement sûr. Une très grande ouverture n'est pas automatiquement avantageuse ; elle peut augmenter le temps de course et compliquer la manutention. Lorsque plusieurs ouvertures sont utilisées, confirmez que chaque étage reçoit les conditions de pression et de chaleur prévues et que la méthode de chargement ne crée pas des temps de cycle inégaux.
L'agencement au sol doit inclure davantage que l'encombrement de la presse. Prévoyez de l'espace pour la préparation des panneaux, les déplacements des opérateurs, l'accès pour la maintenance, l'emplacement de l'unité hydraulique, les armoires électriques, les chariots de matériaux et le retrait sûr des panneaux finis. Les portes, la hauteur sous plafond, la charge admissible du sol et le trajet d'installation peuvent devenir décisifs pour les grands bâtis de presse.
Les fonctions de sécurité sont des exigences d'exploitation, et non des options
Les plateaux chauds, les poutres mobiles, les forces hydrauliques élevées et les panneaux lourds créent des dangers évidents. La conception de sécurité doit être examinée dans le cadre de l'adéquation de la machine, conjointement avec les exigences applicables sur le marché de destination. L'acheteur reste responsable de confirmer les obligations réglementaires applicables à l'installation et à l'utilisation de l'équipement.
Les équipements pertinents peuvent inclure des dispositifs d'arrêt d'urgence, des zones de pincement protégées, des commandes bimanuelles lorsque cela est approprié, des câbles ou dispositifs de sécurité de bord, des protections interverrouillées, une protection contre la surpression, une descente contrôlée des plateaux, des écrans thermiques et des dispositifs de consignation pour la maintenance. Leur emplacement est important. Un arrêt d'urgence difficile à atteindre depuis la position de chargement est moins utile qu'un dispositif intégré à la zone de travail réelle.
Précisez quelle documentation est fournie : schémas électriques, schémas hydrauliques, instructions d'utilisation, calendriers de maintenance, listes de pièces de rechange, déclarations de sécurité et toute documentation de certification requise pour le marché visé. La documentation doit correspondre à la configuration livrée, y compris les options d'automatisation et les composants électriques requis localement.
Évaluez les commandes selon leur répétabilité et leur maintenabilité
Un contrôleur programmable est utile lorsqu'il aide à maintenir des recettes répétables pour différents produits. Les fonctions de commande utiles peuvent inclure les consignes de température, les profils de pression par étapes, le temps de maintien, l'ouverture automatique, l'historique des alarmes et le stockage des réglages de procédé validés. Toutefois, une interface complexe ne remplace pas un système mécanique et thermique stable.
Vérifiez si les paramètres de fonctionnement peuvent être protégés contre les modifications non autorisées, si les alarmes identifient clairement le défaut et si le système de commande prend en charge le diagnostic à distance lorsque ce modèle de service est important pour votre exploitation. Demandez ce qui se produit après une interruption d'alimentation, une défaillance de capteur ou un défaut de pression hydraulique. Une réaction contrôlée peut éviter d'endommager les panneaux et réduire le temps de remise en service.
Pour les achats transfrontaliers, la compatibilité électrique doit être spécifiée avec précision : tension, fréquence, configuration des phases, tension de commande, exigences de prise ou de raccordement fixe, ainsi que les préférences pertinentes en matière de composants. La mise à niveau des systèmes électriques après livraison est plus coûteuse et plus risquée que la confirmation de la compatibilité avant la production.
Comparez le support sur le cycle de vie, et non uniquement la machine livrée
Les presses à chaud comportent des pièces d'usure et des composants critiques qui nécessiteront à terme une intervention : joints, flexibles, vannes, capteurs, éléments chauffants ou composants de circulation, interrupteurs, contacteurs et matériel de commande. La décision d'achat doit inclure la disponibilité, l'identification et le délai d'approvisionnement de ces pièces.
Demandez une liste recommandée de pièces de rechange pour la mise en service et distinguez les consommables courants, les pièces de rechange opérationnelles et les principaux composants propriétaires. Si la presse utilise des composants industriels standard, confirmez leurs marques et modèles exacts plutôt que de vous fier à des descriptions générales. Si des pièces propriétaires sont utilisées, établissez comment les remplacements sont fournis et quelles informations techniques sont disponibles pour le diagnostic.
La qualité du support s'évalue plus facilement à travers des questions concrètes qu'à travers des promesses générales. Qui assure les conseils d'installation ? La mise en service à distance est-elle disponible ? Quelles informations doivent être fournies lors du dépannage ? Les manuels sont-ils fournis dans une langue exploitable ? Le fournisseur peut-il fournir des schémas hydrauliques et électriques ? Ces détails influencent bien davantage les temps d'arrêt qu'une déclaration de garantie générique.
Ne considérez pas l'essai de pressage comme une simple formalité
Lorsque la valeur de la commande et le risque produit le justifient, un essai doit utiliser un matériau représentatif plutôt qu'un stock d'échantillons pratique. L'objectif n'est pas seulement de voir les plateaux se fermer et chauffer. Il s'agit de vérifier que la presse peut répondre aux conditions de procédé prévues avec le substrat, le revêtement, l'adhésif, les dimensions et le temps de cycle concernés.
Inspectez les panneaux collés après conditionnement lorsque cela est approprié, et pas uniquement immédiatement après le pressage. Recherchez une adhérence incomplète, des bulles, des fissures de placage, des traversées de colle, une déformation du panneau, des marques de surface, un soulèvement des bords et des différences entre le centre et le périmètre. Si la production implique plusieurs types de panneaux, identifiez celui qui est le plus exigeant et utilisez-le comme base de discussion pour l'acceptation.
La presse à chaud appropriée est donc celle qui produit des résultats stables dans une fenêtre de fonctionnement réaliste, s'adapte au flux réel des matériaux et peut être prise en charge tout au long de sa durée de vie. Le prix reste pertinent, mais il doit être comparé à la capacité utile, au risque lié à la qualité du collage, aux besoins en utilités, à la mise en œuvre de la sécurité et au coût des interruptions de production. Ce sont ces facteurs qui déterminent si la machine améliore la fabrication de panneaux ou ajoute simplement une contrainte supplémentaire.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.