


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Quels tests de réception un fabricant de routeurs CNC ATC doit-il effectuer ?
Avant d’approuver l’expédition d’une défonceuse CNC à changement automatique d’outils, exigez des essais documentés portant sur la précision de positionnement, la répétabilité, la fiabilité du changement d’outil, les performances de la broche, le maintien de la pièce, la qualité d’usinage et les fonctions de sécurité. Le fabricant de la défonceuse CNC ATC doit démontrer que ces critères sont respectés selon les critères d’acceptation convenus, en utilisant la configuration machine, l’outillage et les matériaux prévus pour la production, et non en produisant simplement un échantillon séduisant.
Un panneau de démonstration peut sembler satisfaisant tout en masquant des décalages d’outils irréguliers, une retenue insuffisante par le vide ou une dérive dimensionnelle après la mise en température. Ces problèmes peuvent n’apparaître qu’après l’usinage répété de pièces de meuble ou de longues séries de panneaux imbriqués, entraînant des rebuts, des interruptions de cycle et des conditions d’utilisation dangereuses. Les essais de réception doivent donc associer des mesures des performances de la machine à des essais représentatifs de la production.
Convenir du protocole de réception avant le début des essais
La réception en usine, ou FAT, doit constituer une vérification contractuelle et non une démonstration informelle. Identifiez la machine par son numéro de série et consignez la version de son contrôleur, la configuration de la broche, le magasin d’outils, l’équipement de vide et les options installées. Le remplacement de la broche, de la pompe ou de la configuration de commande peut rendre les résultats précédents non pertinents.
Définissez pour chaque essai la méthode, les conditions de fonctionnement, l’instrument de mesure, la limite d’acceptation et les preuves requises. N’acceptez pas des critères tels que « grande précision » ou « fonctionnement fluide ». Les limites doivent être conformes aux spécifications d’achat et aux exigences de l’application ; une défonceuse produisant des éléments de meuble courants peut nécessiter une vérification différente de celle d’une machine destinée à usiner des assemblages à ajustement serré.
- Conditions de mesure : consignez le nivellement de la machine, les conditions ambiantes, la procédure de mise en température et précisez si les mesures sont effectuées à vide ou pendant la coupe.
- Conditions de production : indiquez la qualité et l’épaisseur des matériaux, les outils de coupe, les avances, les vitesses de broche, les profondeurs de coupe et la configuration des zones de vide.
- Échantillonnage : convenez des emplacements de mesure, du nombre de répétitions, des cycles de changement d’outil et de la durée d’endurance avant la disponibilité des résultats.
- Gestion des défaillances : définissez les cas nécessitant une correction, un nouvel essai ou la suspension de l’expédition, ainsi que la personne autorisée à valider la libération.
Les instruments de mesure doivent offrir une résolution adaptée et disposer de preuves d’étalonnage à jour. Lorsqu’une norme d’essai reconnue est spécifiée, indiquez l’édition et la procédure applicables au lieu d’accepter une déclaration générale selon laquelle les essais suivent des « normes internationales ».
Distinguer la précision des axes de celle des pièces finies
Un échantillon usiné ne permet pas d’isoler les performances de positionnement de la machine. La flexion de l’outil de coupe, le déplacement du matériau, le faux-rond de la broche et les paramètres de trajectoire influent tous sur le résultat. Demandez des mesures directes des axes en complément des essais d’usinage afin de pouvoir déterminer l’origine des défaillances.
Positionnement, répétabilité et inversion du sens de déplacement
Le fabricant doit mesurer l’erreur de positionnement en plusieurs points de la course utile de chaque axe, en approchant les positions depuis les deux directions. Des retours répétés aux mêmes positions cibles révèlent la répétabilité ; les différences entre des approches en sens opposés mettent en évidence les effets d’inversion, qu’un essai dans une seule direction peut ne pas détecter. Un système laser étalonné adapté ou une autre méthode de métrologie convenue peut fournir ces éléments de preuve.
Examinez les écarts maximaux et leur emplacement, et pas seulement une valeur moyenne. Des résultats au centre de la table ne démontrent pas les performances aux extrémités de la course. Consignez si la compensation était activée et conservez les réglages finaux de compensation avec la sauvegarde de la machine.
Équerrage, référence de table et comportement thermique
Vérifiez l’équerrage des axes, l’alignement de la broche par rapport au plan de travail et la surface de référence pertinente de la table ou du martyr. Une large surface surfacée présentant des stries peut indiquer un défaut de tram de la broche ; un écart diagonal sur un essai rectangulaire peut révéler des problèmes géométriques, même si les forces de coupe et le maintien de la pièce doivent également être écartés.
Répétez certaines mesures après que la machine a atteint sa température normale de fonctionnement. La précision à froid ne représente pas nécessairement celle d’un poste de production. Le rapport doit distinguer les mesures géométriques de la table de la planéité obtenue après surfaçage du martyr.
Vérifier la répétabilité du positionnement des outils dans le changeur
L’essai ATC doit solliciter toutes les positions du magasin et la gamme d’ensembles d’outils approuvés prévus en service. La longueur, le diamètre et la masse des outils, ainsi que le dégagement entre poches adjacentes, sont importants : un magasin qui manipule correctement des outils courts peut se comporter différemment avec des ensembles plus longs ou plus volumineux.
Effectuez des changements répétés dans le cadre d’une séquence programmée comprenant des déplacements d’axes, des démarrages de broche, des opérations d’usinage et, si le système en est équipé, la mesure de longueur d’outil. Consignez les prises d’outil manquées, les libérations incomplètes, les alarmes, les interventions manuelles et les temps de cycle. La réussite d’un nouvel essai n’efface pas une défaillance antérieure ; sa cause et les mesures correctives doivent rester consignées dans le rapport.
Le positionnement de l’outil doit faire l’objet de mesures spécifiques. Retirez puis réinstallez plusieurs fois un porte-outil de référence, puis vérifiez l’assise axiale ou la longueur d’outil mesurée, ainsi que le faux-rond radial, au moyen d’un montage convenu. Un positionnement irrégulier peut créer des ressauts entre les opérations, même si les mesures des axes sont conformes.
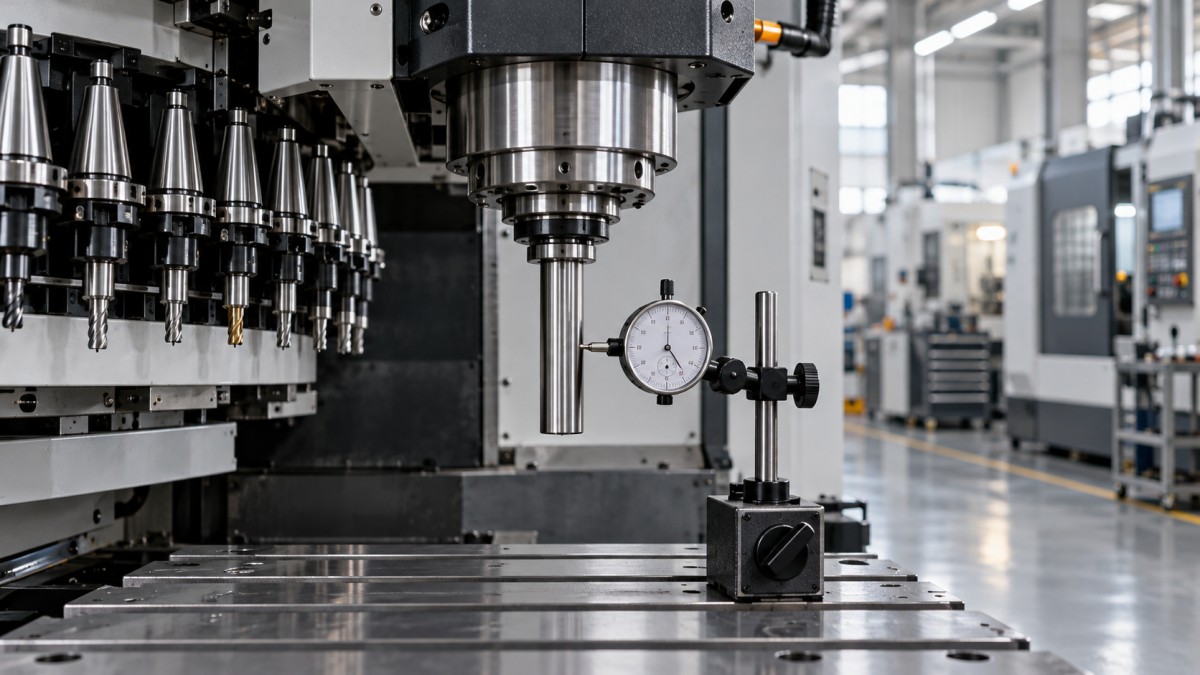
Inspectez la propreté du cône, l’état du porte-outil, la compatibilité du tirette le cas échéant, l’alignement du magasin et la pression pneumatique pendant le fonctionnement. À l’aide des procédures approuvées par le fabricant, vérifiez que le contrôleur réagit correctement en cas d’outil manquant, de serrage incomplet ou de pression d’air insuffisante. Les simulations de défaut ne doivent pas consister à intervenir de façon improvisée sur un changeur en mouvement ni à neutraliser les dispositifs de protection.
Vérifier la broche dans des conditions de fonctionnement réalistes
La réception de la broche doit couvrir la mise en température, la vitesse de consigne, les vibrations, les bruits anormaux, le fonctionnement du refroidissement et la stabilité thermique. Mesurez le faux-rond à l’interface de la broche et avec un mandrin d’essai adapté lorsque la conception le permet. Indiquez le point de mesure, car les relevés effectués plus loin de l’interface ne sont pas directement comparables à ceux pris à proximité de celle-ci.
Le fonctionnement à vide ne constitue qu’une partie de l’évaluation. Effectuez des coupes représentatives selon des conditions d’enlèvement de matière convenues et surveillez la stabilité de la vitesse, la charge d’entraînement, les alarmes et l’évolution de la température. Respectez l’enveloppe de fonctionnement autorisée par le fabricant de la broche ; une vitesse maximale élevée ne garantit pas un couple suffisant pour chaque outil ou procédé.
Pour une broche refroidie par liquide, vérifiez la circulation du liquide de refroidissement, le fonctionnement du groupe de refroidissement et les alarmes correspondantes. Pour une configuration refroidie par air, contrôlez le débit d’air et l’accessibilité pour la maintenance. Tout échauffement persistant ou toute augmentation des vibrations pendant l’essai doit faire l’objet d’une investigation, même si la finition de surface est propre.
Tester le maintien par le vide avec les pièces les plus susceptibles de bouger
Les performances du système de vide doivent être évaluées sur la table pendant l’usinage, et non déduites des données de la plaque signalétique de la pompe. Le maintien effectif dépend de la perméabilité du martyr, de l’étanchéité, des fuites, des zones actives, du débit de vide disponible et de la surface restante sous chaque pièce.
Utilisez des panneaux représentatifs et incluez de petits composants, des bandes étroites et des pièces entourées de contours déjà découpés. Le maintien peut se dégrader au fur et à mesure de l’imbrication, à mesure que davantage de voies de fuite s’ouvrent. Un essai effectué uniquement sur un panneau intact ne tient pas compte de cette situation.
- Consignez les relevés de vide à des emplacements définis, avec les zones prévues activées.
- Inspectez les joints, l’isolation des zones inutilisées, les raccords de tuyaux et la préparation du martyr.
- Exécutez la séquence de coupe convenue et vérifiez si les pièces ont bougé, présentent des écarts dimensionnels ou des marques de déplacement.
- Vérifiez la surveillance du niveau de vide et la réponse prévue de la machine, si ces fonctions sont fournies.
Des pièces qui se soulèvent ou se déplacent révèlent une condition de procédé inacceptable, même si les relevés de la pompe semblent satisfaisants. La solution peut nécessiter une meilleure étanchéité, un ordre de coupe révisé, des attaches, une stratégie de peau résiduelle ou des montages complémentaires. Toute mesure de ce type doit être documentée et adaptée à la production ; elle ne doit pas être mise en œuvre discrètement pour sauver la démonstration.
Effectuer un essai d’usinage qui révèle les risques de production
L’essai de coupe doit combiner des opérations qui mettent à l’épreuve différents aspects de la défonceuse. Un panneau d’essai pratique peut comprendre des profils extérieurs, des poches, des trous percés, des éléments d’assemblage et des surfaces usinées avec différents outils. Incluez des éléments situés à différents endroits de la table afin de révéler les variations spatiales.
Utilisez si possible le matériau prévu pour la production. Le MDF, le contreplaqué, les panneaux stratifiés et le bois massif présentent des comportements de coupe et des exigences de maintien différents. Un matériau de substitution facile à usiner ne peut pas démontrer pleinement les performances requises pour l’application visée.
Inspectez l’écaillage des chants, les brûlures, l’arrachement des fibres, les marques d’entrée et la régularité dimensionnelle. Consignez l’état des outils de coupe et les paramètres d’usinage afin de ne pas attribuer automatiquement les défauts à la précision de la machine. Mesurez les pièces avec des instruments adaptés et tenez compte de leur conditionnement lorsque l’humidité ou la température peut influer sur leurs dimensions.
Répétez l’essai du panneau ou de certains éléments critiques après un fonctionnement prolongé. Conservez des échantillons identifiés ainsi que la révision de programme correspondante. La réception du temps de cycle doit s’appuyer sur l’ensemble de la séquence convenue, y compris les changements d’outil et les actions auxiliaires normales, et non sur un segment de coupe chronométré de manière sélective.
Vérifier les fonctions de protection avant les essais d’endurance
La réception de sécurité doit se fonder sur l’évaluation des risques de la machine, les systèmes de protection fournis et les exigences applicables dans le pays d’installation. Une démonstration fonctionnelle est nécessaire, mais elle ne remplace ni la validation de sécurité requise ni la documentation de conformité.
Du personnel qualifié doit vérifier les dispositifs d’arrêt d’urgence, les protecteurs et les interverrouillages lorsqu’ils sont installés, les limites de déplacement, les conditions de démarrage de la broche et la prévention des redémarrages inattendus. Dans des conditions contrôlées, testez le rétablissement après un arrêt d’urgence, une coupure de courant ou la perte d’un fluide ou d’une alimentation pertinente. La réinitialisation d’un dispositif de protection ne doit pas déclencher à elle seule un mouvement dangereux.
Vérifiez les raccordements d’aspiration des poussières et les interverrouillages d’aspiration fournis, le cas échéant, dans la configuration de fonctionnement prévue. Confirmez que les moyens d’isolement électrique et pneumatique sont identifiables et que les précautions relatives aux énergies accumulées sont documentées. Ne testez pas une fonction de sécurité en provoquant délibérément une collision incontrôlée, une libération d’outil ou un risque d’éjection de pièce.
Ce n’est qu’après la validation des fonctions de protection que la machine doit effectuer un essai d’endurance représentatif. Consignez les alarmes, les arrêts, les réglages manuels, les défauts de changement d’outil, les évolutions thermiques et les mesures des pièces. Convenez de la durée et de la charge de travail en fonction du cycle de service prévu ; une séquence de déplacements à vide ne fournit que peu d’éléments sur l’aptitude à la production.
Autoriser l’expédition sur la base des preuves, puis confirmer l’installation
Le dossier de réception doit associer chaque exigence à un résultat. Demandez les comptes rendus d’essais signés, les données brutes de mesure, l’identification des instruments, les programmes d’usinage, les sauvegardes des paramètres, les journaux d’alarmes, les mesures des échantillons et un registre des écarts non résolus. Une vidéo peut compléter le dossier, mais elle ne doit pas remplacer les mesures ni dissimuler des interruptions par le montage.
Définissez clairement les décisions : accepté, accepté avec un écart explicitement approuvé, ou refusé dans l’attente d’une correction. Les défaillances liées à la sécurité et celles concernant des exigences essentielles de production doivent bloquer l’autorisation d’expédition. Après une réparation ou une modification des paramètres, répétez l’essai ayant échoué ainsi que toutes les vérifications connexes susceptibles d’être affectées par la modification.
La réception en usine ne permet pas d’établir les performances après le transport et l’installation. Prévoyez des vérifications de réception sur site portant sur le nivellement, la qualité des utilités, l’aspiration, les raccordements de vide, la géométrie pertinente, l’intégration de la sécurité et un nouvel échantillon de production. Le contrat d’achat doit distinguer les responsabilités liées à la réception en usine de celles liées à la réception sur site, afin qu’une machine conforme en usine démontre également les performances requises dans ses conditions d’installation.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.