


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Que doit apporter une consultation sur le processus de production du travail du bois ?
Une consultation sur les processus de production du bois doit fournir une base documentée permettant de décider ce qu’il faut modifier, acheter et comment vérifier que l’investissement est rentable. À l’issue du processus d’achat, il devrait y avoir une référence de production convenue, une estimation crédible de la capacité, les exigences relatives aux équipements et à l’implantation, ainsi qu’un plan de mise en œuvre lié à des résultats mesurables.
Le niveau de détail de cette étude dépend de la décision à prendre. Le remplacement d’une machine autonome peut nécessiter une évaluation ciblée de sa charge de travail et de ses interfaces. L’extension d’une ligne de production de meubles exige un examen plus large des flux de matières, des effectifs, des utilités et de la capacité des opérations en aval. Dans les deux cas, les recommandations doivent expliquer clairement leurs hypothèses afin que l’acheteur puisse comparer les offres et examiner la justification de l’investissement.
Un service de consultation sur les processus de production du bois devient utile lorsqu’il relie le devis des équipements aux contraintes réelles de l’usine. Une simple liste de machines laisse à l’équipe des achats une part trop importante des risques techniques et financiers.
Une référence de production qui montre où la production est perdue
Le premier livrable devrait décrire les performances de la production avant toute modification proposée. Sans cette référence, un fournisseur peut recommander une machine plus rapide sans répondre à la question de savoir si la vitesse de la machine limite réellement la production de produits finis.
Pour les meubles en panneaux, l’évaluation peut suivre les panneaux lors de la découpe, du placage de chants, du perçage, de l’assemblage et de l’emballage. Pour les produits en bois massif, elle peut devoir tenir compte de la préparation du bois, de l’usinage, du ponçage et de la finition. Le parcours doit refléter les produits fabriqués, y compris les opérations sous-traitées et les boucles de reprise.
L’équipe des achats devrait s’attendre à ce que le consultant demande des plans représentatifs, des spécifications de matériaux, des quantités commandées, des horaires de travail, des dispositions relatives aux effectifs et des données de production. La variété des produits est importante : une ligne traitant des composants de meubles de cuisine répétitifs n’a pas la même charge de travail qu’un atelier produisant des dimensions et des structures qui changent fréquemment.
La référence doit distinguer les performances enregistrées des estimations. Si des données fiables sur les arrêts ou les rebuts ne sont pas disponibles, le rapport doit indiquer comment ces lacunes affectent le degré de confiance accordé à la recommandation. L’observation, le chronométrage d’échantillons et les échanges avec les opérateurs peuvent étayer une première évaluation, mais ne doivent pas être présentés comme un historique de production entièrement mesuré.
Une cartographie utile du processus montre les endroits où les matériaux attendent autant que ceux où ils sont travaillés. Les files d’attente, les manipulations répétées, les composants manquants et les mises en attente pour contrôle qualité peuvent limiter la production, même lorsque les machines individuelles semblent disposer d’une capacité excédentaire. Un encours excessif peut également masquer l’opération à l’origine du retard.
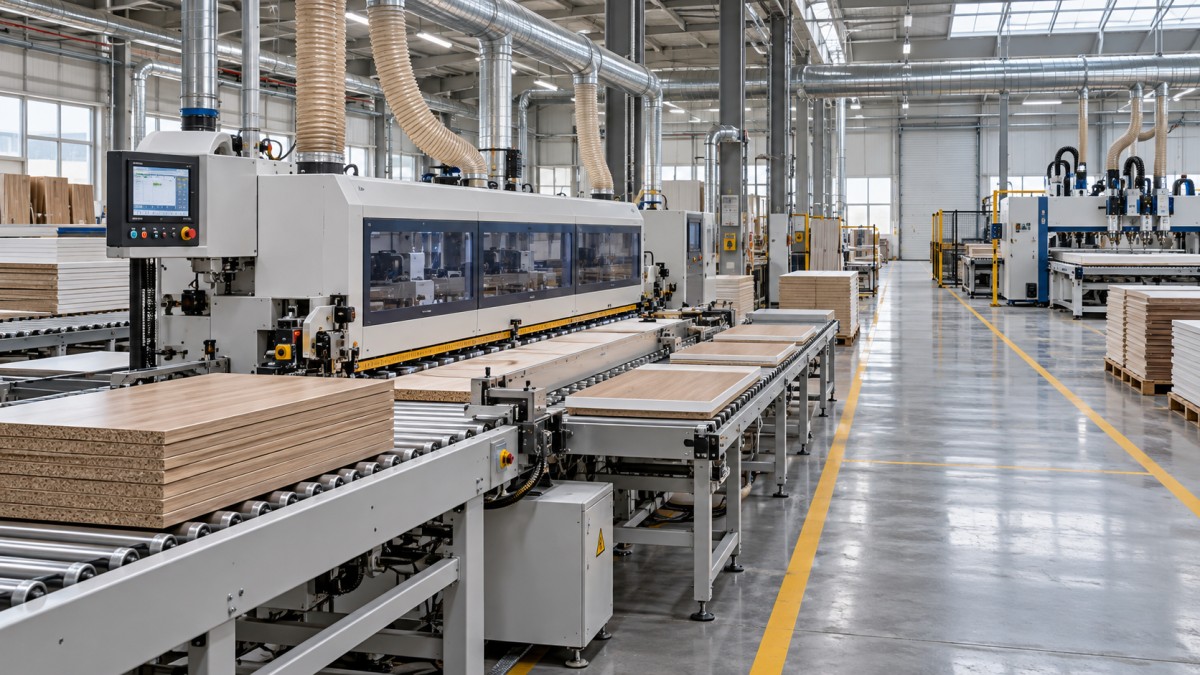
La consultation doit relier chaque contrainte importante à des éléments probants. Si le placage de chants semble être le goulot d’étranglement, le rapport doit expliquer si la cause est le temps de traitement, les changements de réglage, la préparation de la colle, l’ordonnancement des pièces ou le temps consacré à la correction des défauts. Ces causes entraînent des décisions d’achat différentes.
Cette distinction donne à l’équipe des achats les moyens d’évaluer la solution proposée. Une capacité machine supérieure peut aider une opération fortement sollicitée, tandis qu’une meilleure planification, des outils, la maintenance ou la présentation des matériaux peuvent répondre à une autre contrainte à moindre coût. Le rapport doit faire apparaître ces solutions de remplacement avant tout engagement dans l’achat d’équipements.
Des estimations de capacité fondées sur la gamme réelle de produits
Une consultation doit traduire l’objectif de production en un modèle de capacité que les acheteurs peuvent examiner. La vitesse d’avance nominale ou un cycle de démonstration ne donne qu’une indication limitée du nombre de composants conformes qu’une usine peut produire au cours d’un poste de travail.
Le modèle doit préciser sa base de calcul : temps de travail, gamme de produits représentative, tailles de lots, fréquence des changements de série, effectifs et interruptions prévues. Il doit également expliquer l’incidence des rebuts et des reprises sur la production utilisable. Lorsque ces données sont incertaines, une fourchette de résultats est plus informative qu’une prévision précise reposant sur des hypothèses fragiles.
Les unités de mesure nécessitent une attention particulière. Les panneaux découpés, les chants plaqués, les trous percés et les meubles assemblés correspondent à des mesures différentes. Une offre exprimée en meubles par poste doit montrer comment les modèles de meubles se traduisent en quantités de composants et en charges d’usinage. Dans le cas contraire, des offres affichant la même production annoncée peuvent décrire des besoins de production très différents.
Pour les achats, le livrable de capacité le plus utile comprend :
- La charge de travail requise : les opérations et les quantités pour un ensemble convenu de produits représentatifs.
- Le temps de traitement disponible : le temps alloué aux pauses, aux réglages, à la maintenance et aux autres arrêts planifiés.
- La production utilisable prévue : la production après prise en compte des interruptions et des pertes de qualité indiquées.
- L’opération limitante : le processus qui limite la production de produits finis dans la configuration proposée.
- La sensibilité aux changements : les conséquences d’une diminution des tailles de lots, d’une plus grande variété de produits ou d’une réduction des effectifs.
La capacité doit être vérifiée sur l’ensemble des opérations connectées. L’augmentation de la production à la découpe peut surcharger le placage de chants, le perçage ou le tri. L’ajout d’un centre d’usinage CNC peut accroître les besoins en programmation, en préparation des outils et en identification des composants. La consultation doit montrer si la modification proposée augmente la production de produits finis ou ne fait que déplacer la file d’attente.
L’équipe des achats devrait également demander quelle flexibilité opérationnelle sous-tend l’estimation. Une prévision reposant sur de longs lots ininterrompus peut ne pas convenir à une entreprise qui vend de petites séries et apporte fréquemment des modifications de conception. Les équipements peuvent fonctionner exactement comme spécifié alors que l’usine ne respecte toujours pas ses objectifs de livraison.
La qualité fait partie de cette analyse, car l’objectif commercial est de produire des pièces conformes. La précision dimensionnelle, la finition des chants, l’ajustement des assemblages et l’état des surfaces doivent être mis en relation avec les exigences du produit. Le consultant doit identifier les conditions nécessaires pour les atteindre, notamment la régularité des matériaux, l’état des outils, les pratiques de manutention et les éventuels points de contrôle intermédiaire.
Une spécification et une implantation qui rendent visibles les coûts d’intégration
La recommandation relative aux équipements doit être transformée en une spécification d’achat suffisamment détaillée pour obtenir des offres comparables. Elle doit relier les capacités des machines aux matériaux visés, aux dimensions des composants, aux opérations et aux exigences de qualité. La simple indication des modèles et de la puissance des moteurs n’explique guère si une configuration proposée est adaptée à la charge de travail.
Les options méritent une attention particulière. Les ensembles d’outils, les dispositifs de serrage, les systèmes de chargement, les instruments de mesure, les fonctions logicielles et les raccordements à l’aspiration peuvent modifier à la fois le coût et les capacités pratiques. La consultation doit distinguer ce qui est nécessaire pour atteindre l’objectif de production convenu de ce qui répond à une éventuelle extension future.
La compatibilité avec les équipements existants doit être clairement précisée. Les acheteurs doivent comprendre comment les pièces circulent entre les opérations, si les chants de référence et l’orientation des composants restent cohérents, et si leur identification est conservée tout au long du parcours de production. Une machine peut respecter ses propres spécifications tout en entraînant des retournements, du tri ou des contrôles manuels supplémentaires entre les étapes.
Lorsque des logiciels sont utilisés, le livrable doit décrire le cheminement des données de conception jusqu’aux instructions machine. La seule compatibilité des fichiers ne suffit pas à établir que le flux de travail est prêt. Les post-processeurs, les règles d’usinage, les étiquettes, le contrôle des révisions et les responsabilités des opérateurs peuvent tous nécessiter une attention particulière. Une pièce représentative doit être suivie tout au long de ce flux de données avant que l’acheteur accepte des affirmations générales sur l’intégration.
De même, l’implantation proposée doit aller au-delà de la disposition des emprises des machines dans un bâtiment. L’équipe des achats a besoin d’un plan coté indiquant les espaces de chargement et de déchargement, l’accès des opérateurs, l’accès pour la maintenance, le stockage des matériaux et le déplacement des composants entre les processus. Les dégagements doivent être vérifiés en fonction des équipements sélectionnés et des conditions du site.
Les exigences relatives aux utilités et à l’installation doivent figurer dans le même dossier. Selon les machines, elles peuvent concerner l’alimentation électrique, l’air comprimé, l’aspiration, les fondations, l’accès pour la livraison et les dispositifs de levage. Les besoins en dépoussiérage doivent être évalués pour les machines et les matériaux concernés ; la simple présence d’un raccordement à un conduit ne garantit pas des performances adéquates.
La définition des limites de responsabilité est particulièrement utile lorsque plusieurs fournisseurs interviennent. La consultation doit préciser qui fournit les raccordements, les dispositifs de protection aux interfaces, la configuration logicielle, les matériaux de mise en service et la formation des opérateurs. Les exigences applicables en matière de sécurité du site et de réglementation doivent être examinées par des personnes compétentes, et les responsabilités doivent être attribuées dans le périmètre du projet.
Ces précisions permettent à l’équipe des achats de comparer le coût d’une installation opérationnelle. Un prix de machine inférieur peut être compensé par l’exclusion des outils, des modifications du bâtiment, des équipements de manutention supplémentaires ou des travaux d’intégration. La consultation doit rendre ces exclusions visibles tant qu’il est encore possible de les résoudre sur le plan commercial.
Un dossier d’investissement et un processus d’acceptation réalisable
Le livrable financier doit relier les dépenses à des améliorations opérationnelles précises. Les avantages pertinents peuvent comprendre une production vendable supplémentaire, une diminution des pertes de matériaux, moins de reprises, une réduction des heures supplémentaires ou une diminution des opérations de manutention. Chaque avantage doit reposer sur une base indiquée et être clairement lié à la modification proposée.
Il convient de faire preuve de prudence lors de l’évaluation des gains de temps. Si l’automatisation libère du temps opérateur mais que les effectifs restent inchangés, l’avantage immédiat peut être une capacité supplémentaire ou une planification plus fiable. Considérer chaque minute économisée comme une réduction de trésorerie peut surestimer le rendement. De même, une capacité supplémentaire n’a de valeur que si la demande et les opérations en aval peuvent l’absorber.
Les coûts doivent couvrir l’installation et l’exploitation. Le transport, la préparation du site, les outils, les logiciels, la formation, la mise en service, les consommables, la maintenance et les pièces de rechange peuvent influer sur la décision. Le consultant doit également tenir compte des perturbations de production liées au retrait des équipements, à l’installation des remplacements et à l’apprentissage du nouveau processus.
Une comparaison utile peut inclure le maintien de la configuration existante avec des améliorations ciblées, la modernisation d’une opération limitée ou l’installation d’une solution plus intégrée. Chaque option doit être évaluée par rapport à la même exigence de production. L’équipe des achats peut ainsi déterminer ce que représente la dépense supplémentaire et quelles hypothèses justifient un investissement plus important.
Le plan de mise en œuvre doit traduire l’option retenue en une séquence de responsabilités et de vérifications de préparation. La préparation du site, la livraison des équipements, l’installation, la configuration logicielle, la formation, la production d’essai et la montée en cadence doivent être compatibles avec les engagements de livraison de l’usine. Si la poursuite de la production est nécessaire, le plan doit expliquer les conséquences de cette exigence sur l’installation et la mise en service.
Les critères d’acceptation doivent être définis avant la finalisation du bon de commande. Ils doivent préciser les matériaux et les pièces représentatifs, la qualité requise, la méthode de mesure de la production et les conditions de la démonstration. Toute exclusion doit être clairement indiquée, par exemple la prise en compte ou non du réapprovisionnement en matériaux, des changements de série ou du temps d’inspection pendant l’essai mesuré.
La réussite d’une pièce d’essai ne suffit à établir qu’une partie de la justification. Les acheteurs peuvent également avoir besoin de preuves que le processus maintient la qualité sur une série représentative, traite la variété de produits convenue et fonctionne avec les effectifs prévus. Le périmètre de l’acceptation doit correspondre aux affirmations utilisées pour justifier l’investissement.
Les exigences en matière de support doivent également figurer dans les livrables finaux. L’équipe des achats doit disposer d’informations claires sur le périmètre de la formation, les responsabilités de maintenance, les pièces de rechange recommandées, l’accès aux diagnostics et la procédure de résolution des pannes. Ces dispositions influent sur la capacité de l’usine à maintenir les performances démontrées lors de la mise en service.
Lors de la comparaison de propositions de consultation, demandez le périmètre des livrables avant de comparer les honoraires. Une étude préliminaire fondée sur les plans et les données de production peut être utile pour sélectionner les options. Une décision impliquant des investissements importants ou des travaux d’intégration exige des éléments probants proportionnés à l’engagement, ce qui peut nécessiter une observation sur site, des essais de matériaux ou des études techniques supplémentaires.
Le dossier final doit permettre à un autre examinateur techniquement compétent de suivre le raisonnement, depuis les données de production jusqu’au choix des équipements et aux résultats attendus. Les hypothèses, les calculs, les plans, les exclusions et les responsabilités doivent être accessibles. L’équipe des achats peut alors lancer des demandes de prix comparables, résoudre les incertitudes restantes et conditionner l’investissement à des performances comprises aussi bien par l’acheteur que par le fournisseur.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.