

Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Points à vérifier avant de choisir Qingdao Zhongding Machinery pour une ligne de panneaux
Une ligne de panneaux doit être évaluée comme un système de production, et non comme un ensemble de machines individuelles. Cette distinction est importante lors de l'évaluation de Qingdao Zhongding Machinery ou de tout fournisseur proposant des équipements de travail du bois pour la transformation de panneaux. Une ligne peut sembler correctement spécifiée dans un devis tout en affichant des performances insuffisantes, car sa logique d'alimentation, ses interfaces de manutention, ses dispositions d'aspiration des poussières, son architecture électrique ou son modèle de service ne correspondent pas à l'usine qui l'exploitera.
Pour un évaluateur technique, le point de départ pertinent n'est pas : « Cette machine est-elle capable ? », mais : « Cette configuration exacte peut-elle traiter notre gamme de panneaux, à la cadence requise, avec les opérateurs, les utilités, la rigueur de maintenance et les contraintes en aval dont nous disposons réellement ? » Un fournisseur expérimenté en machines pour le travail du bois peut être un candidat crédible, mais la décision d'investissement doit reposer sur une configuration documentée et des hypothèses d'exploitation, plutôt que sur une description générale d'une ligne de panneaux.
Commencez par définir les panneaux et la production
L'expression « ligne de panneaux » peut désigner des ensembles d'équipements très différents : une cellule de coupe et de traitement des chants, une ligne de perçage et de fraisage, une cellule de travail basée sur le nesting, ou un flux plus automatisé reliant le chargement, l'usinage, l'étiquetage, le tri et le déchargement. Avant de comparer les machines, définissez la pièce et le mix de production dans des termes exploitables par un constructeur de machines.
La spécification des panneaux doit couvrir le type de matériau, la plage d'épaisseurs, les dimensions minimales et maximales, la qualité des faces, les matériaux de chant, les motifs de perçage requis, la précision de coupe et l'état des panneaux entrants. Les panneaux mélaminés, MDF, contreplaqué, panneaux de particules, panneaux plaqués et feuilles stratifiées ne génèrent pas les mêmes charges d'usinage ni le même comportement des poussières. Une ligne destinée principalement à des pièces standard de caissons d'armoires peut ne pas convenir à un mix comprenant des bandes étroites, des surfaces brillantes, du contreplaqué déformé et des dimensions sur mesure fréquentes.
Demandez la plage de fonctionnement écrite du fournisseur, puis comparez-la à l'ensemble du mix de production plutôt qu'au panneau le plus courant. Les limites pratiques se situent souvent aux extrémités de la spécification :
- La ligne peut-elle transporter les plus petits composants sans les mettre de travers, les faire tomber ou nécessiter une intervention manuelle ?
- Comment maintient-elle les panneaux minces, souples, bombés ou étroits pendant la coupe, le perçage ou le traitement des chants ?
- Quelles combinaisons de matériaux et d'épaisseurs nécessitent une vitesse d'avance réduite ou un outillage spécial ?
- Les surfaces revêtues, brillantes ou plaquées sont-elles protégées aux points de transfert et dans les zones de pression ?
- Que se passe-t-il lorsqu'une pièce sort de la plage de dimensions programmée : la machine la rejette-t-elle en toute sécurité, arrête-t-elle le flux ou risque-t-elle d'endommager la pièce ?
Un chiffre de débit prometteur a une valeur limitée s'il ne s'applique qu'à une plage étroite de dimensions de panneaux standard. Le fournisseur doit pouvoir traduire la liste de débit de l'évaluateur ou les données représentatives de familles de pièces en une implantation proposée, une séquence de machines et des hypothèses de cycle réalistes. Si la discussion reste au niveau de la « haute efficacité » ou du « fonctionnement automatique », la définition technique reste trop imprécise pour une décision d'achat.
Distinguez la capacité nominale du débit réellement utilisable de la ligne
Les affirmations concernant la capacité doivent être examinées sur l'ensemble du flux de matériaux. L'étape fiable la plus lente détermine le débit, et cette étape peut être une station d'alimentation, un processus d'étiquetage, un tampon, une opération de placage de chants, une station de perçage, une zone de déchargement ou un contrôle qualité manuel plutôt que la machine de coupe principale.
Une évaluation utile consiste à demander au fournisseur de présenter la logique de cycle pour un lot de production représentatif. Celle-ci doit inclure le chargement, l'alignement des panneaux, le temps d'usinage, le transfert des pièces, les changements d'outils, le traitement des codes-barres ou des étiquettes le cas échéant, les rejets et le déchargement. Elle doit également indiquer les actions supposées des opérateurs. Une ligne qui n'atteint son rythme annoncé que lorsqu'un opérateur pré-trie chaque panneau, évacue les chutes en continu et intervient pour chaque exception doit être évaluée comme une cellule dépendante de la main-d'œuvre, et non comme une ligne entièrement automatisée.
Les équipes techniques doivent tester trois scénarios lors de l'examen du devis : une production standard à grand volume, un lot mixte avec des changements de dimensions fréquents et une équipe de travail comprenant des interruptions normales. Le lot mixte est particulièrement révélateur. La production de meubles et d'armoires sur mesure génère souvent des variations dans les dimensions des panneaux, les motifs de perçage, les exigences de chant et la préparation de la quincaillerie. L'équipement peut usiner correctement chaque pièce tout en perdant de la productivité en raison des files d'attente, des réglages répétés, des erreurs d'étiquetage ou du routage manuel entre les stations.
Ne considérez pas chaque minute d'une équipe comme du temps d'usinage productif. Le réapprovisionnement en panneaux, l'inspection des outils, la préparation de l'adhésif lorsque le placage de chants est inclus, le nettoyage, l'étalonnage, les défauts de matériau, les corrections de programme et les arrêts courants consomment tous de la capacité. La question importante est de savoir si la configuration proposée laisse une marge suffisante pour absorber ces événements sans déplacer le goulot d'étranglement vers le processus suivant.
Examinez la configuration au-delà de la description commerciale
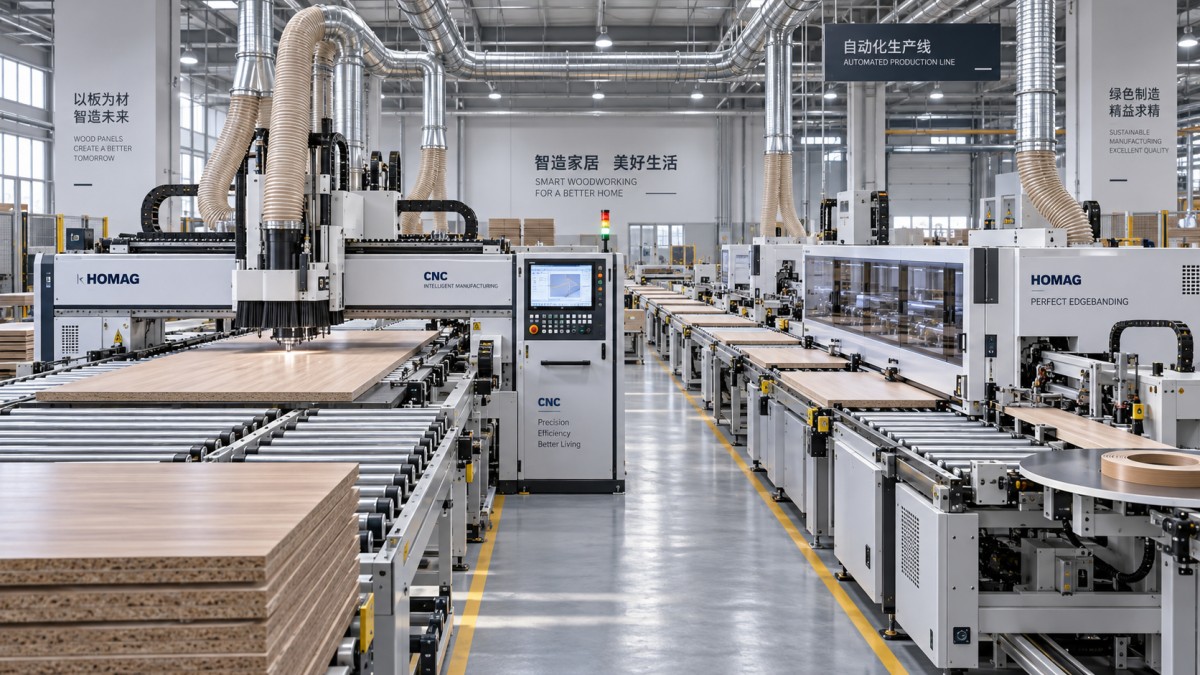
« Automatique », « CNC » et « de qualité industrielle » sont des descriptions, et non des spécifications techniques. La configuration fournie par Qingdao Zhongding Machinery doit être examinée au niveau des composants et des interfaces, le devis étant associé à une liste claire de machines, à la désignation des modèles, à un plan d'implantation et à une limite claire des responsabilités.
Commencez par les éléments mécaniques qui influencent la qualité des panneaux et la répétabilité à long terme : construction du bâti, surfaces de référence, méthode de serrage, systèmes de guidage, rouleaux ou courroies d'alimentation, zones de vide, configuration des scies ou des broches, et accessibilité des points d'alignement. Pour les équipements de coupe, les évaluateurs doivent comprendre comment l'équerrage, la rectitude, la maîtrise des éclats et l'état de surface sont maintenus à mesure que les outils s'usent. Pour les stations de perçage et de fraisage, l'attention doit porter sur la configuration des broches, la compatibilité avec les agrégats si elle est pertinente, le dispositif de changement d'outils, la captation des poussières près du point de coupe et le processus de vérification de la précision de positionnement des trous.
L'origine des composants est importante, mais une marque de composant reconnue ne prouve pas à elle seule la qualité de la ligne. La question plus large est de savoir si les moteurs, entraînements, roulements, composants pneumatiques, capteurs, contrôleurs, dispositifs de protection électrique et équipements de sécurité ont été sélectionnés comme un système cohérent et s'ils sont pris en charge dans la région de l'acheteur. Demandez la nomenclature détaillée des ensembles critiques. Elle doit identifier les numéros de modèle lorsque cela est possible, notamment pour le matériel de commande, les systèmes servo, les variateurs, les PLC, les dispositifs de sécurité, les équipements à vide et les pièces mécaniques à forte usure.
Cette documentation facilite la maintenance ultérieure. Elle met également en évidence rapidement les lacunes de configuration. Une ligne proposée peut inclure une machine principale performante tout en omettant des éléments pratiques essentiels tels que les raccordements d'aspiration des poussières, la gestion des chutes, le convoyage des copeaux, la préparation de l'air comprimé, l'adaptation de tension, l'outillage de rechange, le matériel de codes-barres ou des convoyeurs adaptés entre les stations. Ces omissions peuvent modifier sensiblement le coût total du projet et le délai de mise en service.
Vérifiez les commandes et l'automatisation par rapport au flux de données de l'usine
La compatibilité de l'automatisation doit être évaluée comme une question d'exploitation, et non comme une liste de fonctionnalités logicielles. Une ligne de panneaux peut accepter des fichiers issus de logiciels de conception ou de planification de production, mais l'évaluateur doit déterminer comment les données de travail deviennent des programmes prêts pour la machine, comment les révisions sont contrôlées et ce qui empêche qu'un mauvais panneau soit traité avec la mauvaise opération.
Lorsque les étiquettes et la numérisation font partie du flux de travail prévu, demandez comment les identifiants sont générés, appliqués, lus et gérés lorsqu'ils sont endommagés ou illisibles. Un système de codes-barres ne réduit les erreurs que si la ligne dispose d'une réponse définie aux exceptions. De même, le nesting, l'optimisation, les listes de coupe, les données de perçage et les informations de chant doivent être alignés. Le transfert entre le logiciel de bureau et la commande machine doit être démontré à l'aide de travaux représentatifs plutôt que d'un fichier d'exemple générique.
Pour les installations à plusieurs machines, précisez si les convoyeurs ne sont que des transferts physiques ou s'ils sont commandés comme une ligne intégrée. L'arrêt d'une machine pour un changement d'outil ou un défaut peut créer une accumulation de panneaux en amont et un manque d'alimentation en aval. La capacité des tampons, les règles de routage, la logique d'arrêt et les options de contournement manuel déterminent si un problème mineur devient un arrêt de l'ensemble de la ligne.
Les évaluateurs techniques doivent également examiner les droits d'accès, les procédures de sauvegarde, l'historique des alarmes, la capacité de service à distance et la disponibilité de la documentation électrique et logicielle dans une langue utilisable. Il est raisonnable de demander qui peut modifier les paramètres, qui conserve la propriété des programmes et comment l'usine rétablit le fonctionnement après une défaillance du contrôleur ou le remplacement d'un ordinateur. Il est facile de reporter ces détails pendant l'approvisionnement, mais ils sont difficiles à résoudre une fois que la production dépend de la ligne.
Utilisez la réception en usine pour vérifier le processus promis
Un essai de réception en usine doit être planifié avant la construction ou l'expédition de l'équipement, avec des échantillons, des mesures d'acceptation et des conditions d'essai convenus. Attendre que les modalités de déplacement soient arrêtées pour définir l'essai conduit généralement à une inspection axée sur le fait que les machines se déplacent, plutôt que sur la capacité de la ligne à effectuer le travail requis.
Fournissez, dans la mesure du possible, des panneaux et des programmes représentatifs, y compris les types de matériaux et les dimensions de composants présentant le plus de risques. L'essai doit couvrir les pièces normales ainsi qu'au moins certaines pièces en conditions limites : pièces étroites, panneaux proches de la taille maximale, motifs de perçage courants, faces visibles et épaisseurs de matériaux les plus importantes pour l'exploitation. Les contrôles qualité peuvent inclure les dimensions, la précision diagonale, la qualité des chants, la position des trous, les dommages de surface et la régularité entre des pièces répétées. Les critères d'acceptation doivent distinguer les exigences esthétiques des tolérances fonctionnelles afin que les désaccords n'apparaissent pas après l'installation.
Observez davantage que les panneaux d'échantillon finis. Surveillez le chargement et le référencement, le retournement ou le transfert des panneaux, l'évacuation des copeaux, la gestion des étiquettes, la récupération après erreur, les changements d'outils et la manière dont les opérateurs accèdent aux zones protégées pour les tâches courantes. Demandez une démonstration d'une interruption ordinaire, telle qu'une erreur de capteur, une correction de programme ou un panneau manquant. Le temps de récupération et la clarté des alarmes peuvent être plus significatifs qu'une démonstration fluide d'un cycle ininterrompu.
Évaluez l'installation, la sécurité et le service comme faisant partie du périmètre de la machine
Une ligne peut être mécaniquement fiable tout en étant mal adaptée si l'usine qui la reçoit ne peut pas la prendre en charge. Avant de vous engager, comparez les exigences d'installation au site réel : état et capacité de charge du sol, accès au bâtiment, itinéraires de levage, alimentation électrique, air comprimé, capacité d'aspiration des poussières, dispositifs de prévention des incendies et de contrôle des poussières, disponibilité du réseau et espace pour le stockage intermédiaire des matériaux et l'accès de maintenance.
La sécurité doit être examinée au regard des normes et obligations de site applicables là où l'équipement sera exploité. Le fournisseur doit expliquer les protections prévues, la disposition des arrêts d'urgence, les interverrouillages, les points d'isolement, les dispositifs de consignation, les circuits de sécurité et la documentation fournie avec la machine. Les évaluateurs doivent aller au-delà de la simple présence de dispositifs de sécurité. Ils doivent être positionnés de manière à ce que les opérateurs soient peu susceptibles de les contourner pour dégager des bourrages, charger des panneaux, nettoyer les déchets ou effectuer des réglages.
La capacité de service après-vente mérite le même niveau de précision que la configuration de la machine. Le « support technique » a peu de sens sans circuit de réponse, ensemble de documentation, liste de pièces de rechange, niveau de stock recommandé et distinction claire entre le dépannage à distance et les interventions sur site. Pour Qingdao Zhongding Machinery, demandez une liste des livrables de mise en service : directives d'installation, schémas électriques, diagrammes pneumatiques, calendriers de maintenance, manuels d'utilisation, périmètre de formation, consommables recommandés et recommandations concernant les pièces de rechange critiques. Confirmez le processus d'identification des pièces par numéro de série de la machine et la méthode de support prévue entre les différents fuseaux horaires.
Les acheteurs doivent planifier séparément leur propre préparation à la maintenance. Une ligne automatisée exige généralement davantage que des opérateurs formés à démarrer et arrêter l'équipement. Elle nécessite des personnes capables d'inspecter les points d'usure, de maintenir les performances d'aspiration, de gérer l'outillage, de diagnostiquer les alarmes courantes, de préserver les sauvegardes et de savoir quand un défaut doit être escaladé. Un fournisseur ne peut pas éliminer cette exigence opérationnelle par l'automatisation.
Prenez la décision à partir d'une liste documentée des écarts
La base de sélection la plus solide est une liste courte et explicite des écarts entre la ligne de panneaux proposée et l'exploitation cible. Elle doit identifier chaque exigence incluse, exclue, optionnelle, supposée ou dépendante de l'infrastructure fournie par l'acheteur. Cette liste est plus utile qu'une comparaison générale des caractéristiques de catalogue, car elle oriente la négociation vers les questions qui influencent la mise en service et le débit.
Qingdao Zhongding Machinery peut convenir lorsque sa configuration proposée peut être reliée à la gamme de panneaux de l'acheteur, au mix de production, aux conditions du site, à l'architecture d'automatisation et au plan de service. La réponse doit rester conditionnelle jusqu'à ce que ces liens soient documentés et testés. Une ligne de panneaux est un actif de production à longue durée de vie ; sa valeur pratique provient d'un fonctionnement quotidien stable et récupérable, et non du chiffre le plus élevé indiqué dans le devis.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.