


Les machines CNC d'assemblage du bois conviennent à la production en petites séries lorsque la qualité répétable des assemblages, la réutilisation des programmes et la réduction de l'ajustage manuel compensent les coûts de programmation, de maintien des pièces, d'outillage et de possession.
Pour les fabricants de meubles et les ateliers de menuiserie, la taille du lot ne suffit généralement pas à elle seule pour prendre une décision. Les familles de produits, les commandes répétées et la disponibilité d'une main-d'œuvre qualifiée sont souvent plus déterminantes.
Un atelier produisant dix modèles de meubles apparentés peut tirer davantage profit de cette solution qu'un atelier fabriquant cinquante pièces sans lien entre elles, notamment lorsque la géométrie commune des assemblages permet de réutiliser les programmes.
L'investissement devient intéressant lorsqu'il supprime une contrainte de production mesurable. Une découpe plus rapide offre une valeur limitée si la programmation, l'assemblage ou la finition continue de déterminer les performances de livraison.
Avant d'engager des capitaux, les décideurs doivent comparer les processus de production complets, tester des composants représentatifs et vérifier que les économies attendues restent crédibles dans le temps selon des hypothèses de demande prudentes.
Quelles conditions de production en petites séries rendent l'assemblage CNC rentable ?
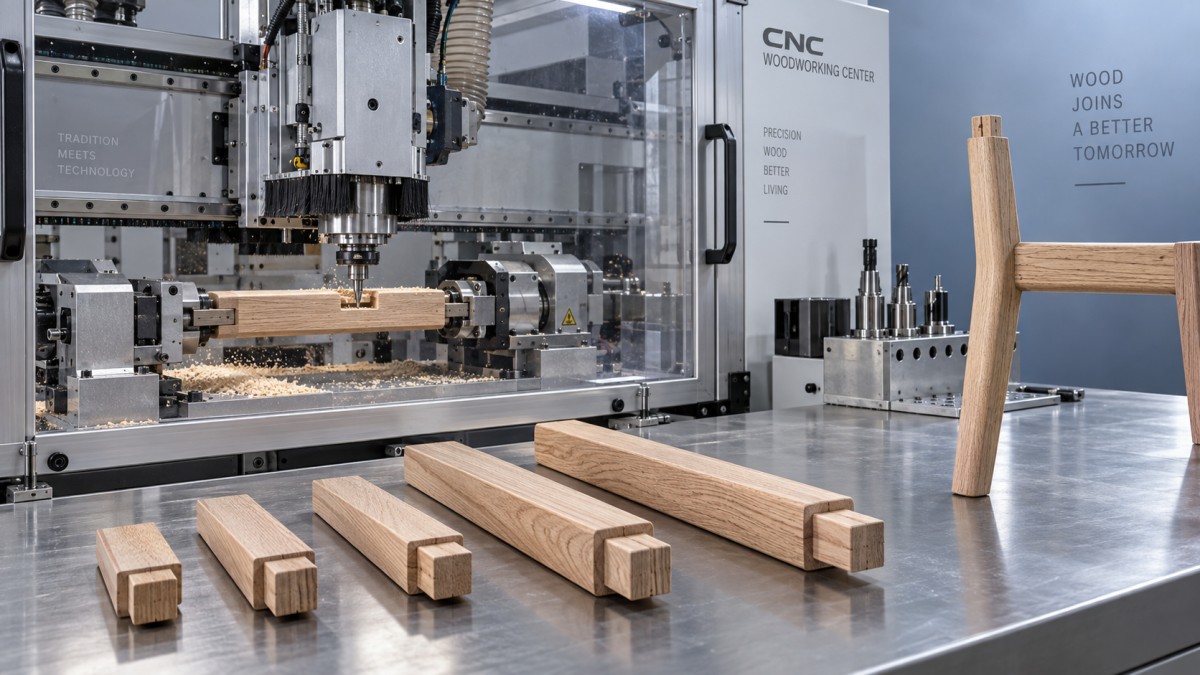
Les applications les plus favorables combinent une variété de conceptions et une répétition sous-jacente. Les dimensions peuvent changer d'une commande à l'autre, tandis que les types d'assemblage, les séquences d'usinage et les références de positionnement restent globalement cohérents.
Il peut s'agir de tables de salle à manger aux dimensions configurables, de cadres de meubles partageant les mêmes détails de construction ou de composants de chaises issus d'une famille de modèles établie avec une géométrie d'assemblage récurrente.
Dans ces situations, les opérateurs peuvent adapter des programmes éprouvés au lieu de recréer chaque processus d'usinage. Cela réduit le temps de préparation et facilite la planification des séries courtes.
La complexité joue également un rôle. Les mortaises inclinées, les positions d'assemblage multiples et les composants nécessitant plusieurs montages manuels peuvent créer d'importantes opportunités, à condition que la machine sélectionnée prenne en charge ces opérations.
Les contraintes de main-d'œuvre renforcent l'intérêt de la solution lorsque les assembleurs expérimentés consacrent trop de temps au traçage, au positionnement et à la correction des pièces. La CNC peut leur permettre de se concentrer davantage sur le contrôle du processus et l'assemblage.
Toutefois, l'automatisation exige toujours des connaissances en travail du bois. Une personne doit comprendre le sens du fil, l'ajustement des assemblages, l'état des outils et le serrage sécurisé avant qu'un programme fiable ne soit mis en production.
La comparaison ci-dessous fournit un premier cadre d'évaluation. Elle aide à identifier les applications prometteuses, mais des essais de production représentatifs doivent déterminer la viabilité commerciale réelle avant l'achat.
Le temps de préparation annulera-t-il les économies de production ?
Pour les petites séries, la préparation détermine souvent davantage la rentabilité que la vitesse de coupe. Un cycle d'usinage rapide ne peut pas automatiquement compenser une programmation longue et des changements de montages complexes.
Mesurez la préparation depuis l'entrée d'une commande dans le bureau des méthodes jusqu'à l'approbation du premier composant acceptable. Incluez les contrôles des plans, l'outillage, le serrage et l'usinage d'essai.
Séparez ensuite les tâches effectuées une seule fois de celles répétées à chaque commande. Un montage réutilisable ou un programme validé répartit son coût sur les productions futures.
Demandez aux fournisseurs de réaliser une démonstration du passage entre deux travaux réalistes. Notez les changements d'outils, le réglage des références, les ajustements du chargement et l'inspection de la première pièce, plutôt que d'observer uniquement la coupe.
La récupération des programmes doit également être testée. Les opérateurs ont besoin d'un contrôle clair des révisions afin que les commandes répétées utilisent les bonnes dimensions, les bonnes tolérances d'assemblage et les bonnes instructions d'usinage.
La programmation paramétrique peut être utile lorsqu'elle est prise en charge par la machine et le logiciel. La modification de dimensions approuvées peut être plus rapide que la création de programmes distincts pour chaque variante de produit.
Néanmoins, la personnalisation doit rester limitée. Les changements d'orientation de l'assemblage, d'épaisseur du brut ou d'accès de la fraise peuvent nécessiter de nouveaux montages et une nouvelle validation, même lorsque le produit fini semble similaire.
Un objectif d'achat pertinent consiste à obtenir un temps de changement prévisible pour vos familles de produits courantes. Demandez des preuves utilisant vos composants plutôt que d'accepter une pièce de démonstration sans rapport.
Comment calculer la taille minimale de lot rentable ?
Commencez par le coût total par composant accepté, et non par la vitesse de la machine. Incluez la préparation, l'usinage, la manutention, l'outillage, l'inspection ainsi que le coût attendu des défauts ou des retouches.
À titre d'exemple, supposons qu'un processus existant nécessite trente minutes de préparation et douze minutes par composant. Un processus CNC nécessite respectivement quatre-vingt-dix minutes et quatre minutes.
Le processus CNC ajoute soixante minutes de préparation, mais économise huit minutes par composant. Sur la seule base du temps de traitement, son avantage commence à environ huit composants.
Ce seuil exclut les différences de coût horaire, d'outillage et de qualité. Il suppose également que les deux processus produisent des pièces acceptables sans manutention supplémentaire ni interruption imprévue.
Si une commande répétée réduit la préparation CNC à vingt minutes, le calcul évolue considérablement. La réutilisation des programmes peut donc être plus importante que la quantité initiale du lot.
À l'inverse, une préparation supplémentaire des montages ou une inspection additionnelle peut relever le seuil. Calculez séparément les scénarios pour les premières commandes, les commandes répétées et les conceptions réellement nouvelles avant d'investir.
Utilisez les catégories de coûts suivantes pour établir un modèle annuel. Comptabilisez chaque dépense une seule fois, notamment lorsque les taux horaires de la machine incluent déjà l'amortissement ou la maintenance.
- Coûts d'achat, de financement, d'installation, de formation et de logiciels.
- Outillage, montages, besoins d'aspiration, utilités, maintenance et pièces de rechange.
- Main-d'œuvre liée à la programmation, à la préparation, au chargement, à l'inspection et à l'assemblage.
- Rebuts, retouches, sous-traitance et gains réalistes de capacité commercialisable.
Pour une estimation simple du délai de retour sur investissement, divisez l'investissement installé par le bénéfice net annuel attendu en trésorerie. Maintenez un traitement cohérent du financement avec le modèle de flux de trésorerie choisi.
N'attribuez une valeur à la capacité supplémentaire que si la demande peut l'absorber. Le temps de travail libéré ne crée des économies de trésorerie que si les coûts de personnel diminuent ou si la production utile augmente.
Enfin, testez une utilisation plus faible et une croissance plus lente des commandes répétées. Un investissement dépendant d'un chargement immédiat à pleine capacité laisse peu de marge pour les retards de formation ou les fluctuations de la demande.
Des assemblages plus réguliers amélioreront-ils les résultats commerciaux ?
Une géométrie d'assemblage constante peut réduire les interruptions d'assemblage, les ajustements répétés et le rejet des composants. Ces avantages deviennent particulièrement précieux lorsqu'une seule pièce imprécise retarde un ensemble de meubles complet.
Cependant, la précision programmée ne garantit pas un assemblage adapté. L'humidité du bois, les mouvements, les variations du fil, l'usure de la fraise et la pression de serrage peuvent tous affecter l'ajustement final.
Définissez les critères d'acceptation autour du produit assemblé. Selon l'assemblage, évaluez l'alignement, l'ajustement, le jeu nécessaire à la colle, l'apparence et les exigences de résistance pertinentes, en plus des dimensions d'usinage mesurées.
Réalisez les essais avec des stocks de production normaux, y compris les variations attendues. Des ébauches de démonstration soigneusement sélectionnées peuvent masquer des difficultés de manutention ou d'usinage qui apparaîtront lors de la production courante en atelier.
Inspectez les composants provenant de différentes positions au cours de l'essai. Incluez les pièces fabriquées après les changements d'outils ou les réinitialisations de montages lorsque ces opérations font partie du flux de travail prévu.
Suivez la proportion de pièces acceptées sans ajustement ainsi que le temps d'assemblage par unité. Ces indicateurs relient directement la régularité de l'usinage à la fiabilité des livraisons et au coût de production.
Le maintien des pièces mérite une attention particulière pour les composants étroits, courts ou irréguliers. Vérifiez le maintien sécurisé et l'accès d'usinage avant de considérer comme suffisante une déclaration générale de capacité du fournisseur.
Quelles capacités de la machine et quels engagements de support sont les plus importants ?
Les machines d'assemblage du bois regroupent différentes configurations d'équipements. Une défonceuse CNC, une mortaiseuse, une tenonneuse ou un centre d'assemblage dédié peuvent convenir à différentes géométries de composants et différents flux de travail.
Commencez par vos assemblages requis et les dimensions des pièces brutes. Vérifiez l'accès d'usinage, les courses utiles, les dispositifs de serrage, la capacité d'outillage et la nécessité éventuelle de repositionner les composants entre les opérations.
Demandez quelles opérations la configuration proposée peut effectuer en un seul montage. Des axes ou accessoires supplémentaires peuvent être nécessaires pour les éléments inclinés ou l'usinage de plusieurs faces.
La compatibilité logicielle affecte également le coût de possession. Confirmez comment les conceptions deviennent des instructions machine, quelles licences sont nécessaires et qui résout les problèmes de programmation ou de postprocesseur après l'installation.
La formation doit couvrir la préparation, le remplacement des outils, l'inspection, la récupération après panne et la maintenance courante. Un seul employé formé peut devenir un nouveau goulot d'étranglement de production en cas d'absence.
Pour les équipements exportés, clarifiez par écrit les responsabilités d'installation, les exigences électriques, les modalités de dépannage à distance, la disponibilité des pièces de rechange et les délais de réponse prévus avant de passer la commande auprès des fournisseurs.
Qingdao Zhongding Machinery Co., Ltd. possède plus de vingt ans d'expérience dans les machines pour le travail du bois. Les acheteurs doivent demander des propositions adaptées à leur application, des résultats d'essais et des engagements de support définis.
Son support technique, son approvisionnement en pièces de rechange et son service après-vente doivent être évalués en fonction de vos besoins d'exploitation, notamment de votre localisation, de vos ressources de maintenance et des conséquences des arrêts.
Le reste de l'atelier soutient-il l'investissement ?
Une machine d'assemblage crée de la valeur au sein d'un système de production. Des ébauches mal préparées, des conditions d'humidité irrégulières ou une aspiration insuffisante peuvent compromettre un équipement et une planification pourtant performants.
Cartographiez le processus depuis la réception du bois jusqu'à la préparation, l'usinage des assemblages, l'assemblage, le ponçage et la finition. Identifiez où le travail s'accumule et pourquoi avant d'estimer le débit supplémentaire.
Si la finition limite déjà les expéditions, un assemblage plus rapide peut accroître les stocks de produits non finis. L'analyse économique doit expliquer comment la capacité en aval traitera la production proposée.
Pour les produits nécessitant des surfaces texturées, les équipements complémentaires peuvent inclure une machine de brossage métallique, utilisée pour le brossage de surface et la mise en valeur du grain dans le processus de finition.
Ce rôle de traitement de surface est distinct de l'usinage des assemblages. Testez le bois massif, le MDF ou le matériau de panneau prévu afin de déterminer si sa structure de surface convient au brossage.
La gamme proposée comprend les modèles ZD1000-4 et ZD1500-4. Confirmez les largeurs de travail, les plages d'avance, les dimensions et les exigences électriques propres à chaque modèle avant de planifier l'espace au sol ou la capacité de production.
Faites dépendre les décisions concernant les équipements complémentaires des commandes réelles. Coordonner les capacités d'assemblage et de finition est utile ; ajouter des équipements sans besoin de production mesurable affaiblit la discipline d'investissement.
Quelles preuves doivent déclencher une décision d'achat ?
L'assemblage CNC est un bon candidat lorsque des conceptions récurrentes, des assemblages exigeants et des contraintes mesurables de main-d'œuvre ou de qualité permettent de réaliser des économies sur une combinaison réaliste de commandes annuelles.
Continuez avec les méthodes existantes lorsque l'ingénierie ponctuelle domine, que l'utilisation reste incertaine ou qu'une simple amélioration du montage peut supprimer la même contrainte à un coût nettement inférieur.
Avant l'achat, exigez un essai d'usinage représentatif, une estimation complète du coût de possession ainsi que des modalités convenues de formation et de support. Incluez les résultats d'assemblage dans les critères d'acceptation.
La question décisive est de savoir si les machines CNC d'assemblage du bois améliorent les coûts, la régularité et les délais de livraison pour votre charge de travail réelle. Les petites séries deviennent viables lorsque la préparation reste maîtrisée.