


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Scie CNC vs. scie à panneaux : quelle méthode de coupe convient aux commandes de panneaux à forte variabilité ?
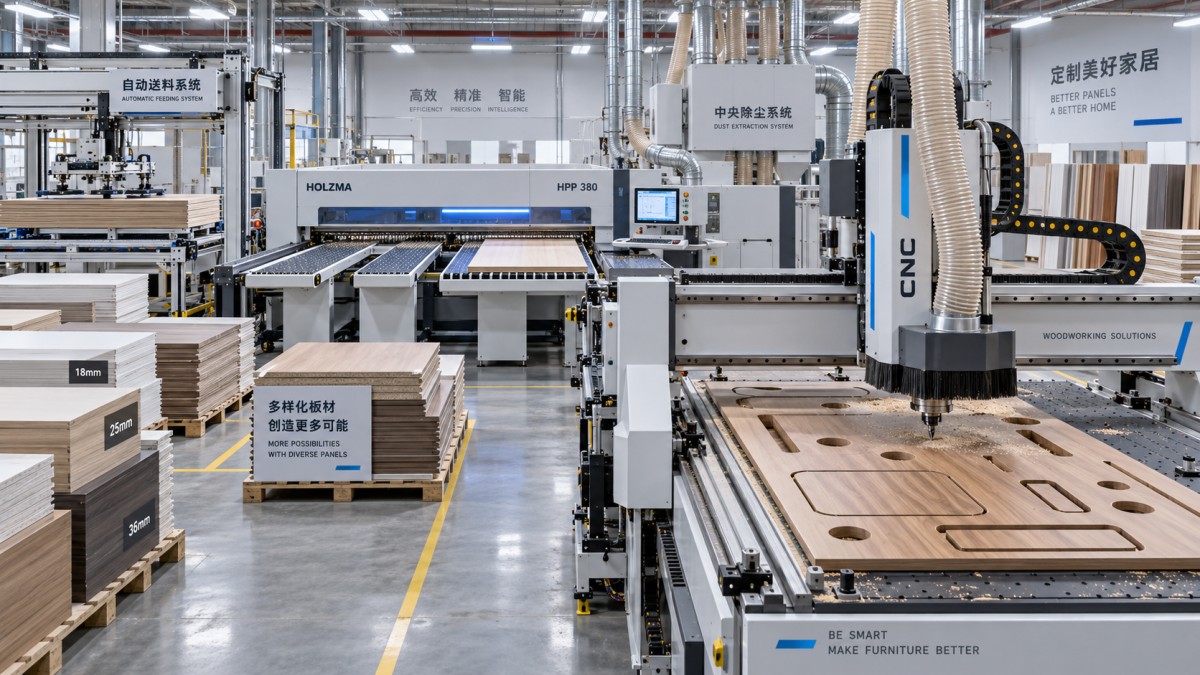
Pour la production de panneaux à forte mixité, la meilleure méthode de coupe est généralement déterminée par la fréquence de changement des schémas de coupe, la diversité des matériaux à traiter et la nécessité ou non d'une optimisation au niveau de chaque commande. Une scie à poutre reste difficile à surpasser lorsque des pièces de caissons similaires ou des panneaux standard sont produits en lots répétitifs. Une scie CNC devient plus intéressante lorsque la composition des commandes évolue tout au long de la journée, que les pièces comportent des formes irrégulières ou des découpes, et que la replanification manuelle commence à consommer trop de temps de production.
L'erreur courante consiste à comparer uniquement la vitesse d'avance ou le nombre de panneaux par équipe. Cette comparaison favorise la scie à poutre dans de nombreux environnements de production stables, mais elle ne prend pas en compte le coût de l'attente, de la reprogrammation, du tri, de la refabrication ou du transfert du travail vers une seconde machine pour les opérations non rectangulaires. Les évaluateurs techniques doivent examiner l'ensemble du parcours, de la commande reçue aux pièces correctement étiquetées prêtes pour le processus suivant.
Le travail à forte mixité change la définition de l'« efficacité »
Une activité de panneaux à forte mixité peut traiter chaque jour une combinaison différente d'épaisseurs de panneaux, de décors, de sens du fil, de dimensions de caissons, de configurations de quincaillerie et de quantités de commande. Une commande peut concerner un petit lot d'armoires sur mesure ; la suivante peut inclure des composants de mobilier de bureau, des armoires utilitaires ou des panneaux de remplacement. La taille des lots peut être faible même lorsque le volume quotidien total de panneaux est important.
Dans cet environnement, l'efficacité dépend moins du maintien d'un long cycle de coupe ininterrompu que de la réduction des frictions entre les commandes. La méthode de coupe doit absorber les changements fréquents sans créer un travail de réglage excessif ni augmenter le risque qu'un mauvais programme, matériau, sens d'orientation ou étiquette parvienne à la production.
Une scie à poutre est conçue autour d'un flux rigoureux : les panneaux sont chargés, serrés, coupés selon un schéma optimisé, puis acheminés dans une séquence contrôlée de coupes longitudinales et transversales. Pour les composants rectangulaires fabriqués à partir de panneaux, cette méthode reste très productive. Lorsque les commandes présentent des dimensions répétitives et que le planning de production permet de regrouper des matériaux similaires, le débit d'une scie à poutre est souvent excellent.
Une scie CNC, y compris les équipements couramment désignés dans les recherches comme unescie CNC, repose sur une logique de production différente. Elle échange une partie du débit de coupe droite pur contre davantage de flexibilité. Selon sa configuration, la machine peut découper des pièces profilées, usiner des évidements, réaliser des motifs de perçage et s'adapter à la géométrie de pièces individuelles dans le même flux de travail programmé. Cette capacité élargie est importante lorsque le mix de commandes rend difficile la coordination d'étapes distinctes de découpe et d'usinage.
Quand la scie à poutre reste le meilleur choix
Choisir une scie à poutre pour un travail à forte mixité n'est pas automatiquement un compromis. Elle peut représenter l'investissement le plus judicieux lorsque la « mixité » concerne principalement les dimensions plutôt que les exigences de processus. Un atelier fabriquant de nombreuses tailles différentes de caissons peut toujours correspondre parfaitement à une scie à poutre si presque toutes les pièces sont rectangulaires, si les matériaux de panneaux sont raisonnablement standardisés et si le perçage ou le traitement des chants en aval est déjà organisé autour de pièces étiquetées.
Les scies à poutre conviennent généralement bien lorsque l'activité peut effectuer les opérations suivantes :
- Regrouper les commandes en lots de coupe par matériau sans retarder les livraisons.
- Utiliser des schémas de coupe répétables pour une grande part de la production.
- Maintenir la majorité des pièces rectangulaires et sans évidements internes.
- Assurer un processus clair d'étiquetage et de tri des pièces après la coupe.
- Envoyer les panneaux vers des centres d'usinage CNC dédiés uniquement lorsque des opérations secondaires sont nécessaires.
Dans cette configuration, la scie à poutre remplit le rôle pour lequel elle a été conçue : transformer des matériaux en panneaux en un volume élevé d'ébauches d'équerre et aux dimensions précises, avec un temps de coupe réduit par pièce. Ses atouts sont particulièrement visibles lorsque les panneaux sont manipulés automatiquement et que le logiciel de listes de coupe réduit les chutes et les calculs de l'opérateur. La machine est également plus facile à justifier lorsqu'un centre d'usinage distinct dispose déjà d'une capacité disponible pour les trous, rainures et composants profilés.
Toutefois, une vitesse de coupe élevée n'élimine pas la nécessité d'examiner le flux de matériaux. Une scie à poutre peut produire rapidement un grand nombre de pièces, mais ces pièces doivent être identifiées, empilées, protégées et acheminées vers l'opération en aval appropriée. À mesure que la variété des commandes augmente, la charge de tri peut devenir une source d'erreurs plus importante que l'opération de coupe elle-même.
Quand la coupe CNC apporte plus de valeur qu'un cycle de sciage plus rapide
Une solution de coupe CNC trouve sa place lorsque l'atelier interrompt à répétition le flux normal de la scie à poutre. Cela se produit souvent lorsque la coupe rectangulaire n'est que la première étape et que les panneaux nécessitent ensuite du fraisage, des ouvertures internes, du rainurage, du perçage, du contournage ou un usinage lié à la quincaillerie. Le transfert de pièces partiellement terminées entre machines peut être pratique pour une production régulière, mais il devient moins attractif lorsque chaque lot a ses propres exigences.
Prenons une commande typique de mobilier sur mesure comportant des panneaux latéraux, des portes, des étagères, des joues, des pièces courbes, des ouvertures pour câbles et des panneaux avec un schéma de perçage différent. Une scie à poutre peut produire efficacement de nombreuses pièces rectangulaires, mais le travail doit toujours être organisé autour de multiples transferts. L'équipe de production doit s'assurer que chaque panneau est correctement coupé avant l'usinage, que le sens du fil est préservé et que le bon programme est sélectionné ultérieurement. Une solution CNC peut réduire ces transferts en traitant une plus grande partie de la définition de la pièce dans une seule opération contrôlée.
Cela ne signifie pas que chaque fabricant à forte mixité devrait remplacer une scie à poutre par une défonceuse CNC ou un système CNC de traitement des panneaux. La coupe CNC introduit couramment ses propres contraintes : changements d'outils, temps de fraisage, exigences de maintien, performance du vide, gestion des outils, stratégie d'imbrication et possibilité d'un traitement plus lent des panneaux pour les pièces rectangulaires simples. L'avantage apparaît lorsque ces capacités supplémentaires éliminent des pertes plus importantes ailleurs dans le flux de travail.
Ne confondez pas le rendement d'imbrication avec l'efficacité globale des matériaux
L'imbrication est souvent présentée comme un argument décisif en faveur de la coupe CNC, en particulier pour les formes variables. Elle peut améliorer l'utilisation des matériaux lorsque les pièces ne peuvent pas être disposées selon des schémas de coupe droite à la scie, lorsque les chutes ont peu de valeur de réutilisation ou lorsque la commande comprend de nombreux composants petits et irréguliers. Pourtant, le meilleur pourcentage d'imbrication à l'écran n'est pas automatiquement le meilleur résultat pour l'usine.
L'évaluation technique doit inclure le coût pratique du plan d'imbrication. Des agencements très serrés peuvent augmenter la distance de fraisage, produire de petits restes instables, compliquer le déchargement ou nécessiter davantage de ponts et de nettoyage. Ils peuvent également créer des séquences de pièces peu pratiques pour le plaquage de chants, le perçage ou l'assemblage. Un rendement théorique légèrement inférieur peut être le meilleur choix de production lorsqu'il permet une manipulation plus propre des pièces et moins d'interruptions.
L'optimisation des scies à poutre présente une limitation similaire. Elle peut minimiser les pertes de coupe sur les panneaux rectangulaires, mais le résultat dépend de la possibilité réelle de stocker, d'identifier et de réutiliser ultérieurement les chutes planifiées. Un atelier qui accumule des restes irréguliers sans système de réutilisation rigoureux peut constater un avantage réel moindre que ne le suggère son rapport d'optimisation.
Le calcul pertinent est donc plus large : rendement utilisable par panneau, main-d'œuvre consacrée à la manipulation des restes, risque de dommages ou de confusions, et probabilité que les matériaux restants soient consommés par de futures commandes. Aucune des deux méthodes ne doit être choisie sur le seul rendement matière.
La précision est une question de système, pas un chiffre de brochure machine
Les scies à poutre comme les machines CNC peuvent produire des pièces de panneaux précises lorsqu'elles sont correctement installées, entretenues, programmées et exploitées. Pour le travail à forte mixité, la répétabilité entre des commandes changeantes importe souvent davantage que la précision de positionnement annoncée par la machine. Une machine techniquement performante peut néanmoins produire de mauvais assemblages si les références de panneaux sont incohérentes, si les programmes sont générés à partir de données de conception incomplètes ou si les opérateurs compensent des dimensions erronées en dehors du flux de travail contrôlé.
Avec une scie à poutre, concentrez-vous sur l'équerrage, le positionnement répétable de la butée, la qualité de coupe sur toute la gamme de matériaux et la stabilité du support des panneaux pendant la coupe. La maîtrise des éclats mérite une attention particulière lors du travail avec des panneaux revêtus, des panneaux plaqués ou des surfaces décoratives. Les configurations d'inciseur, le choix de la lame, les réglages de pression et l'état du matériau influencent tous la qualité des chants.
Avec un système de coupe CNC, vérifiez davantage que le positionnement des axes. Contrôlez l'état et la capacité des zones de vide, la gestion du martyr, l'adéquation des outils, l'extraction des copeaux, le référencement des panneaux et le comportement des petites pièces pendant l'usinage. Un programme qui semble correct peut tout de même échouer en production si le maintien de la pièce n'est pas suffisant pour la forme de la pièce, la surface du panneau ou la charge d'usinage.
Pour l'une ou l'autre option, demandez aux fournisseurs de démontrer des fichiers de production représentatifs en utilisant les types de matériaux et les familles de pièces qui créent le plus de difficultés dans l'application envisagée. Une démonstration basée uniquement sur des rectangles en mélaminé pleine taille ne révélera pas grand-chose sur un mix de production comprenant des traverses étroites, de petits panneaux, des ouvertures fraisées, des faces brillantes ou des composants sensibles au sens du fil.
Le changement de série doit être mesuré de la dernière bonne pièce à la prochaine bonne pièce
Le temps de réglage publié ne décrit souvent qu'une partie d'un changement de série réel. Pour une scie à poutre, la transition pratique peut inclure le chargement des matériaux, la sélection du programme de sciage, la préparation des étiquettes, les décisions relatives aux chutes, le dégagement des piles et la confirmation par l'opérateur que le lot suivant est correctement organisé. Pour la coupe CNC, elle peut inclure la préparation des outils, la configuration du vide, l'inspection du martyr, la génération de l'imbrication, le positionnement des matériaux et la vérification de la première pièce.
La bonne question n'est pas de savoir quelle machine comporte le moins d'étapes de réglage prises isolément. Il s'agit de savoir avec quelle fiabilité l'usine peut accomplir ces étapes lorsque le planning change plusieurs fois par jour. La production à forte mixité favorise les méthodes qui rendent difficile le traitement d'une mauvaise pièce, l'utilisation du mauvais panneau ou la perte du lien entre la commande numérique et le composant physique.
L'intégration logicielle est essentielle ici. Une scie à poutre associée à une génération robuste de listes de coupe, à des étiquettes à code-barres et au suivi des pièces en aval peut gérer un flux de commandes diversifié bien mieux qu'une machine CNC isolée. À l'inverse, un système CNC directement connecté aux données de conception et de production peut réduire les erreurs d'interprétation et de ressaisie qui surviennent lorsqu'une même commande passe par des programmes distincts de coupe et d'usinage.
Un cadre de décision pratique pour les évaluateurs techniques
Au lieu de commencer par une catégorie de machine, commencez par un échantillon représentatif de commandes. Sélectionnez des travaux qui reflètent l'extrémité difficile du mix habituel : petites séries, matériaux multiples, dimensions inhabituelles, pièces profilées, usinage interne et exigences de livraison strictes. Cartographiez le parcours de chaque pièce, de la sortie du panneau jusqu'à la coupe, l'usinage, le plaquage de chants et l'assemblage.
Comparez ensuite les deux méthodes par rapport aux pertes de production qui se produisent réellement :
- Combien de fois un panneau doit-il être manipulé avant d'être prêt pour le processus suivant ?
- À quelle fréquence les opérateurs doivent-ils trier, réétiqueter ou rechercher des pièces après la coupe ?
- Quelles pièces nécessitent une seconde machine après le traitement sur scie à poutre ?
- Combien de commandes sont retardées parce qu'elles ne peuvent pas être regroupées efficacement ?
- Quels types de matériaux et de pièces présentent le risque de rebut le plus élevé ?
- Les opérateurs disponibles peuvent-ils maintenir la rigueur de programmation, d'outillage et d'entretien requise par la méthode sélectionnée ?
Il existe également une réponse hybride légitime. De nombreux fabricants de meubles tirent profit du maintien d'une scie à poutre pour les composants rectangulaires répétitifs tout en utilisant l'usinage CNC pour les pièces personnalisées, profilées ou nécessitant un usinage intensif. Cette approche peut préserver une production élevée pour les travaux simples tout en évitant que les commandes complexes ne perturbent le flux de coupe principal. Elle exige une planification et un contrôle des données délibérés, mais peut convenir à une entreprise dont le mix de commandes couvre à la fois la production standard et sur mesure.
Pour une activité principalement à forte mixité, la décision doit privilégier la méthode qui réduit la complexité totale des commandes, et non simplement les secondes nécessaires pour couper un panneau. Choisissez une scie à poutre lorsque les pièces restent largement rectangulaires et que l'usine peut les regrouper, les étiqueter et les acheminer avec rigueur. Privilégiez la coupe CNC lorsque les changements de géométrie et l'usinage intégré constituent des sources récurrentes de retard, de manutention et d'erreur. Le meilleur choix est la machine qui livre au processus suivant la bonne pièce, dans le bon état et au bon moment.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.