


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Pourquoi une scie à panneaux CNC ébrèche-t-elle les bords des panneaux stratifiés ?
Une scie à panneaux CNC peut ébrécher les chants d’un panneau stratifié lorsque la lame inciseur est usée, mal alignée, réglée à une profondeur incorrecte ou inadaptée à la lame principale. Une lame principale émoussée, un support instable du panneau et des réglages d’avance inappropriés peuvent provoquer des dommages similaires. L’emplacement et la disposition des éclats donnent les premiers indices : examinez les deux faces et toute la longueur de la coupe avant de modifier les réglages.
Sur une ligne de production, un chant endommagé peut entraîner le rejet de pièces, des travaux de plaquage supplémentaires ou l’arrêt de la machine pendant la recherche de la cause. Pour rétablir rapidement une coupe régulière, déterminez si le défaut est lié à la lame, au matériau ou à une condition particulière de la machine, puis ne modifiez qu’un seul paramètre à la fois.
Commencez par examiner le chant endommagé
Avant la coupe, marquez les faces supérieure et inférieure d’un échantillon. Repérez également les extrémités d’entrée et de sortie, et notez l’orientation du panneau sur la scie. Ces repères simples facilitent la comparaison des défauts après un réglage, en particulier si le panneau est retourné ou si le sens de coupe n’est pas évident sur la pièce finie.
Sur les machines équipées d’un inciseur, la lame inciseur réalise généralement une rainure peu profonde dans le stratifié inférieur, en amont de la lame principale. Elle réduit le risque que la lame principale arrache le revêtement à sa sortie. Avant d’utiliser l’emplacement du défaut comme critère de diagnostic, vérifiez le sens réel de rotation de la lame et le sens de coupe sur la machine ; selon la conception de la scie, la face supérieure visible ne correspond pas toujours à la face d’entrée ou de sortie de la lame.
Des dommages concentrés sur la face incisée suggèrent de vérifier en premier lieu la lame inciseur, son alignement et sa profondeur. Des éclats sur les deux faces peuvent indiquer une lame principale usée, un déplacement du panneau ou un problème de matériau. Un chant irrégulier apparaissant uniquement en fin de coupe peut être lié au support ou au serrage lorsque la chute se sépare. Ce ne sont que des pistes, pas des diagnostics définitifs : un guide déplacé ou un panneau endommagé peut produire des motifs trompeurs.
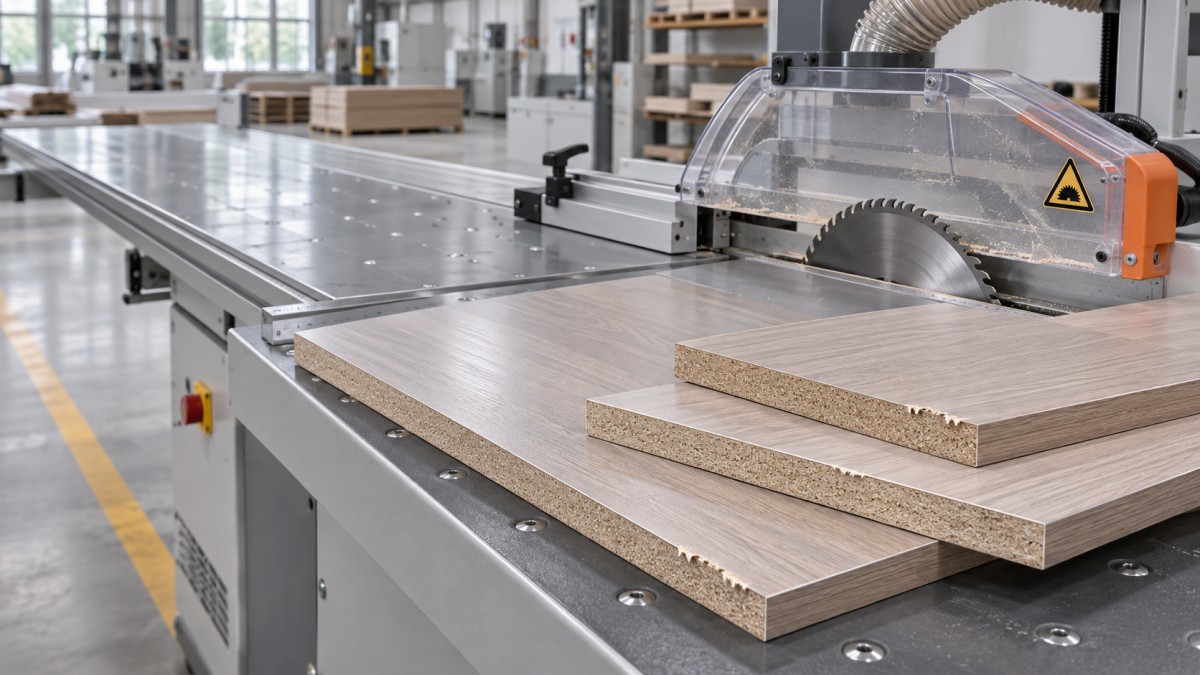
Vérifiez l’unité d’incision avant de modifier le programme
Si la machine est équipée d’une unité d’incision, vérifiez qu’elle est activée, qu’elle atteint la position souhaitée et qu’elle tourne dans le sens indiqué par le fabricant de la machine. Une unité d’incision inactive peut laisser la face inférieure sans protection, même si le programme de commande semble correct. Ne partez pas du principe que toutes les scies à panneaux possèdent la même configuration d’incision ou la même méthode de réglage.
Isolez la machine et protégez-la contre tout redémarrage intempestif avant d’ouvrir les protecteurs ou de toucher aux lames. Attendez l’arrêt complet de toutes les pièces mobiles, suivez la procédure de consignation de l’équipement et utilisez une protection adaptée pour les mains lors de la manipulation d’outils tranchants. Suivez la procédure d’inspection et de réglage du fabricant ; ne mettez pas les mains dans la zone de coupe pendant un essai.
État et montage de la lame
Examinez les dents de l’inciseur à la recherche de pointes ébréchées, d’usure, de dépôts de résine et de segments manquants ou endommagés. Des dépôts peuvent empêcher une coupe nette même si les dents ne semblent pas visiblement cassées. Nettoyez ou remplacez l’outillage conformément aux instructions du fournisseur de la lame ; évitez les méthodes susceptibles d’endommager les dents ou de déséquilibrer la lame.
Vérifiez que la lame et les surfaces de montage sont propres et correctement mises en place. Des impuretés entre la bride et la lame peuvent provoquer un faux-rond. Une lame présentant un faux-rond excessif peut créer une rainure irrégulière ou produire des dommages alternés le long du chant. Mesurez le faux-rond selon la méthode et les limites définies par le fabricant de l’équipement, plutôt que de vous fier à l’aspect visuel. Ne continuez pas à utiliser une lame desserrée, fissurée ou autrement endommagée.
Alignement, largeur et profondeur
La rainure d’incision doit être alignée sur le trajet de la lame principale et offrir un dégagement suffisant pour le trait de scie principal. Une lame inciseur décalée peut laisser un côté du stratifié sans support, même si l’autre côté paraît propre. Effectuez une coupe d’essai dans une chute représentative, examinez les deux chants et réglez l’unité d’incision conformément à la procédure de la machine. Selon la conception, la position latérale peut se régler mécaniquement ou par le système de commande.
La largeur d’incision doit également être adaptée à la lame principale. Avec les lames inciseur réglables ou à éléments séparés, la largeur peut dépendre de la conception de l’outillage et de la disposition des entretoises ; avec les lames inciseur coniques, la largeur effective de la rainure peut varier lorsque la profondeur de coupe change. Utilisez la méthode de réglage prescrite et vérifiez la rainure obtenue au lieu de supposer qu’une coupe plus profonde est toujours préférable. Une largeur excessive peut laisser une marche visible ou créer une rainure inutilement large, tandis qu’une largeur insuffisante peut ne pas protéger les deux côtés de la coupe principale.
Réglez la profondeur au minimum nécessaire pour traverser le stratifié inférieur et pénétrer légèrement dans l’âme, dans les limites indiquées par les fournisseurs de la lame et de la machine. Si la rainure ne traverse pas complètement le revêtement, des éclats peuvent subsister. Une profondeur excessive augmente la charge et peut modifier la largeur de la rainure avec certains types de lames. Après chaque modification de profondeur, vérifiez de nouveau l’alignement et la largeur.
Lorsque la rainure d’incision semble correcte, examinez la coupe principale
Une lame inciseur ne peut pas compenser une lame principale émoussée, endommagée ou mal adaptée au stratifié. Examinez la lame principale pour repérer les dents usées ou ébréchées et les dépôts, puis vérifiez ses surfaces de montage et son faux-rond selon la procédure prescrite. Comparez le diamètre, l’alésage, le trait de scie, la géométrie des dents et la vitesse autorisée de la lame aux exigences de la machine et du matériau. Ne choisissez pas une lame de remplacement uniquement parce qu’elle s’adapte à l’arbre.
La saillie de la lame au-dessus du panneau peut influer sur la géométrie de coupe et la qualité du chant. Prenez comme point de départ la plage recommandée par les fabricants de la scie et de la lame. Une saillie excessive ou insuffisante peut modifier la manière dont les dents pénètrent dans le matériau et en ressortent ; le réglage approprié dépend de la lame et de la machine. N’effectuez des réglages que lorsque la machine est sécurisée et que les protecteurs sont dans la position requise.
La vitesse d’avance et la vitesse de rotation de la broche influent également sur la charge supportée par chaque dent. Une avance trop rapide peut arracher le stratifié ou solliciter excessivement la coupe, tandis qu’une combinaison inadéquate de vitesse et d’avance peut provoquer du frottement, de l’échauffement ou une mauvaise formation des copeaux. Vérifiez que les réglages réels respectent les recommandations du fournisseur de l’outillage pour le panneau et la lame. Modifiez la vitesse d’avance par incréments maîtrisés, en gardant les autres paramètres stables, puis comparez les échantillons. Ne dépassez jamais la limite de vitesse indiquée sur la lame ni les limites de fonctionnement de la machine.
Un programme de coupe peut appeler les réglages nominaux corrects alors que la machine se comporte différemment sous charge. Écoutez et observez la machine depuis une position de fonctionnement sûre afin de repérer toute vibration inhabituelle ou variation du bruit du moteur. Si la scie ne parvient pas à maintenir l’avance ou la vitesse commandée, examinez l’entraînement, l’état de la lame et les résistances mécaniques avant de tenter d’autres modifications du programme.
Écartez un déplacement du panneau et un support insuffisant
Même des lames bien affûtées et correctement alignées peuvent ébrécher un chant si le panneau se soulève, se déplace ou vibre pendant la coupe. Examinez les poutres de pression, les serre-joints, les surfaces de la table et les dispositifs de support pour repérer tout dommage, toute contamination ou tout fonctionnement incorrect. Éliminez les copeaux et débris susceptibles de maintenir le panneau à l’écart de la table, conformément aux procédures de nettoyage et d’isolement de la machine.
Vérifiez que le panneau est maintenu à plat et positionné contre la surface de référence prévue. Le dispositif de pression doit immobiliser le panneau sans écraser sa surface, et les chutes doivent rester soutenues jusqu’à la fin de la coupe. Un défaut apparaissant principalement en fin de course peut être lié au déplacement d’une petite chute qui s’écarte de la lame ou perd son support. Examinez la séquence de coupe et le dispositif de maintien plutôt que d’augmenter la force de serrage sans tenir compte des réglages de la machine.
La coupe en pile ajoute une autre variable. Des panneaux cintrés, une hauteur de pile irrégulière, des débris emprisonnés ou des panneaux de dimensions différentes peuvent empêcher une pression uniforme. Comparez la coupe d’un panneau seul à celle de la pile habituelle, toutes les autres conditions étant équivalentes. Si le panneau seul est coupé proprement, vérifiez la préparation de la pile et la hauteur maximale autorisée par la machine avant de régler de nouveau les lames.
Distinguez un défaut de la machine d’un problème de matériau
Examinez les chants et les surfaces du panneau avant coupe avant d’incriminer la scie. Un stratifié cassant ou endommagé, une adhérence irrégulière, une couche de surface décollée ou un vide près de la ligne de coupe peut affecter le résultat. La planéité du panneau et la densité de l’âme peuvent également modifier la stabilité du maintien et la façon dont la lame coupe.
Effectuez une comparaison avec une pièce connue comme conforme, de même spécification si possible. Notez l’identification du matériau, son épaisseur, l’orientation de la face et le fait que le défaut soit lié à une feuille ou à un lot particulier. Une coupe propre sur un échantillon ne prouve pas que tous les autres matériaux sont défectueux, mais une différence reproductible dans les mêmes conditions de coupe constitue un élément utile pour approfondir l’analyse avec le fournisseur du matériau.
Vérifiez également si les éclats signalés ont été produits par la scie ou sont apparus ultérieurement. La manutention, l’empilage, les équipements de transfert et les opérations en aval peuvent endommager un chant fraîchement coupé. Examinez un échantillon immédiatement après la coupe, une fois la machine arrêtée et l’accès sécurisé, avant son passage à l’opération suivante.
Rendez la correction reproductible
Suivez une courte séquence de diagnostic au lieu de modifier tous les réglages à la fois. Commencez par conserver les conditions de coupe initiales et examinez un échantillon. Corrigez ensuite un défaut manifeste, tel qu’une dent endommagée ou une unité d’incision inactive, puis répétez la coupe. Si le chant s’améliore sans être encore acceptable, passez à la cause probable suivante tout en consignant la modification effectuée.
- Consignez les spécifications du panneau, l’orientation de la face, l’identification de la lame, les réglages d’incision, l’avance, la vitesse de rotation de la broche et le schéma de coupe.
- Examinez le défaut des deux côtés et sur toute la longueur de la coupe. Notez s’il apparaît sur un seul chant, sur les deux chants ou uniquement au début ou à la fin.
- Après avoir isolé la machine, examinez l’outillage, le montage, l’alignement de l’inciseur et les composants de support dans l’ordre suggéré par les symptômes.
- Remettez les protecteurs en place, éloignez le personnel de la zone de coupe et effectuez un essai contrôlé conformément à la procédure normale de fonctionnement de la machine.
- Comparez le nouvel échantillon à l’original et consignez le réglage modifié. Ne répétez l’opération que si nécessaire.
Confirmez le résultat avec le panneau, le sens de coupe et la configuration de production réels à l’origine du problème. Un essai propre sur un seul panneau peut ne pas représenter une coupe en pile, et une courte coupe de finition peut ne pas révéler un problème de support en fin de coupe sur un long panneau. Examinez le chant de la pièce finie ainsi que celui de la chute adjacente : un décalage de l’inciseur peut affecter différemment les deux côtés.
Si l’alignement ne peut pas être maintenu, si le faux-rond mesuré reste hors des limites du fabricant après vérification de l’outillage et des surfaces de montage, ou si les vibrations persistent avec un outillage adapté, cessez de traiter le problème comme un simple réglage des paramètres de coupe. L’ensemble d’incision, l’arbre, les roulements, les guides ou les entraînements peuvent nécessiter une inspection conformément à la procédure d’entretien du fabricant de l’équipement. Consignez les observations et les mesures afin de distinguer le défaut mécanique des variables liées à la lame et au matériau.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.