


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Comment résoudre les problèmes de positionnement imprécis des trous sur une perceuse latérale pour meubles
Lorsque les trous sont systématiquement mal positionnés sur une perceuse latérale pour meubles, commencez par identifier le schéma de l’erreur. Un décalage constant indique souvent un problème de référence ou de réglage ; une erreur qui augmente le long du panneau suggère un problème d’échelle, d’entraînement ou d’alignement. Les erreurs aléatoires nécessitent d’examiner de plus près le serrage, le déplacement du panneau et les irrégularités de détection.
Avant de modifier les valeurs d’étalonnage, mesurez un panneau de référence en le comparant au dessin, notez l’emplacement de chaque trou incorrect et vérifiez si la même erreur se reproduit lors de plusieurs cycles. Vous éviterez ainsi de corriger un symptôme temporaire par un décalage permanent.
Commencez par effectuer des mesures reproductibles
Choisissez un panneau plat et représentatif, aux bords nets et aux dimensions connues. Utilisez les mêmes bords de référence que ceux indiqués dans le dessin ou le programme de fabrication, et marquez la face et l’extrémité qui doivent toucher les surfaces de positionnement de la machine. Vérifiez que la pièce est chargée dans le bon sens.
Mesurez la position des trous depuis le bord de référence désigné jusqu’au centre du trou, et non simplement d’un trou à l’autre. L’espacement des trous peut être correct alors que l’ensemble du motif est décalé. Mesurez à la fois la distance le long du panneau et la hauteur des trous sur le chant. Dans la mesure du possible, utilisez un calibre adapté au centrage des trous ou un dispositif de mesure ; mesurer jusqu’au bord d’un trou endommagé ou trop large peut donner un résultat trompeur.
Consignez les positions programmées, les positions mesurées, les dimensions du panneau, le matériau, la tête de perçage et le sens de chargement. Réalisez plusieurs panneaux d’essai dans les mêmes conditions. Comparez les résultats avant tout réglage :
- Le même décalage sur tous les trous : vérifiez le point de référence, la butée de positionnement, le décalage d’origine pièce et l’origine du programme.
- L’erreur augmente à mesure que l’on s’éloigne de la référence : vérifiez la course de l’axe, les composants d’entraînement, l’échelle de positionnement et l’alignement du panneau par rapport à l’axe.
- La position des trous varie d’un panneau à l’autre : vérifiez le serrage, l’appui du panneau, le fonctionnement des capteurs et les jeux mécaniques.
- Une seule broche ou un seul trou d’un groupe est incorrect : inspectez l’outil correspondant, son porte-outil et tout décalage propre à la broche ou jeu mécanique.
- La position est correcte le long du panneau, mais la hauteur est incorrecte : vérifiez l’épaisseur du panneau, les surfaces d’appui, la hauteur de la tête de perçage et la face utilisée comme référence verticale.
Ces schémas permettent de circonscrire les recherches, mais ne prouvent pas l’existence d’une cause unique. Une machine peut aussi présenter plusieurs défauts, notamment après une collision ou une modification du réglage de production.
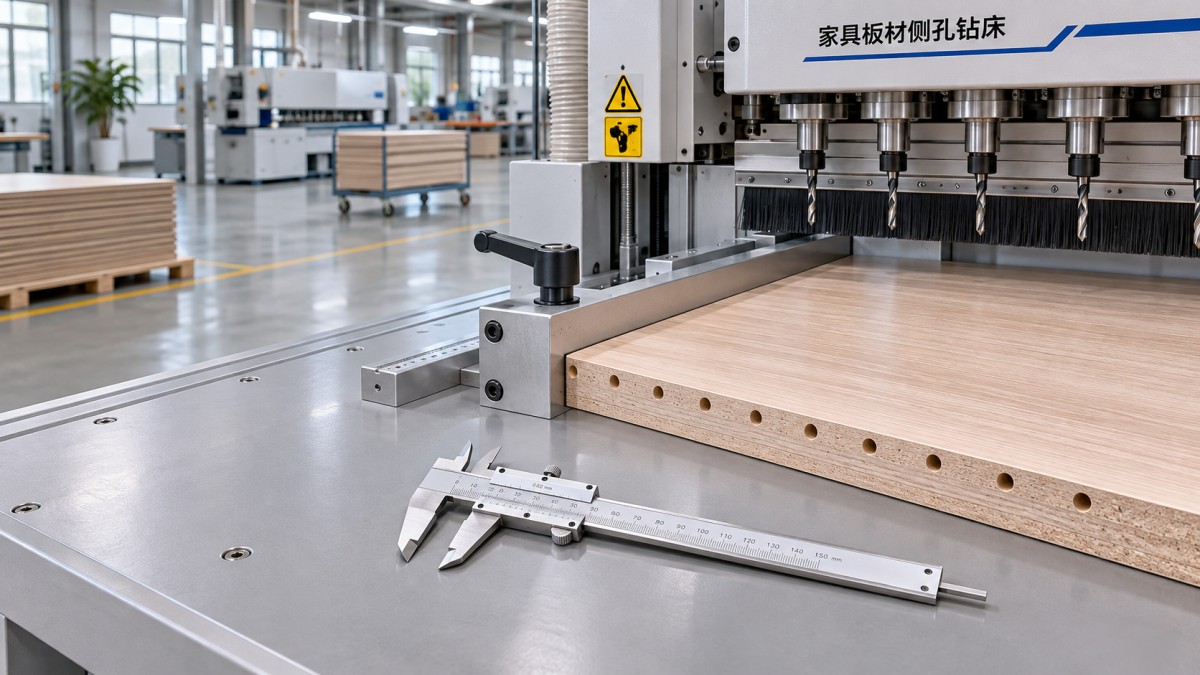
Vérifiez le panneau avant de réétalonner la machine
Un programme de perçage latéral suppose que le panneau atteint les mêmes surfaces de référence à chaque cycle. De la poussière sur une butée, un copeau sous le panneau, un chant plaqué endommagé ou une pièce voilée peuvent modifier la position de départ réelle, même si les coordonnées CNC sont correctes.
Inspectez les chants du panneau pour vérifier leur équerrage et repérer tout dommage. Confirmez que les dimensions correspondent au programme et que la bonne face est en contact avec le support. Pour les pièces plaquées sur chant, déterminez si le programme prend comme référence le chant fini ou le chant du panneau non plaqué. Une différence entre les deux peut décaler le motif de perçage, même si la machine se répète avec précision.
En cas de problème sur un lot, comparez une pièce défectueuse à une pièce conforme du même travail. Si seules les pièces provenant d’un lot de découpe sont concernées, mesurez leur longueur, leur largeur, leur équerrage et l’état de leurs chants avant de modifier les réglages de perçage. Si des panneaux de différentes tailles présentent des erreurs différentes, recherchez une dimension de pièce, une référence de chargement ou un réglage de symétrie incorrect dans les données du travail.
La précision de la découpe en amont est importante, car la perceuse se positionne par rapport au panneau physique, et non au dessin. Par exemple, lascie à panneaux CNC BEAM SAW ZD330F est une machine CNC de découpe en amont pour panneaux, dont la précision de coupe annoncée est de ±0.1 mm. Ce n’est pas une perceuse latérale, et sa spécification ne détermine pas la précision des trous finis. Il faut toujours vérifier conjointement les références de découpe, de manutention, de plaquage des chants et de perçage.
Vérifiez les butées, les capteurs et la référence de la machine
Inspectez les butées fixes et les surfaces de positionnement afin de repérer l’usure, les déplacements, les dommages dus aux chocs et les débris accumulés. Après le nettoyage, mettez le panneau en appui contre les butées prévues et vérifiez l’absence de jeu. Une butée qui semble correctement positionnée peut tout de même bouger sous la pression si sa fixation est desserrée.
Sur les machines qui détectent le panneau au moyen d’un capteur photoélectrique, laser ou de contact, examinez la surface de détection et le montage. De la poussière, un support desserré ou un câble endommagé peut rendre la détection de position irrégulière. Selon le capteur, la couleur du matériau, l’état de surface, le plaquage des chants et l’état du panneau peuvent également influer sur la détection optique. Utilisez l’écran de diagnostic de la machine et suivez la procédure du fabricant du capteur pour vérifier que le signal d’entrée change de manière fiable à la position prévue.
Si le même motif présente un décalage similaire à chaque essai, comparez l’origine pièce active et le décalage entre le capteur et l’outil avec les données de réglage documentées. Vérifiez que le programme, l’outil et le côté de référence sont les bons. Ne supposez pas qu’une coordonnée affichée correspond au centre physique du trou : la commande peut appliquer des décalages propres à la machine entre le capteur, la broche et la position programmée.
Après le déplacement d’un capteur ou d’une butée, rétablissez sa position et suivez la procédure de référence ou d’étalonnage du fabricant. Notez les valeurs initiales avant de modifier les paramètres et ne réglez que la valeur associée à l’erreur confirmée. Un décalage peut permettre de réussir l’essai sur un panneau tout en masquant un capteur desserré ou une pièce mal chargée.
Écartez tout déplacement pendant le serrage et le perçage
Un panneau correctement positionné peut tout de même bouger lors de l’engagement des brides ou lorsque le foret pénètre dans le chant. Recherchez des traces de contact, un appui irrégulier des brides, des patins usés et un soutien insuffisant à proximité de la zone de perçage. Une pièce étroite ou courte peut nécessiter un support supplémentaire homologué ou un dispositif de maintien qui la garde d’équerre sans gêner la trajectoire de l’outil.
Vérifiez l’absence de fuites dans le système pneumatique et la stabilité de la pression, puis comparez les conditions de fonctionnement aux exigences du fabricant de la machine. Une force de serrage insuffisante peut entraîner un déplacement ; une force excessive ou irrégulière peut déformer un panneau mince ou l’éloigner de la surface de positionnement. Adaptez le réglage au matériau et à la géométrie du panneau, sans supposer qu’une pression plus élevée améliore toujours la précision.
Pour distinguer une erreur de chargement d’un déplacement pendant le perçage, vérifiez la mise en place du panneau avant le cycle et inspectez le résultat immédiatement après. Utilisez le mode de réglage ou de diagnostic approuvé par le fabricant et restez à l’écart des pièces mobiles. Ne tenez jamais une pièce à la main pendant le perçage et ne contournez jamais un dispositif de verrouillage pour mieux observer l’opération.
Inspectez le foret, la broche et les conditions d’avance
Un foret émoussé, ébréché, tordu ou mal installé peut dévier à son entrée dans le panneau, en particulier près d’une surface stratifiée ou d’un chant irrégulier. Après avoir isolé la machine et arrêté tout mouvement, inspectez les arêtes de coupe, la queue, la pince ou le mandrin, ainsi que la mise en place de l’outil. Nettoyez les surfaces de contact avant de réinstaller l’outil et utilisez l’outillage et la procédure de serrage adaptés à la broche.
Vérifiez si le trou concerné est réellement décalé ou simplement trop large. Un outil usé ou un faux-rond excessif peut produire un trou irrégulier difficile à mesurer avec précision. Si une broche d’une tête multi-broches présente systématiquement un résultat différent des autres, comparez son outil, son porte-outil, son montage et son décalage programmé ou mécanique avec ceux des broches correctement positionnées.
La vitesse d’avance et la vitesse de broche doivent être adaptées à l’outil et au matériau. Une avance excessive peut faire fléchir le foret ou déplacer un panneau mal soutenu ; des conditions de coupe inadaptées peuvent également accentuer l’éclatement des chants. Ne réduisez la charge de perçage que dans le cadre d’un changement contrôlé à des fins de diagnostic, en suivant les recommandations relatives à l’outil et à la machine. Si l’erreur disparaît, inspectez aussi le soutien, l’état de l’outil et le serrage, ainsi que les paramètres de coupe.
Recherchez la cause des erreurs progressives du côté de l’axe et de l’entraînement
Lorsque l’erreur de position augmente le long du panneau, relevez l’écart à plusieurs positions programmées ou consignez-le dans un tableau. Une différence qui augmente régulièrement peut indiquer un problème d’échelle de l’axe ou de transmission. Des variations irrégulières peuvent plutôt signaler des frottements, un composant desserré ou un mouvement intermittent. Ne corrigez pas une erreur progressive à l’aide d’un seul décalage d’origine : cela ne ferait que déplacer l’ensemble du motif.
Inspectez les composants d’entraînement concernés pour repérer tout desserrage, toute usure, contamination ou détérioration. Selon la machine, il peut s’agir d’une courroie et de poulies, d’une crémaillère et d’un pignon, d’une vis à billes, d’un accouplement, d’un guide linéaire ou de composants de retour de position du codeur. Recherchez toute résistance ou tout jeu anormal en suivant la procédure d’inspection du fabricant. Après une collision ou une intervention récente, vérifiez tout particulièrement si le montage ou l’alignement a été perturbé.
Le jeu à l’inversion est une autre possibilité lorsque la position finale dépend du sens de déplacement. Comparez les positions atteintes depuis des directions opposées en suivant une procédure d’essai approuvée et avec un instrument de mesure adapté. Une différence dépendant du sens peut signaler un jeu mécanique, mais il faut en déterminer l’origine avant de modifier les réglages de compensation. La compensation ne peut pas réparer un accouplement desserré ou un entraînement usé.
L’étalonnage de l’axe et l’alignement mécanique doivent être effectués par du personnel habilité pour la machine, à l’aide d’équipements de mesure adaptés. Consignez les réglages d’origine et les résultats des essais afin de pouvoir annuler ou retracer les modifications. Les armoires électriques, les servovariateurs et les axes mobiles présentent des risques ; isolez les sources d’énergie et appliquez les procédures de consignation avant toute inspection mécanique ou électrique. Les diagnostics sous tension ne doivent être effectués que conformément à la procédure de sécurité du fabricant.
Distinguez les erreurs de programme des erreurs de machine
Si la machine réussit un simple essai de référence, mais échoue sur un travail de production, examinez les données du travail avant de régler la machine. Vérifiez les dimensions du panneau, les coordonnées des trous, la face de perçage, l’orientation de la pièce, la symétrie et toute compensation pour le plaquage des chants. Confirmez que le dessin et le programme CNC utilisent le même coin de référence.
Portez une attention particulière aux pièces de meuble gauche et droite. Un panneau symétrique peut nécessiter une autre référence ou des coordonnées transformées ; retourner le panneau n’équivaut pas nécessairement à utiliser le programme symétrique approprié. Avant d’usiner une autre pièce, comparez la trajectoire d’outil affichée ou la liste des trous avec le dessin.
Si un seul travail est concerné, reproduisez-le avec un panneau d’essai clairement marqué et un motif de perçage simple. Si plusieurs travaux sans rapport présentent le même décalage physique, examinez la référence et le réglage de la machine. Cette comparaison permet d’éviter de corriger des programmes corrects pour compenser un défaut de la machine, ou de modifier l’étalonnage de la machine pour compenser un programme incorrect.
Confirmez la réparation sur toute la plage de travail
Après avoir corrigé la cause identifiée, réalisez plusieurs panneaux d’essai en appliquant les méthodes habituelles de chargement et de serrage. Mesurez les trous près des deux extrémités de la plage de travail, ainsi qu’aux positions ou sur les broches qui présentaient auparavant des erreurs. Vérifiez la hauteur et l’espacement des trous, puis assemblez des pièces complémentaires représentatives ou contrôlez-les avec un calibre lorsque le travail l’exige.
Comparez les résultats aux tolérances indiquées sur le dessin. Un seul trou conforme ne prouve pas que l’ensemble du motif est correct, et un cycle réussi ne garantit pas la répétabilité. Si l’erreur reste variable, réexaminez la mise en place du panneau, la détection et le serrage ; si elle varie en fonction de la distance parcourue, poursuivez les recherches sur l’axe et son alignement.
Consignez le schéma de la panne, les mesures, les pièces remplacées, les modifications de paramètres et les résultats des essais finaux. Si la cause ne peut être isolée sans étalonnage de l’entraînement, données de réglage du capteur ou procédures propres à la machine, transmettez ces informations au fournisseur de l’équipement avec le modèle, la version de la commande et le programme concerné. L’historique des mesures constitue un point de départ utile pour l’assistance technique et limite les réglages inutiles.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.