


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Quelles conditions de service de maintenance des machines à bois sont importantes pour les lignes à haut volume ?
Pour une ligne de travail du bois à haut volume, un contrat de maintenance n’est pas un simple accessoire de l’achat de la machine. Il détermine la rapidité avec laquelle un arrêt est diagnostiqué, si une pièce critique est disponible avant que la production ne soit perturbée, et qui supporte le coût lorsqu’une défaillance se situe dans une zone grise entre les pratiques de l’opérateur, les conditions d’installation et la conception de la machine.
Les conditions les plus importantes ne sont pas nécessairement les sections les plus longues du document de service d’un fournisseur. Les conditions qui comptent sont celles qui transforment des promesses générales — telles que « support technique », « réponse rapide » ou « pièces disponibles » — en obligations mesurables aux limites claires. Une ligne produisant des panneaux d’armoires, des composants de revêtement de sol, des portes ou des pièces de mobilier ne peut pas s’appuyer sur un accord qui ne définit le service qu’après qu’une panne s’est déjà produite.
Lors de la comparaison des offres de services de maintenance pour machines à bois, la question centrale est la suivante :quel niveau de risque de production reste à la charge de l’usine après la mise en service de l’équipement ? La réponse dépend des engagements de délai de réponse, du périmètre de maintenance, de la planification des pièces de rechange, du diagnostic à distance, des exclusions de garantie et des règles d’escalade, et non de la seule brochure de service.
Le délai de réponse doit distinguer l’accusé de réception du rétablissement réel
« Réponse sous 24 heures » est l’une des déclarations de service les plus fréquentes dans les devis de machines, mais elle peut signifier des choses très différentes. Elle peut signifier que le fournisseur confirme la réception d’un e-mail, qu’un technicien participe à un appel à distance ou qu’un ingénieur commence son déplacement vers le site. Aucune de ces actions n’équivaut au rétablissement de la production.
Pour les lignes à forte production, les conditions de service doivent distinguer au moins quatre événements :
- Accusé de réception de la défaillance : le fournisseur confirme que le problème a été enregistré dans son système d’assistance.
- Qualification technique : une personne qualifiée examine les historiques d’alarmes, les informations de câblage, les conditions de procédé, les photos ou les vidéos et identifie la catégorie probable de défaillance.
- Intervention à distance : le fournisseur fournit une action corrective pouvant être effectuée en toute sécurité sans visite sur site, lorsque cela est approprié.
- Intervention sur site : un technicien arrive lorsque le problème nécessite une inspection mécanique, un alignement, un remplacement, une mise en service ou une validation de sécurité.
Ces jalons doivent être indiqués séparément dans l’accord. Une réponse à distance peut être suffisante pour un problème de réglage HMI, une restauration de sauvegarde de paramètres ou un dépannage de base des capteurs. Elle n’est pas suffisante lorsqu’un centre d’usinage présente des vibrations de broche, une plaqueuse de chants présente une contamination du système de colle, une scie à panneaux présente des erreurs de positionnement ou une ligne de ponçage présente des problèmes de suivi mécanique.
Le niveau de service requis doit refléter le rôle de la machine dans la production. Une unité de perçage autonome disposant d’une capacité de secours n’a pas besoin de la même obligation d’assistance que la seule cellule de nesting CNC alimentant une ligne d’assemblage entière. L’accord doit identifier les machines critiques ou les postes goulots d’étranglement par modèle, numéro de série et emplacement installé, plutôt que d’appliquer un même engagement de réponse générique à tous les équipements.
Il convient également de définir la base de temps. « Dans un jour ouvrable » peut laisser une panne survenant le week-end sans résolution pendant plusieurs jours si le fournisseur et l’usine opèrent dans des fuseaux horaires différents. Les conditions doivent préciser les heures d’assistance, la couverture des jours fériés, les langues disponibles pour la communication technique et si les appels d’urgence suivent une voie d’escalade différente des demandes de service courantes.
La maintenance préventive doit être suffisamment précise pour pouvoir être auditée
Une clause de maintenance préventive présente peu de valeur opérationnelle si elle indique simplement que le fournisseur « inspectera périodiquement la machine ». La question utile est de savoir ce qui sera inspecté, par qui, à quelle fréquence et quelles preuves seront fournies après chaque visite.
Le programme de maintenance doit être fondé sur les heures de fonctionnement, l’intensité de production, les conditions des matériaux et la conception des sous-systèmes de la machine. Une machine peu utilisée dans un atelier contrôlé peut suivre un plan différent de celui d’un équipement fonctionnant sur plusieurs équipes avec du MDF, des panneaux de particules, du contreplaqué, du bois massif ou des panneaux stratifiés. La charge de poussière, l’utilisation d’adhésifs, la qualité de l’air comprimé, l’humidité et l’usure abrasive modifient tous la charge de maintenance.
Par exemple, un périmètre de maintenance opérationnel peut inclure des contrôles de l’alimentation en lubrifiant, des filtres pneumatiques et de la stabilité de pression, des performances du système de vide, de l’état des courroies et chaînes, de la précision de référence des axes, des interverrouillages de sécurité, des raccordements d’extraction des poussières, de la propreté de l’armoire électrique, des circuits de refroidissement, de l’état de la broche et des fixations critiques. Pour les équipements de placage de chants, l’état du bac à colle, les rouleaux d’application, les ensembles d’affleurage, les réglages des racleurs et les systèmes de nettoyage méritent un traitement explicite. Pour les équipements CNC, le jeu des axes, le fonctionnement du changeur d’outils, le zonage du vide, l’état du martyre et les sauvegardes du système de commande peuvent être pertinents.
Toutes les opérations ne nécessitent pas un technicien du fournisseur. Le nettoyage quotidien, la lubrification de base, l’inspection des outils et le remplacement des consommables sont souvent gérés plus efficacement sur site. L’accord doit répartir clairement les responsabilités. Si les tâches au niveau de l’opérateur constituent une condition de garantie ou d’éligibilité au service, elles doivent être documentées dans un manuel de maintenance utilisable et un registre de formation. Un fournisseur ne doit pas pouvoir rejeter une réclamation pour « maintenance insuffisante » sans identifier la tâche requise, l’intervalle et les preuves nécessaires.
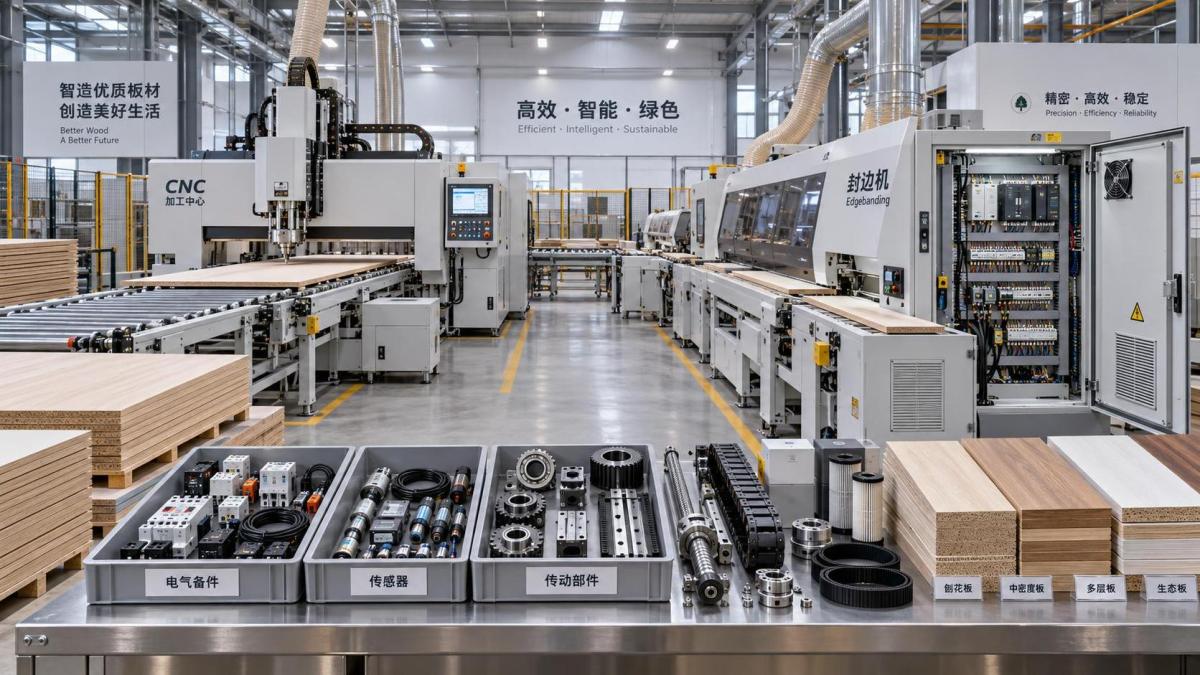
Les rapports de service sont importants car ils transforment la maintenance d’une activité informelle en un enregistrement traçable. Un rapport utile identifie les conditions mesurées, les travaux effectués, les pièces remplacées, les éléments approchant de la fin de leur durée de vie, les constatations de sécurité, les actions correctives recommandées et tout problème nécessitant un arrêt planifié. Une liste de contrôle ne comportant que « normal » ou « contrôlé » offre peu d’appui lorsque la même défaillance se reproduit.
Les engagements relatifs aux pièces de rechange nécessitent des références, des emplacements de stock et une logique de délai
Les activités à haut volume sont rarement protégées par une vague déclaration selon laquelle des pièces de rechange sont disponibles. La question critique est de savoir si les pièces pouvant arrêter la ligne sont disponibles dans la région appropriée, dans un délai connu et selon un processus de commande réalisable.
Un accord de service de maintenance doit faire la distinction entre :
- les consommables et pièces d’usure courants ;
- les pièces de rechange critiques recommandées à conserver sur site ;
- les pièces détenues par le fournisseur ou le distributeur ;
- les composants mécaniques fabriqués sur commande ;
- les composants tiers tels que les variateurs, modules PLC, capteurs, roulements, vannes pneumatiques et dispositifs de protection électrique.
Ces catégories présentent des risques d’approvisionnement différents. Un capteur standard peut être obtenu localement si sa spécification exacte est divulguée. Un composant de chariot usiné sur mesure ou une carte de commande propriétaire peut dépendre entièrement du fournisseur d’origine de la machine. Les acheteurs doivent demander une liste de pièces de rechange critiques recommandées avant la signature du contrat, avec les références, quantités, conditions de stockage, limites de durée de conservation lorsqu’elles sont pertinentes, et les conséquences de ne pas conserver chaque élément sur site.
La liste ne doit pas être copiée aveuglément d’un catalogue standard. Elle doit refléter la configuration de la ligne. Une usine fonctionnant sur une équipe et disposant d’équipements de remplacement peut accepter un délai plus long pour certains composants. Une installation dotée d’une seule ligne de traitement de panneaux à forte capacité peut décider de stocker localement certains variateurs, matériels HMI, vannes de vide, contacteurs, courroies, roulements et modules électroniques spécifiques à la machine. Le coût de détention d’une pièce de rechange doit être comparé au coût de l’arrêt de la machine, et non seulement au prix d’achat de la pièce.
La formulation relative à l’emplacement du stock mérite également une attention particulière. « Disponible en entrepôt » est incomplet à moins que l’accord n’indique quel entrepôt, si le stock est réservé ou partagé, si les documents d’exportation sont inclus et qui supporte les coûts de fret accéléré. Pour les achats transfrontaliers de machines, le dédouanement et les transferts entre transporteurs peuvent ajouter plus de retard que le délai d’expédition interne du fournisseur.
L’assistance à distance dépend de l’accès, de la propriété des données et de limites sûres
Le diagnostic à distance peut réduire considérablement les temps d’arrêt lorsque le système de commande de la machine est correctement configuré et que l’équipe locale peut effectuer des contrôles guidés. Il est particulièrement utile pour l’interprétation des alarmes, la vérification des paramètres PLC ou CNC, le diagnostic des servovariateurs, les réglages logiciels, la restauration des sauvegardes et l’identification de la nécessité d’une visite sur site.
Cependant, une clause d’assistance à distance ne doit pas supposer qu’un appel vidéo résout à lui seul une défaillance de production. L’accord doit définir la méthode de connexion, le processus d’autorisation, les responsabilités en matière de cybersécurité, les versions logicielles prises en charge et les personnes habilitées à approuver des modifications à distance des paramètres de la machine. Une usine doit conserver des copies des sauvegardes PLC, HMI, CNC, servo et variateur créées lors de la mise en service et après les modifications logicielles approuvées. La récupération après la défaillance d’un composant de commande devient plus difficile lorsque seul le fournisseur détient le dernier fichier de configuration.
Les droits d’accès doivent également être pratiques. Si l’assistance à distance nécessite une connexion VPN temporaire, l’approbation du service informatique local, une passerelle industrielle dédiée ou un environnement de système d’exploitation spécifique, ces exigences doivent être traitées avant l’installation. Sinon, un engagement contractuel de réponse à distance peut être impossible à utiliser lorsque la défaillance survient.
La sécurité constitue une autre limite. L’accord doit indiquer que les instructions à distance ne prévalent pas sur les procédures de consignation, les exigences de protection ou les restrictions applicables aux personnes qualifiées. Aucune condition de service ne doit encourager les opérateurs à contourner les interverrouillages, à entrer dans des zones dangereuses ou à effectuer des travaux électriques au-delà de leurs compétences simplement pour éviter le délai d’un technicien sur site.
La couverture de garantie n’a de sens que lorsque les exclusions sont clairement opérationnelles
Les périodes de garantie attirent l’attention parce qu’elles sont faciles à comparer. Les limites de couverture sont plus importantes. Une garantie de 24 mois assortie de larges exclusions peut offrir moins de protection qu’une garantie plus courte soutenue par une couverture de main-d’œuvre définie, des obligations claires concernant les pièces et un traitement pratique des réclamations.
Les points clés incluent la question de savoir si la garantie couvre uniquement les pièces ou à la fois les pièces et la main-d’œuvre ; si les déplacements, l’hébergement, le fret, les droits d’importation et la mise en service après réparation sont inclus ; et si les composants de remplacement redémarrent, prolongent ou héritent de la période de garantie initiale. Pour une ligne fournie à l’international, la répartition des frais de déplacement et de logistique peut influencer sensiblement la valeur réelle de l’assistance sous garantie.
Les exclusions doivent être examinées au regard des conditions de fonctionnement réelles. Les exclusions courantes concernent une installation incorrecte, une alimentation électrique instable, de l’air comprimé contaminé, une extraction des poussières inadéquate, des matériaux inadaptés, des modifications électriques non autorisées, des dommages accidentels et l’absence d’exécution de la maintenance prescrite. Elles ne sont pas intrinsèquement déraisonnables. Elles deviennent problématiques lorsque le fournisseur de la machine n’a pas défini les conditions de site requises ou lorsque les essais de réception ne les ont pas vérifiées.
Les dossiers d’installation et de mise en service doivent donc être considérés comme faisant partie du package de service. Ils doivent documenter les exigences d’alimentation électrique, la mise à la terre, les spécifications d’air comprimé, la capacité d’extraction, les limites environnementales, la mise à niveau de la machine, les versions logicielles, les dispositifs de sécurité, l’état d’étalonnage et la formation des opérateurs effectuée lors de la réception. Cela crée un point de référence si un litige ultérieur de garantie concerne les conditions du site.
Le périmètre de service doit traiter de la qualité de production, pas seulement du mouvement de la machine
Une machine peut être techniquement opérationnelle tout en causant des pertes de production substantielles par une qualité réduite. Des éclats sur les bords des panneaux, des positions de perçage incohérentes, une mauvaise adhérence du placage de chants, des défauts de ponçage, des dérives dimensionnelles ou des casses répétées d’outils peuvent accroître les rebuts et les retouches bien avant que la machine ne s’arrête complètement.
Les conditions de maintenance des lignes à haut volume doivent définir si l’assistance couvre le diagnostic des défaillances liées au procédé lorsque le problème peut impliquer les réglages de la machine, l’outillage, les variations de matériaux, l’état de l’adhésif, les performances d’extraction ou les pratiques de l’opérateur. Le fournisseur n’a pas besoin d’accepter la responsabilité de chaque problème de qualité, mais l’accord doit établir un processus de diagnostic au lieu de laisser l’usine déterminer seule la cause.
Cela est particulièrement pertinent lorsque les performances de la machine dépendent d’interfaces externes à la machine elle-même. Une plaqueuse de chants dépend de la qualité des panneaux, du matériau de chant, du choix de l’adhésif, des conditions ambiantes, de l’extraction et du réglage. La production d’une défonceuse CNC est influencée par l’outillage, le maintien de la pièce, la planéité du panneau, l’intégrité du vide, la stratégie de programme et l’état de la fraise. Un accord de service qui ne couvre que la défaillance des composants peut ne pas soutenir adéquatement une production stable d’une ligne intégrée.
L’escalade et la responsabilité évitent que les défaillances récurrentes ne restent non résolues
De nombreux accords de service fonctionnent correctement pour des défaillances isolées, mais ne prévoient aucun mécanisme pour les problèmes récurrents. Une alarme répétée, une défaillance intermittente de positionnement, un problème chronique d’application de colle ou des déclenchements récurrents d’un variateur peuvent consommer davantage de temps productif qu’une seule panne majeure. Les conditions de service doivent définir à quel moment un dossier passe de l’assistance courante à un examen technique.
Les déclencheurs d’escalade peuvent être fondés sur la répétition de la même défaillance, l’impossibilité de rétablir un fonctionnement stable après un nombre défini d’interventions, un dysfonctionnement lié à la sécurité ou un temps d’arrêt supérieur à un seuil convenu. L’examen qui en résulte doit identifier la cause racine présumée, les actions déjà prises, les contrôles requis sur site, les pièces ou modifications de conception proposées, ainsi que la partie responsable de chaque action.
Des crédits de service ou des pénalités pour temps d’arrêt sont parfois demandés, mais ils ne constituent pas automatiquement la protection la plus utile. Ils peuvent être difficiles à faire appliquer au-delà des frontières et ne rétablissent pas la production perdue. Dans de nombreux cas, une plus grande valeur provient de contacts d’escalade définis, de l’accès à une assistance technique senior, de voies d’approbation claires pour les expéditions d’urgence de pièces et d’une exigence de fournir un rapport écrit d’action corrective pour les défaillances majeures.
Les conditions de formation et de réception déterminent si le modèle de service peut fonctionner
L’assistance de maintenance est affaiblie lorsque l’équipe locale ne peut pas fournir les codes de défaut, les relevés d’heures de fonctionnement, des photos des ensembles concernés, des mesures électriques ou une description précise de ce qui a changé avant la défaillance. La formation doit donc couvrir davantage que le fonctionnement normal de la machine.
Le périmètre de réception doit inclure les tâches d’inspection courantes, les procédures de nettoyage sûres, le signalement des alarmes, l’isolement de base des défauts, la gestion des outils et consommables, les procédures de sauvegarde, l’identification des pièces et les conditions nécessitant un arrêt immédiat. Les supports de formation doivent correspondre à la configuration livrée, y compris les unités optionnelles, les interfaces d’automatisation et le logiciel de commande. Les manuels génériques omettent souvent les détails nécessaires pour identifier rapidement un composant lors d’une réparation urgente.
Lorsque la production s’effectue sur plusieurs équipes, l’accord doit également préciser si une formation de remise à niveau est disponible et si elle est incluse ou facturée séparément. Le renouvellement du personnel ne modifie pas les exigences de maintenance de la machine, mais il peut modifier la fiabilité de l’entretien quotidien et du signalement des défauts.
Ce qui doit être résolu avant l’émission d’un bon de commande
Les conditions de maintenance les plus solides sont convenues avant l’installation de la machine, lorsque le périmètre de service peut encore être comparé entre fournisseurs et que le levier commercial est le plus important. Un accord pratique doit indiquer les jalons de réponse ; les heures d’assistance et les contacts d’escalade ; les tâches et intervalles de maintenance préventive ; la répartition des responsabilités entre opérateur et fournisseur ; les listes de pièces et les engagements de délai ; les exigences d’accès à distance ; les inclusions et exclusions de garantie ; la répartition des frais de déplacement et de fret ; la propriété de la documentation ; ainsi que le processus applicable aux défaillances récurrentes.
Il doit également être aligné sur les critères de réception utilisés lors de la mise en service. Si la machine est acceptée uniquement sur la base qu’elle s’allume et produit des pièces d’échantillon, des désaccords ultérieurs sont plus probables. La réception doit refléter les fonctions opérationnelles importantes pour la ligne : la répétabilité lorsque cela s’applique, le fonctionnement de sécurité, les interfaces d’intégration, le raccordement d’extraction des poussières, le réglage de l’outillage, les sauvegardes de commande et les conditions de sortie pertinentes pour la production.
Un dispositif fiable de service de maintenance pour machines à bois n’élimine pas l’usure mécanique, les variations de matériaux, les erreurs de l’opérateur ou les défaillances imprévues de composants. Sa valeur réside dans le fait qu’il rend les responsabilités visibles avant qu’une perturbation ne se produise. Pour les lignes à haut volume, cette clarté est souvent plus précieuse qu’une promesse générale de service après-vente, car l’exposition commerciale réelle se mesure en temps de production perdu, en qualité instable et en délai nécessaire pour ramener la ligne à un fonctionnement maîtrisé.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.