


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Pourquoi ma ponceuse à panneaux de contreplaqué laisse-t-elle une épaisseur irrégulière ?
Une épaisseur irrégulière du contreplaqué après ponçage révèle généralement l’un de ces deux problèmes : la machine enlève des quantités différentes selon les zones du panneau, ou le contreplaqué entrant est déjà irrégulier et le ponçage ne corrige pas ce défaut. Un amincissement régulier de gauche à droite indique un problème de géométrie de la machine ou de support ; des zones minces irrégulières nécessitent d’examiner de plus près le panneau, l’état de l’abrasif et la pression locale de ponçage.
Augmenter la pression de ponçage n’est pas une solution fiable. Cela peut comprimer le contreplaqué pendant le passage, accroître l’enlèvement de matière dans les zones vulnérables et traverser le placage de parement sans rendre le panneau plus plat. Il est préférable de commencer par mesurer l’épaisseur aux mêmes emplacements avant et après le ponçage, en associant chaque mesure à un emplacement connu.
Déterminer si la ponceuse crée les variations
Ne diagnostiquez pas les variations d’épaisseur à partir de la seule apparence de la surface. Un panneau lisse peut tout de même être aminci en biseau, tandis qu’une couleur irrégulière ou des rayures de ponçage peuvent donner l’impression qu’un panneau dimensionnellement acceptable est défectueux. Mesurez l’épaisseur séparément de la qualité de surface et de la planéité.
Utilisez un calibre d’épaisseur étalonné dont la profondeur de gorge permet d’atteindre les emplacements requis. Un pied à coulisse manuel permet de vérifier les bords, mais des mesures prises uniquement sur les bords ne révéleront pas une zone centrale trop épaisse ou trop mince. Gardez une surface de contact et une force de mesure constantes ; une pression de mesure excessive peut influer sur les relevés des placages de parement tendres.
Repérez le bord d’attaque, la face à poncer et le côté qui entre par la gauche de la machine. Définissez une grille de mesure reproductible couvrant les deux côtés, le centre et des emplacements proches des extrémités avant et arrière. Placez les points de mesure suffisamment loin des bords endommagés afin de ne pas confondre les dégâts de manutention avec un défaut de ponçage.
Consignez l’épaisseur à l’entrée, l’épaisseur à la sortie et la différence à chaque emplacement :
Enlèvement local de matière = épaisseur à l’entrée − épaisseur à la sortie.
Cette distinction modifie le diagnostic. Si le panneau à la sortie présente un amincissement en biseau, mais que l’enlèvement de matière est raisonnablement uniforme, cet amincissement était en grande partie présent avant le ponçage. Si une piste du côté de la machine perd systématiquement davantage de matière, le processus crée ou accentue la variation.
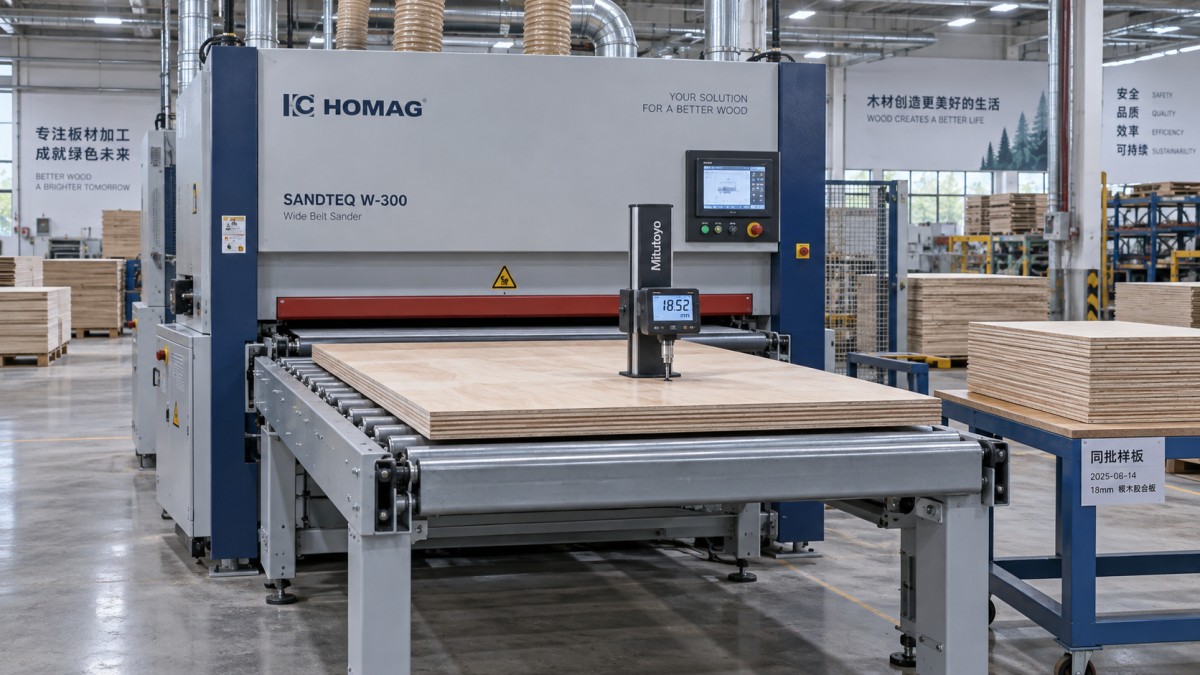
Pour la comparaison initiale, utilisez des panneaux du même lot et ne modifiez qu’une seule variable de fonctionnement à la fois. Consignez le grain de la bande, son état, la vitesse d’avance, les réglages de la tête et l’état de l’aspiration des poussières. Sinon, un changement attribué à l’étalonnage peut en réalité provenir d’un abrasif neuf ou d’un lot de matériau différent.
Interpréter la forme de l’erreur d’épaisseur
La configuration de l’erreur constitue un meilleur point de départ que son ampleur à elle seule.
Un essai contrôlé d’orientation peut aider à distinguer les effets de la machine de ceux du panneau. Lorsque les instructions de la machine et les dimensions du panneau le permettent, faites pivoter de 180 degrés dans son plan un panneau d’essai marqué, en gardant la même face vers le haut. Comparez l’enlèvement de matière dans le repère de la machine, et pas seulement l’épaisseur finale. Un enlèvement excessif qui reste du côté gauche de la machine oriente vers un problème machine ; une anomalie qui suit l’emplacement marqué sur le panneau oriente vers le matériau. Utilisez des échantillons appariés si des passages répétés risquent d’enlever trop de placage.
Vérifier la géométrie de référence avant de régler la pression
Sur une ponceuse à large bande pour contreplaqué, le contrôle de l’épaisseur dépend de la relation entre l’élément de ponçage et la surface du convoyeur qui soutient le panneau. Un réglage correct affiché ne prouve pas que l’écart de travail est uniforme sur toute la largeur de la machine.
Avant d’inspecter les composants internes, isolez les alimentations électrique et pneumatique conformément à la procédure de consignation de la machine. Bloquez les ensembles mobiles lorsque cela est nécessaire. Les contrôles en fonctionnement doivent suivre les procédures approuvées, avec les protecteurs en place ; n’approchez jamais les mains d’une bande en mouvement et n’introduisez jamais de pièces d’essai à la main dans des points de contact exposés.
Parallélisme entre la tête et le convoyeur
Une tête de ponçage qui n’est pas parallèle au plan de référence du convoyeur peut créer un amincissement régulier sur la largeur. Le défaut peut concerner le réglage de la tête, le mécanisme de levage de la table, le bâti du convoyeur ou une usure irrégulière, plutôt que l’abrasif lui-même.
Vérifiez le parallélisme à l’aide des points de référence, des instruments de mesure et de la procédure de réglage spécifiés par le fabricant. Ne procédez pas au réglage à partir du sol, des capots extérieurs ou d’une autre surface qui ne constitue pas une référence de la machine. Un niveau à bulle ne suffit pas à établir la relation de travail entre la tête et le convoyeur.
Vérifiez également si la table monte et descend uniformément. Le jeu d’un mécanisme de levage ou un réglage qui ne se verrouille pas correctement peut entraîner des réglages apparemment corrects à l’arrêt, mais qui changent sous charge. L’alignement mécanique doit être corrigé avant d’utiliser des décalages électroniques d’épaisseur.
État du convoyeur et soutien du panneau
De la résine, de la poussière compactée ou des débris incrustés sur le convoyeur peuvent soulever localement le panneau vers l’abrasif. Une usure irrégulière du convoyeur ou des composants de support endommagés peuvent modifier la position du panneau sous la pression de ponçage.
Inspectez la surface du convoyeur, son guidage et sa tension, ainsi que le bâti de support, conformément à la conception de la machine. Le nettoyage doit être effectué avec une méthode compatible avec le matériau de la bande ; un solvant inadapté peut endommager la surface ou modifier l’adhérence.
Les supports d’entrée et de sortie comptent également, en particulier pour les panneaux de grande taille ou flexibles. Un support réglé trop haut peut incliner un panneau lorsqu’il entre ou sort. Un support réglé trop bas peut laisser l’extrémité en porte-à-faux s’abaisser. Ces deux situations peuvent modifier le contact avec la tête de ponçage et provoquer des défauts aux extrémités.
Distinguer les problèmes d’abrasif des problèmes de réglage de la tête
Une bande qui produit encore une finition acceptable peut ne plus enlever la matière de façon uniforme. L’encrassement, le glaçage, l’usure irrégulière, un support endommagé ou une jonction inadaptée peuvent modifier le comportement de coupe sur la largeur utile.
Après avoir consigné la machine en toute sécurité, inspectez toute la largeur de la bande. Recherchez des zones encrassées ou polies, des bords endommagés et des différences correspondant à la cartographie d’épaisseur. Vérifiez le guidage et l’oscillation conformément aux spécifications de la machine. Une oscillation limitée peut concentrer l’usure et laisser des traces persistantes.
Le remplacement de la bande peut constituer un test de diagnostic utile, à condition que ses dimensions, son support, sa jonction et son grain soient adaptés à l’application. Consignez le changement et répétez le même protocole de mesure. Si l’enlèvement irrégulier disparaît sans réglage de la géométrie, l’abrasif était un facteur important.
Vérifiez également l’élément de contact. L’usure du rouleau, les dommages de surface ou la détérioration peuvent modifier le contact local. Sur une tête à plateau, inspectez les composants d’usure spécifiés et le dispositif de pression. Respectez les critères d’entretien du fabricant au lieu d’improviser une rectification ou un alignement.
Un plateau de finition n’équivaut pas à une tête de calibrage. Un plateau souple peut améliorer l’uniformité de la surface tout en épousant les contours du panneau. Un rouleau de contact de calibrage adapté fournit une référence de coupe plus précise, mais son efficacité dépend toujours de la rigidité de la machine, du support, de la surépaisseur disponible et de l’état du contreplaqué. Augmenter la pression du plateau ne transforme pas une opération de finition en calibrage précis de l’épaisseur.
Examiner la pression de maintien et la stabilité de l’avance
Le panneau doit rester soutenu et avancer régulièrement dans la zone de ponçage. Une pression de maintien excessive peut comprimer localement le contreplaqué ; une pression insuffisante peut provoquer un soulèvement, des vibrations ou un glissement. Dans les deux cas, l’enlèvement de matière peut varier, même si l’écart de la machine à vide est correct.
Il convient de porter une attention particulière à l’amincissement des bords d’attaque et de fuite, souvent appelé « snipe ». À l’entrée ou à la sortie du panneau du dispositif de maintien, les forces qui s’exercent sur celui-ci changent. Une hauteur incorrecte de l’élément de pression, des composants usés, un mauvais support externe ou une flèche du panneau peuvent permettre à une extrémité de se rapprocher de l’abrasif.
Vérifiez que les rouleaux ou patins de pression se déplacent librement, qu’ils ne sont ni contaminés ni endommagés, et que leur réglage est uniforme. Sur les machines dotées d’un contrôle pneumatique de la pression, vérifiez la pression de service spécifiée et la stabilité de l’alimentation pendant la production. N’utilisez pas de valeur de pression universelle : le réglage approprié dépend de la configuration de la tête, de la construction du panneau et de la conception de la machine.
L’instabilité de l’avance peut également produire une coupe irrégulière. Vérifiez l’absence de glissement ou d’hésitation du convoyeur, ainsi que toute différence de vitesse avec les équipements de manutention raccordés. Une avance plus lente augmente l’exposition à l’abrasif, mais ce n’est pas automatiquement la solution. Si la bande est encrassée ou si l’enlèvement de matière demandé est excessif, ralentir peut accroître l’échauffement et endommager le placage.
Reconnaître les limites imposées par le contreplaqué entrant
Le contreplaqué n’est pas un bloc solide uniforme. Les différences d’épaisseur des placages, de structure de l’âme, de lignes de collage et de teneur en humidité, ainsi que la qualité locale du collage, influent sur son comportement au ponçage et sous pression.
Un panneau voilé peut être aplati sous pression à l’intérieur de la machine, puis reprendre sa forme après en être sorti. Le panneau peut alors sembler irrégulier, même si les mesures d’épaisseur montrent peu de variations. À l’inverse, une zone de l’âme fragile ou mal soutenue peut se comprimer pendant le ponçage, puis reprendre son épaisseur ensuite, ce qui complique la relation entre l’écartement réglé et l’épaisseur finale.
Vérifiez si les zones anormales coïncident avec des réparations visibles, des cloques, des vides présumés ou des mouvements inhabituels de la surface. Comparez les panneaux concernés avec des panneaux sains du même lot. Si l’intégrité de l’âme est douteuse, un ponçage supplémentaire n’est pas une solution fiable.
Laissez les matériaux chauds ou soumis à des conditions différentes se stabiliser avant d’effectuer les comparaisons finales. Mesurez les panneaux dans des conditions constantes au lieu de comparer une pile à l’entrée dans un état donné avec des panneaux fraîchement traités dans un autre état.
Le placage de parement fixe une limite pratique à la correction. Si atteindre l’épaisseur cible exige d’enlever plus de matière que le placage ne peut en perdre sans risque, le panneau ne convient pas à cet objectif de ponçage. Des passages supplémentaires ne peuvent pas restituer la matière déjà enlevée d’une zone mince. Faire passer à plusieurs reprises tout le lot jusqu’à ce que ses points les plus épais atteignent la cible peut endommager des panneaux qui étaient autrement acceptables.
Confirmer la correction avant de lancer la production
Après avoir corrigé le défaut identifié, effectuez un essai contrôlé au lieu de traiter immédiatement tout le lot. Commencez par un réglage d’enlèvement de matière prudent, adapté à la machine et à la réserve de placage disponible.
- Mesurez plusieurs panneaux avant et après le ponçage, aux mêmes emplacements repérés.
- Comparez séparément l’épaisseur moyenne, les variations sur la largeur, les variations aux extrémités et l’enlèvement local de matière.
- Examinez l’état du placage de parement ainsi que les résultats dimensionnels.
- Répétez les mesures lorsque la machine a atteint des conditions de fonctionnement stables.
- Vérifiez les performances à la vitesse d’avance et avec l’espacement des panneaux prévus pour la production.
L’acceptation doit être fondée sur les exigences réelles du produit et sur une méthode de mesure définie, et non sur une tolérance générique empruntée à une autre application. Un seul panneau conforme ne suffit pas à démontrer la stabilité du processus.
Si l’enlèvement irrégulier persiste avec un abrasif adapté, une géométrie de support vérifiée et un matériau d’essai homogène, cessez de compenser par la pression ou par des passages répétés. L’inspection par le service technique devra alors porter sur les mouvements de la tête sous charge, l’état des rouleaux, les composants de levage de la table, les roulements et, le cas échéant, le retour des signaux de commande. Fournissez à l’équipe technique les cartographies d’épaisseur avant et après ainsi que les réglages de fonctionnement : un défaut lié à une position de la machine est beaucoup plus facile à traiter qu’un simple signalement indiquant que les panneaux « sortent irréguliers ».
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.