


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
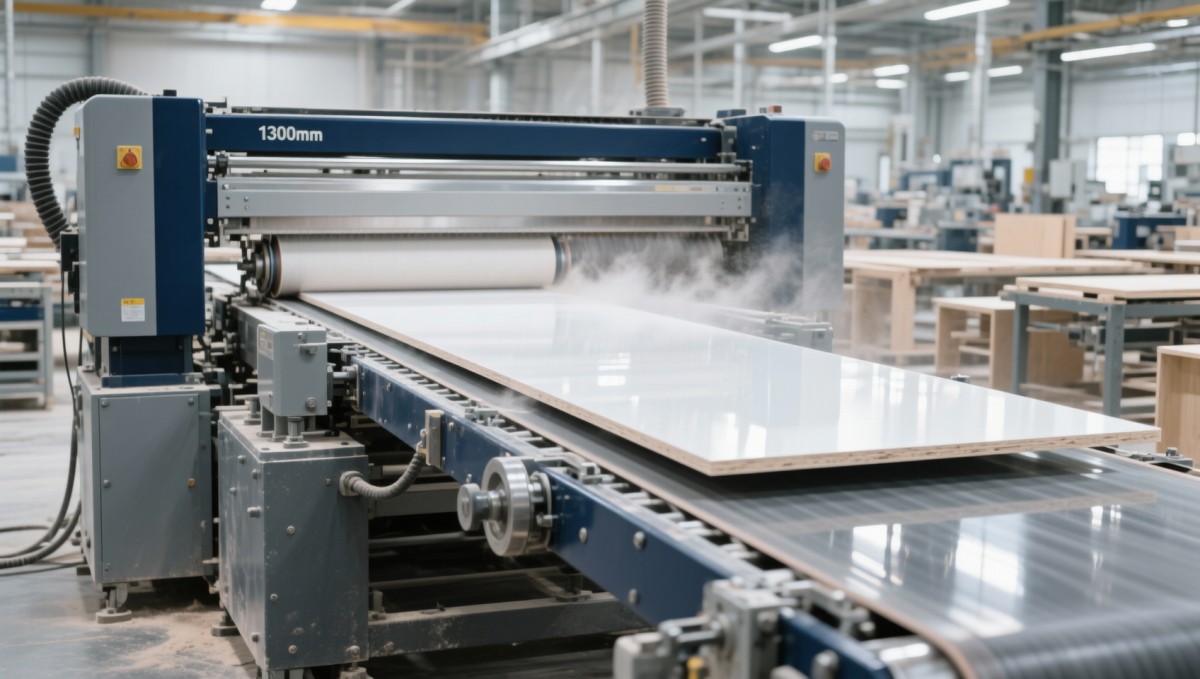
Machine de ponçage à bande large 1300mm : atteinte d'une tolérance de <0.05mm sur des panneaux de 4m dans la production de caissons à haut volume
Pour les responsables de projet qui pilotent des lignes de production d’armoires à haut volume, l’expression « tolérance <0.05mm sur des panneaux de 4m » n’est pas un objectif théorique : c’est un seuil opérationnel quotidien. Ne pas l’atteindre déclenche une cascade de coûts : désalignement du placage de chants, épaisseur de stratification irrégulière, erreurs de trajectoire CNC et, surtout, retouches qui interrompent le flux de production. Le véritable défi ne consiste pas seulement à *atteindre* cette tolérance une fois, mais à la maintenir, panneau après panneau, équipe après équipe, pendant les journées humides d’été comme les mois secs d’hiver, sur des matériaux allant du MDF au contreplaqué et aux panneaux de particules stratifiés.
Pourquoi les ponceuses à bande standard échouent à cette échelle — et pourquoi la largeur seule n’est pas la réponse
Une ponceuse à bande large de 1300mm semble être la solution évidente pour des panneaux de 4m. Mais la largeur n’est qu’une variable — et souvent la plus trompeuse. De nombreuses équipes supposent : « Bande plus large = couverture accrue = meilleure régularité. » En pratique, cette logique se retourne contre vous sans trois fondements non négociables :
- Rigidité du bâti sous charge : Une base en fonte fragile ou une traverse sous-dimensionnée fléchit sous la pression verticale d’une bande abrasive de 1300mm de large, particulièrement lors du ponçage de côtés d’armoire denses de 38mm. Cette flexion se traduit directement par des variations d’épaisseur — souvent maximales au centre du panneau, là où la déflexion est la plus importante.
- Stabilité du centrage et de la tension de la bande : Sur les machines dotées d’un réglage manuel de la tension ou d’un centrage à point unique, la dérive de la bande s’accumule lors des longues séries. Un décalage latéral de 0.3mm sur 4 mètres entraîne une perte d’épaisseur mesurable d’un côté — suffisante pour compromettre l’intégrité de la ligne de colle lors du collage après stratification.
- Synchronisation du système d’avance : Si le convoyeur ne maintient pas une vitesse linéaire précise — en particulier pendant les accélérations/décélérations entre les panneaux — le temps de contact du ponçage varie. Même une fluctuation de vitesse de 2% modifie suffisamment le taux d’enlèvement de matière pour faire dépasser à la planéité de surface ±0.05mm.
Il ne s’agit pas de cas marginaux. Ce sont les raisons pour lesquelles certaines usines signalent 12–18% de retouches sur les composants d’armoires hauts malgré l’utilisation de machines à bande large « de qualité industrielle ». Le point de défaillance est rarement l’abrasif lui-même : il réside dans la manière dont la machine gère l’énergie mécanique sur toute sa largeur de travail.
Ce qui maintient réellement <0.05mm — et ce que vous devez vérifier avant l’achat
Une véritable régularité commence avant l’entrée du premier panneau. Voici ce qui distingue les machines qui *revendiquent* la précision de celles qui la *garantissent* en production réelle :
1. Contrôle de pression à deux niveaux (et pas seulement une pression « réglable »)
Un réglage de pression par bouton unique est insuffisant. Sur une largeur de 1300mm, les variations localisées de densité du matériau de base (par exemple, les poches de résine dans le MDF) exigent une réponse dynamique. Les machines conçues pour cette application utilisent des zones pneumatiques indépendantes sur toute la largeur du patin — généralement trois : gauche, centre, droite. Chaque zone s’ajuste en temps réel selon les capteurs de charge, compensant le gauchissement du panneau ou les irrégularités du substrat *sans intervention de l’opérateur*. C’est ainsi que vous évitez l’« effet sourire » — bords plus minces et centre plus épais — sur des portes de 4m.
2. Géométrie du patin usinée avec précision
« Plat » ne suffit pas. Le patin doit être rectifié avec un écart ≤0.015mm sur toute sa largeur de 1300mm — et conserver cette précision sous charge thermique. Les machines bon marché utilisent des patins en acier soudé qui se déforment lorsque les moteurs chauffent. Les unités à haute stabilité utilisent de la fonte entièrement usinée et détensionnée, avec des canaux de refroidissement intégrés. Demandez un rapport certifié de planéité — et pas seulement une fiche technique.
3. Boucle intégrée de surveillance de l’épaisseur
Les systèmes les plus efficaces ne s’appuient pas sur des paramètres préréglés. Ils intègrent des capteurs laser sans contact *immédiatement avant et après* la tête de ponçage. L’écart est renvoyé au PLC, qui ajuste automatiquement la vitesse d’avance et la pression en quelques millisecondes. Ce contrôle en boucle fermée permet de maintenir une performance de ±0.03mm — même lors du passage entre des façades de tiroirs de 16mm et des panneaux de caisson de 36mm sur la même ligne.
C’est lors de l’intégration que la tolérance devient réelle — pas uniquement dans la machine
Une ponceuse à bande large de 1300mm ne fonctionne pas de manière isolée. Sa précision s’effondre si les processus en amont ou en aval introduisent des variations. Par exemple :
- Si votre scie à panneaux laisse une variation de trait de scie de 0.12mm sur 4m, aucune ponceuse ne peut « corriger » cette erreur de référence — elle ne peut que l’aggraver par un enlèvement de matière irrégulier.
- Si votre plaqueuse de chants applique une épaisseur de colle irrégulière — ou ne parvient pas à s’aligner sur un chant de panneau non plat — la ponceuse peut enlever un matériau essentiel de la ligne de collage, affaiblissant l’intégrité de l’assemblage.
- Si votre logiciel d’imbrication CNC ne prend pas en compte la dérive dimensionnelle après ponçage, les pièces ne s’assembleront pas proprement, imposant des calages manuels ou une nouvelle découpe.
C’est pourquoi Qingdao Zhongding Machinery conçoit sa ponceuse à bande large de 1300mm non pas comme une unité autonome, mais comme un nœud d’un flux de travail synchronisé. Son interface de commande communique directement avec les systèmes CNC et de placage de chants courants — ainsi, lorsque la Plaqueuse de chants droits PUR&EVA ZD450G1P1 signale un changement de type de matériau (par exemple, le passage du PVC au placage), la ponceuse rappelle automatiquement les profils de pression et d’avance optimisés. Ce niveau d’interopérabilité élimine les erreurs de réglage manuel — la cause n°1 de rebut de première pièce dans la production d’armoires à forte diversité.
Ce que signifient réellement « plus de 20 ans d’exigences de production réelles »
Cette expérience ne consiste pas à avoir traversé deux décennies — elle consiste à avoir résolu le même problème des milliers de fois, selon les climats, les matériaux et les rythmes d’équipes. Elle implique de concevoir pour des aspects que les manuels ne mentionnent jamais :
- Une gestion de la poussière qui ne dégrade pas la précision : Les cyclones standard s’obstruent rapidement avec la fine poussière de MDF, entraînant une perte de vide et le glissement de la bande. Le système Zhongding utilise une filtration à plusieurs étages avec un nettoyage automatique par impulsions synchronisé avec les cycles de production — et non avec les calendriers de maintenance.
- Un accès de maintenance qui n’arrête pas la ligne : Le remplacement d’une courroie d’entraînement ne devrait pas exiger le démontage du bâti. Leur conception modulaire isole les composants à forte usure derrière des panneaux à démontage rapide — réduisant le temps de changement de 90 minutes à moins de 12.
- Un étalonnage qui résiste aux vibrations du sol : Dans les installations soumises à un trafic intense de chariots élévateurs ou situées près d’équipements d’emboutissage, l’alignement laser standard dérive quotidiennement. Le système de référence de Zhongding utilise des blocs de référence en acier trempé ancrés à la fondation — et non uniquement au bâti de la machine — de sorte que le réétalonnage tient pendant des semaines, et non des heures.
Aucun de ces éléments n’est une « fonctionnalité ». Ce sont des réponses à des défaillances observées sur des centaines d’installations — depuis les fabricants allemands d’armoires exigeant une conformité d’exportation sans défaut jusqu’aux usines vietnamiennes fonctionnant en trois équipes avec un personnel technique limité.
Avant de définir vos spécifications : trois questions qui révèlent votre niveau de préparation
Ne commencez pas par les spécifications. Commencez par la réalité de votre processus :
- Quel est votre taux moyen actuel de retouches sur les panneaux >3m ? S’il dépasse 5%, votre problème n’est probablement pas le ponçage — mais le contrôle dimensionnel en amont. Corrigez d’abord la scie ou la CNC.
- À quelle fréquence changez-vous de granulométrie abrasive en cours d’équipe ? Des changements fréquents indiquent un enlèvement de matière irrégulier — ce qui révèle une instabilité de la vitesse d’avance ou de la pression, et non un problème de qualité de bande.
- Vos opérateurs peuvent-ils vérifier l’épaisseur *en ligne*, sans arrêter la production ? Si ce n’est pas le cas, vous réagissez — vous ne contrôlez pas. Exigez l’intégration d’une métrologie en temps réel, et non de simples « packs de capteurs en option ».
Lorsque les trois éléments sont réunis — mécanique rigide, contrôle en boucle fermée et flux de travail intégré — la ponceuse à bande large de 1300mm cesse d’être un poste de finition et devient un point d’ancrage de la tolérance. C’est ainsi que vous transformez « <0.05mm sur 4m » d’un objectif qualité en une norme répétable, mesurable et rentable.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.