


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Une perceuse à alimentation continue peut-elle traiter des panneaux de différentes dimensions ?
Une perceuse à avance traversante pour panneaux de meubles peut usiner des panneaux de dimensions différentes si son système de transport, son positionnement, ses têtes de perçage et son logiciel de commande prennent en charge l’ensemble des pièces à produire. La distinction essentielle est de savoir si les différents panneaux peuvent être usinés à la suite à partir de programmes distincts, ou si chaque format exige un réglage manuel, un dispositif de fixation différent ou une modification de la configuration de perçage.
Pour choisir une machine, comparez les dimensions réelles des panneaux, les motifs de perçage et la séquence de production aux conditions de fonctionnement autorisées. Un panneau peut respecter les limites de longueur et de largeur annoncées tout en restant inadapté s’il ne peut pas être serré de manière sûre, si ses trous se trouvent hors de portée de la tête de perçage ou si le panneau suivant nécessite une réinitialisation manuelle.
Commencez par la plage dimensionnelle, et non par le plus grand panneau
Les spécifications d’une machine indiquent généralement les longueurs, largeurs et épaisseurs minimales et maximales des panneaux. Ces trois limites sont importantes, mais elles ne définissent pas nécessairement une plage rectangulaire dans laquelle toutes les combinaisons sont acceptables. Un panneau très court et large peut se comporter différemment d’un panneau long et étroit, même si chaque dimension respecte sa limite individuelle.
Les panneaux courts posent un problème particulier pour le transport. Ils doivent rester suffisamment en contact avec les rouleaux d’entraînement, les courroies ou d’autres éléments de convoyage lors de leur entrée, de leur arrêt pour le perçage et de leur sortie. Si le panneau perd son maintien entre les zones de transport, sa position peut se décaler avant le cycle de perçage. Les panneaux longs présentent un autre risque : un porte-à-faux sans support peut provoquer un affaissement ou une mise en biais, surtout si le matériau est mince ou flexible.
L’épaisseur influe sur bien plus que la possibilité de faire passer le panneau sous le système de pression. La course de serrage, les réglages de pression et la saillie de l’outil doivent convenir aux deux extrêmes de la gamme de production. Un panneau mince qui se soulève pendant le perçage peut entraîner une profondeur de trou irrégulière ou endommager la face de sortie ; un panneau épais peut limiter la portée disponible du foret ou gêner une tête ou un dispositif de serrage.
Demandez un schéma de la plage de travail ou des précisions écrites lorsque la longueur minimale dépend de la largeur, de la face à percer, du sens d’avance ou du nombre de têtes actives. La plage utile est celle qui convient à l’opération prévue, et non simplement celle dans laquelle un panneau brut peut circuler.
Le positionnement détermine si les formats peuvent être mélangés de manière fiable
Les systèmes à avance traversante définissent une référence pour le panneau à l’aide d’une combinaison de guides latéraux, de butées, de capteurs, de dispositifs de serrage et de systèmes de retour sur mouvement. Le programme de commande situe ensuite les trous par rapport à cette référence. Pour des dimensions variées, vérifiez quel bord et quelle extrémité définissent le repère, et si ce repère reste cohérent lorsque les dimensions et l’orientation des panneaux changent.
Un panneau référencé sur le mauvais bord peut présenter un motif qui semble correct pris isolément, mais qui ne s’assemble pas correctement avec la pièce correspondante. Ce problème est particulièrement facile à manquer sur des composants presque symétriques. Définissez clairement la face de référence, le bord de référence et l’extrémité d’entrée, tant dans les données de la pièce que dans les consignes de chargement physique.
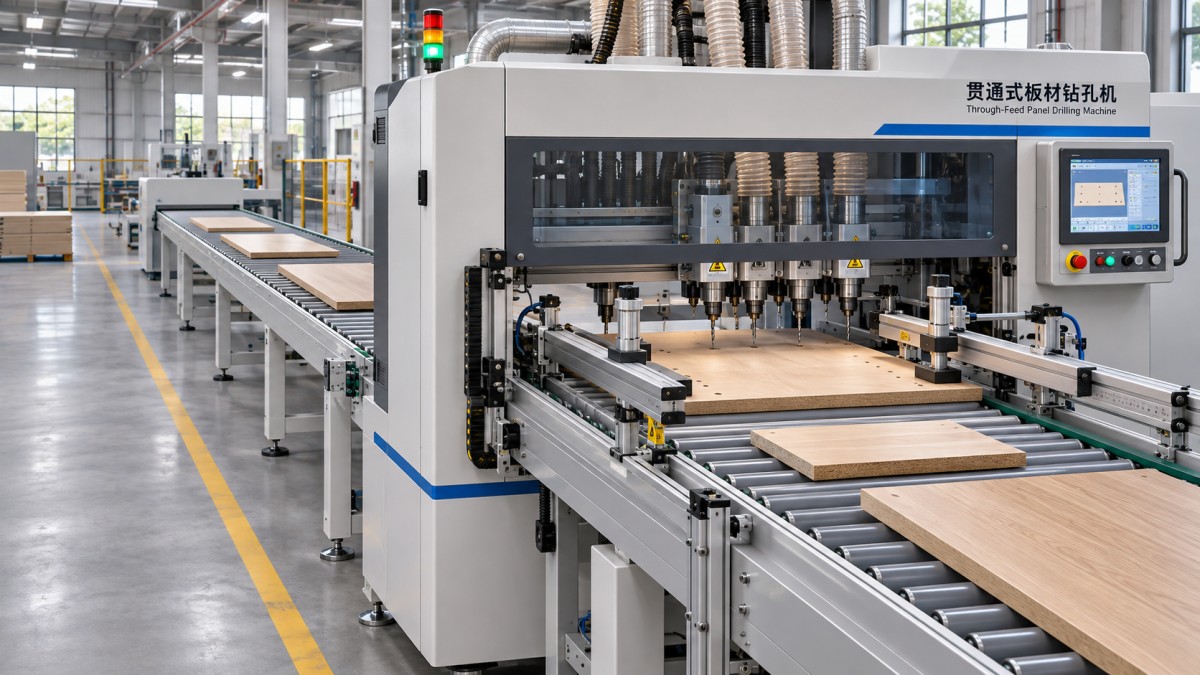
La précision de positionnement de la machine doit également être interprétée en pratique. La répétabilité indique dans quelle mesure des cycles répétés reviennent à la même position ; à elle seule, elle ne garantit pas que les trous sont correctement situés par rapport au bord fini du panneau. Les variations de sciage, les éclats sur les chants, le voile du panneau et un référencement irrégulier peuvent tous affecter le résultat assemblé, même si la machine répète ses mouvements de façon fiable.
Pour les pièces longues ou étroites, soyez attentif au défaut d’équerrage. Un faible écart angulaire au niveau du guide se traduit par une erreur de position plus importante à l’autre extrémité du panneau. Le serrage doit maintenir la position de référence pendant le perçage sans repousser le panneau hors de son repère. Lorsque les deux faces ou plusieurs bords sont usinés, déterminez comment la machine maintient ou rétablit la référence entre les opérations.
Les motifs de perçage peuvent imposer des limites plus strictes que les dimensions des panneaux
L’enveloppe de perçage diffère souvent de l’enveloppe dimensionnelle des panneaux. Une machine peut accepter un grand panneau alors qu’une broche donnée ne peut pas atteindre tous les trous requis ; elle peut aussi accepter un petit panneau uniquement si les dispositifs de serrage sont placés à des endroits incompatibles avec le motif. Comparez toutes les coordonnées des trous à la course et à la zone accessible de chaque tête concernée.
Faites la distinction entre le perçage vertical sur la face et le perçage horizontal sur chant. Les trous sur la face destinés aux charnières ou aux connecteurs, les trous de chant destinés aux tourillons et les trous sur des chants opposés peuvent nécessiter des têtes, des positions de panneau ou des passes différentes. La capacité annoncée à percer plusieurs faces ne signifie pas que toutes les combinaisons peuvent être réalisées en une seule passe. Demandez comment le panneau est retourné ou de nouveau référencé lorsqu’une face requise n’est pas accessible.
La configuration de la tête de perçage compte également. Un espacement fixe entre les broches est efficace lorsque les trous correspondent à l’espacement disponible, mais un motif irrégulier peut nécessiter un repositionnement, l’activation sélective de broches ou un outil supplémentaire. Vérifiez les diamètres de foret disponibles, le contrôle de profondeur, les méthodes de changement d’outil et si le même programme peut appeler les outils nécessaires sans intervention manuelle.
Lors de l’examen des motifs, portez une attention particulière aux dispositifs de serrage et aux poutres de pression. Un trou proche de l’extrémité d’un panneau peut se trouver dans la course de la tête, tout en restant inaccessible lorsque le panneau est maintenu dans la position requise. Les pièces les plus petites et les trous proches des bords sont des cas utiles pour mettre en évidence ces restrictions.
Le changement automatique nécessite des données complètes sur les pièces
L’usinage consécutif de panneaux de différents formats exige que la commande associe chaque panneau physique au programme d’usinage approprié. Selon l’installation, cette association peut provenir d’une séquence planifiée, de la lecture d’un code-barres ou d’une autre interface de données de production. Vérifiez si les dimensions et les coordonnées des trous sont lues dans l’enregistrement de chaque pièce, sélectionnées parmi des programmes enregistrés ou saisies manuellement.
La commande doit également pouvoir réagir aux informations incorrectes ou manquantes. Un essai de réception pertinent comprend un panneau présenté dans le mauvais sens, un identifiant illisible et une discordance entre la pièce planifiée et celle présente à l’entrée de la machine. Déterminez si la machine s’arrête, rejette la pièce ou demande une confirmation, ainsi que la manière de reprendre la séquence sans attribuer le programme suivant au mauvais panneau.
Un changement de dimensions du panneau n’implique pas automatiquement un changement de motif de perçage, et l’inverse est également vrai. Deux panneaux de dimensions identiques peuvent nécessiter des positions de trous, des profondeurs ou des faces de référence différentes. À l’inverse, une gamme de longueurs différentes peut partager un motif paramétré. La méthode de programmation doit refléter les données réelles des pièces, plutôt que d’utiliser uniquement leurs dimensions comme identifiant.
Les réglages automatiques doivent être décrits fonction par fonction. Les guides latéraux, les dispositifs de serrage, les têtes de perçage et les paramètres d’avance peuvent utiliser différentes méthodes de réglage. Une machine dotée d’une sélection automatique des programmes peut tout de même nécessiter un réglage manuel du guide ; le positionnement automatique d’un axe ne prouve pas que tous les éléments matériels concernés changent de configuration sans intervention.
Distinguez les capacités de la machine de celles de la ligne
Une unité de perçage peut accepter des formats variés alors que la ligne connectée ne peut pas les acheminer dans l’ordre ou l’orientation requis. Les rouleaux d’entrée, les tables de transfert, les convoyeurs et les supports de sortie ont chacun leurs propres dimensions minimales et maximales. Les petites pièces peuvent rencontrer des espaces entre les sections ; les grandes pièces peuvent bloquer les transferts ou nécessiter un support supplémentaire.
L’espacement entre des panneaux consécutifs influe également sur le débit. La machine peut avoir besoin d’un intervalle libre pour identifier une pièce, fermer les dispositifs de serrage, terminer le perçage et la libérer avant l’entrée de la suivante. Une séquence comportant de fréquents changements de format ou de motif de perçage peut donc fonctionner différemment d’un lot continu de panneaux identiques. Évaluez la production avec le mélange de produits prévu, en tenant compte des transferts et de toute opération de retournement ou de réorientation.
La nature du matériau et l’état de sa surface influent sur l’alimentation. Les panneaux de particules stratifiés, le MDF et les autres produits en panneaux ne réagissent pas nécessairement de la même manière aux mêmes conditions de pression et d’avance. La poussière, les chants endommagés et le voile du panneau peuvent perturber la détection ou le référencement. Un essai avec des matériaux représentatifs est plus instructif qu’une démonstration réalisée uniquement avec des éprouvettes propres et planes d’un seul format.
Utilisez des pièces aux limites de la plage pour définir les critères d’acceptation
Un essai pertinent comprend les panneaux les plus petits et les plus grands, mais aussi des combinaisons sollicitant différentes fonctions : une pièce longue et étroite, une pièce courte et large, le panneau le plus mince et un composant comportant des trous proches de ses bords de référence. Incluez le motif le plus exigeant et le motif le plus courant ; ils ne révèlent pas nécessairement les mêmes limites.
Faites passer les pièces dans l’ordre mixte prévu, plutôt que de les trier par dimensions. Consignez les réglages manuels, les appels de programmes, les interruptions et toute pièce nécessitant une seconde passe. Mesurez la position et la profondeur des trous par rapport au repère convenu, puis évaluez la qualité de sortie et l’alignement avec les composants correspondants. La méthode de mesure et les écarts acceptables doivent être convenus avant l’essai.
Le résultat d’un essai doit permettre de distinguer les décalages systématiques des mouvements irréguliers. Un décalage répétitif peut indiquer un problème de repère ou de réglage du programme, tandis que des erreurs dispersées justifient d’examiner le référencement, le serrage, l’état du matériau ou les mouvements de la machine. Le fait de répéter l’usinage d’une même pièce après un changement de format peut révéler si le réglage ou la configuration retrouve une position cohérente.
Lorsqu’une chaîne de production comprend également des composants en bois massif, le tenonnage double bout est un procédé distinct du perçage de panneaux à avance traversante. Unetenonneuse double bout CNC usine les deux extrémités des composants en bois massif et peut réaliser des perçages ainsi que d’autres opérations d’usinage ; ses dimensions de tenonnage ne définissent ni la plage de dimensions des panneaux ni l’enveloppe de perçage d’une machine à avance traversante.
Avant de spécifier une ligne destinée à traiter des formats variés, consignez la plage de dimensions requise, les faces à percer, la convention de référencement et la séquence, puis demandez une déclaration claire indiquant les combinaisons qui nécessitent un réglage manuel ou une passe supplémentaire. Ces limites déterminent si la machine convient à l’itinéraire de production prévu.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.