


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Plaqueuses de chants double face : adapter la vitesse d’avance à la largeur des panneaux
Une plaqueuse de chants double face doit être choisie en fonction de la vitesse d’avance qu’elle peut maintenir sur toute la plage de largeurs de panneaux requise, et non uniquement de sa vitesse maximale. Une machine annoncée pour une avance rapide peut néanmoins rencontrer des difficultés avec des pièces étroites et flexibles, des panneaux larges insuffisamment soutenus ou un matériau de chant qui nécessite un temps de pression plus long.
La spécification déterminante est donc une combinaison de la largeur, de la longueur, de l’épaisseur, du matériau, de la construction du chant et de la finition requise à une vitesse donnée. Pour unefaçonneuse-plaqueuse double, ces conditions déterminent également si les équipements en amont et en aval peuvent approvisionner, guider et évacuer les panneaux sans réduire le rendement réel de la ligne.
Définir la largeur du panneau dans le sens pertinent
Sur une machine double face, la largeur du panneau correspond à la distance entre les deux chants travaillés simultanément. Un côté de la machine est généralement fixe, tandis que le côté opposé est réglé pour s’adapter à différentes largeurs. La longueur du panneau se mesure dans le sens de l’avance. Un panneau tourné de 90 degrés présente donc à la machine une largeur et une longueur différentes, même si ses dimensions physiques n’ont pas changé.
Cette distinction est importante pour évaluer l’usinage des quatre côtés. Une pièce rectangulaire peut passer dans une machine ou une opération avec sa grande dimension orientée en travers de la machine, puis être tournée pour travailler les chants restants. Les deux passes peuvent imposer des exigences très différentes au réglage de la largeur, au système de soutien et à l’espacement admissible entre les pièces. Vérifiez les deux orientations par rapport à la plage de fonctionnement au lieu de vous fier à une seule dimension nominale de panneau.
Demandez au fournisseur comment il définit les largeurs minimale et maximale : entre les chants non finis, les chants finis ou les surfaces de référence de la machine. Déterminez également si la plage s’applique à l’épaisseur de panneau et à la vitesse d’avance spécifiées, avec toutes les unités d’usinage requises installées. Une plage indiquée dans un catalogue ne garantit pas nécessairement que toutes les combinaisons qu’elle comprend peuvent être traitées à la même qualité et à la même vitesse.
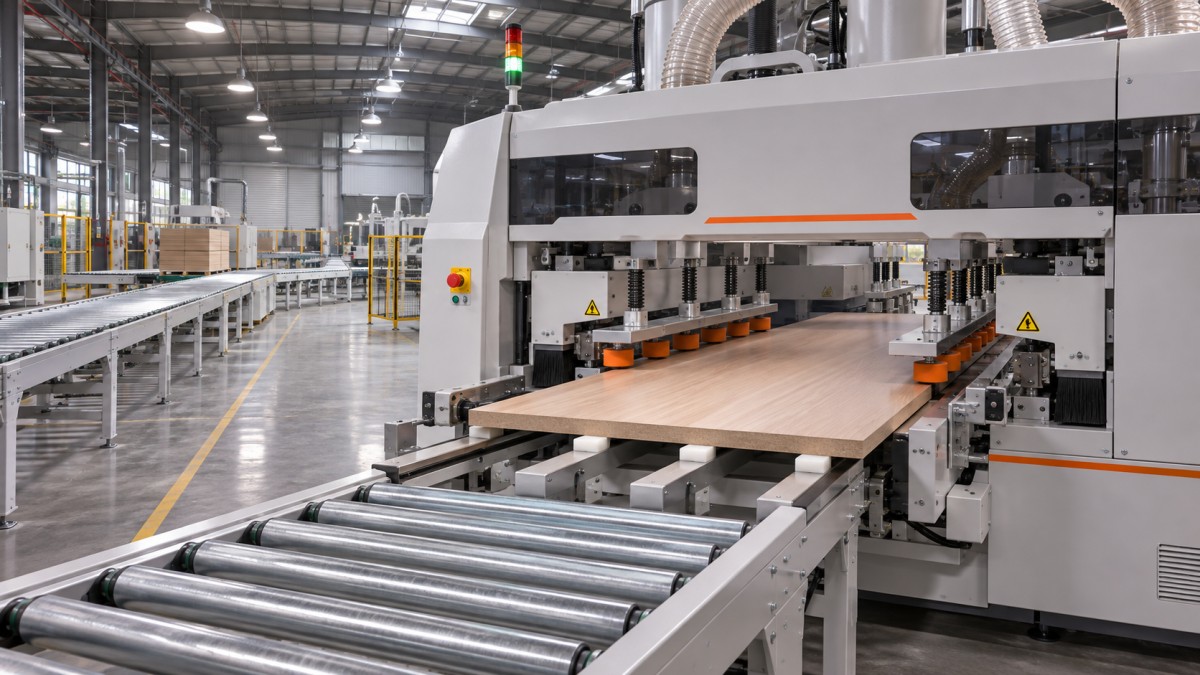
La largeur influe sur la stabilité, mais pas selon une simple formule de vitesse
Il n’existe pas de formule universelle permettant de convertir la largeur d’un panneau en vitesse d’avance sûre. La largeur modifie la façon dont la pièce est soutenue et maintenue ; la limite de vitesse qui en résulte dépend de la configuration de la machine et du panneau lui-même.
Les panneaux étroits méritent une attention particulière à la largeur minimale de la plage. Les deux côtés d’usinage sont rapprochés, ce qui laisse moins de place aux composants d’avance et de pression. Il peut également être plus difficile de maintenir les pièces courtes ou étroites bien d’équerre si elles ne sont pas contrôlées avec précision à leur entrée et à leur sortie de chaque poste. Vérifiez que la largeur minimale spécifiée s’applique à la combinaison réelle de longueur et d’épaisseur, et pas seulement à un panneau d’essai long et rigide.
Les panneaux larges posent un autre problème. La machine doit maintenir l’écartement correct entre les côtés d’usinage tout en soutenant la pièce sur une plus grande portée. Un panneau mince ou flexible peut s’affaisser ou vibrer entre les points de contact. Si le côté réglable, les chaînes d’avance ou les supports supplémentaires ne maintiennent pas le panneau de façon constante, les deux chants risquent d’être usinés à des hauteurs différentes ou le panneau peut bouger par rapport aux outils.
La largeur modifie également les effets des variations dimensionnelles. Les deux côtés doivent s’adapter au panneau brut entrant sans exercer une pression latérale excessive, tout en assurant le référencement et le contrôle nécessaires à un usinage précis. Si le débit en amont produit des panneaux de largeur variable ou hors d’équerre, déterminez si la machine est conçue pour calibrer le panneau en plus de plaquer les chants, et quelle quantité de matière les unités de calibrage peuvent enlever dans les conditions envisagées.
Distinguer la vitesse du convoyeur du rendement en pièces finies
La vitesse d’avance est généralement exprimée en mètres par minute. Le débit de pièces finies dépend également de la longueur du panneau dans le sens de l’avance et de l’écart requis entre les panneaux. Pour un flux continu et régulièrement espacé :
Nombre théorique de panneaux par minute = vitesse d’avance ÷ (longueur du panneau + écart)
Utilisez la même unité de longueur dans toute la formule. À 30 m/min, avec des panneaux de 1,2 m de long dans le sens de l’avance et un écart de 0,3 m, le débit théorique est de 20 panneaux par minute. Il s’agit d’un calcul illustratif, et non d’une affirmation sur les performances d’une machine. Il ne tient pas compte des interruptions, des rebuts, des changements de largeur ni des équipements plus lents situés ailleurs dans la ligne.
L’écart ne peut pas être choisi uniquement pour améliorer le calcul. Les unités de coupe en bout, le chargement automatique, la détection des panneaux et la manutention en aval peuvent chacun exiger un espacement particulier. Certaines opérations peuvent également imposer une longueur minimale de pièce à une vitesse donnée. Demandez au fournisseur les conditions de longueur et d’écart autorisées pour la configuration complète des postes.
Pour un programme de production varié, calculez le débit par famille de panneaux plutôt que d’appliquer le débit maximal à toutes les pièces. Une comparaison utile tient compte du temps de fonctionnement, du temps de changement de largeur, des changements de colle ou de matériau de chant, des arrêts planifiés et des reprises prévues. Si les quatre chants nécessitent deux passes, tenez compte des deux passes ainsi que de la rotation ou du dispositif de retour ; le débit de panneaux en une passe ne correspond pas automatiquement au débit de pièces finies.
Déterminer le poste qui fixe la vitesse utilisable
Un système d’avance peut être capable de déplacer un panneau plus rapidement que les unités d’usinage ne peuvent réaliser leur travail. Le poste limitant varie en fonction de la finition et de la combinaison de matériaux requises.
À l’entrée, les unités de pré-fraisage ou de calibrage doivent enlever la quantité de matière spécifiée sans provoquer d’éclats, de vibrations ou de variations dimensionnelles inacceptables. La géométrie des outils de coupe, la vitesse de broche, le nombre d’arêtes de coupe et la profondeur d’enlèvement sont tous importants. L’augmentation de la vitesse d’avance modifie la distance parcourue à chaque révolution de l’outil ; elle ne garantit pas le maintien de la même qualité de surface. Vérifiez la vitesse proposée avec la construction réelle du panneau et la surépaisseur maximale prévue lors du débit en amont.
Au point d’application, le système de colle doit fournir une quantité constante et mouiller les surfaces concernées. Les rouleaux de pression doivent assurer un contact suffisant en fonction du chant et du panneau sélectionnés. Une vitesse plus élevée réduit le temps pendant lequel un point donné du chant reste sous chaque élément de pression : il faut donc prendre en compte ensemble la disposition des pressions, le comportement de la colle et le temps ouvert disponible. Il ne faut pas supposer qu’un collage est plus résistant au seul motif que la machine comporte davantage de rouleaux ; leur géométrie, les réglages de pression et la compatibilité des matériaux sont également déterminants.
Les unités d’affleurage, de raclage et de polissage peuvent imposer une autre limite. Un chant épais, une surface décorative délicate ou un profil exigeant une faible tolérance admissible peut nécessiter un outillage différent ou une vitesse inférieure à celle requise pour une finition simple à arête droite. Les unités de coupe en bout doivent respecter l’espacement disponible entre les panneaux ainsi que la vitesse d’avance sélectionnée. Comparez la vitesse nominale de chaque unité requise à celle de la machine dans son ensemble et demandez si le fonctionnement simultané modifie une quelconque limite.
L’aspiration des poussières et l’évacuation des copeaux doivent faire partie de la même évaluation. Des défauts d’usinage peuvent être causés par des débris coincés dans la ligne de colle ou par des copeaux qui perturbent le guidage, et pas seulement par l’unité d’application elle-même. Le système d’aspiration doit être dimensionné pour les postes installés et raccordé de manière à ne pas limiter leur fonctionnement.
Adapter le dispositif de soutien aux panneaux réellement produits
Établissez une liste des panneaux comprenant les largeurs minimale, maximale et représentative, mais ne vous arrêtez pas là. Indiquez également la longueur dans le sens de l’avance, l’épaisseur, la structure de l’âme, la finition de surface, le matériau de chant et la proportion de chaque famille de pièces dans la production. Consignez les tolérances dimensionnelles et de finition requises sous forme de critères d’acceptation mesurables.
Portez une attention particulière aux combinaisons qui peuvent être valides individuellement mais difficiles à traiter ensemble : le panneau le plus large à l’épaisseur la plus faible, le panneau le plus étroit à la longueur la plus courte et le panneau le plus lourd à la vitesse envisagée la plus élevée. Ces combinaisons peuvent révéler des limites qu’une liste de valeurs minimales et maximales distinctes ne met pas en évidence.
Examinez la manière dont le panneau est référencé et maintenu dans toute la machine. Parmi les détails pertinents figurent la position et la longueur des chaînes d’avance, des poutres ou rouleaux de pression, des guides d’entrée, des supports entre les deux côtés et le mode de réglage du côté mobile. Déterminez quelles surfaces servent de référence et si le panneau reste maîtrisé lors de son transfert entre les postes successifs.
Pour les formats larges, vérifiez les supports à l’extérieur de la machine comme à l’intérieur. Un panneau non soutenu qui entre à grande vitesse peut arriver de biais ou fléchi avant que les unités d’usinage puissent le contrôler. À la sortie, l’équipement de manutention doit empêcher le panneau fini de tomber, de frotter ses chants fraîchement travaillés ou de heurter la pièce suivante.
Distinguer le placage de chants des autres besoins d’usinage
Un processus de production peut inclure à la fois le traitement des chants de panneaux et l’usinage d’assemblages en bois massif, mais il s’agit de problèmes distincts pour le choix des équipements. UneCNC Mortising machine , par exemple, est conçue pour des opérations telles que le mortaisage, les fentes et les rainures. Ses spécifications de longueur d’usinage et de broche ne doivent pas servir à déduire la plage de largeur de panneau, les performances de collage ou la capacité d’avance d’une plaqueuse de chants.
Prévoir un test d’acceptation conditionnel plutôt qu’une seule pièce de démonstration
Une démonstration chez le fournisseur ou un test de réception en usine pertinent doit reproduire la plage de fonctionnement déterminante. Convenez des conditions d’essai avant de comparer les machines, en particulier si les offres indiquent des vitesses maximales différentes ou définissent différemment les dimensions des panneaux.
- Pièces à usiner : indiquez les dimensions des panneaux, leur épaisseur, les matériaux de l’âme et de surface, l’équerrage à l’arrivée et les variations autorisées.
- Construction du chant : précisez le matériau de chant, son épaisseur, le système de colle et l’aspect du joint souhaité.
- Configuration de la machine : répertoriez tous les postes utilisés, l’outillage, les raccordements d’aspiration, les dispositifs de soutien et les équipements de manutention automatique.
- Conditions de fonctionnement : indiquez la vitesse d’avance, l’orientation des panneaux, l’espacement, l’enlèvement de matière et les éventuels changements entre les dimensions des pièces.
- Mesures d’acceptation : convenez de la méthode d’évaluation de la largeur finie, de l’équerrage, de la position du chant, de la qualité d’affleurage, des éclats, de l’aspect de la ligne de colle et de la résistance du collage.
Testez les limites étroite et large, les combinaisons critiques de pièces courtes et minces, ainsi qu’une pièce représentative de la production. Un essai prolongé est plus instructif qu’un seul panneau réussi, car il révèle la répétabilité, le comportement thermique, la régularité de l’approvisionnement en colle et les interruptions de manutention. La durée de l’essai et le nombre d’échantillons doivent être convenus en fonction des exigences de production, et non considérés comme des valeurs universelles.
Mesurez les deux chants et comparez les résultats sur toute la longueur du panneau. Un défaut apparaissant uniquement près du bord d’attaque ou de fuite peut indiquer un problème de contrôle, de soutien ou de coupe en bout qu’une mesure moyenne de la largeur ne révélerait pas. Si la colle ou la procédure d’acceptation l’exige, inspectez le panneau après la période de conditionnement spécifiée ; un contrôle visuel immédiat ne suffit pas à établir la résistance à long terme du collage.
Si la qualité requise n’est obtenue qu’après réduction de la vitesse, consignez cette vitesse comme point de fonctionnement démontré pour le matériau et le réglage concernés. Elle peut néanmoins répondre à l’objectif de production, mais ne doit pas être présentée comme la preuve que la même finition est possible à la vitesse d’avance maximale nominale de la machine.
Définir une plage de fonctionnement vérifiable
La spécification d’achat la plus utile associe chaque famille de panneaux critique à une plage de largeur et de longueur, une vitesse d’avance, une configuration de postes, un matériau de chant et des critères d’acceptation. Elle doit également préciser la méthode de changement autorisée et les interfaces nécessaires au chargement, au déchargement et à l’aspiration. Il devient ainsi possible de comparer les offres sur une base commune et d’identifier les cas où la machine proposée nécessite un soutien supplémentaire ou une configuration d’usinage différente.
Une vitesse maximale plus élevée n’a de valeur que si le panneau peut être maîtrisé, si les postes peuvent effectuer leur travail et si le reste de la ligne peut maintenir l’espacement requis. Lorsque ces conditions varient selon la gamme de produits, la machine adaptée est celle dont la plage de fonctionnement vérifiée couvre les combinaisons exigeantes, et pas nécessairement celle affichant la vitesse la plus élevée.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.