


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Comment les tenonneuses à double extrémité CNC améliorent le débit des pièces de cadre
Le débit de production des pièces de cadre est rarement limité par la seule vitesse de coupe. La contrainte principale est l’accumulation de petits retards et variations autour de la coupe : chargement d’une traverse à la fois, reprise de référence de la pièce, changement de butées, correction des différences de longueur entre les extrémités et tri des pièces qui ne s’assemblent pas correctement. Une tenonneuse double extrémité CNC améliore le rendement car elle traite ces pertes comme un système. Elle usine les deux extrémités à partir d’une référence commune en un seul passage ; la longueur de la pièce, la géométrie du tenon, la position de l’épaulement et le traitement des extrémités sont ainsi contrôlés ensemble plutôt que par des opérations distinctes.
Pour les traverses, montants, éléments de tiroirs, composants de lits, cadres de portes et pièces similaires, ce changement a un effet concret sur le flux de production. L’opérateur manipule moins souvent la pièce, les réglages de la machine deviennent basés sur des recettes plutôt que sur des butées, et le risque de produire deux extrémités individuellement acceptables mais incompatibles entre elles est réduit. Le résultat ne se limite pas à un plus grand nombre de pièces par heure ; il s’agit d’un flux plus prévisible de pièces prêtes à être assemblées.
Pourquoi la production de pièces de cadre perd du temps entre les machines
Une séquence conventionnelle peut comprendre le tronçonnage des ébauches, l’usinage d’une extrémité, le retournement ou le rechargement de la pièce, l’usinage de l’extrémité opposée, puis la vérification que la pièce finie respecte toujours la longueur totale requise. Même lorsque les machines individuelles sont rapides, la séquence comporte un temps de manutention qui ne peut pas être éliminé en augmentant le régime des broches. Les longues traverses sont particulièrement difficiles à manipuler, car leur retournement exige de l’espace, de la précaution et un support stable. Les petits composants posent un problème différent : ils peuvent être rapides à couper, mais lents à positionner avec précision et en toute sécurité.
La perte cachée réside souvent dans le transfert des variations. Si la première extrémité est référencée à partir d’une butée manuelle et la seconde à partir d’un autre réglage, la longueur finie dépend de la relation entre ces deux références. Une légère erreur de butée, un copeau coincé contre un positionneur ou une position de chargement irrégulière peut déplacer un épaulement ou raccourcir un composant. Dans un cadre, ces petites différences deviennent visibles lors de l’assemblage : les tenons arrivent trop tôt en fond de mortaise, les épaulements ne se ferment pas, les coupes d’onglet s’ouvrent, ou le cadre doit être forcé pour être mis d’équerre.
Une tenonneuse double extrémité CNC modifie la logique de référence. La pièce est maintenue et transportée entre deux stations d’usinage. La distance entre les têtes de travail établit la longueur finie contrôlée, tandis que les deux extrémités sont usinées au cours du même cycle. Cela est particulièrement utile lorsqu’un assemblage dépend d’épaulements appariés, comme les traverses de portes à tenon et mortaise, les ceintures de tables, les éléments de cadres d’armoires et les traverses de meubles rembourrés.
Un cycle crée une relation dimensionnelle commune
Le principal avantage de productivité provient de l’usinage simultané des extrémités, mais l’avantage d’ingénierie le plus important est la précision relationnelle. Une pièce de cadre n’est pas simplement une planche coupée à longueur. Ses caractéristiques doivent être correctement liées les unes aux autres : les épaulements gauche et droit, l’épaisseur du tenon, la position des joues, l’emplacement de la fausse languette, l’orientation du profil et la longueur finie doivent tous contribuer à l’assemblage final.
Lorsque les deux extrémités sont usinées à partir d’un même réglage machine, l’opérateur n’essaie pas de reproduire une première opération après le déplacement de la pièce. La machine contrôle directement cette relation. Si une recette demande une traverse finie de 600 mm, les deux stations d’usinage travaillent pour créer cette dimension au cours du même passage. Cela réduit le besoin de mesures intermédiaires et diminue le risque que des manipulations répétées modifient le repère.
Cela ne signifie pas que chaque ébauche peut être chargée sans préparation. Le matériau entrant doit toujours présenter une face et un chant de référence fiables. Un matériau cintré, vrillé ou d’épaisseur irrégulière peut être serré différemment d’une pièce à l’autre, ce qui affecte la manière dont les outils pénètrent dans le matériau. Une machine double extrémité peut très bien contrôler la relation d’usinage, mais elle ne peut pas transformer à elle seule, par logiciel, une matière première instable en composant stable.
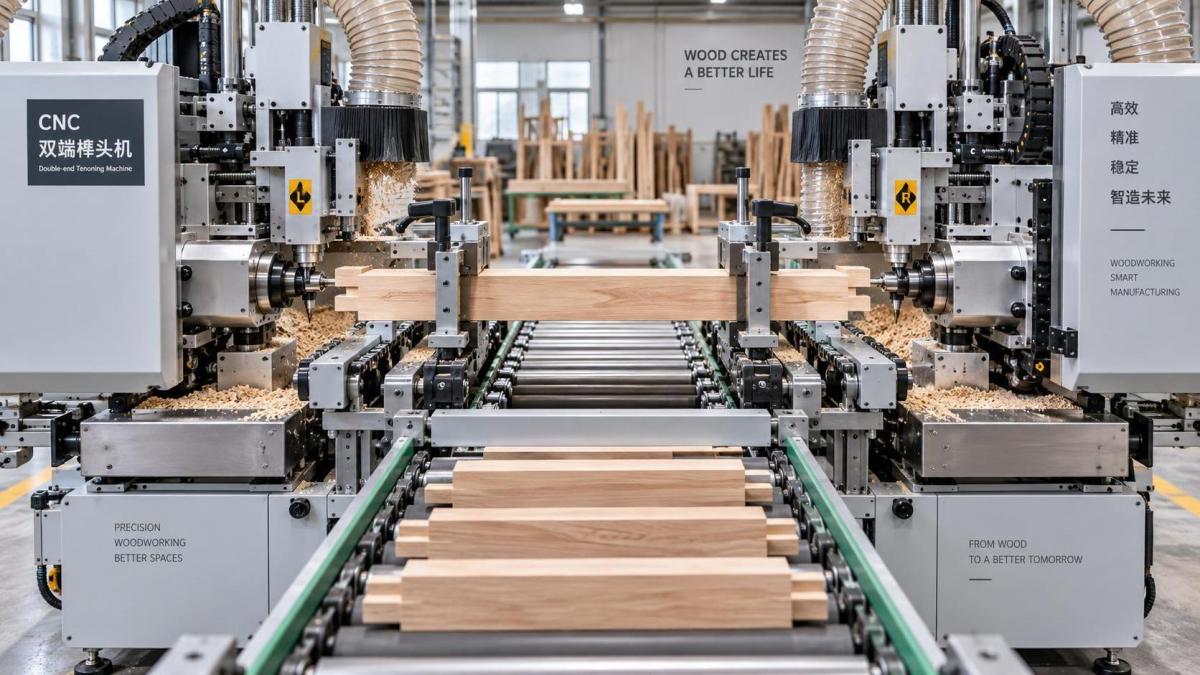
Le système de maintien de la pièce est aussi important que les têtes de coupe
Les opérateurs se concentrent parfois sur le nombre de broches ou la vitesse d’avance maximale lorsqu’ils évaluent le rendement. Ces spécifications sont importantes, mais le système de maintien et de transport détermine souvent si la machine peut maintenir son rythme de production nominal. Les pièces de cadre doivent rester positionnées pendant que les outils enlèvent de la matière aux deux extrémités. Si la pièce se déplace, vibre ou se soulève durant l’usinage, le défaut résultant peut se manifester par une incohérence de longueur, un épaulement endommagé, des vibrations sur la joue du tenon ou une incompatibilité de profil.
Une configuration stable dépend généralement de plusieurs conditions pratiques :
- Le chant de référence doit être suffisamment droit pour assurer un positionnement latéral fiable.
- Les dispositifs de pression doivent maintenir la pièce sans écraser le bois tendre, les matériaux plaqués ou les sections profilées étroites.
- Les courroies d’avance, chaînes, patins et guides doivent être propres, alignés et exempts de résine ou de poussière compactée.
- La pression de maintien doit être adaptée à l’épaisseur et à l’état de surface du matériau, plutôt que traitée comme un réglage fixe.
- Les dispositifs de support doivent convenir au composant le plus court et le plus étroit prévu dans le lot.
Les composants courts méritent une attention particulière. Une machine peut être capable de produire une large plage de longueurs, mais la limite inférieure pratique dépend de l’espacement des pinces, de la sécurité du chargement, du dégagement des outils et du maintien d’un support complet de la pièce pendant la coupe. Les opérateurs ne doivent pas supposer qu’une pièce respectant une spécification nominale de longueur minimale fonctionnera automatiquement bien si elle présente une section étroite, un profil fragile ou une grande quantité de matière enlevée aux extrémités.
Le débit s’améliore lorsque les changements de série deviennent maîtrisés
La production en grand volume de cadres comprend souvent des familles répétées de composants plutôt qu’une seule pièce identique toute la journée. Un programme de portes peut comporter des montants, des traverses hautes, des traverses de serrure, des traverses basses et des éléments intermédiaires. Une ligne de meubles peut alterner entre traverses avant, traverses latérales, traverses arrière et entretoises. Dans cet environnement, une configuration CNC est utile car les dimensions et les schémas d’usinage peuvent être stockés sous forme de programmes plutôt que recréés par repositionnement manuel.
Cependant, un programme enregistré ne réduit le temps de changement de série que si la configuration physique est tout aussi rigoureuse. Les ensembles de coupe doivent être correctement identifiés, les outils doivent être installés dans leurs positions prévues et l’opérateur doit confirmer la compensation des outils avant de libérer les pièces de production. Un mauvais décalage peut produire des centaines de composants systématiquement incorrects plus rapidement qu’une machine manuelle ne le pourrait.
Une routine de changement de série efficace consiste donc moins à se précipiter qu’à éviter qu’un redémarrage ne devienne un événement de rebut. La première pièce approuvée doit être vérifiée quant à la longueur totale, à la relation entre épaulements, à l’épaisseur du tenon, à la largeur du tenon et à tout détail de profil ou de contre-profil affectant l’assemblage. Lorsque l’orientation gauche et droite est importante, l’inspection doit également vérifier que le programme et l’orientation de la pièce correspondent. Une pièce peut respecter son plan dimensionnel tout en restant inutilisable si sa face usinée est inversée.
La dénomination des programmes doit refléter la réalité de la production. Des noms fondés uniquement sur une dimension générique peuvent créer de la confusion lorsque deux traverses partagent une longueur mais utilisent des épaisseurs de tenon, des profils ou des épaisseurs de matériau différents. Une identification claire liée au code de pièce, à la section, à la longueur, au matériau et à la version de l’assemblage facilite la prévention d’une sélection de programme incorrecte lors de changements de série fréquents.
La vitesse d’avance doit être adaptée à la qualité de coupe, et non traitée comme un objectif
L’augmentation de la vitesse d’avance est le moyen le plus évident de rechercher un rendement plus élevé, mais ce n’est pas toujours le premier réglage approprié. En tenonnage, la vitesse d’avance interagit avec la vitesse de broche, le diamètre de l’outil, le nombre de couteaux, l’essence de bois, l’état d’humidité, l’affûtage des outils et la quantité de matière enlevée. Si l’avance est trop élevée pour les conditions de coupe, la machine peut encore terminer le cycle, mais les épaulements peuvent s’éclater, le bois de bout peut s’arracher et les joues de tenon peuvent présenter des marques d’usinage qui affaiblissent le contact de collage ou nécessitent une reprise.
Pour les composants de cadre, des épaulements propres sont particulièrement importants. Un épaulement constitue la surface de fermeture visuelle et structurelle d’un assemblage à tenon et mortaise. Un épaulement rugueux ou ébréché peut laisser une ligne visible après l’assemblage, même si le tenon lui-même s’ajuste correctement. Les opérateurs doivent évaluer les modifications d’avance en observant les surfaces d’assemblage finies et le résultat de l’assemblage, et non uniquement en consultant le temps de cycle.
L’état des outils a un effet direct sur le débit. Des outils émoussés augmentent l’effort de coupe et peuvent provoquer un lustrage, des arrachements, du duvet ou des dimensions irrégulières lorsque la résistance du matériau varie. Continuer à utiliser un outil usé peut sembler éviter un arrêt, mais cela peut entraîner plus tard une interruption plus importante due au ponçage, au rejet, aux problèmes d’ajustement ou aux alarmes machine liées à l’outil. Un intervalle de maintenance des outils maîtrisé, fondé sur le matériau, la charge de coupe et la qualité de finition visible, est plus fiable que d’attendre que les défauts deviennent évidents.
La préparation du matériau détermine la capacité de répétition de la machine
L’usinage double extrémité est le plus efficace lorsque les ébauches arrivent avec des dimensions de section constantes. La variation d’épaisseur est une source fréquente de variation des assemblages, car elle modifie la relation entre les faces du matériau et la position de l’outil. Si les pièces sont référencées à partir d’une face mais que l’épaisseur entrante fluctue, le tenon résultant peut être décentré ou le profil peut ne pas s’aligner avec les composants adjacents.
La préparation de surface doit donc être considérée comme faisant partie de la solution de tenonnage, et non comme une activité amont sans rapport. Pour les matériaux nécessitant à la fois un calibrage d’épaisseur et une préparation de finition avant l’usinage des extrémités, uneMachine de rabotage et ponçage peut contribuer à stabiliser les conditions d’entrée en combinant rabotage d’épaisseur et ponçage. La question pertinente n’est pas de savoir si le ponçage améliore l’apparence de la pièce avant le tenonnage ; elle est de savoir si le procédé fournit une épaisseur, une planéité et des surfaces de référence suffisamment uniformes pour que le programme d’usinage des extrémités se répète avec précision.
Ce point devient plus important avec le bois massif. Les mouvements dus à l’humidité, le sens du fil, les nœuds et les tensions internes peuvent affecter le comportement d’une ébauche après son surfaçage ou sa coupe. Si une traverse se cintre après préparation, elle peut ne pas s’appuyer de façon constante contre la référence de la machine. Pour ce type de matériau, trier le bois selon sa qualité ou laisser le temps au matériau conditionné de se stabiliser peut être plus productif que de faire passer de force des ébauches variables dans la tenonneuse et de corriger le résultat en aval.
La qualité des assemblages doit être contrôlée lors de l’assemblage, et non seulement à la sortie de la machine
Un tenon fini peut sembler propre tout en produisant un cadre de mauvaise qualité. Le véritable test est le comportement du composant avec sa mortaise ou son profil correspondant. Un tenon trop épais peut fendre l’élément mortaisé ou empêcher la fermeture de l’épaulement. Un tenon trop lâche peut compromettre l’alignement et la qualité du joint de colle. Un tenon trop long peut toucher le fond avant que l’épaulement ne se ferme. Un épaulement qui n’est pas d’équerre peut désaligner le cadre même lorsque le tenon s’ajuste.
Pour cette raison, l’inspection doit comprendre un contrôle d’assemblage maîtrisé chaque fois qu’un nouveau lot, un nouvel ensemble d’outils, une nouvelle épaisseur de matériau ou une révision de programme est introduit. Ce contrôle ne doit pas ralentir chaque cycle de production. Il permet d’établir si les dimensions d’usinage sont valides dans le système d’assemblage plutôt que valides isolément. Un simple calibre passe/ne passe pas pour l’épaisseur du tenon et la position de l’épaulement peut également détecter les dérives entre les inspections formelles de première pièce.
L’opérateur doit distinguer les défauts répétables des défauts aléatoires. Une erreur de longueur répétable indique plutôt les données du programme, le réglage de position des têtes ou la compensation. Une variation aléatoire de longueur peut indiquer un serrage instable, une mauvaise référence du matériau, des débris sur une surface de positionnement ou une géométrie d’ébauche irrégulière. Le remplacement d’un outil ne résoudra pas un problème de transport, tout comme l’augmentation de la pression de serrage ne corrigera pas un programme dimensionnel incorrect.
Les applications où la machine offre le bénéfice de production le plus net
L’application la plus adaptée est la production répétitive de pièces exigeant des caractéristiques d’extrémité précises et correspondantes : portes d’armoires à cadre, portes intérieures, chaises de salle à manger, bases de tables, panneaux de meubles de type fenêtre, cadres de tiroirs et traverses structurelles de meubles. Ces applications combinent un volume suffisant et une sensibilité suffisante des assemblages pour que la réduction des manipulations et l’usinage à référence commune produisent une différence visible.
L’avantage est moins certain pour les travaux sur mesure très variables, les séries extrêmement courtes ou les composants nécessitant un ajustage manuel important parce que le matériau lui-même est irrégulier. Une tenonneuse double extrémité CNC peut toujours être utilisée dans ces conditions, mais son avantage dépend de la répétabilité de réglage pouvant être conservée entre les travaux. Si chaque pièce exige un positionnement unique, des changements fréquents d’outils ou une correction manuelle après usinage, le goulot d’étranglement se déplace simplement ailleurs.
Il est également important de ne pas confondre capacité et débit utile. Une machine peut traiter les pièces rapidement, mais la production restera limitée si les ébauches ne sont pas préparées à temps, si les programmes ne sont pas correctement libérés, si l’aspiration des poussières est insuffisante ou si les pièces finies s’accumulent sans inspection ni tri. La configuration la plus productive maintient le déplacement des matériaux selon une séquence maîtrisée : des ébauches stables entrent, des extrémités correctement usinées sortent, et des composants vérifiés sont livrés à l’assemblage sans boucle d’ajustement distincte.
La rigueur opérationnelle transforme la vitesse en rendement fiable
Une tenonneuse double extrémité CNC améliore le débit des pièces de cadre en éliminant le positionnement en double et en maintenant les deux extrémités dans une même relation dimensionnelle. Sa valeur n’est pleinement réalisée que lorsque le processus environnant soutient cette précision. Des surfaces de référence propres, une épaisseur de matériau constante, une pression de maintien correcte, des outils affûtés, des recettes vérifiées et des contrôles d’assemblage sur première pièce ne sont pas des tâches secondaires. Ce sont les conditions qui permettent à un cycle rapide de produire des pièces prêtes à assembler plutôt que des reprises rapides.
Lorsque ces conditions sont réunies, la machine fait davantage que raccourcir le temps d’usinage. Elle rend la production plus facile à planifier, à inspecter et à transférer vers l’opération suivante. Pour la fabrication de cadres, c’est la définition pratique d’un débit plus élevé : davantage de pièces quittant l’étape d’usinage avec la longueur, l’orientation, la géométrie d’assemblage et la qualité de surface nécessaires pour être assemblées sans délai.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.