

Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Une ligne de production de menuiserie clé en main vaut-elle l’investissement ?
Une ligne de production de menuiserie clé en main mérite l’investissement lorsque le processus existant perd du temps aux points de transfert, que la qualité varie d’un poste à l’autre ou que la production est limitée par les déplacements manuels des matériaux plutôt que par la capacité réelle d’usinage. L’investissement est plus difficile à justifier lorsque les conceptions de produits changent constamment, que les tailles de lots restent très faibles ou que les opérations en amont et en aval n’ont pas été définies avec suffisamment de précision pour prendre en charge des équipements connectés.
Le termeclé en main doit désigner davantage qu’un ensemble de machines livrées en même temps. Une ligne opérationnelle dispose d’un flux de matériaux défini, de capacités adaptées, d’une logique de commande compatible, de raccordements au système de dépoussiérage, d’une planification électrique, d’accès sécurisés, d’une coordination de l’installation et de procédures de mise en service. Sa valeur réside dans la réduction des interruptions entre la découpe, le traitement des chants, le perçage, la préparation à l’assemblage, le ponçage ou d’autres opérations nécessaires. Une ligne comprenant des machines individuelles performantes, mais générant des temps d’attente, des manutentions répétées ou du tri entre elles, ne fonctionne pas encore comme un système de production intégré.
Dans quels cas l’investissement crée une valeur mesurable
L’argument le plus solide apparaît lorsque des composants répétitifs en panneaux ou en bois massif suivent une séquence stable. Les pièces d’armoires, les panneaux de garde-robes, les portes, les tiroirs, les composants de tables et les produits similaires nécessitent souvent des opérations répétées de mise à dimension, de traitement des chants, de perçage selon des motifs définis, de rainurage ou de façonnage. Lorsque ces activités sont séparées par des transferts manuels, plusieurs petits retards s’accumulent : les panneaux sont empilés, identifiés, déplacés, inspectés, réorientés, puis remis en attente. Aucun de ces retards ne semble important isolément, mais ils peuvent déterminer la production quotidienne réelle.
Une ligne connectée réduit le nombre de transferts non maîtrisés. Le sens d’alimentation est cohérent, les références des pièces sont conservées et une machine en aval reçoit les matériaux à un rythme prévisible. Cela compte autant pour la qualité que pour la vitesse. Un panneau déplacé au moyen de plusieurs chariots ou empilé à plusieurs reprises risque davantage de subir des détériorations de chants, des rayures de surface, des erreurs d’étiquetage ou d’orientation avant la fin de l’usinage.
L’efficacité de la main-d’œuvre doit être évaluée avec soin. L’automatisation ne supprime pas simplement de la main-d’œuvre dans un atelier. Elle déplace le travail des tâches répétitives de chargement, de déchargement et de recherche de matériaux vers la vérification des réglages, la gestion des outils, le contrôle qualité, la gestion des programmes, la maintenance préventive et le traitement des exceptions. L’avantage économique est le plus crédible lorsque la même quantité de main-d’œuvre qualifiée est actuellement mobilisée par des tâches répétitives sans usinage. Il est moins convaincant lorsqu’une ligne est achetée principalement pour remplacer une opération manuelle flexible qui traite déjà des travaux variés avec peu d’attente.
La régularité a également un effet financier direct. Si le placage de chants, les positions de perçage ou les dimensions de coupe varient, le coût ne se limite pas à la pièce rejetée. Les panneaux de remplacement consomment des matériaux, du temps machine, des étiquettes, de la quincaillerie, de l’attention pour l’emballage et perturbent souvent la séquence de commande. Une ligne stable n’améliore la répétabilité que lorsque les surfaces de référence, les dimensions des pièces, les programmes, les outils et l’état des matériaux sont maîtrisés conjointement.
Le point de départ est le goulot d’étranglement, et non la liste des machines
Avant d’évaluer une ligne clé en main, cartographiez le parcours réel d’une commande représentative, du panneau brut à l’étape de production suivante. Incluez le temps de mise en attente, l’inspection, le réglage des machines, les retouches, l’identification des pièces et les déplacements entre les postes. La cartographie doit distinguer le temps de cycle machine du temps écoulé. Une machine CNC d’imbrication peut finir rapidement une plaque, tandis que les pièces obtenues attendent parce que les étiquettes manquent, que la capacité de placage de chants est inférieure ou que les composants percés ne sont pas triés pour l’opération suivante.
Une ligne doit être conçue autour de son opération limitante. Dans la production de meubles en panneaux, cette contrainte peut être le placage de chants, car les pièces comportant plusieurs chants apparents nécessitent plusieurs passages et une alimentation soignée. Dans d’autres travaux, le perçage ou le fraisage peut limiter le flux en raison de motifs de quincaillerie complexes. Pour le bois massif, le conditionnement et le ponçage peuvent devenir les étapes limitantes, car les variations d’humidité, le sens du fil et les exigences de surface influencent les vitesses d’avance acceptables.
La capacité nominale est souvent mal comprise. La vitesse d’avance maximale d’une machine ou son nombre théorique de pièces par heure ne correspond pas à la production utile de la ligne. Le débit réel varie selon les dimensions des panneaux, le nombre de chants, la complexité de l’usinage, les changements d’outils, le temps de chauffe de la colle, l’espacement des pièces, les cycles de nettoyage, l’élimination des défauts et le mix de produits. Les pièces très étroites ou de formes irrégulières peuvent nécessiter une manutention différente de celle des panneaux rectangulaires standard. La question utile est de savoir si la ligne maintient le flux requis pour le mix réel de pièces, plutôt que si chaque machine présente des spécifications autonomes impressionnantes.
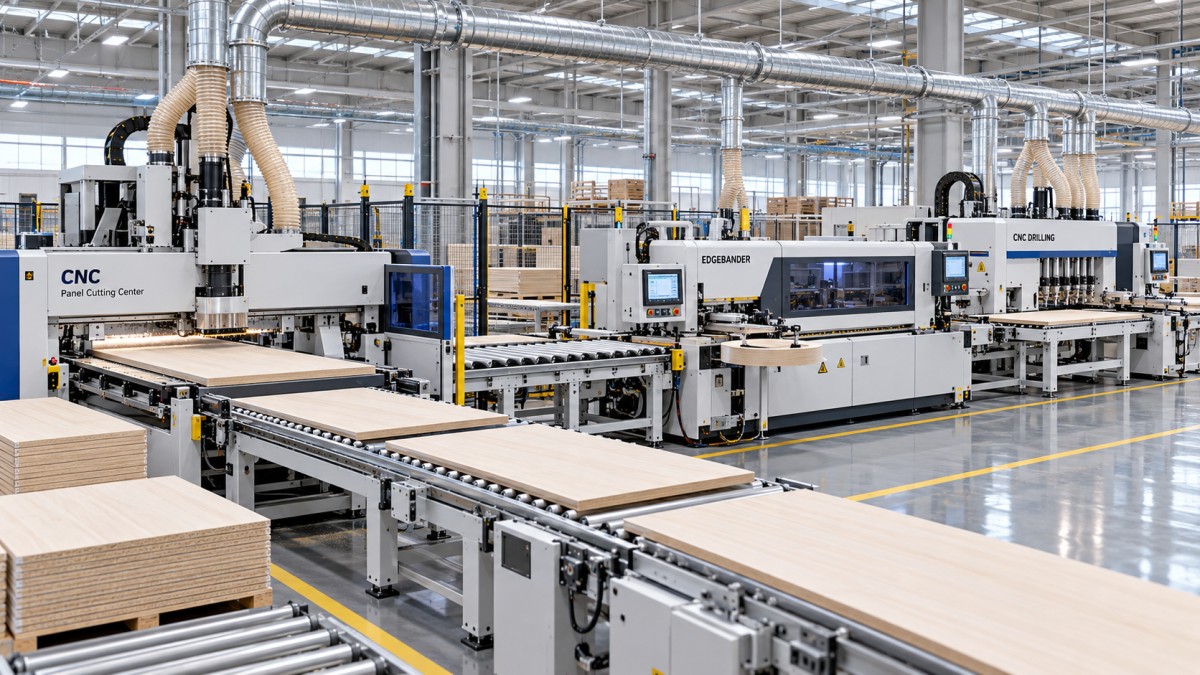
L’adaptation des capacités exige également de prévoir les arrêts courts. Si un poste en amont produit des pièces plus vite que le processus suivant ne les accepte, une zone tampon d’accumulation peut être nécessaire. En l’absence de zone tampon, la machine en amont reste inactive ; si la zone tampon est trop petite, les opérateurs commencent à créer des piles informelles qui réintroduisent les erreurs de tri et les dommages de surface. Les zones tampons ne constituent pas par définition un espace perdu. Correctement placées, elles absorbent les variations normales sans masquer un goulot d’étranglement persistant.
Comment le mix de produits modifie la réponse
Une ligne de production est la plus performante lorsque le travail suit une famille de processus répétable. Cela ne nécessite pas que chaque armoire ou porte soit identique. Il faut suffisamment de similitudes dans l’épaisseur des panneaux, la plage de dimensions, le matériau de chant, les motifs de perçage, la séquence d’usinage et la méthode de manutention pour que les réglages des équipements et la logique de routage restent stables.
Une forte variabilité modifie le calcul. Un atelier produisant fréquemment des pièces uniques peut nécessiter des réglages rapides, des programmes flexibles, des points d’intervention manuelle et de l’espace pour les pièces inhabituelles. Une configuration de convoyeurs trop rigide peut alors ralentir le travail, car chaque exception doit être retirée du parcours normal. La flexibilité peut néanmoins être intégrée à un projet clé en main grâce à des voies de contournement, des convoyeurs de retour, des programmes pilotés par codes-barres, des guides réglables ou des cellules indépendantes. La conception doit reconnaître les exceptions plutôt que supposer qu’elles n’existent pas.
Le choix des matériaux compte également. Les panneaux de particules mélaminés, le MDF, le contreplaqué, les panneaux plaqués et le bois massif ne se comportent pas de la même manière lors de la découpe et du traitement des chants. Les panneaux de particules peuvent révéler des noyaux fragiles sur un chant mal coupé. Le MDF exige une extraction des poussières adaptée, car les poussières fines peuvent affecter à la fois la fiabilité des machines et les conditions de travail. Les panneaux plaqués nécessitent une attention particulière aux éclats, à la protection des faces et à l’harmonisation du fil. Le bois massif varie dimensionnellement avec l’humidité et peut présenter des variations naturelles empêchant une manutention automatisée totalement uniforme.
Une ligne destinée à une seule catégorie de panneaux peut être configurée de manière très précise pour la vitesse et la répétabilité. Une ligne appelée à traiter plusieurs types de matériaux nécessite des outils adaptés, des bibliothèques de paramètres, des réglages de colle, un contrôle de l’avance et des procédures claires pour passer d’un état de matériau à un autre. Considérer tous les panneaux comme interchangeables entraîne souvent des chants ébréchés, un collage insuffisant, une mauvaise qualité de perçage ou une confusion évitable lors des réglages.
Le coût d’investissement n’est qu’une partie de l’investissement
Le prix d’achat est important, mais il ne représente pas le coût total de mise en production d’une ligne. La préparation du site peut nécessiter des modifications de l’alimentation électrique, de la capacité d’air comprimé, des conduits d’extraction des poussières, des dispositifs de protection incendie, de l’agencement au sol, de l’éclairage et des accès pour la maintenance. Les grandes machines et les convoyeurs nécessitent également un itinéraire de livraison adapté au déchargement, au déplacement à l’intérieur du site et au positionnement final. Une ligne qui arrive avant que ces conditions soient prêtes peut perdre un temps précieux en attendant les travaux d’infrastructure.
Il existe également un coût de transition. Les commandes existantes peuvent devoir se poursuivre pendant l’installation des équipements, la validation des programmes et la familiarisation du personnel de production avec le nouveau flux. La première période d’exploitation doit prévoir du temps pour l’étalonnage, les coupes d’essai, les ajustements de colle, les vérifications des codes-barres ou de l’étiquetage, ainsi que la confirmation que les pièces finies atteignent le bon emplacement en aval. Supposer une production maximale immédiate crée une pression pour contourner ces contrôles, ce qui peut transformer des erreurs mineures de réglage en un lot plus important de retouches.
Détails techniques nécessitant un examen plus approfondi
L’implantation de la ligne doit suivre le flux des pièces plutôt que chercher à placer les équipements dans l’espace libre disponible au sol. Les panneaux bruts nécessitent un stockage adéquat et un itinéraire clair vers la première opération. Les composants finis doivent disposer d’un point de sortie qui ne croise pas le parcours d’entrée. Les parcours qui se croisent créent des encombrements, rendent l’étiquetage plus difficile à suivre et augmentent le risque que les pièces soient déplacées avant qu’une opération ne soit terminée.
L’extraction des poussières exige une approche d’ingénierie, et non un raccordement de dernière minute. Les différentes machines génèrent des volumes et des types de déchets différents. La découpe et le fraisage créent des poussières fines en suspension dans l’air ; les plaqueuses de chants produisent des chutes et des résidus liés aux adhésifs ; le ponçage génère de grandes quantités de particules fines. Un débit d’air insuffisant peut réduire la qualité de coupe, laisser des débris sur les surfaces de référence, contaminer les capteurs et raccourcir l’intervalle entre les opérations de nettoyage. Le tracé des conduits, la commande des registres, la capacité de collecte et l’accès au nettoyage doivent être examinés avec l’ensemble de la ligne en fonctionnement, plutôt que machine par machine.
L’outillage constitue une autre dépendance cachée. La production automatisée amplifie l’effet des lames de scie émoussées, des fraises usées, d’un assemblage de pince incorrect, de rouleaux presseurs mal entretenus ou de réglages de colle de placage de chants inadaptés. Un opérateur manuel peut parfois constater une dégradation de la finition et la compenser immédiatement. Sur une ligne, le même défaut peut se poursuivre sur de nombreuses pièces avant de devenir visible. Les enregistrements de durée de vie des outils, l’approbation de la première pièce après un changement de série et des points d’inspection définis réduisent cette exposition.
La gestion des données doit être proportionnée à l’opération. Le suivi par code-barres ou par étiquette est utile lorsque les pièces comportent plusieurs étapes d’usinage, des motifs de perçage variables ou un risque de mélange entre composants d’apparence similaire. Il ne fonctionne que si l’étiquette reste lisible, demeure fixée pendant les processus requis et est liée à une révision de programme fiable. Un système de commande sophistiqué ne peut pas corriger une mauvaise révision de dessin ou un panneau mal étiqueté introduit avant la première machine.
L’installation et la réception doivent valider le processus
La réception doit s’appuyer sur des conditions de production représentatives, et non uniquement sur un essai à vide. Les pièces d’essai doivent inclure les épaisseurs, dimensions, configurations de chants, motifs de perçage et matériaux qui présentent les difficultés habituelles. Un simple panneau rectangulaire avec un chant ne prouve pas qu’un système pourra traiter des côtés de tiroirs étroits, de longues étagères, des panneaux avec plusieurs chants ou des composants nécessitant différents motifs de quincaillerie.
Les critères d’inspection doivent être visibles avant le début de la mise en service. Ils peuvent inclure la précision de la longueur et de la largeur, l’équerrage, l’aspect et l’adhérence du placage de chants, la position des trous, la propreté de l’usinage, la protection de surface, la lisibilité des étiquettes et le bon routage des pièces. L’objectif n’est pas d’exiger une perfection arbitraire ; il est d’établir ce que signifie une production acceptable pour le produit visé et d’identifier quel réglage contrôle chaque résultat.
L’alignement mécanique et la logique logicielle doivent être testés ensemble. Un poste de perçage correctement étalonné produira malgré tout des pièces inutilisables si un programme appelle la mauvaise face ou le mauvais repère. À l’inverse, des données précises ne peuvent pas compenser une pièce déformée, un guide desserré, un capteur contaminé ou un panneau qui n’est pas maintenu fermement. Lorsqu’un défaut apparaît, l’analyse doit distinguer l’état du matériau, le réglage, le programme, l’outillage, l’alignement de la machine et la manutention. Modifier plusieurs variables à la fois rend plus difficile l’identification de la cause réelle.
Lorsqu’une ligne clé en main n’est pas la bonne décision immédiate
L’investissement peut être prématuré lorsque la demande est incertaine, que le routage du processus change encore chaque semaine ou que les problèmes de qualité fondamentaux apparaissent avant l’usinage. Des panneaux mal stockés, des matériaux entrants irréguliers, des dessins imprécis et des modifications techniques non maîtrisées resteront problématiques après l’installation de l’automatisation. Une ligne accélère ces problèmes et rend leurs effets plus visibles.
L’échelle peut également être inadaptée lorsqu’une seule opération isolée limite clairement la production. Le remplacement ou la modernisation de ce poste, l’amélioration de la mise en attente des matériaux ou la standardisation des programmes peuvent libérer de la capacité à moindre coût. Une ligne plus étendue devient justifiée lorsque les gains issus des améliorations isolées ont déjà été absorbés et que les pertes restantes proviennent des connexions entre les opérations.
Une décision d’investissement judicieuse consiste à adapter la ligne à un processus défini : matériaux réels, dimensions réelles des pièces, changements de série réalistes, goulots d’étranglement connus, utilités disponibles et routine de maintenance pouvant être assurée. Lorsque ces conditions sont établies, une ligne de menuiserie intégrée peut transformer un temps machine dispersé en un flux de production prévisible. Lorsqu’elles ne sont pas résolues, l’équipement peut être techniquement performant alors que l’exploitation qui l’entoure reste insuffisamment préparée à en concrétiser la valeur.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.