

Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Quelles sont les causes des cloques en surface lors du stratification de papier mélaminé ?
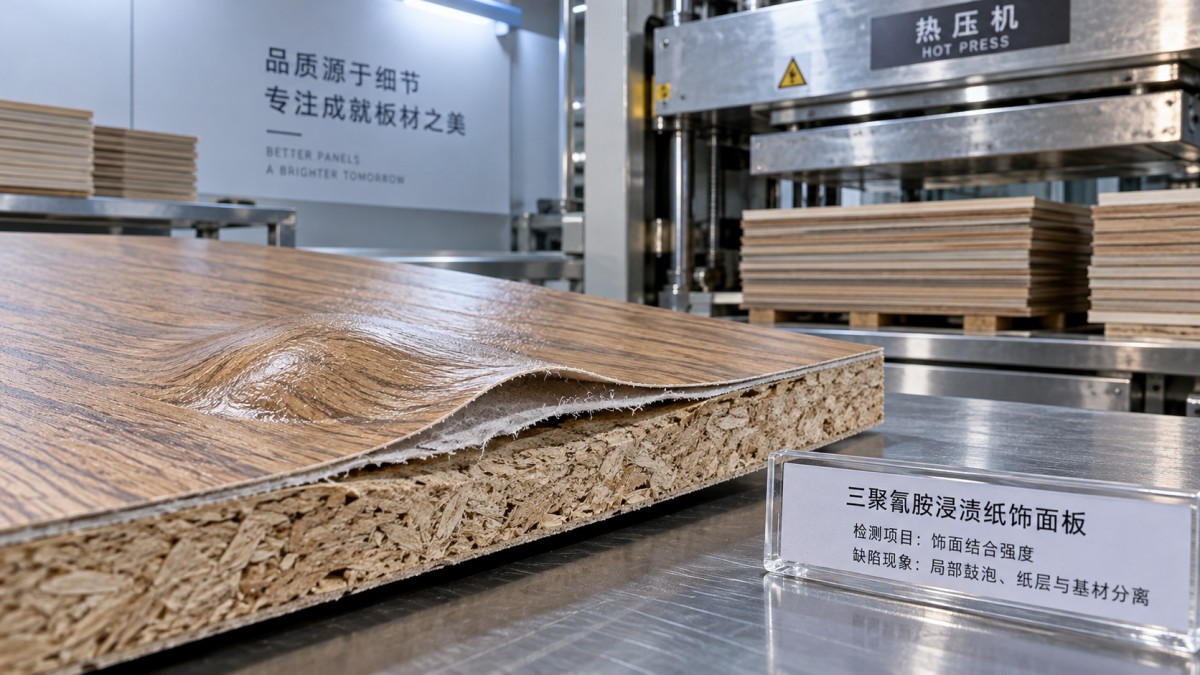
Des cloques à la surface apparaissent lors du laminage avec du papier mélaminé lorsque la pression des gaz sous la couche décorative dépasse la résistance de la liaison en cours de formation ou celle de la surface du panneau. Une humidité excessive du support est une cause possible, mais le même défaut peut résulter d’un état inadapté de la résine, d’un chauffage irrégulier, d’un mauvais contact de surface ou d’un cycle de pressage qui libère la pression avant que l’assemblage puisse y résister. Augmenter la température ou la pression sans identifier le mécanisme de défaillance peut aggraver le problème.
La première distinction à établir est l’endroit où le panneau s’est séparé : entre le papier et le panneau, dans la couche superficielle du panneau ou plus profondément dans le support. Combinez cette observation avec le moment où la cloque apparaît et vérifiez si elle suit le lot de matériau ou une position fixe dans la presse. Ces éléments permettent de cibler l’investigation bien plus efficacement que de modifier plusieurs réglages de presse à la fois.
Commencez par localiser les cloques et déterminer quand elles apparaissent
Cette analyse porte sur du papier décoratif imprégné de résine, pressé directement sur un panneau à base de bois. Si un adhésif distinct sert à coller un stratifié préfabriqué sur le panneau, l’application de l’adhésif, son temps ouvert et ses exigences de durcissement introduisent des variables supplémentaires. Déterminez quelle construction est utilisée avant d’appliquer une procédure de dépannage.
Mettez de côté les panneaux concernés et conservez des échantillons avec leurs dossiers de production. Notez le lot de panneaux, le lot de papier, les conditions de stockage, la recette de pressage, l’orientation du chargement et le délai entre le pressage et l’inspection. Repérez la position de chaque défaut par rapport à la presse et aux bords du panneau. Une photo dépourvue de ces informations d’orientation peut masquer une configuration pourtant utile.
La seule présence d’une zone bombée ne permet pas d’en établir la cause. Une fois l’échantillon refroidi et manipulable en toute sécurité, examinez une coupe d’une cloque représentative à l’aide d’une méthode d’inspection approuvée. Observez le plan de séparation et le matériau restant de chaque côté.
- Séparation à l’interface papier-panneau : examinez l’écoulement et le durcissement de la résine, la contamination et l’insuffisance de contact. Une interface relativement propre est compatible avec ces hypothèses, mais ne permet pas à elle seule de déterminer laquelle est juste.
- Fibres du panneau adhérant à la face inférieure du papier : examinez une rupture dans la couche superficielle du support, notamment les couches superficielles fragiles et les contraintes liées à l’humidité. La liaison a pu dépasser la résistance locale du panneau.
- Séparation plus profonde dans le panneau : examinez l’intégrité interne du support et la pression générée à l’intérieur du panneau. Une préparation de surface seule ne suffira probablement pas à résoudre cette défaillance.
Le moment d’apparition apporte un indice supplémentaire. Les cloques visibles à l’ouverture de la presse sont compatibles avec une pression interne qui agit lorsque la contrainte extérieure est supprimée, bien qu’une liaison faible puisse produire le même phénomène au même moment. Les défauts apparaissant pendant le refroidissement ou après le stockage justifient l’examen de la chaleur résiduelle, de la redistribution de l’humidité, de l’état de durcissement et de la manutention. Inspectez les panneaux à intervalles réguliers afin de ne pas confondre un changement du moment d’inspection avec une amélioration du procédé.
Vérifiez l’humidité et l’état des matériaux avant de modifier la recette
L’humidité peut varier au sein d’un lot de panneaux apparemment conforme
Lors du pressage, la chaleur entraîne le déplacement de l’humidité et peut générer de la vapeur à l’intérieur du support. Si la vapeur ne peut pas s’échapper ou se redistribuer suffisamment, elle exerce une contrainte sur la couche décorative et sur le panneau lui-même. Lorsque la pression est relâchée, une interface ou une couche interne fragile peut s’ouvrir et former une cloque.
Une seule mesure d’humidité effectuée sur le dessus d’une pile constitue un indice peu probant. Comparez les panneaux concernés et non concernés provenant de différentes positions de la pile, et vérifiez si les mesures varient d’une zone à l’autre du panneau. Utilisez un instrument et une procédure de mesure adaptés au support. Les valeurs affichées par les humidimètres peuvent dépendre de la densité du panneau, de la température et de l’étalonnage ; en cas de désaccord sur les résultats, utilisez la méthode de référence convenue plutôt que de considérer toutes les valeurs affichées comme directement comparables.
La plage d’acceptation doit être définie à partir des recommandations de mise en œuvre des fournisseurs de panneaux et de papier, ainsi que du procédé de production qualifié. Aucun pourcentage d’humidité universel ne garantit un laminage sans cloques pour le MDF, les panneaux de particules, le contreplaqué et les différents systèmes de résine. Des variations locales d’humidité peuvent avoir de l’importance même si la moyenne du lot semble acceptable.
Examinez également les conditions de stockage et de transfert. Des panneaux froids déplacés dans une zone chaude et humide peuvent présenter de la condensation en surface. Une exposition inégale au sein d’une pile peut également entraîner des conditions de mise à température différentes. La stabilisation des matériaux dans des conditions contrôlées peut aider, mais les modifications du séchage ou du conditionnement doivent aussi être encadrées : un séchage trop intensif peut modifier la planéité, l’état de surface et le comportement lors des opérations suivantes.
Le papier imprégné doit conserver les propriétés requises pour sa mise en œuvre
Le papier imprégné de mélamine dépend d’un équilibre maîtrisé entre l’écoulement et le durcissement de la résine. Pendant le pressage, la résine doit assurer un contact suffisant avec le support et développer une résistance adéquate dans le temps de cycle spécifié. Un papier ayant absorbé de l’humidité, dépassé sa durée de stockage autorisée ou avancé dans son durcissement à la suite de conditions de stockage inadaptées peut se comporter différemment d’un lot précédemment satisfaisant.
Examinez l’intégrité de l’emballage, les relevés de température et d’humidité de stockage, les dates d’ouverture et les exigences du fournisseur concernant la durée de conservation. Assurez la traçabilité du papier pour chaque lot de pressage. Si les cloques apparaissent après un changement de lot de papier, comparez le matériau conservé dans les mêmes conditions qualifiées avant de conclure que la presse nécessite une nouvelle recette.
L’humidité résiduelle et d’autres substances volatiles présentes dans le papier peuvent contribuer à la formation de gaz. À l’inverse, une résine dont l’écoulement est insuffisant peut laisser des zones mal liées, qui deviennent visibles sous une contrainte interne modérée. Ces mécanismes nécessitent des corrections différentes. Des essais du fournisseur portant sur l’écoulement, la teneur en substances volatiles ou le comportement au durcissement peuvent être utiles s’ils sont disponibles, en particulier si les dossiers de production montrent que le défaut suit le lot de papier.
Déterminez si la presse applique le cycle prévu
Une recette affichée à l’écran de commande ne prouve pas que chaque partie du panneau subit la température, la pression et la durée prévues. Des cloques peuvent apparaître lorsque les réglages nominaux sont adaptés, mais que le transfert de chaleur ou le contact varie sur l’ensemble du chargement.
Une chaleur plus importante peut accroître la formation de gaz tout en réduisant le temps d’écoulement de la résine
Une chaleur insuffisante ou un cycle trop court peut empêcher la liaison de se développer correctement. Une température excessive peut transformer l’humidité en vapeur plus rapidement et accélérer le durcissement de la résine avant qu’un mouillage adéquat ait eu lieu. Prolonger le cycle ou augmenter la température doit donc répondre à une hypothèse précise ; aucun de ces réglages ne constitue une réponse universelle aux cloques.
Comparez le comportement réel de la température au procédé qualifié à l’aide de méthodes de mesure approuvées. Vérifiez les écarts entre les zones du plateau, l’instabilité de la régulation et les changements survenus après une maintenance ou un arrêt prolongé. L’épaisseur du panneau, sa température initiale et l’ordre de chargement peuvent influer sur la vitesse de chauffe de l’interface, même si la température affichée du plateau reste constante.
Un contact irrégulier peut faire penser à un problème de résine
La pression doit assurer un contact uniforme sur toute la surface du panneau. Des variations d’épaisseur, une déformation du panneau, des composants de presse usés ou des débris sur les surfaces de contact peuvent entraîner des zones mal chauffées et faiblement liées. Une simple lecture de la pression hydraulique ne démontre pas que la pression est uniforme sur toute la zone de travail ; la taille du panneau et sa disposition dans la presse influent sur la relation entre la pression de la machine et la charge appliquée au panneau.
Des défauts qui apparaissent régulièrement aux mêmes coordonnées dans la presse justifient de vérifier l’état des plateaux, la répartition de la chaleur, le parallélisme et le système de pression concerné. Des défauts qui suivent un panneau particulier lorsque son orientation change indiquent davantage une variation du matériau. Utilisez des configurations de chargement approuvées pour ces comparaisons, car une modification de la surface occupée dans la presse peut elle-même changer les conditions de mise en œuvre.
La phase de relâchement peut révéler une faiblesse préexistante
À l’ouverture de la presse, la contrainte extérieure diminue alors que le panneau peut encore contenir de la vapeur chaude ou d’autres gaz. Si la liaison en cours de formation ou le support ne résiste pas à cette contrainte, une cloque peut se former immédiatement. Le mode d’ouverture doit donc faire partie de l’investigation, au même titre que le temps de maintien et la température.
Tout réglage de décompression ou d’ouverture doit respecter les limites de fonctionnement définies par le fabricant de la presse et les exigences de mise en œuvre du fournisseur de matériaux. Un relâchement progressif peut être pertinent sur un équipement conçu à cet effet, mais une séquence d’ouverture improvisée peut créer des dangers et masquer un problème de matériau non résolu. Ne contournez jamais les protections, les interverrouillages ou les dispositifs de sécurité programmés pour examiner un défaut de plus près.
Inspectez la surface, puis effectuez une correction contrôlée
La poussière, l’huile, les résidus de manipulation et les fibres détachées peuvent interrompre le contact avec la résine. Un ponçage irrégulier peut laisser des reliefs ou des différences d’épaisseur qui réduisent localement le contact, tandis qu’un enlèvement excessif de matière peut exposer une couche moins adaptée du panneau. Une surface visiblement lisse ne suffit donc pas : elle doit également être propre, uniforme et compatible avec le procédé de laminage qualifié.
Inspectez les panneaux juste avant la mise en place du papier, plutôt que de vous fier uniquement aux contrôles réalisés après le ponçage. De la poussière peut se redéposer pendant le convoyage ou le stockage, et un nettoyage à l’air comprimé peut la disperser si l’aspiration est inefficace. Comparez les emplacements des défauts aux points de manutention, aux zones de contact des convoyeurs et aux marques de surface récurrentes. Éloignez les produits de nettoyage et les lubrifiants de maintenance des surfaces de collage, à moins que leur compatibilité ait été établie.
Lorsque des variations d’épaisseur ou des irrégularités de surface sont avérées, un équipement en amont tel qu’une machine de rabotage et de ponçage peut contribuer à une préparation régulière en combinant le rabotage à épaisseur et le ponçage. Son adéquation dépend du support et de la quantité de matière à enlever. Le rabotage ne convient pas nécessairement à toutes les surfaces en MDF ou en contreplaqué, et un ponçage supplémentaire ne peut pas corriger une humidité excessive, un état inadapté de la résine ou une défaillance interne du panneau.
Une fois le mécanisme probable identifié, structurez l’essai autour d’une seule question. Par exemple, si les indices désignent l’humidité du support, comparez des panneaux conditionnés de manière appropriée avec le matériau suspect, en maintenant constants le papier et les réglages de presse qualifiés. Si le défaut apparaît toujours à une position fixe de la presse, privilégiez la vérification de l’équipement avant de consommer davantage de matériau pour des essais de recette.
- Conservez une référence de départ : gardez des panneaux représentatifs, défectueux et conformes, ainsi que les conditions réelles de leur production.
- Ne modifiez qu’une variable pertinente : définissez le résultat attendu avant l’essai et restez dans les limites de mise en œuvre approuvées.
- Ne vous limitez pas à l’aspect : utilisez les contrôles applicables de la force de liaison, de la surface ou de l’intégrité du support prévus dans le plan qualité pour vérifier que le mécanisme de défaillance a été corrigé.
- Contrôlez après refroidissement : respectez un calendrier d’inspection uniforme et les exigences de conditionnement applicables avant d’accepter le résultat.
- Vérifiez la répétabilité : confirmez la correction sur des matériaux présentant une variabilité représentative et dans des conditions de fonctionnement représentatives avant de libérer la production mise en attente ou de modifier la recette standard.
Une surface sans cloque juste après le pressage ne prouve pas que le panneau possède une force de liaison adéquate. Une modification des réglages peut supprimer le gonflement visible tout en laissant un durcissement incomplet ou des couches internes fragiles. Les décisions de libération doivent donc respecter les critères d’acceptation du produit et s’appuyer sur une traçabilité permettant de distinguer les lots concernés de la production vérifiée.
Pour le personnel chargé de la sécurité, le dépannage implique également de contrôler l’accès aux plateaux chauds, aux équipements de chargement en mouvement et aux systèmes hydrauliques. La cartographie des températures, le nettoyage et l’inspection mécanique doivent suivre la procédure approuvée appropriée, avec consignation si nécessaire. L’aspiration des poussières doit rester efficace pendant la préparation de surface, et la ventilation de la presse doit rester en service pendant les essais.
La mesure corrective la plus pertinente correspond au plan de séparation observé, à la configuration des défauts et aux éléments du procédé. Un problème qui suit des panneaux humides nécessite une maîtrise des matériaux ; un problème qui persiste au même emplacement dans la presse exige une investigation de l’équipement ; un problème lié au stockage ou aux changements de lot de papier nécessite un contrôle de l’état de la résine. Lorsque ces relations sont documentées, le réglage suivant devient une décision vérifiable et la limite de production qui en découle repose sur des éléments défendables.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.