


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Comment la logistique d’exportation protège les machines à bois pendant le transport international
Une machine à travailler le bois peut quitter l’usine en bon état de fonctionnement et néanmoins arriver à l’étranger avec de la corrosion, un défaut d’alignement, des composants électriques endommagés ou des accessoires manquants. Le problème survient souvent bien avant le départ du navire : une armoire n’est pas totalement immobilisée, une surface usinée reste exposée à l’air humide ou le conteneur est chargé sans arrimage suffisant pour résister au freinage, au roulis et aux mouvements du navire.
Unelogistique d’exportation efficace pour les machines à travailler le bois protège les équipements en considérant le transport comme un processus contrôlé de préservation, et non comme une simple tâche d’expédition. La démarche essentielle est simple : consigner l’état de la machine avant l’emballage, protéger les surfaces vulnérables contre l’humidité et les chocs, concevoir l’emballage en fonction de la répartition réelle du poids de la machine, l’arrimer pour empêcher tout mouvement et conserver des preuves à chaque étape de la prise en charge. Pour les équipements CNC de grande valeur, ces mesures sont aussi importantes que l’inspection finale en usine.
Les dommages en transit sont rarement dus à une seule erreur visible
Lorsqu’une machine est déchargée avec un panneau enfoncé ou une broche qui ne démarre pas, le défaut visible peut n’être que le dernier maillon d’une longue chaîne. De la condensation peut se former à l’intérieur d’un conteneur sous l’effet des variations de température entre le transport terrestre, le stockage au port et le transport maritime. Des vibrations répétées peuvent desserrer des fixations qui n’ont pas été protégées ou soutenues. Une machine peut rester à la verticale tout en subissant un déplacement latéral suffisant pour solliciter les chemins de câbles, les protections, les ensembles de précision ou les portes des armoires.
C’est pourquoi la préparation à l’exportation doit commencer par une évaluation des risques liés au transport. Celle-ci doit prendre en compte les dimensions de l’équipement, son centre de gravité, les pièces usinées exposées, la configuration de l’armoire électrique, les composants amovibles, les points de levage et l’itinéraire jusqu’à destination. Elle doit également distinguer les risques que l’emballage peut absorber de ceux qui doivent être évités par les pratiques de chargement. Une caisse ne peut pas compenser l’instabilité de la base d’une machine, et un déshydratant ne peut pas empêcher les infiltrations d’eau dues à un emballage mal scellé.
Pour le personnel chargé de la sécurité et de l’inspection, la question essentielle n’est pas simplement de savoir si la machine a été emballée. Il faut déterminer si la méthode d’emballage prévient les dommages prévisibles lors de la manutention, sous la pression de l’empilage, les vibrations, l’exposition à l’humidité et les mouvements du conteneur.
Commencer par établir un état de référence avant l’expédition
Un processus logistique fiable consigne l’état de la machine avant que les matériaux de protection ne la recouvrent. Cela fournit aux équipes de réception un point de référence pratique et évite les litiges ultérieurs sur l’existence d’un problème avant le chargement. Ce relevé doit être effectué après l’assemblage final et les contrôles fonctionnels, mais avant le déplacement de la machine vers la zone d’emballage.
Les éléments utiles comprennent des photographies générales prises sous plusieurs angles, ainsi que des gros plans des panneaux de commande, des armoires électriques, des broches, des tables de travail, des guides, des moteurs externes et de toute zone présentant une surface finie ou usinée. Photographiez la plaque d’identification de la machine, les boîtes d’accessoires, les pièces détachées et l’état des portes, protections et capots. Pour les équipements dotés d’ensembles mobiles, consignez leur position de verrouillage ou de transport.
- Vérifier que l’alimentation est coupée et qu’aucun câble, tuyau, outil ou dispositif de fixation ne reste libre dans la zone de travail.
- Vérifier que les lubrifiants, fluides hydrauliques et autres fluides de service sont au niveau prévu pour l’expédition et que les orifices de remplissage sont correctement obturés.
- Vérifier que les protections amovibles, poignées, tables d’extension et accessoires sont soit solidement fixés, soit emballés séparément avec une identification claire.
- Inspecter les surfaces peintes et le métal exposé à la recherche de rayures, d’éclats, d’humidité ou de rouille avant l’emballage.
- Consigner le poids brut de la machine, les dimensions de l’emballage, les points de levage et les exigences d’orientation dans le plan d’emballage.
La documentation sur l’état de la machine doit être associée à la liste de colisage et aux marques d’expédition. L’inspection à la réception est beaucoup plus rapide lorsque les informations de série de la machine, le numéro du colis, la liste des accessoires et le dossier photographique peuvent être rapprochés sans conjecture.
La maîtrise de l’humidité doit protéger la machine et son enceinte
Le fret maritime présente un risque particulier, car les équipements peuvent subir d’importantes variations de température pendant de longues périodes en espace clos. L’air chaud et humide emprisonné dans un emballage ou un conteneur peut se condenser lorsque la température ambiante baisse. L’humidité peut s’accumuler sur les surfaces en acier, à l’intérieur des armoires électriques, autour des connecteurs et sous les protections. Le risque augmente lorsqu’une machine est emballée peu après son nettoyage, lorsque l’emballage en bois est humide ou lorsque l’emballage présente des ouvertures permettant à l’air humide de circuler.
La première mesure consiste à s’assurer que la machine est sèche avant le début de la protection. Il faut éliminer les résidus de nettoyage, l’eau provenant des essais et l’humidité dans les zones en retrait. Les surfaces métalliques non peintes exposées, telles que les glissières, les arbres, les zones de réglage de précision ou les interfaces d’outillage, peuvent nécessiter un traitement temporaire anticorrosion adapté aux exigences de mise en service. Ce traitement ne doit pas être choisi uniquement pour son aspect : il doit rester efficace pendant la période prévue de transport et de stockage et pouvoir être retiré sans endommager la machine.
Une barrière étanche est ensuite utilisée pour isoler la machine de l’air ambiant. Le déshydratant placé à l’intérieur de cette barrière aide à réduire l’humidité résiduelle, mais il n’est efficace que si la barrière est scellée et si la quantité de déshydratant est adaptée au volume de l’emballage, à la perméabilité du matériau, à la durée prévue du transit et à l’exposition climatique. Des indicateurs d’humidité peuvent fournir un contrôle visuel simple au déballage, en particulier pour les machines à commande électrique.
L’emballage en bois nécessite également une attention particulière. Le bois ayant absorbé de l’humidité peut en libérer après la fermeture de la caisse. Les palettes, les pièces de calage et les panneaux de caisse doivent donc être secs et en bon état structurel. Toute exigence liée à l’emballage en bois propre au pays de destination doit être confirmée avant l’expédition, et non découverte à l’arrivée de la cargaison à un point d’inspection.
Immobiliser les ensembles mobiles avant qu’ils ne deviennent des points d’impact
Les machines à travailler le bois contiennent des composants conçus pour se déplacer avec précision sous une puissance maîtrisée, et non pour résister à des chocs incontrôlés pendant le transport routier et maritime. Les portiques, têtes de perçage, tables coulissantes, guides mobiles, vérins pneumatiques et portes d’armoire peuvent tous être endommagés s’ils restent libres de se déplacer.
Le verrouillage de transport doit être conçu en fonction de la structure de la machine. Un dispositif de retenue doit soutenir le composant sans exercer de force susceptible d’endommager les roulements, les rails de guidage, les systèmes d’entraînement ou les surfaces de précision. Les blocs, supports, boulons, sangles et matériaux de calage temporaires doivent être facilement identifiables afin que l’équipe de réception sache ce qui doit être retiré avant la mise en service. Lorsqu’une pièce mobile est maintenue par un boulon de transport, une étiquette d’avertissement placée à proximité de la commande ou de l’ensemble concerné peut éviter une mise en marche accidentelle avant le retrait du dispositif de retenue.
Prenons l’exemple d’une machine de traitement de portes dotée de plusieurs moteurs, de fonctions de perçage et d’axes commandés par CNC. Le modèleCNC Door Lock and hinge milling machine ZD1226 mesure 3700 × 1700 × 1600 mm et pèse 1000 kg. Sa longueur de travail maximale atteint 2800 mm, et la machine combine des fonctions de rainurage latéral, de perçage et de rainurage supérieur. Un tel équipement ne doit pas être traité comme un bloc rigide unique sous prétexte que son bâti principal est robuste. Le plan d’emballage doit tenir compte des unités de travail montées, du système de commande, du cheminement des câbles et de toute pièce pouvant se déplacer le long de ses trajectoires d’usinage prévues.
Les dispositifs de verrouillage doivent être vérifiés après la mise en place de la machine sur sa base d’expédition, et pas seulement avant. Un dispositif qui s’adapte dans la zone d’assemblage peut être affecté par la géométrie de la palette, le dégagement dans la caisse ou les changements des points d’appui de la machine.
La base d’expédition a un rôle plus important que la caisse extérieure
La base transmet le poids de la machine, les forces de levage et les charges d’arrimage. Une caisse en bois qui semble solide peut néanmoins céder si l’équipement n’est pas soutenu aux points approuvés ou si la palette est trop flexible. La base doit maintenir la machine suffisamment de niveau pour éviter les contraintes concentrées sur le bâti et permettre aux chariots élévateurs ou aux équipements de levage de la saisir sans toucher les composants sensibles.
Avant la fermeture définitive, vérifiez que la machine est ancrée à la base aux points de fixation spécifiés ou au moyen d’une solution de remplacement approuvée. Les fixations doivent être dimensionnées en fonction de la masse de la machine et des charges de transport prévues, et être protégées contre le desserrage. La machine ne doit pas être arrimée avec des sangles passées autour de capots fragiles, d’armoires électriques, de carters de moteur, de volants ou d’arbres exposés.
La répartition du poids est importante lors du chargement du conteneur. Une machine lourde placée hors centre peut rendre la manutention moins stable et compliquer l’arrimage de la cargaison. Cela peut également soumettre le plancher de l’emballage à des contraintes évitables. Lorsque plusieurs colis partagent un conteneur, la séquence de chargement doit être planifiée de façon à placer les marchandises les plus lourdes et les moins compressibles à un emplacement approprié, tout en protégeant les cartons d’accessoires contre l’écrasement et en empêchant leur déplacement vers la machine.
La protection extérieure doit être adaptée à l’itinéraire
L’emballage en caisse n’est pas identique pour toutes les expéditions. Une caisse entièrement fermée peut protéger contre les chocs et permettre de contrôler l’accès, mais elle doit présenter une résistance structurelle suffisante pour le levage et le mode de manutention prévu. Une machine filmée sous film rétractable sur une base renforcée peut convenir dans certaines conditions contrôlées, mais offre une protection moindre contre les perforations, l’écrasement et les intempéries. Un emballage à cadre ouvert peut faciliter l’inspection, mais exige une protection renforcée autour des commandes exposées et tolère moins bien les manutentions brutales en terminal.
Le choix approprié dépend de l’itinéraire, du type de cargaison, des points de manutention, des modalités de groupage, de la durée de stockage prévue et du fait que la machine sera transportée en conteneur complet ou fera l’objet de plusieurs transferts. La décision doit être consignée plutôt que prise de manière informelle, car la conception de l’emballage influe sur les justificatifs d’assurance, les consignes de chargement et les procédures de déchargement à destination.
Le chargement du conteneur constitue un point de contrôle qualité distinct
Une machine peut être correctement emballée et néanmoins être mise en danger à l’intérieur du conteneur. Avant le chargement, le conteneur doit être inspecté afin de vérifier l’absence de trous, de plancher endommagé, de fuite au niveau du toit, d’eau stagnante, de saillies tranchantes, d’odeurs fortes ou de résidus susceptibles d’affecter la cargaison. Les joints des portes et les dispositifs de verrouillage doivent fonctionner correctement. Le plancher doit pouvoir supporter la configuration réelle de la cargaison, et pas seulement le poids de chaque colis pris individuellement.
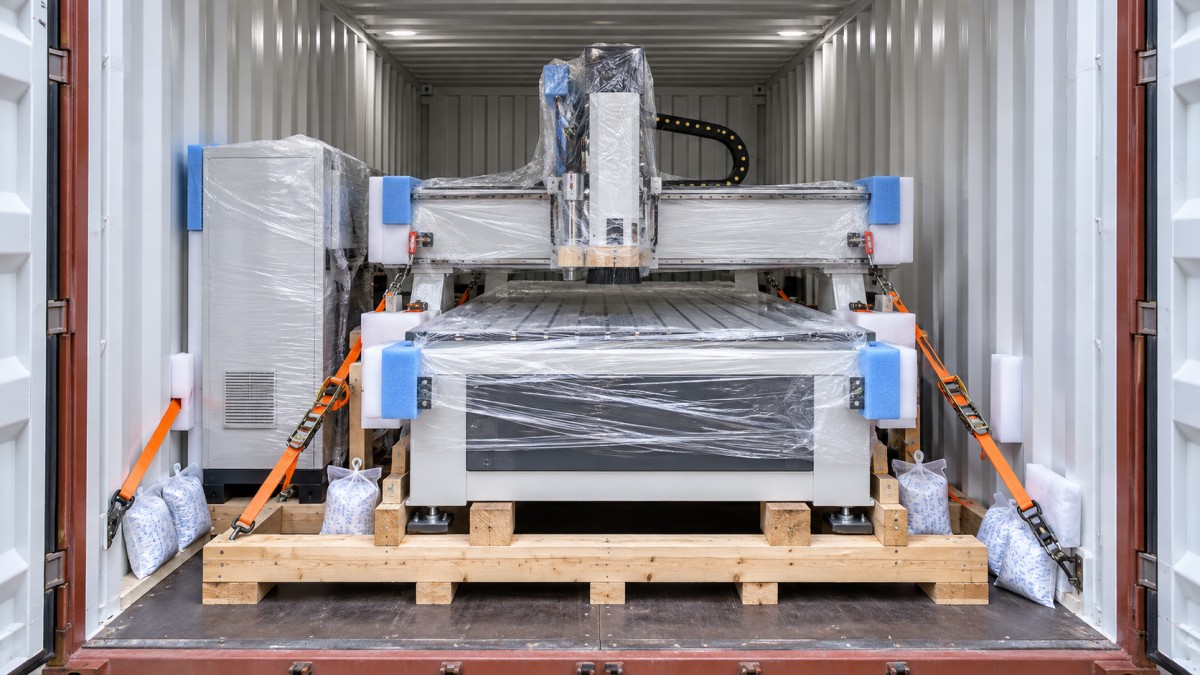
Pendant le chargement, respectez les dégagements requis, évitez tout contact entre les colis et utilisez des cales et des renforts empêchant les mouvements vers l’avant, l’arrière et les côtés. Les saisines doivent être homologuées et disposées en fonction du poids du colis et des points d’arrimage. Elles ne doivent pas passer sur des zones susceptibles de se déformer sous tension. Des protections d’angle peuvent être nécessaires aux endroits où les sangles touchent les bords de la caisse ; les cales en bois doivent être fixées afin qu’elles ne se déplacent pas sous l’effet des vibrations.
Les photographies prises après l’arrimage final sont précieuses, car elles montrent l’état de la cargaison juste avant la fermeture des portes. Le dossier doit montrer les étiquettes des colis, la disposition des dispositifs d’arrimage, les déshydratants ou autres matériaux de maîtrise de l’humidité du conteneur utilisés, la protection côté portes et le numéro du conteneur. Si un indicateur de choc ou d’inclinaison est utilisé, son état initial doit être visible sur les images.
La documentation protège la machine dès le début de son transport physique
Les documents d’expédition n’empêchent pas les dommages mécaniques, mais ils évitent des retards inutiles et assurent la traçabilité du contrôle de l’état. La facture commerciale, la liste de colisage, les dimensions des colis, les poids brut et net, l’identification de la machine et les marques d’expédition doivent être cohérents. Des descriptions contradictoires peuvent entraîner des demandes de clarification lors du dédouanement, des retards de stockage ou des difficultés à localiser certains colis d’accessoires.
Les consignes de levage, d’orientation, de centre de gravité et de déballage doivent être lisibles sur le colis concerné, et non figurer uniquement dans un document séparé. Pour les équipements complexes, une note de déballage peut préciser l’ordre de retrait de la protection extérieure, des barrières contre l’humidité, des verrous de transport et des cartons d’accessoires. Elle doit également indiquer que la machine doit être inspectée à la recherche de dommages de transport avant son installation et sa mise sous tension.
À destination, dans la mesure du possible, l’inspection doit être effectuée avant de confirmer la livraison. Examinez l’extérieur du conteneur ou du colis à la recherche de traces de choc, de taches d’eau, d’éléments de caisse cassés, de cales déplacées et d’indicateurs activés. Photographiez tout élément inhabituel avant le déballage. Une fois la barrière ouverte, inspectez le métal exposé, les enceintes électriques, les connecteurs de câbles, les unités mobiles et les accessoires détachés en les comparant au relevé établi avant l’expédition.
Les points faibles habituels des mesures logistiques
Une erreur fréquente consiste à croire que l’essai final de la machine chez le fournisseur suffit. Les essais fonctionnels vérifient l’état de fabrication à un instant donné ; ils ne prouvent pas que la machine a été protégée pour un voyage en milieu humide ou arrimée en vue d’une manutention multimodale. Une autre erreur consiste à compter sur la mousse ou l’emballage pour compenser une machine mal immobilisée. Les matériaux souples peuvent réduire l’abrasion des surfaces, mais ils ne peuvent pas maîtriser en toute sécurité l’inertie d’un lourd ensemble CNC.
Les transmissions d’information insuffisantes créent également des lacunes. L’équipe d’emballage peut savoir quel axe est verrouillé, tandis que l’équipe de chargement ignore quels points peuvent recevoir les saisines. À la réception, l’équipe peut voir une caisse sans savoir que des indicateurs d’humidité ou des boulons de transport se trouvent à l’intérieur. Un bref dossier de passation propre à chaque colis est plus utile qu’une déclaration générique indiquant que la cargaison a été « emballée en toute sécurité ».
Le processus logistique d’exportation le plus fiable relie l’inspection en usine, la préservation, l’emballage, le chargement du conteneur, les documents d’expédition et la réception à destination au sein d’une même chaîne traçable. Lorsque chaque étape comporte des critères d’acceptation clairement définis, le transport international dépend moins de suppositions et risque moins de transformer une machine à travailler le bois en bon état en problème lors de sa mise en service.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.