

Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Quelle quantité de dessiccant faut-il pour protéger les machines à bois de l’humidité pendant leur emballage ?
Une machine à bois ne nécessite pas un nombre fixe de sachets déshydratants par tonne de poids de machine. La quantité requise dépend de l’eau à éliminer de l’emballage scellé, de l’humidité qui pénètre pendant le transport et le stockage, ainsi que de la capacité utile du déshydratant dans les conditions d’humidité et de température spécifiées. Une machine lourde placée dans une barrière sèche et bien scellée peut nécessiter moins de déshydratant qu’une machine plus petite emballée avec du bois humide.
La méthode d’ingénierie la plus défendable consiste à établir un bilan massique de l’humidité : estimer la charge totale d’eau de l’emballage pendant sa période de protection, appliquer une marge justifiée pour tenir compte des incertitudes, puis diviser le résultat par la capacité d’adsorption utile du déshydratant. Ce calcul n’a de sens que si la barrière contre l’humidité, les joints, les matériaux d’emballage internes et la période de protection sont définis.
Définir le volume protégé avant de calculer la dose
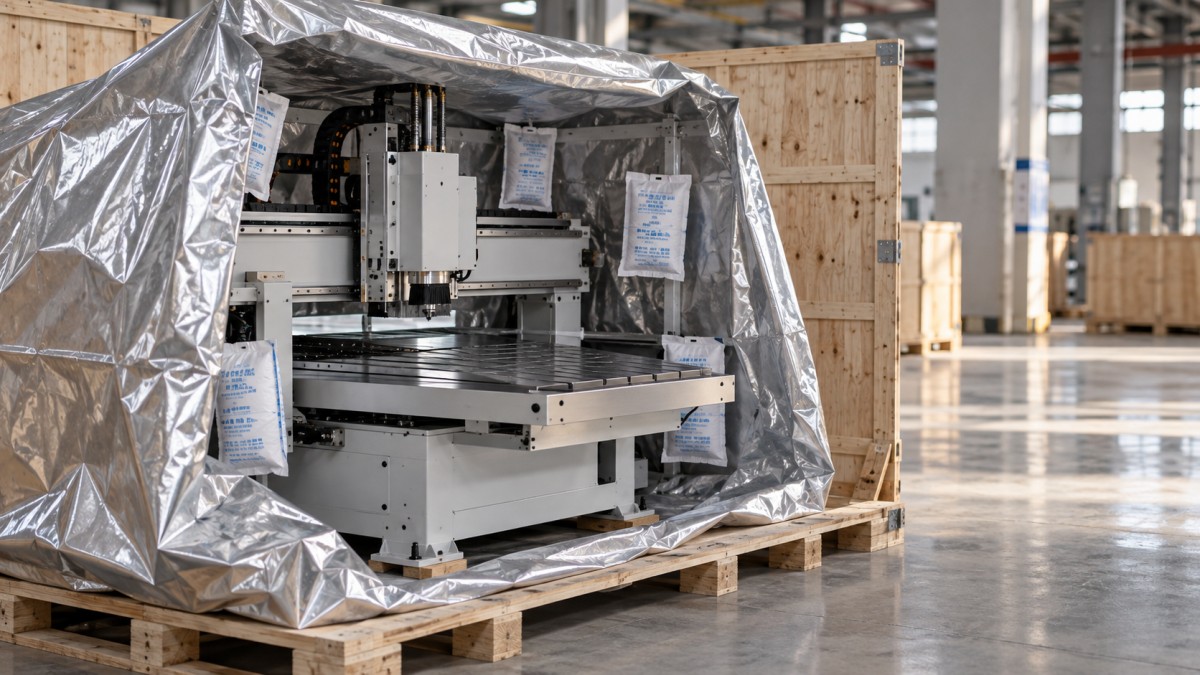
Pour l’emballage étanche à l’humidité d’une machine à bois, le volume protégé correspond normalement à la barrière scellée qui entoure la machine, et non au conteneur de transport ou à la caisse en bois extérieure. Le déshydratant placé à l’intérieur d’une barrière fermée contrôle une charge d’humidité limitée. Placé dans une caisse ventilée, il est exposé à un apport continu d’humidité ambiante et ne peut pas maintenir un taux d’humidité suffisamment bas de manière fiable autour de la machine.
La spécification d’emballage doit donc préciser :
- Le matériau de la barrière et sa performance en matière de transmission de vapeur d’eau.
- Le volume d’air libre enfermé et la surface totale de la barrière.
- Les éléments en bois, carton et mousse, ainsi que les câbles et accessoires qui restent à l’intérieur de la barrière.
- La durée maximale entre le scellage et le déballage, y compris le stockage à destination.
- La limite d’humidité interne et les conditions de température dans lesquelles elle doit être maintenue.
Une caisse peut assurer une protection mécanique sans offrir une résistance significative à la vapeur d’eau. Le film étirable et le polyéthylène enroulé sans être serré peuvent limiter la poussière ou les éclaboussures, mais leur présence ne suffit pas à garantir un volume fermé et peu perméable.
Pour les grandes scies à panneaux, plaqueuses de chants ou centres d’usinage, la délimitation de la barrière détermine également si les supports en bois contribuent à la charge d’humidité. Lorsque la conception mécanique le permet, maintenir le bois de structure à l’extérieur de l’enveloppe scellée peut réduire considérablement la capacité de séchage requise.
Calculer la charge d’eau, et non le poids de la machine
Un bilan d’ingénierie pratique peut s’écrire ainsi :
Masse de déshydratant requise = F × (Wair + Wmatériaux + Wperméation + Wautres) ÷ Ctravail
Chaque terme W représente une masse d’eau, F une marge de conception justifiée, et Ctravail la quantité d’eau utile adsorbée par unité de masse de déshydratant dans les conditions spécifiées. Toutes les valeurs doivent être exprimées dans des unités cohérentes. Il s’agit d’un bilan d’ingénierie général, qui ne remplace pas une procédure de calcul exigée par un contrat ou une norme d’emballage.
Eau présente dans l’air enfermé
La charge initiale due à l’air correspond à la différence entre la vapeur d’eau présente au moment du scellage et la vapeur d’eau admissible dans les conditions de conception :
Wair = volume d’air libre × (humidité absolue initiale − humidité absolue cible)
Utilisez l’humidité absolue, exprimée en grammes d’eau par mètre cube, plutôt que de soustraire directement des pourcentages d’humidité relative. L’humidité relative varie avec la température, même lorsque la quantité de vapeur d’eau reste inchangée.
À environ 30 °C, l’air saturé contient approximativement 30.4 g/m³ de vapeur d’eau. Pour faire passer de 70 % à 40 % HR à cette température l’air enfermé dans un volume de 8 m³, il faut éliminer environ 73 g d’eau. Cet exemple montre pourquoi un calcul fondé uniquement sur le volume d’air peut sous-estimer le besoin total : l’humidité libérée par les matériaux d’emballage peut dépasser la charge initiale de l’air.
Le volume d’air libre exclut le volume solide occupé par la machine, mais comprend les cavités accessibles à l’intérieur de l’enveloppe. Une mesure précise n’est utile que si les principales sources d’humidité sont également maîtrisées.
Eau libérée par le bois et les autres matériaux
Le bois, le carton, le papier et certains matériaux de calage libèrent de l’humidité à mesure que l’air enfermé s’assèche. Leur contribution dépend de leur teneur en humidité initiale, de leur masse, de la température, de leur comportement à l’équilibre et du temps disponible pour la migration de l’humidité.
Pour le bois, la teneur en humidité est généralement exprimée par rapport à la masse de bois anhydre. Si 20 kg de bois sec libèrent une quantité d’eau correspondant à une baisse d’un point de pourcentage sur cette base, la contribution en eau est de 200 g. Cela ne signifie pas que le bois ne contient que 1 % d’humidité.
La quantité pertinente est celle d’humidité susceptible d’être libérée pendant la période de protection, et non toute l’eau présente dans le matériau. Lorsque cette contribution est importante ou incertaine, mesurer l’humidité du bois, réaliser des essais de conditionnement représentatifs ou retirer le matériau hygroscopique constitue une base plus solide qu’une marge arbitraire.
Les marquages de traitement thermique sur les emballages en bois répondent aux exigences phytosanitaires ; ils ne garantissent pas que le bois soit suffisamment sec pour un emballage scellé assurant le contrôle de l’humidité.
Eau pénétrant à travers la barrière
Pour une approximation à conditions constantes :
Wperméation = surface de la barrière × taux effectif de transmission de la vapeur d’eau × durée de protection
Si le taux de transmission est exprimé en g/m²/jour, la surface en m² et la durée en jours, le résultat est exprimé en grammes d’eau.
Le terme « effectif » est important. Le taux de transmission de la vapeur d’eau, ou WVTR, fourni par un fabricant correspond à des conditions d’essai spécifiées. Une valeur mesurée selon un écart de température et d’humidité donné ne peut pas être appliquée automatiquement à un autre itinéraire d’expédition. Lorsque les conditions varient, utilisez un taux conservateur justifié ou calculez séparément les périodes d’exposition.
Le WVTR du matériau ne tient pas non plus compte d’un joint ouvert, d’une perforation ou d’un passage de câble mal scellé. Les grandes machines peuvent être protégées par un excellent film barrière tout en laissant pénétrer trop d’humidité par des défauts de fermeture. Ces défauts doivent être corrigés, et non compensés par une quantité plus importante de déshydratant.
Exemple de calcul : environ 5 kg, sous réserve des hypothèses indiquées
Considérons un emballage de machine scellé avec les données de conception illustratives suivantes. Ces valeurs sont des hypothèses de calcul, et non une dose recommandée pour toutes les machines à bois.
La charge initiale due à l’air est d’environ 73 g. La perméation à travers la barrière représente 30 × 0.05 × 120 = 180 g. En ajoutant le bois et les autres matériaux d’emballage, on obtient une charge totale d’eau estimée à 493 g.
L’application de la marge illustrative donne 493 × 1.5 = 739.5 g. Avec une capacité de travail vérifiée de 150 g/kg, la masse de déshydratant requise est d’environ4.93 kg. La quantité installée serait arrondie à la hausse pour correspondre aux formats de sachets disponibles.
Le résultat change fortement lorsque les hypothèses changent. Si le WVTR effectif est multiplié par dix et passe à 0.5 g/m²/jour, la perméation représente à elle seule 1,800 g, et le même calcul nécessite environ 21.1 kg. Améliorer la performance de la barrière peut donc être plus efficace que d’ajouter des sachets à une enveloppe mal maîtrisée.
La marge de 1.5 n’est pas une exigence universelle. Sa justification dépend de l’incertitude des données d’entrée et des éléments de validation disponibles. Elle ne peut pas compenser une machine humide, la présence d’eau stagnante ou un emballage non scellé.
Utiliser la capacité d’adsorption en conditions de travail, et non le maximum annoncé
La capacité maximale d’adsorption d’eau annoncée pour un déshydratant peut correspondre à des conditions d’humidité élevées incompatibles avec le niveau de protection visé pour l’emballage. Dimensionner le système en fonction de cette valeur risque de surestimer la capacité disponible.
La valeur utile est la quantité d’humidité supplémentaire que le déshydratant peut adsorber dans son état au moment de l’installation avant que la limite d’humidité interne spécifiée ne soit atteinte, en tenant compte de la plage de température concernée. Les données d’isotherme d’adsorption permettent d’établir cette limite ; les données cinétiques ou les essais d’emballage permettent de vérifier si l’adsorption est suffisamment rapide.
Le gel de silice, l’argile activée, les tamis moléculaires et les produits à base de chlorure de calcium ne doivent pas être comparés uniquement en fonction du poids des sachets. Leur capacité selon l’humidité, leur réaction à la température, leurs exigences de confinement et leur adéquation à proximité d’équipements de précision varient. Les produits qui forment une saumure liquide nécessitent une attention particulière concernant les fuites et l’orientation.
Lorsque les sachets sont spécifiés en unités de déshydratant, utilisez la définition de capacité indiquée dans la spécification applicable. Une unité n’équivaut pas à un sachet et ne correspond pas à une masse universelle de matériau.
La norme DIN 55474 traite du calcul des quantités de déshydratant destinées à l’emballage, tandis que la norme DIN 55473 porte sur les sachets déshydratants et les exigences associées. MIL-D-3464 est une autre spécification applicable aux déshydratants en sachets. Un document d’achat doit préciser l’édition applicable et les performances requises, plutôt que de simplement indiquer « déshydratant conforme à la norme ». La qualification d’un produit en sachet ne valide pas l’ensemble de l’emballage de la machine.
Le contrôle de l’humidité doit aussi prévenir la condensation
La cible d’humidité doit être définie en fonction de la sensibilité de l’équipement et de son exposition à l’environnement. Il n’existe pas de limite d’HR unique qui garantisse la protection de toutes les tables en fonte, glissières linéaires, armoires électriques et surfaces métalliques contaminées.
La condensation se produit lorsqu’une surface est plus froide que le point de rosée de l’air environnant. Par exemple, de l’air à 30 °C et à 40 % HR a un point de rosée d’environ 15 °C. Une surface de machine plus froide que cette température peut se couvrir de condensation, même si une mesure effectuée dans l’air chaud semble acceptable.
Les pièces moulées massives présentent une difficulté particulière, car leur température varie plus lentement que celle de l’air environnant. L’évaluation de l’emballage doit donc tenir compte de la surface vulnérable la plus froide, et pas seulement de la température de l’air près de la barrière.
La capacité du déshydratant est également distincte de sa vitesse de séchage. Une grande quantité d’eau libérée rapidement par du bois humide peut provoquer une hausse temporaire de l’humidité avant son adsorption par le déshydratant. Des machines propres et sèches, ainsi que des matériaux d’emballage conditionnés, réduisent ce risque transitoire. Le déshydratant ne remplace pas l’élimination de l’eau résiduelle de nettoyage ni l’application, lorsque nécessaire, d’une protection anticorrosion compatible.
L’installation et la vérification déterminent si le calcul est valable
Répartissez les sachets de manière à ce que la vapeur puisse les atteindre sans obstacle, en particulier autour des armoires fermées ou des cavités partiellement isolées. Une concentration de sachets au fond de la caisse peut laisser subsister ailleurs des zones où le séchage est plus lent. Évitez de placer les sachets contre des surfaces lubrifiées, des arêtes vives, des composants chauds ou des mécanismes mobiles.
Ne placez pas le déshydratant dans un sachet accessoire imperméable. Fixez-le pour éviter qu’il ne bouge pendant le transport et protégez la barrière des supports, des éléments filetés en saillie et des points de levage. Réduisez au minimum le temps d’exposition entre l’ouverture de l’emballage d’origine du déshydratant et le scellage de l’enveloppe de la machine.
Un dossier de mise en expédition doit relier la quantité calculée à l’emballage réellement préparé : type et quantité de déshydratant installés, identification de la barrière, contrôle des joints, mesures de l’humidité du bois interne lorsque cela est pertinent, date de scellage et hypothèses concernant la durée de protection.
Les cartes indicatrices d’humidité donnent une indication limitée à leur emplacement ; elles ne permettent pas de connaître l’historique de l’humidité dans l’ensemble d’un grand emballage. Pour la qualification d’un emballage ou les expéditions sensibles, l’enregistrement de la température et de l’HR à proximité des composants vulnérables fournit des données plus fiables. Des cycles thermiques représentatifs peuvent révéler des risques locaux de condensation et des zones de séchage lent qu’un calcul statique de capacité ne permet pas de détecter.
Les critères d’acceptation doivent préciser les conditions d’humidité et de température autorisées, les emplacements de surveillance et la façon d’évaluer les dépassements. Une hausse de l’humidité peut être due à l’épuisement du déshydratant, à une fuite, à la libération d’humidité ou au refroidissement de l’air ; le seul relevé d’HR ne permet pas d’en identifier la cause.
Une spécification d’emballage défendable ne se limite donc pas à « ajouter 5 kg de déshydratant ». Elle relie la quantité installée à une enveloppe définie, à un bilan d’humidité, à une durée d’exposition, à une capacité d’adsorption vérifiée et à des contrôles de l’intégrité de l’emballage. En l’absence de ces éléments, le nombre de sachets constitue une instruction d’emballage, et non une preuve de protection contre l’humidité.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.