

Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Comment dimensionner une ligne CNC de sciage à ruban et de perçage pour les travaux de charpente métallique
Une ligne CNC de sciage à ruban et de perçage doit être dimensionnée en fonction de la contrainte de production, et non de la plus grande pièce en acier figurant sur un plan. Une ligne capable d'accepter physiquement une poutre en H surdimensionnée, mais incapable de maintenir la précision requise des motifs de perçage, le flux de matière ou le rendement par poste, créera tout de même un risque pour le planning. À l'inverse, spécifier le nombre maximal de broches et le système d'alimentation le plus large possible pour un projet principalement composé de profilés en U courts et de sections légères peut immobiliser des capitaux tout en rendant les changements de série et la manutention moins efficaces.
La question pratique de dimensionnement est la suivante : quel mélange d'éléments structurels doit passer de la matière première à des pièces correctement percées, coupées et identifiées dans le créneau de production disponible ? Pour y répondre, il ne suffit pas de comparer la largeur de poutre indiquée d'une machine, la puissance du moteur de scie ou le diamètre de perçage. La géométrie des profilés, l'emplacement des trous, les tailles de lots, l'état des matériaux entrants, la capacité d'assemblage en aval et l'élément le plus long prévu influencent tous la configuration requise.
Commencez par le lot de travail, et non par le catalogue de machines
La donnée la plus fiable est un ensemble représentatif de plans de fabrication ou une nomenclature numérique couvrant le mélange de travaux attendu. Celui-ci doit être séparé par famille de profilés : poutres H/I, profilés en U, cornières, profilés creux rectangulaires, profilés creux carrés, plats et éléments reconstitués, le cas échéant. Une seule « taille maximale de section » ne suffit pas, car une ligne peut traiter efficacement une poutre de 600 mm de hauteur tout en étant inadaptée aux cornières étroites exigeant un serrage, un contrôle de référence ou une orientation des trous différents.
Pour chaque famille de profilés, établissez cinq données d'exploitation :
- les dimensions de section et le poids unitaire ;
- les longueurs de stock reçues de l'aciérie ou du fournisseur ;
- les longueurs des pièces finies, y compris la fréquence des pièces courtes ;
- le diamètre, la quantité et l'espacement des trous, ainsi que leur emplacement sur l'aile/l'âme ; et
- le type de coupe, y compris les coupes droites, les coupes d'onglet, les encoches ou les repères nécessaires à l'assemblage.
Ces données permettent de déterminer si une ligne CNC de sciage à ruban et de perçage constitue le procédé principal approprié ou si certains travaux doivent rester sur une ligne distincte pour cornières, un centre d'usinage de tôles, une machine d'encochage ou un poste de préparation manuel. Chercher à faire passer chaque élément sur une seule ligne peut réduire les étapes de manutention, mais peut également diminuer le débit global lorsqu'une minorité de profilés difficiles monopolise la machine principale.
La répartition des longueurs de pièces mérite une attention particulière. Les longues poutres déterminent la longueur des tables à rouleaux d'entrée et de sortie, tandis que les pièces finies courtes influencent le contrôle de l'évacuation. Si une poutre brute de 12 m est coupée en nombreux composants courts, la ligne doit disposer d'une méthode pratique pour séparer, identifier et acheminer les pièces sans créer d'accumulation en sortie. Le cycle de sciage peut être rapide, mais la production ralentit si les opérateurs doivent arrêter fréquemment la ligne pour récupérer des chutes courtes ou trier des pièces mélangées.
Définissez l'enveloppe de traitement utilisable
La capacité de la machine doit être vérifiée comme une enveloppe utilisable plutôt que comme une seule valeur mise en avant. Cette enveloppe comprend la largeur, la hauteur et le poids maximum et minimum des profilés pouvant être serrés, positionnés, percés et coupés. Les valeurs minimales sont aussi importantes que les valeurs maximales. Un dispositif de serrage robuste conçu pour des poutres à larges ailes peut ne pas référencer de manière fiable de petits profilés en U, des cornières légères ou des profilés creux étroits sans outillage supplémentaire.
Pour les sections H et I, vérifiez les éléments suivants par rapport aux plans réels :
- la hauteur maximale de l'âme et la largeur des ailes ;
- les dimensions minimales de l'âme et des ailes que les serre-joints peuvent maintenir de manière répétable ;
- le poids maximal par mètre que les convoyeurs à rouleaux et les systèmes d'avance peuvent supporter ;
- le dégagement pour les trous proches des ailes, des cordons de soudure, des extrémités et des transitions de profilés ; et
- la capacité de la scie à réaliser les angles d'onglet requis sur la plus grande section.
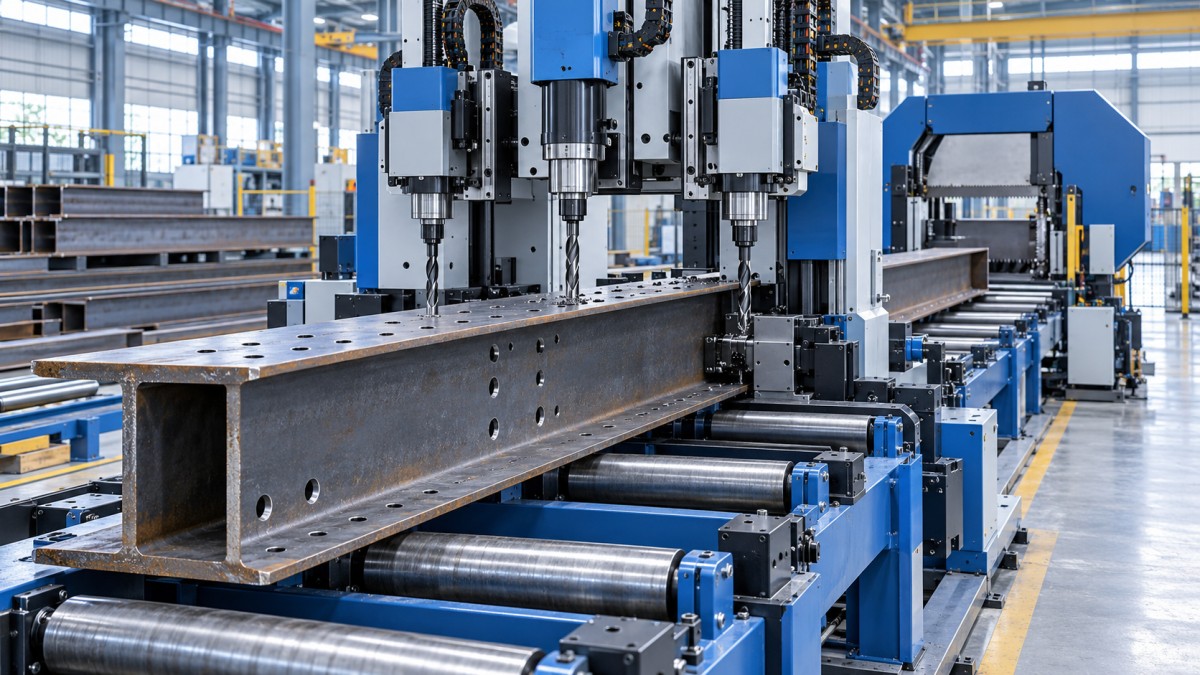
Pour les profilés creux, la question n'est pas simplement de savoir s'ils passent sous la tête de perçage. La méthode de serrage doit empêcher toute rotation ou tout déplacement pendant le perçage, en particulier lorsque des trous sont requis sur plusieurs faces. Une ligne conçue pour le perçage sur trois faces de poutres peut traiter efficacement un profilé creux rectangulaire uniquement si son système de positionnement, la course de ses broches et ses rouleaux de support maintiennent une référence stable. Lorsque les trous de boulons doivent être alignés sur des faces opposées, tout mouvement du profilé sous la charge de serrage devient un problème de qualité plutôt qu'un simple inconvénient d'exploitation.
L'accès de perçage près des extrémités des éléments est une autre lacune courante de dimensionnement. Les plans de structure comportent souvent des trous de connexion proches de l'extrémité d'une poutre. La capacité de distance minimale par rapport à l'extrémité de la machine dépend de la configuration des serrages, de la géométrie des broches, de l'emplacement de la scie et du support de matériau. Une plage de perçage annoncée peut ne pas représenter la plage disponible lorsque la ligne doit également effectuer une coupe finale et conserver un point de référence utilisable. Ce détail doit être vérifié avec des programmes d'essai avant la mise en fabrication de l'équipement.
Calculez la capacité à partir du temps de cycle, et non de la vitesse d'avance nominale
La capacité de la ligne est mieux estimée en pièces et en trous par poste pour le mélange de production réel. La vitesse nominale de la lame de scie ou de positionnement rapide fournit à elle seule peu d'informations. Un cycle de traitement comprend le chargement, l'identification du profilé, le positionnement, le serrage, le perçage, l'approche et la coupe de la scie, l'évacuation de la pièce et toute intervention de l'opérateur. Les changements d'outils, l'évacuation des copeaux, le marquage, les changements de programme et le réapprovisionnement en matériau consomment également du temps.
Un modèle de planification utile commence par le tonnage fini ou le nombre de pièces requis par poste, puis le traduit en familles de cycles représentatives. Par exemple, une famille peut comprendre de longues poutres avec des trous répétés dans l'âme et peu de coupes ; une autre peut être constituée d'éléments de connexion courts avec un perçage dense des ailes et des coupes fréquentes. Cette dernière consomme souvent beaucoup plus de temps machine par tonne, même si elle utilise moins d'acier.
Pour le perçage, estimez la charge à partir du nombre réel de trous et de l'épaisseur. Le diamètre des trous, la nuance du matériau, la profondeur de perçage et l'état de l'outil influencent le temps de cycle. Une ligne équipée de trois broches peut percer simultanément l'âme et les deux ailes sur des profilés de poutre appropriés, mais cet avantage est limité lorsque les trous ne se trouvent que sur une face, lorsque des diamètres différents nécessitent des changements d'outils ou lorsque le programme impose un repositionnement entre des groupes de trous. Davantage de broches ne signifie pas automatiquement un rendement trois fois supérieur.
Les performances de sciage doivent être évaluées séparément. Une scie à ruban peut devenir le poste limitant lorsque les éléments exigent des coupes d'onglet fréquentes, lorsque les sections lourdes nécessitent des paramètres de coupe prudents ou lorsque des pièces courtes créent des cycles répétés d'avance et de coupe. Le type de lame prévu, les nuances de matériau attendues, la surface maximale de section transversale et le système de lubrification/gestion des copeaux doivent être considérés ensemble. Choisir une capacité de perçage élevée avec un poste de sciage sous-dimensionné ne fait que déplacer la file d'attente vers la scie.
Pour la planification du projet, utilisez une marge de disponibilité réaliste plutôt que de supposer que chaque minute planifiée devient du temps de coupe. Cette marge doit couvrir les changements de lames et de forets, les inspections de routine, le chargement du stock, la gestion des copeaux, les réglages mineurs et la reprise après des interruptions de manutention. L'objectif n'est pas de prédire un chiffre de production exact avant l'installation ; il est d'identifier si la ligne sélectionnée conserve une capacité suffisante lorsque le mélange de travaux devient moins favorable que le dossier de plans moyen.
Choisissez la capacité des broches et de l'outillage selon les exigences de perçage
La spécification de perçage doit correspondre à la méthode de réalisation des trous requise par le projet. Le perçage avec forets hélicoïdaux, le perçage au carbure et les autres options de réalisation des trous ont des implications différentes en matière de vitesse, de coût d'outillage et d'adaptation aux matériaux. Les facteurs déterminants sont la plage de diamètres des trous, l'épaisseur de l'élément, les tolérances requises, la nuance d'acier et la fréquence des changements de diamètre dans un programme.
Vérifiez le diamètre maximal non seulement par rapport au plus grand trou de boulon, mais aussi par rapport à tout trou surdimensionné, oblong ou de service requis. Les têtes de perçage standard produisent des trous ronds ; les lumières peuvent nécessiter des opérations de perçage coordonnées, une capacité de fraisage, un traitement supplémentaire ou une méthode de fabrication différente. Il est risqué de supposer qu'une ligne annoncée comme commandée par CNC peut créer toute géométrie figurant dans un détail de connexion.
La capacité du changeur d'outils est importante lorsqu'un projet comporte différentes tailles de boulons. Si la ligne dispose d'un stockage d'outils limité, des changements manuels fréquents peuvent éroder les avantages de l'automatisation. Toutefois, un très grand magasin d'outils n'est pas automatiquement nécessaire pour des travaux répétitifs n'utilisant que quelques diamètres de trous. La bonne question est de savoir si la configuration d'outillage disponible prend en charge la séquence de programme typique sans perturber la production.
La qualité des trous dépend de plus que de la puissance de la broche. Un serrage stable, un référencement précis, des réglages appropriés d'avance et de vitesse, l'alimentation en lubrifiant, l'évacuation des copeaux et la surveillance de l'usure des outils influencent tous la formation de bavures, la position des trous et la durée de vie des outils. Lorsque les trous sont utilisés dans des assemblages boulonnés à haute résistance, le plan qualité de fabrication doit définir comment le diamètre, l'emplacement, l'état des bavures et la traçabilité seront vérifiés par rapport à la spécification applicable du projet. La ligne doit soutenir ce processus d'inspection par une identification fiable des pièces et un contrôle répétable des programmes, plutôt que de s'appuyer sur une interprétation manuelle des repères.
La manutention des matériaux détermine souvent si la ligne apporte sa valeur nominale
Une ligne de traitement est un système de flux de matière, et non seulement une perceuse et une scie montées en séquence. La configuration d'entrée et de sortie doit être conçue en fonction de la longueur du stock brut, de l'état des faisceaux, du poids des éléments, de la couverture de pont roulant et du mode de transfert des pièces finies vers l'assemblage ou l'expédition.
L'acier entrant est fréquemment livré en faisceaux, avec de la calamine, du cintrage, des déformations résiduelles de soudage ou des irrégularités de surface. Le système de chargement doit séparer un élément à la fois sans créer de manutention manuelle dangereuse. Si un projet utilise des sections lourdes, confirmez la charge nominale des convoyeurs et la capacité des bras de transfert, convoyeurs transversaux ou dispositifs de chargement à manipuler l'élément individuel le plus lourd, et non seulement le poids moyen.
La planification de l'espace doit inclure toute la longueur de stock devant la ligne, la longueur des éléments finis au-delà de celle-ci, l'accès des opérateurs, l'espace pour l'entretien des outils, la collecte des copeaux, les armoires électriques et les voies des chariots élévateurs ou ponts roulants. Une ligne positionnée trop près d'un mur peut techniquement tenir dans un bâtiment tout en étant difficile à entretenir ou incapable d'évacuer en toute sécurité de longs éléments. La zone dégagée requise change si la scie effectue des coupes d'onglet ou si une évacuation latérale est utilisée pour les pièces courtes.
Le flux en aval mérite la même attention. Les pièces doivent quitter la ligne dans un état facilitant l'opération suivante : clairement marquées, regroupées par assemblage ou ordre de travail et protégées contre les mélanges. Lorsqu'un marquage est requis, évaluez si la ligne nécessite un marquage jet d'encre, un traçage, un poinçonnage ou une intégration avec des étiquettes et un logiciel de production. Le marquage n'est pas seulement une fonction administrative ; il réduit le risque que des éléments percés soient envoyés vers la mauvaise zone d'assemblage ou installés dans le mauvais ordre.
Adaptez le niveau d'automatisation à la variabilité de la production
L'automatisation offre la plus grande valeur lorsque la répétabilité et le flux de matière sont stables. Le chargement automatique, le changement automatique d'outils, l'imbrication CNC, le marquage des pièces et les données de production intégrées peuvent réduire les erreurs de manutention et de transcription, mais uniquement si les données amont sont maîtrisées. Des plans mal structurés, des conventions de nommage incohérentes ou des révisions de conception tardives peuvent transformer une ligne automatisée en un moyen rapide de produire des pièces incorrectes.
Avant de spécifier une intégration logicielle, établissez la source des données de fabrication approuvées et le processus de contrôle des révisions. Si la ligne reçoit des programmes d'un logiciel de dessin détaillé, le flux de travail doit identifier qui libère les fichiers, comment les révisions sont retirées, comment les matériaux en cours de fabrication sont séparés et comment les opérateurs confirment que le bon programme est actif. Ces contrôles sont particulièrement importants lorsque des éléments similaires ne diffèrent que par l'espacement des trous ou l'angle de coupe.
Pour les travaux structurels mixtes et de faible volume, une configuration rapide et une commande manuelle simple peuvent être plus précieuses qu'une automatisation élaborée rarement utilisée. Pour les lots répétitifs comptant de nombreux éléments similaires, la manutention automatisée des matériaux et les files d'attente numériques des travaux peuvent justifier leur complexité. La décision doit suivre le modèle de travail attendu, et non l'hypothèse selon laquelle davantage d'automatisation produit toujours un coût unitaire plus faible.
Prévoyez les risques liés à l'installation, aux utilités et à la mise en service
L'encombrement de l'équipement n'est qu'une partie de la mise en œuvre. L'installation doit fournir des conditions de sol adaptées, une alimentation électrique, de l'air comprimé lorsque nécessaire, une gestion du liquide de refroidissement, l'élimination des copeaux, un accès de levage pour l'installation et un accès sécurisé autour des matériaux en mouvement. Confirmez les exigences électriques locales, les attentes en matière de protections, la configuration de l'arrêt d'urgence et la responsabilité de la réception finale sur site avant l'arrivée de la ligne.
La mise en service doit être planifiée comme une activité de préparation à la production plutôt que comme un simple événement de mise sous tension. Les essais de réception doivent utiliser des profilés, des motifs de perçage, des poids de section, des angles de coupe et des longueurs de pièces représentatifs des travaux prévus. C'est à ce stade qu'il faut vérifier la précision de positionnement, la répétabilité, la qualité de coupe de la scie, la qualité des trous, la lisibilité des marquages, le comportement de l'avance matière et le transfert de programmes. Tester uniquement une poutre droite simple avec quelques trous dans l'âme ne démontre pas les performances sur les pièces difficiles qui déterminent souvent la fiabilité du planning.
Les pièces de rechange et les consommables doivent être pris en compte avant la planification du premier travail. Les lames de scie, forets, composants de liquide de refroidissement, serre-joints, capteurs et pièces d'usure peuvent arrêter une ligne même lorsque la machine principale est mécaniquement en bon état. Le stock de pièces critiques doit refléter les délais d'approvisionnement, la consommation prévue et les conséquences d'un arrêt pendant un programme de fabrication contraint.
Dimensionnez pour une charge de travail future crédible, et non pour un maximum indéfini
La capacité future doit être prise en compte lorsqu'il existe une probabilité définie de sections plus grandes, de perçages plus denses, de stocks plus longs ou d'un volume répétitif plus élevé. Il est judicieux de prévoir de la place pour des convoyeurs supplémentaires, une capacité d'outillage accrue, l'automatisation du chargement ou l'intégration logicielle si ces éléments peuvent être ajoutés sans reconstruire l'installation. Il est moins judicieux de surdimensionner chaque élément de la machine pour un travail hypothétique qui n'a aucune voie crédible vers l'atelier.
Une ligne CNC de sciage à ruban et de perçage bien dimensionnée possède une enveloppe de traitement équilibrée : elle accepte la gamme réelle d'éléments, réalise les trous et coupes requis sans manutention secondaire évitable, maintient le flux lors du chargement et de l'évacuation, et dispose d'une capacité utile par poste suffisante pour absorber les variations normales de production. La bonne ligne n'est donc pas celle qui présente les spécifications publiées les plus importantes. C'est celle dont le serrage, le perçage, le sciage, la manutention, le contrôle des données et le plan de mise en service soutiennent tous le lot d'acier de construction qui doit réellement être livré.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.