

Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Comment protéger la table à vide d’une fraiseuse CNC lors de son emballage pour l’exportation ?
Protégez la table à vide d’une fraiseuse CNC pendant son emballage pour l’exportation en la gardant propre et sèche, en protégeant sa surface de travail, en obturant les raccords de vide exposés et en faisant supporter toutes les charges de transport par les points structurels approuvés. Une caisse peut arriver sans dommage visible alors que la poussière, l’humidité emprisonnée ou la pression exercée par une entretoise d’emballage a déjà affecté le maintien de la pièce. La table doit donc bénéficier de sa propre protection à l’intérieur de l’emballage d’expédition de la machine.
Un emballage efficace d’une fraiseuse CNC destinée à l’exportation se prépare avant la pose de l’emballage protecteur. Consignez l’état de la table et ses performances de vide, identifiez les composants qui resteront montés et déterminez les endroits où les protections et les entretoises peuvent reposer sans danger. Une fois le sac barrière ou la caisse fermé, ces éléments deviennent difficiles à inspecter ou à corriger.
Déterminer ce qui reste sur la table
Un plateau à vide usiné en aluminium ou en résine phénolique et un martyr en MDF nécessitent des traitements différents. Le plateau comporte les canaux, les surfaces d’étanchéité et les orifices qui distribuent le vide. Un martyr en MDF est une couche de travail poreuse qui absorbe l’humidité et peut gonfler de manière irrégulière. Le laisser en place ne constitue pas automatiquement une protection adéquate pour le transport.
Pour un long transport maritime ou un itinéraire comprenant un stockage en milieu humide, il est souvent préférable de retirer le martyr en MDF et de l’emballer séparément, si les instructions de la machine autorisent cette opération. Repérez son orientation et conservez les références de montage. Après son arrivée, un panneau déjà surfacé peut devoir sécher, être remonté puis surfacé de nouveau ; il ne faut pas supposer que son état avant expédition résistera aux variations d’humidité.
Si le martyr doit rester en place, il doit être sec avant la fermeture de l’emballage. Ne le recouvrez pas immédiatement après un nettoyage humide et ne laissez pas de matériau humide sous l’emballage. Protégez ses bords contre les chocs et évitez de poser sur sa surface des sangles, des cartons ou des accessoires non fixés. Il ne doit pas servir d’appui au couvercle de la caisse ni aux entretoises intérieures.
Inspectez le cordon de joint amovible et les joints périphériques. Immobilisez les joints en bon état et correctement positionnés pour éviter qu’ils ne se déplacent. Les segments lâches, les joints de rechange et les raccords amovibles doivent être placés dans un emballage de protection étiqueté. Évitez d’écraser un joint sous une protection temporaire : une compression prolongée peut l’empêcher d’assurer correctement l’étanchéité après le déballage.
Nettoyer les canaux sans y enfoncer les débris
Mettez la machine hors tension et suivez sa procédure d’arrêt avant le nettoyage. Retirez les copeaux et les poussières fines à l’aide d’un aspirateur industriel adapté et d’une brosse souple, en insistant sur les intersections des canaux, les rainures des joints et les ouvertures des orifices. La poussière laissée sous une feuille de protection devient abrasive lorsque celle-ci bouge pendant le transport.
L’air comprimé n’est pas un bon premier choix autour de passages de vide ouverts. Il peut pousser les particules dans les collecteurs, les vannes et les tuyaux, et ainsi rendre la contamination inaccessible. Si les instructions de la machine autorisent le nettoyage à l’air, utilisez de l’air propre et sec, en contrôlant son orientation afin que les débris soient expulsés de la zone. N’utilisez jamais la pompe à vide pour aspirer des déchets d’usinage accumulés.
Pour les résidus restants, utilisez un nettoyant compatible avec le matériau de la table, le composé du joint et le système adhésif. Appliquez-le sur un chiffon plutôt que d’inonder la surface. Les solvants puissants peuvent endommager certains plastiques et joints, tandis qu’un excès de liquide peut s’accumuler dans des passages borgnes. Ne saturez pas un martyr en MDF pour lui donner l’apparence d’être propre.
Laissez sécher complètement les zones nettoyées, y compris les renfoncements et les raccords accessibles. Une face supérieure d’apparence sèche ne garantit pas que l’humidité a disparu d’une rainure profonde ou d’un tuyau. Si de l’eau a pénétré dans le circuit de vide, éliminez-la conformément à la procédure de maintenance de l’équipement avant l’emballage.
Fabriquer une protection qui ne transmet pas les charges à la surface de travail
La protection de la table doit empêcher l’abrasion, résister aux perforations et ne pas toucher les éléments sensibles. Une solution efficace associe une couche de contact propre et non abrasive à un panneau de protection rigide. Les supports du panneau doivent transmettre les forces aux emplacements structurels approuvés, en laissant un espace libre au-dessus du plateau à vide, des joints et des raccords.
Une plaque rigide posée directement sur la table ne constitue pas une plateforme d’emballage porteuse. Les accessoires empilés dessus peuvent tout de même transmettre leur poids à la surface de travail. Un petit copeau coincé en dessous peut concentrer cette charge en un point et marquer la surface.
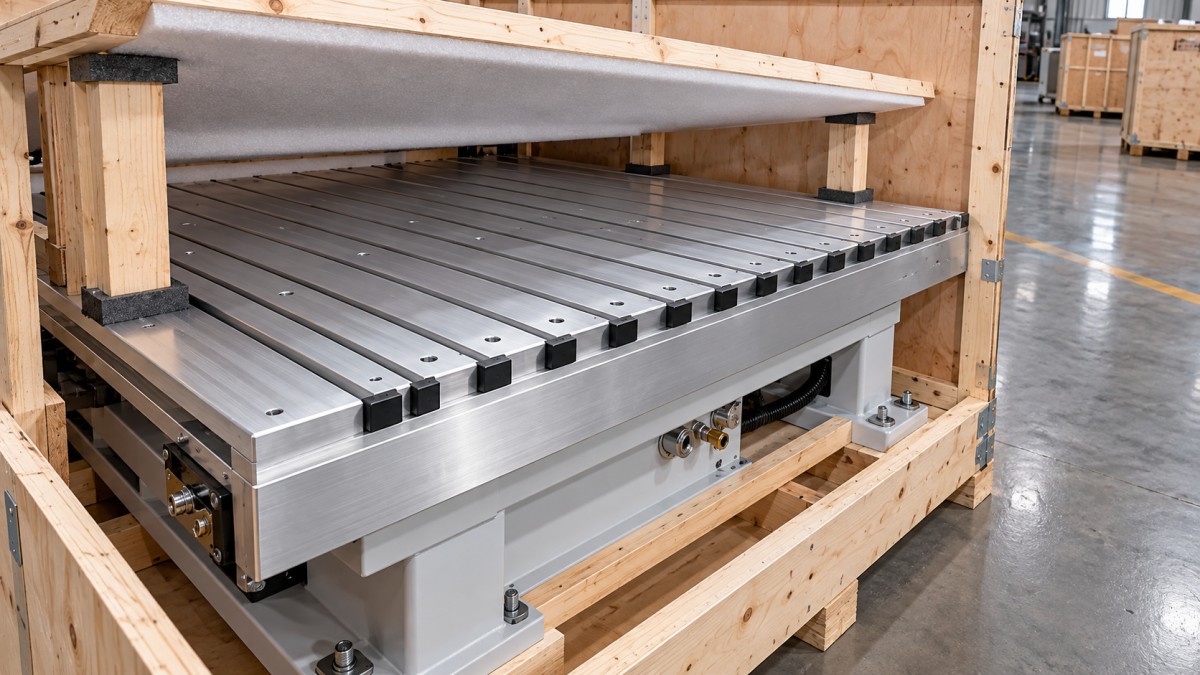
Dimensionnez la protection de façon à couvrir les bords exposés ainsi que la zone de travail centrale. Fixez-la pour que les vibrations ne la fassent pas glisser sur le plateau. Les fixations et les supports doivent rester à l’écart des canaux de vide, des surfaces d’étanchéité et des trajectoires des éléments mobiles de la machine. Vérifiez que le panneau ne peut pas fléchir et toucher la table sous les charges prévues lors de la manutention.
N’appliquez pas de ruban adhésif sur les faces usinées, les rainures des joints ni les martyrs poreux. Les résidus d’adhésif peuvent nuire à l’étanchéité ou compliquer le nettoyage. Fixez l’emballage sur lui-même ou sur les surfaces prévues à cet effet. Le papier bulle seul résiste peu aux chocs violents et n’offre aucune protection fiable contre les charges placées au-dessus.
Maîtriser l’humidité à l’intérieur de l’emballage
La protection contre l’humidité n’est efficace que si les matériaux enfermés sont déjà secs. Enfermer dans un sac barrière un martyr humide, un chiffon de nettoyage mouillé ou du bois chargé d’humidité emprisonne une source d’eau à côté de la table. Les variations de température pendant le transport peuvent alors provoquer de la condensation à l’intérieur de l’emballage.
Choisissez la barrière contre l’humidité en fonction de l’itinéraire d’expédition, de la durée de stockage prévue et des dimensions de l’emballage. Placez le dessiccant à l’intérieur de la barrière scellée, dans des supports respirants et solidement fixés, à l’écart des orifices et des surfaces de travail. La quantité doit être calculée en fonction de l’enceinte et de la charge d’humidité, selon la méthode du fournisseur d’emballage ; quelques sachets choisis au hasard ne garantissent pas une protection adéquate.
Un indicateur d’humidité placé de manière à pouvoir être inspecté renseigne sur les conditions à l’intérieur de l’enceinte. Le dessiccant ne doit pas pouvoir se répandre dans les rainures de vide. Protégez la barrière au niveau des angles et des raccords afin que les vibrations ne l’usent pas jusqu’à la perforer.
Les composants ferreux exposés peuvent nécessiter un traitement anticorrosion compatible. Tenez les huiles, les cires et les produits antirouille à l’écart des martyrs poreux et des surfaces d’étanchéité, sauf si les instructions de la machine autorisent expressément leur application à ces endroits. Les résidus qui migrent dans la zone de maintien de la pièce entraînent des opérations supplémentaires de nettoyage et de mise en service. Consignez tout traitement et sa méthode d’élimination dans les documents d’emballage.
Fermer le circuit de vide et immobiliser ses raccords
Les orifices ouverts laissent entrer la poussière, des fragments d’emballage et de l’humidité. Posez des bouchons ou des obturateurs propres et bien fixés, adaptés aux raccords ; privilégiez une retenue extérieure visible pour qu’ils ne puissent pas disparaître dans un passage. Un chiffon non fixé ne convient pas : il laisse des fibres et peut être aspiré dans le circuit si la machine démarre avant son retrait.
Si des tuyaux sont déconnectés, identifiez leurs deux extrémités et obturez immédiatement chaque ouverture. Photographiez leur cheminement et étiquetez clairement les raccordements par zone. Inverser des tuyaux d’apparence similaire lors du remontage peut compliquer le diagnostic si une partie de la table ne maintient plus la pièce.
Protégez les vannes, les manomètres, les collecteurs et les extrémités de tuyaux en saillie contre les chocs latéraux. Un tuyau suspendu à un petit raccord sollicite celui-ci à répétition lorsque la caisse vibre. Soutenez les tuyaux laissés en place sans les aplatir ni les plier au-delà de leur rayon de courbure minimal autorisé. Emballez les tuyaux détachés de façon à ce que les autres composants ne puissent pas les écraser.
La pompe à vide nécessite sa propre préparation au transport. Suivez ses instructions concernant son orientation, ses fluides de fonctionnement, la protection de son entrée et ses éventuels dispositifs de blocage pour le transport. Ces exigences varient selon la conception de la pompe. Indiquez tous les obturateurs et dispositifs de blocage temporaires sur une fiche de retrait accessible à l’ouverture de la caisse.
Faire supporter les efforts de transport par le châssis de la machine
Arrimez la machine par les points approuvés du socle ou du châssis. La table à vide, le portique, l’ensemble broche et la tuyauterie en saillie ne peuvent pas remplacer les points d’arrimage prévus. Le serrage d’une sangle au-dessus de la table peut comprimer la protection et exercer des efforts de flexion, même si la surface semble bien rembourrée.
Les entretoises intérieures de la caisse doivent elles aussi rester à l’écart de la zone de travail. Maintenez les traverses du couvercle, les diagonales de renfort et les cartons d’accessoires à distance de la protection de la table. Tenez compte de la déformation des entretoises et des mouvements relatifs pendant la manutention : un petit espace libre à l’arrêt peut disparaître lors d’une secousse.
Emballez les porte-outils, les brides, les pièces de rechange et les composants détachés dans des compartiments immobilisés. Des accessoires lourds posés sur la table protégée peuvent se détacher ou concentrer leur poids lors d’un arrêt brusque. Immobilisez les axes et le portique conformément aux dispositifs de transport spécifiés par le fabricant afin que leurs mouvements n’endommagent ni les protections ni les raccords à proximité.
Avant de fermer la caisse, suivez le cheminement de chaque effort d’arrimage : du châssis de la machine au matériel de fixation, du matériel de fixation au socle, puis du socle à la structure de manutention. Aucune partie de ce cheminement ne doit reposer sur le plateau à vide ou sur sa protection.
Conserver des données de référence pour le déballage et la remise en service
Consignez l’état de la table avant de poser la protection. Des photographies utiles montrent la surface de travail propre, la disposition des joints, les orifices protégés, les tuyaux étiquetés, les supports de la protection et les dispositifs d’arrimage terminés. Incluez les marques déjà présentes afin de pouvoir les distinguer des dommages survenus pendant le transport.
Si les installations de mise en service le permettent, consignez le comportement du vide avant l’expédition à l’aide d’une configuration définie : même sélection des zones, même panneau de test, même surface non couverte et même configuration de pompe que pour la comparaison prévue à l’arrivée. Une seule lecture du manomètre ne suffit pas. Un raccord fortement obstrué peut produire un vide important à proximité de la pompe tout en laissant un débit d’air insuffisant au niveau de la pièce.
Placez les instructions de déballage à un endroit accessible avant la mise sous tension de la machine. Répertoriez les fixations de la protection, les bouchons d’orifices, les verrous de transport, les supports temporaires et les matériaux de protection à retirer. Ajoutez les références de raccordement des tuyaux et les conditions du test de référence.
À l’arrivée, laissez une machine froide s’acclimater à l’environnement d’installation avant d’exposer les surfaces sensibles à de l’air chaud et humide. Retirez les débris d’emballage avant d’ouvrir les raccords obturés. Vérifiez que les joints n’ont pas bougé, que les raccords ne sont pas fissurés, qu’il n’y a pas de traces d’humidité et que la protection n’a pas touché la surface de travail.
Si les performances de maintien ont diminué, reproduisez les conditions du test consigné avant de modifier les réglages de la pompe ou de surfacer à nouveau le martyr. Une mauvaise tenue dans toutes les zones indique un problème d’alimentation commun, un raccord ouvert ou une fuite généralisée. Un problème limité à une seule zone oriente le contrôle vers sa vanne, son tuyau, le périmètre de son joint ou un dommage local. Effectuez ces vérifications avant l’usinage : le surfaçage ne peut pas corriger une fuite au niveau d’un raccord et une augmentation du vide ne peut pas rétablir une surface d’étanchéité déformée.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.