


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Comment vérifier la rectitude de coupe sur une scie à déligner de précision à lame unique
Comment vérifier la rectitude de coupe sur une scie à refendre de précision à lame unique
Une coupe longitudinale qui semble nette n’est pas toujours droite. De fines marques de dents peuvent dissimuler une courbure progressive, tandis qu’un bord rugueux peut néanmoins suivre une ligne droite. Cette distinction est importante lorsque les planches sont directement destinées au collage de chants, à l’assemblage de panneaux ou à une autre opération laissant peu de marge d’usinage.
Vérifier la rectitude de coupe sur une scie à refendre de précision à lame unique ne consiste pas simplement à rapprocher deux planches et à regarder si la lumière passe. Une inspection utile distingue la géométrie du chant de l’état de surface, contrôle le support du bois et consigne le moment où la mesure a été prise. Sans cela, le mouvement du bois peut être confondu avec un défaut de la machine, ou un problème d’alimentation écarté comme étant « simplement dû au bois ».
Définir le critère d’acceptation avant la coupe d’essai
Commencez par tenir compte des exigences de l’opération en aval. Un chant scié destiné à être collé immédiatement peut nécessiter une limite d’acceptation différente de celle d’un chant qui sera dressé par la suite. La simple qualification de « précision » d’une machine ne permet pas de fixer une tolérance de rectitude universelle et défendable. Référez-vous aux spécifications d’achat, au plan de production approuvé, à la procédure de réception du fabricant ou à une exigence d’inspection interne convenue.
L’exigence doit préciser la longueur d’inspection, la méthode de mesure, l’écart admissible et si l’évaluation porte sur tout le chant ou sur une longueur utile définie. Si les extrémités d’entrée et de sortie sont exclues, indiquez-le explicitement. Ignorer discrètement un défaut à l’entrée revient à modifier le test, et non à améliorer le résultat.
Distinguez également trois caractéristiques différentes : la rectitude d’un chant, la constance de la largeur entre les chants opposés et l’équerrage de la face sciée par rapport à la face de la planche. Une planche peut avoir des chants droits tout en présentant une largeur qui varie. Elle peut aussi être droite sur son chant supérieur et biseautée sur toute son épaisseur.
Choisir un matériau qui met à l’épreuve la scie, et pas seulement le bois
Pour un contrôle de référence, choisissez un matériau sain et relativement stable, avec une face d’appui plane et un chant de guidage adapté lorsque la conception de la machine l’exige. Évitez les pièces présentant une torsion manifeste, des nœuds détachés, des fentes ou une forte déviation du fil. Utilisez un matériau dont les dimensions respectent les limites autorisées par le fabricant et prévoyez un enlèvement suffisant pour obtenir un chant neuf continu.
Une bande étroite soumise à des contraintes constitue un mauvais échantillon de référence : elle peut se courber dès qu’elle est séparée de la planche d’origine. À l’inverse, tester uniquement des pièces courtes et faciles peut masquer des erreurs qui apparaissent sur les longueurs habituelles de production. Établissez la référence avec des pièces faciles à manipuler, puis confirmez les performances à l’aide de matériaux représentatifs de la production, y compris pour les épaisseurs et longueurs pertinentes.
Repérez sur chaque échantillon le sens d’avance, la face d’appui, le chant coupé et l’ordre des essais. Consignez l’essence ou le type de matériau, les dimensions, l’état hygrométrique le cas échéant, l’identification de la lame et le réglage d’avance. Conservez les détails du réglage initial : ils seront précieux si les résultats changent après un ajustement.
Séparer l’inspection de l’opération de coupe
Effectuez les coupes d’essai uniquement lorsque les protecteurs, le système d’aspiration, les dispositifs anti-recul et les équipements d’avance sont correctement installés et fonctionnent. Pour les dimensions du matériau et les positions de travail sûres, suivez le manuel de la machine. Ne contournez pas un protecteur pour observer si la planche avance droit et ne mettez pas les mains dans le trajet d’avance pour corriger une coupe suspecte.
Avant d’inspecter ou de régler la lame, l’arbre, les dispositifs de pression, la chaîne, les rails ou les guides internes, isolez toutes les sources d’énergie pertinentes conformément à la procédure de consignation du site. Tenez compte de l’énergie pneumatique ou hydraulique accumulée et attendez l’arrêt complet de la lame. L’arrêt du moteur ne suffit pas, à lui seul, à prouver que la machine est isolée en toute sécurité.
La mesure courante des chants doit être effectuée sur un établi d’inspection séparé. Si un essai entraîne un coincement, un bruit anormal, une avance instable ou des signes de recul, arrêtez le test. Une inspection dimensionnelle ne justifie pas de continuer à faire fonctionner un réglage dangereux.
Mesurer à l’aide d’une référence fiable
Pour un contrôle pratique en atelier, utilisez une règle de précision vérifiée couvrant la longueur d’inspection convenue, ainsi que des cales d’épaisseur adaptées. Un niveau à bulle, un profilé de guide ou une planche voisine ne constitue pas automatiquement une référence de rectitude. L’erreur de la référence et la résolution des cales doivent être suffisamment faibles pour permettre de statuer sur l’acceptation.
Nettoyez les deux surfaces avant la mesure. Éliminez la poussière et les fibres détachées sans poncer ni dresser le chant d’essai. Posez la planche sur un établi stable sans la forcer à devenir plane ou droite. Les échantillons longs ou flexibles nécessitent un dispositif de support uniforme ; un serrage excessif peut faire paraître acceptable un chant cintré.
Placez la règle le long d’une ligne définie sur la face sciée, en évitant les coins endommagés. Contrôlez près des deux extrémités et à plusieurs points intermédiaires. Pour les matériaux épais, répétez la mesure près des parties supérieure et inférieure de la face afin de mettre en évidence les écarts sur la profondeur de coupe. Notez l’emplacement de l’écart maximal, et pas seulement sa valeur.
Sur un chant concave, la règle peut reposer sur les extrémités en laissant un espace central mesurable. Insérez délicatement les cales d’épaisseur ; les enfoncer dans l’espace risque de déplacer la règle ou de comprimer les fibres du bois. Sur un chant convexe, la règle peut basculer sur un point haut central. Dans cette position instable, mesurer un seul espace à une extrémité ne donne pas un résultat fiable de rectitude.
Si le chant est convexe, irrégulier ou proche de la limite d’acceptation, utilisez un dispositif contrôlé de mesure de profil plutôt que d’improviser. Un comparateur à cadran se déplaçant sur un guide droit vérifié indépendamment peut relever la position latérale du chant, à condition que le montage ne déforme pas la planche et que la force de contact soit suffisamment faible.
Dans ce montage, définissez la ligne de référence spécifiée et consignez les écarts signés le long de la longueur d’inspection. Si vous utilisez une corde reliant les extrémités, soustrayez du profil mesuré la ligne joignant les relevés aux extrémités. Indiquez clairement qu’il s’agit d’une mesure par rapport à la corde des extrémités : elle n’équivaut pas automatiquement à une évaluation de rectitude par zone minimale. Les données d’acceptation doivent utiliser la même définition que celle des spécifications.
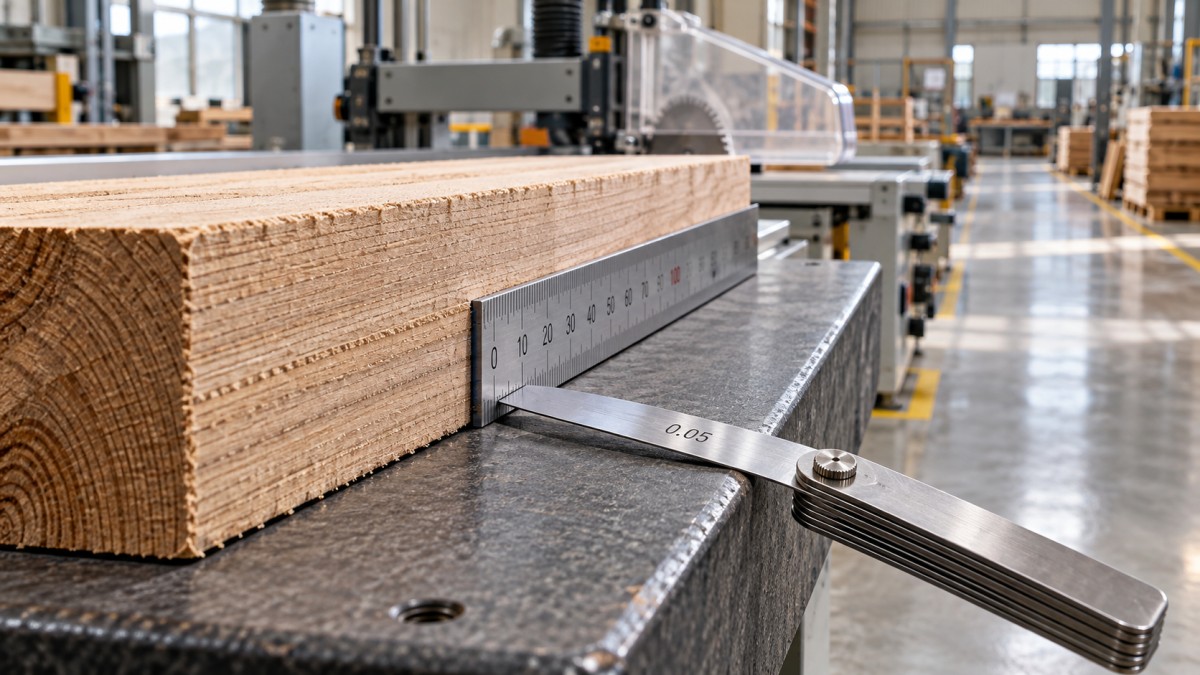
Tenez compte de la texture de surface. Une touche de comparateur qui tombe dans les marques de dents peut exagérer le profil apparent, tandis qu’un contact large peut enjamber des défauts locaux. Utilisez une configuration de contact uniforme et indiquez si l’inspection porte sur la courbure globale, l’ondulation locale ou les deux.
Répéter le contrôle avant de mettre l’alignement en cause
Une seule planche donne un indice, pas un diagnostic. Effectuez une petite série de coupes dans des conditions inchangées et comparez la forme et l’emplacement des écarts. Si le résultat est à la limite, retirez l’échantillon, repositionnez-le et mesurez-le à nouveau. Un second inspecteur peut aider à repérer une mise en place incohérente de la référence ou une pression variable sur les cales.
Mesurez peu après la coupe et, si un mouvement est suspecté, répétez la mesure après un intervalle défini, dans des conditions de stockage consignées. Un profil qui change après la coupe peut indiquer une libération des contraintes ou un mouvement lié à l’humidité, sans toutefois prouver que la machine est irréprochable. Consignez le temps écoulé au lieu de qualifier les deux relevés de mesures prises « après la coupe ».
La comparaison de deux chants est utile comme contrôle rapide en production, mais ne doit pas être la seule méthode d’acceptation. Des courbes correspondantes peuvent s’emboîter et le fait de forcer la fermeture d’un joint masque la géométrie sans contrainte. Pour les travaux de collage, évaluez à la fois le chant mesuré et l’ajustement obtenu selon le procédé d’assemblage réellement approuvé.
Interpréter les motifs d’écart sans tirer de conclusions hâtives
Une courbe répétable sur plusieurs échantillons stables justifie de vérifier la relation entre le plan de coupe de la lame et le trajet d’avance. Selon la conception, cela peut concerner le cheminement de la chaîne ou de la courroie, les éléments de guidage, le système de pression, l’état de la table ou le guide. Utilisez les références d’alignement du fabricant ; ne réglez pas tous les éléments jusqu’à ce que la coupe s’améliore par hasard.
- Écart concentré à l’entrée ou à la sortie : examinez le support du matériau et la manière dont la pièce est maîtrisée lorsqu’elle entre dans le système d’avance ou en sort.
- Ondulation périodique : examinez les irrégularités d’avance, l’état de la lame, les vibrations et les problèmes des composants rotatifs. Le motif, à lui seul, ne permet pas d’identifier la pièce défectueuse.
- Coupes légères acceptables, mais coupes de production médiocres : examinez la charge de coupe, l’adéquation et l’affûtage de la lame, le réglage d’avance et les réglages de pression dans les limites autorisées par le fabricant.
- Résultats variant principalement d’une planche à l’autre : examinez la stabilité du bois, la qualité de la face d’appui et la régularité du guidage avant de modifier la géométrie de la machine.
Les brûlures doivent faire l’objet d’un examen distinct. Elles peuvent être liées au frottement, à une mauvaise évacuation des copeaux, à des conditions d’avance inadaptées ou à des problèmes d’alignement, mais elles ne mesurent pas la rectitude. De même, le faux-rond de la lame est un état de composant à examiner ; il ne remplace pas le contrôle du chant fini.
Rendre les résultats utiles à la maintenance et à la validation
Un relevé d’inspection utile relie le résultat aux réglages : identification de la machine, lame, conditions d’avance, caractéristiques de l’échantillon, dispositif de support, matériel de référence, points de mesure, temps écoulé et critère d’acceptation. Ajoutez si possible un schéma simple du profil ou les valeurs relevées. La mention « coupe pas droite » fournit très peu d’informations à la maintenance.
Pour solliciter l’assistance du fabricant, ces éléments sont plus utiles qu’une simple photo montrant le passage de la lumière. Qingdao Zhongding Machinery Co., Ltd., fabricant et exportateur de machines à bois fort de plus de 20 ans d’expérience dans le secteur, propose une assistance technique et un service de fourniture de pièces de rechange. Lorsque vous demandez de l’aide, indiquez le modèle exact de la machine et sa configuration afin que l’inspection puisse être mise en relation avec le système d’avance, les points de réglage et les composants de remplacement appropriés.
Après une correction, répétez l’essai initial avant de modifier d’autres variables. Confirmez ensuite le résultat sur un matériau représentatif de la production. Validez la scie à refendre de précision à lame unique selon le critère de mesure convenu, et non parce que le dernier chant semble plus lisse ou que deux pièces peuvent être rapprochées en les poussant. Si le résultat reste trop proche de la limite pour que la méthode de mesure permette de conclure avec suffisamment de confiance, améliorez la mesure avant de déclarer la machine conforme.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.