

L’agencement réussi d’un atelier de machines à bois commence par l’analyse des exigences de production : familles de produits, production quotidienne, étapes d’usinage et contraintes de manutention. Le choix des équipements doit découler de ces décisions.
Pour les chefs de projet qui évaluent des machines pour menuiserie, la priorité consiste à coordonner les flux de matériaux, les séquences d’usinage, l’aspiration et l’accès des opérateurs en fonction du bâtiment et du budget disponibles.
Les dimensions sur mesure et la variation des tailles de lots compliquent la tâche. L’agencement doit permettre de gérer cette variation tout en préservant la qualité, en maîtrisant les en-cours et en assurant des livraisons fiables.
Ce guide explique comment définir les besoins en équipements, organiser les zones de production, vérifier les hypothèses de capacité et prévoir un espace d’extension avant que les décisions d’installation ne deviennent coûteuses à modifier.
Que faut-il définir avant d’installer la première machine ?
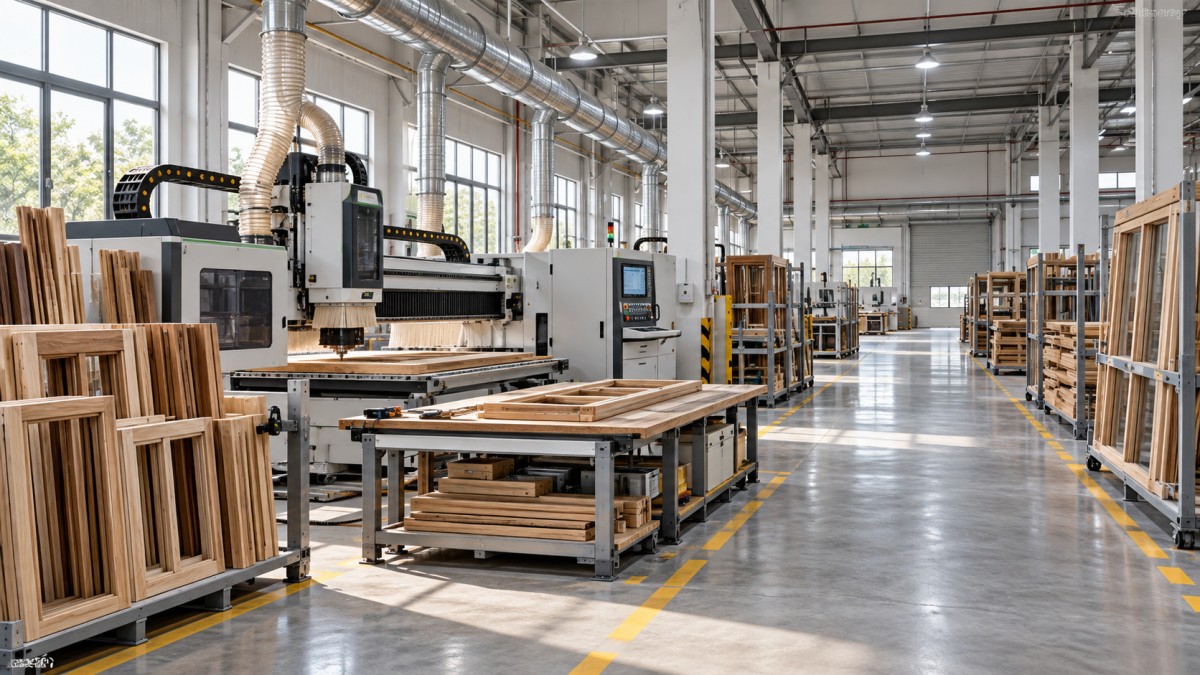
Commencez par établir un cahier des charges des produits et de la capacité. Consignez les types de portes et de fenêtres, les méthodes de construction, les spécifications des matériaux, les plages dimensionnelles, les horaires de travail et la composition prévue des commandes quotidiennes.
Distinguez les cadres et les ouvrants en bois massif des composants reconstitués, des portes à panneaux et des produits utilisant des ébauches achetées. Ces choix modifient considérablement les gammes d’usinage et les besoins en équipements.
Un atelier produisant des fenêtres en bois sur mesure pourra donner la priorité au profilage, à la précision des assemblages et aux gabarits de montage. Une activité de fabrication de portes à panneaux pourra nécessiter d’autres capacités de pressage et de mise au format.
Définissez la production en unités finies et conformes par poste, puis convertissez cet objectif en quantités de composants. Une fenêtre finie peut nécessiter plusieurs montants de cadre et d’ouvrant usinés séparément.
Consignez les produits récurrents les plus exigeants, notamment les portes surdimensionnées, les profils profonds et les assemblages inhabituels. Il peut être plus économique de traiter les exceptions occasionnelles au moyen d’un processus distinct.
Convenez de critères d’acceptation mesurables avant de demander des devis : tolérances dimensionnelles, ajustement des assemblages, qualité de surface, attentes concernant les changements de série et échantillons de produits utilisés lors des essais de réception des machines.
Ce cahier des charges donne aux fournisseurs une base commune pour leurs propositions. Sans cela, des devis apparemment comparables peuvent reposer sur des matériaux, des conditions d’exploitation, des effectifs ou un périmètre de production différents.
Comment les matériaux doivent-ils circuler dans l’atelier ?
Cartographiez la séquence réelle de fabrication avant de dessiner l’emplacement des équipements. Une gamme type de menuiserie en bois comprend la réception, le conditionnement, la préparation initiale, l’usinage de précision, l’assemblage, la finition et l’expédition.
L’ordre exact dépend des détails de construction. Le profilage, l’usinage des assemblages, la préparation de la quincaillerie, le ponçage et le revêtement peuvent intervenir à différentes étapes selon les systèmes de portes et de fenêtres.
Privilégiez une progression claire du bois entrant jusqu’aux produits finis. Un flux linéaire peut convenir aux bâtiments longs, tandis qu’une implantation en U peut faciliter le partage des accès de réception et d’expédition.
Aucune de ces configurations n’est automatiquement supérieure à l’autre. Comparez les distances de déplacement, les croisements, la fréquence de manutention et les besoins de supervision aux colonnes, aux portes, à l’état du sol et aux contraintes structurelles du bâtiment.
Dans la mesure du possible, séparez les cheminements piétonniers des déplacements de chariots élévateurs. Positionnez les zones de déchargement et d’expédition de façon à éviter que le trafic de transport n’interrompe régulièrement les postes d’usinage ou les travaux d’assemblage.
Attribuez à chaque lot une zone de stockage tampon clairement identifiée, avec des chariots ou des racks adaptés à la longueur des composants. Évitez le stockage imprévu au sol, qui finit par empiéter sur les espaces de travail et de circulation.
Suivez les composants de cadre, d’ouvrant et de porte par commande tout au long de la production. Une identification claire réduit les recherches, les erreurs d’appariement des pièces et les retards d’assemblage lorsque plusieurs projets sur mesure sont menés simultanément.
Quelles machines sont nécessaires et où la flexibilité est-elle importante ?
Établissez la liste des machines à partir des opérations requises. Selon l’état du stock acheté, la préparation peut comprendre le tronçonnage, le délignage, le rabotage de surface, le rabotage d’épaisseur ou l’usinage sur quatre faces avant les opérations de précision.
Les opérations de menuiserie peuvent nécessiter le tenonnage, le mortaisage, le profilage, le perçage et l’usinage des logements de quincaillerie. Des équipements CNC peuvent combiner certaines opérations lorsque leur configuration convient aux composants prévus.
Vérifiez les dimensions utiles et l’accès aux outils à partir des plans des produits réels. La capacité nominale d’une machine ne garantit pas sa compatibilité avec tous les profils, toutes les géométries d’assemblage ou tous les systèmes de serrage.
Lorsque les commandes changent fréquemment, le temps de réglage peut compter davantage que la vitesse de coupe. Évaluez les changements d’outils, la sélection des programmes, le réglage des guides, les changements de serrage et le contrôle de la première pièce dans le cadre de la production.
Les machines dédiées peuvent convenir aux opérations stables et répétitives. Les machines flexibles sont plus intéressantes lorsque la variété des produits est élevée et que les compétences en programmation, en outillage et en conduite des machines sont disponibles.
Comparez l’usinage intégré et les machines distinctes à partir des mêmes lots représentatifs. Tenez compte des transferts et des réglages, car le regroupement des opérations peut également concentrer les arrêts sur un seul poste.
Demandez des démonstrations avec vos matériaux et des pièces représentatives. Vérifiez la qualité d’ajustement des assemblages, l’arrachement des fibres, la régularité dimensionnelle et l’état de surface avant de vous engager sur le parc de machines proposé.
L’agencement permettra-t-il d’atteindre la production quotidienne requise ?
Calculez la capacité de chaque processus à partir des minutes de production disponibles et des temps de traitement réalistes. Incluez le chargement, le déchargement, le contrôle, les changements d’outils et les réglages nécessaires pour les commandes prévues.
Utilisez une unité de comparaison cohérente, par exemple les composants par poste ou les ensembles complets par commande. Les temps de cycle des machines deviennent trompeurs lorsqu’ils correspondent à des quantités de production différentes.
Par exemple, un poste de huit heures comprend 480 minutes planifiées. Si les pauses, la maintenance et les interruptions prévues laissent 360 minutes utilisables, basez le calcul initial de capacité sur ces 360 minutes.
Si un poste nécessite trois minutes par composant et 45 minutes de réglages quotidiens, sa capacité calculée est de 105 composants, avant prise en compte des rebuts ou des retouches.
Cet exemple illustre la méthode, mais ne garantit pas un niveau de production. Validez les hypothèses par des essais chez le fournisseur ou des données d’exploitation observées, surtout lorsque la manutention manuelle représente une part importante du cycle.
Identifiez le processus dont la capacité effective est la plus faible pour le mix prévu. Il peut s’agir du profilage, de la préparation de la quincaillerie, de l’assemblage, du ponçage ou de la finition plutôt que de la coupe principale.
Protégez ce goulot d’étranglement en assurant un approvisionnement fiable en matériaux et un stock tampon maîtrisé. L’achat de machines plus rapides en amont aura peu d’effet si le processus limitant reste inchangé.
De quelle surface chaque zone de production a-t-elle réellement besoin ?
L’encombrement des machines n’est qu’un point de départ. Ajoutez les dégagements d’exploitation exigés par le fabricant, l’espace des protecteurs, l’accès pour la maintenance, les raccordements d’aspiration et l’enveloppe de déplacement complète de chaque composant.
Vérifiez la longueur maximale des pièces entrant dans chaque poste et en sortant, y compris les manœuvres de rotation. Une machine qui tient sur un plan peut malgré tout gêner les opérations voisines en cours d’utilisation.
Prévoyez suffisamment d’espace pour que les opérateurs puissent manipuler les pièces en toute sécurité sans empiéter sur les voies de transport. Les portes surdimensionnées et les cadres assemblés peuvent nécessiter des aides au levage ou du personnel supplémentaire pour la manutention.
Placez les équipements de contrôle et les outils fréquemment utilisés à proximité des opérations concernées. Les déplacements répétés vers un espace de stockage commun peuvent réduire le temps productif et favoriser des pratiques de réglage irrégulières.
Dimensionnez les zones d’assemblage en fonction des gabarits, des serre-joints, des contrôles d’équerrage, de la pose de la quincaillerie et du stockage temporaire. Prévoyez l’espace nécessaire pour les assemblages terminés en attente de la prochaine opération, sans bloquer les postes de travail.
Le durcissement des adhésifs et le séchage des revêtements peuvent nécessiter une grande capacité de stockage tampon. Estimez l’espace requis en fonction du débit et du temps de séjour, en tenant compte des racks, des accès et de la séparation des produits.
Testez l’agencement proposé à l’aide de plans à l’échelle ou de marquages au sol. Simulez le déplacement du plus grand composant et l’entretien des machines clés avant d’approuver les fondations, les conduits ou les raccordements électriques.
Quelles décisions concernant les utilités et l’environnement doivent être prises tôt ?
Élaborez le concept d’aspiration en même temps que l’agencement des équipements. Le parcours des conduits, l’emplacement des raccordements, les besoins des machines et le fonctionnement simultané influent sur la conception du système, le coût d’installation et l’espace disponible en hauteur.
Faites évaluer le débit d’air, les pertes de charge, les caractéristiques des poussières ainsi que les exigences applicables en matière d’incendie et d’explosion par un spécialiste qualifié. Le choix du dépoussiéreur doit s’appuyer sur une évaluation documentée de l’installation.
Veillez à ce que les points de contrôle, les dispositifs d’isolement et les accès de maintenance restent accessibles. Un accès difficile complique l’entretien régulier et peut compromettre les performances d’aspiration prévues lors du choix des équipements.
Confirmez auprès de chaque fournisseur l’alimentation électrique, les besoins en air comprimé, l’emplacement des raccordements et les exigences d’installation. Tenez compte de la charge simultanée prévue et de toute capacité nécessaire à une extension planifiée.
Si les opérations de finition sont réalisées sur place, évaluez la ventilation, la compatibilité des revêtements, la maîtrise des contaminations et les exigences de séparation applicables. Les zones d’assemblage propre et de finition doivent être protégées de la poussière d’usinage et du trafic.
Maintenez les matériaux dans des conditions adaptées au bois, à l’adhésif, au revêtement et à l’environnement d’utilisation prévu. Définissez des contrôles d’humidité et des pratiques de stockage favorisant un usinage et un assemblage reproductibles.
Coordonnez les accès d’urgence, l’éclairage, la maîtrise du bruit et les protecteurs conformément aux exigences locales et avec l’aide de conseillers compétents. Résolvez ces contraintes avant qu’elles n’imposent des modifications à un agencement par ailleurs fonctionnel.
Comment comparer les options d’investissement, d’assistance et d’extension ?
Comparez le coût total du projet installé, y compris les machines, l’outillage, l’aspiration, les utilités, les équipements de manutention, les logiciels, la formation, le transport, l’installation et la mise en service. Identifiez les responsabilités et les exclusions dans chaque devis.
Évaluez le coût d’exploitation par produit conforme en utilisant des hypothèses réalistes concernant la main-d’œuvre, les consommables, la maintenance, l’énergie et les rebuts. Un prix d’achat inférieur peut être compensé par des coûts récurrents de manutention ou de réglage.
Estimez le délai de retour sur investissement à partir d’avantages que le projet peut réellement justifier : réduction des heures supplémentaires, baisse du nombre de composants rejetés, diminution des efforts de manutention ou ventes supplémentaires soutenues par une capacité et une demande démontrées.
Établissez un scénario prudent avec une demande plus faible, des changements de série plus longs et une mise en service plus lente. Vous pourrez ainsi vérifier si l’investissement reste maîtrisable lorsque la production atteint son objectif plus tard que prévu.
Évaluez le service après-vente au même titre que les spécifications des machines. Renseignez-vous sur les modalités d’assistance technique, la disponibilité des pièces détachées, la documentation, la formation et le dépannage à distance, et faites confirmer les engagements pour votre site et vos équipements.
Qingdao Zhongding Machinery Co., Ltd. possède plus de 20 ans d’expérience dans les machines à bois. Les échanges sur le projet doivent traduire cette expérience en propositions d’équipements et d’assistance adaptées à l’application.
Réservez un espace d’extension à proximité de l’opération la plus susceptible de devenir un goulot d’étranglement. Vérifiez que les futurs équipements pourront être raccordés aux utilités et aux flux de matériaux sans déplacer des zones de production essentielles.
Que faut-il vérifier avant le transfert à la production ?
Transformez l’agencement approuvé en un plan d’installation et de mise en service attribuant clairement les responsabilités. Coordonnez les voies de livraison, le déchargement, le positionnement, les raccordements aux utilités, la présence des fournisseurs et la disponibilité des opérateurs.
Définissez des essais de réception à partir de commandes représentatives de portes et de fenêtres. Incluez les produits courants et les variantes récurrentes les plus exigeantes, avec des matériaux, un outillage, des effectifs et des critères de qualité mesurables convenus à l’avance.
Vérifiez l’ensemble du processus, de la réception des matériaux à l’assemblage final. Les performances individuelles d’une machine ne prouvent pas que les transferts, l’identification, les stocks tampons et les points de contrôle fonctionnent de manière cohérente.
Mesurez la durée des réglages, le temps d’usinage, le temps de manutention, le taux d’acceptation du premier coup et les en-cours. Comparez les résultats observés aux hypothèses qui ont justifié l’investissement.
Vérifiez que les opérateurs peuvent effectuer en toute sécurité les réglages, les contrôles et la maintenance courants. Fournissez des instructions accessibles et consignez tout défaut non résolu, toute documentation manquante ou tout besoin de formation supplémentaire avant le transfert.
Pendant la période initiale de production, examinez régulièrement les files d’attente et les performances de livraison. Un stock tampon qui augmente signale souvent un traitement peu fiable, une capacité déséquilibrée, des matériaux manquants ou un calendrier de lancement inadapté.
Utilisez ces observations pour ajuster, dans la mesure du possible, les limites de stockage tampon, les calendriers et la position des postes de travail. Conservez un plan d’agencement maîtrisé afin que les modifications ultérieures respectent les exigences d’accès et d’utilités.
Une base pratique pour la décision finale d’agencement
Un agencement efficace relie les besoins des produits, la capacité effective, la manutention sécurisée et le coût d’installation. L’emplacement de chaque équipement important doit répondre à une raison opérationnelle claire et apporter un bénéfice mesurable.
Lorsque vous comparez des machines pour menuiserie, demandez aux fournisseurs de valider l’ensemble de la gamme de production en fonction de vos plans, de vos objectifs de production, de l’espace disponible, des utilités et de la variation prévue des commandes.
Approuvez l’investissement lorsque des essais représentatifs et des hypothèses documentées confirment le bien-fondé du projet. Cette rigueur donne à la fabrication sur mesure de portes et de fenêtres des bases plus solides pour des livraisons fiables.