


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Qu’est-ce qui provoque des marques de brûlure sur une scie à déligner à lame unique pour bois dur ?
Des stries sombres sur le chant fraîchement déligné d’un bois dur indiquent généralement que la lame produit plus de chaleur que la coupe ne peut en évacuer. Sur une scie à déligner à lame unique pour bois durs, les principales causes sont des dents émoussées ou encrassées de résine, une lame inadaptée, une avance trop lente ou irrégulière, et des problèmes d’alignement qui font frotter la lame contre la surface de coupe. Les contraintes internes du bois peuvent également refermer le trait de scie et coincer la lame.
La répartition des marques aide à cerner la cause. Si presque toutes les planches présentent des brûlures, le problème vient probablement de l’outillage ou du réglage de la machine ; une zone sombre à l’endroit où l’avance ralentit indique un temps de contact excessif. Si les brûlures n’apparaissent que sur certaines planches, elles peuvent être liées aux contraintes, aux déformations ou aux variations d’humidité. Ces marques nécessitent un ponçage ou un usinage supplémentaire, mais peuvent aussi signaler un coincement, une avance instable ou une défaillance naissante de l’équipement.
Examinez les marques de brûlure avant de modifier les réglages
Conservez une planche rejetée et marquez son sens d’avance, sa face de référence et son chant brûlé. Comparez-la à d’autres pièces du même lot. Notez si le problème est apparu après un changement de lame, de matériau ou de réglage de l’avance. Ces informations sont plus utiles que la modification simultanée de plusieurs réglages.
Ces marques sont des indices, pas des preuves. Une lame émoussée peut aggraver un problème d’avance, tandis qu’un défaut d’alignement peut provoquer à la fois des brûlures et une accumulation de résine. Arrêtez la coupe si la pièce se coince, si l’avance devient instable, si de la fumée apparaît ou si des vibrations anormales se manifestent. Ne continuez pas à produire des rebuts pour confirmer un défaut suspecté.
Sécurisez les inspections avant d’intervenir sur le système de coupe
Suivez la procédure d’arrêt et de consignation de la machine avant d’accéder à la lame, au mécanisme d’avance, aux dispositifs de pression ou aux conduits d’aspiration. Isolez l’alimentation électrique ainsi que toute énergie pneumatique ou hydraulique, selon les besoins, et vérifiez que la machine est en état de sécurité. Le fait que la lame soit arrêtée ne garantit pas que la machine ne puisse pas redémarrer.
Pendant le fonctionnement, maintenez les protecteurs et les dispositifs anti-recul installés et opérationnels. Ne mettez jamais la main dans la zone de coupe pour vérifier la chaleur, dégager un bourrage ou guider une planche difficile. Retirez les pièces coincées uniquement selon la procédure du fabricant. Les mesures et réglages d’alignement doivent être effectués par du personnel formé, en utilisant les références et tolérances spécifiées pour la machine.
Commencez par la lame : dépôts, état des arêtes et spécifications
Les dépôts de résine peuvent donner à une lame en bon état les performances d’une lame émoussée
La résine et la poussière compactée s’accumulent autour des faces des dents, dans les creux et sur les surfaces de la lame. Ces dépôts augmentent le frottement et gênent l’évacuation des copeaux. La chaleur peut alors favoriser une accumulation supplémentaire : une lame qui coupe correctement au départ peut commencer à laisser des chants plus sombres au fil de la production.
Après avoir retiré la lame en toute sécurité, examinez-la sous un bon éclairage. Recherchez des dépôts près des arêtes de coupe et des matières compactées entre les dents. Nettoyez-la avec un produit et une méthode approuvés pour la lame, en tenant compte de tout revêtement et du brasage des plaquettes en carbure. Évitez les grattages agressifs et les produits chimiques non approuvés qui pourraient endommager l’outillage.
Le nettoyage constitue une étape de diagnostic utile, mais il ne rétablit pas une arête de coupe arrondie. Si les brûlures persistent après un nettoyage correct, vérifiez l’affûtage et le réglage plutôt que de répéter l’opération de nettoyage.
Des dents émoussées ou endommagées augmentent la chaleur dans la coupe
Une arête usée comprime et frotte le bois au lieu de le trancher proprement. Parmi les autres signes figurent une résistance à la coupe accrue, une charge moteur plus élevée, des chants pelucheux ou une modification du bruit de coupe. Une plaquette en carbure manquante ou ébréchée peut produire une coupe irrégulière et nécessite une intervention immédiate.
Confiez l’outillage douteux à un professionnel pour inspection et affûtage. Ne jugez pas son état uniquement à l’aspect pointu des dents : l’usure de l’arête de coupe peut être difficile à voir sans grossissement. Toute fissure, tout brasage endommagé ou toute déformation du corps de lame impose le retrait de la lame du service et une évaluation par un spécialiste.
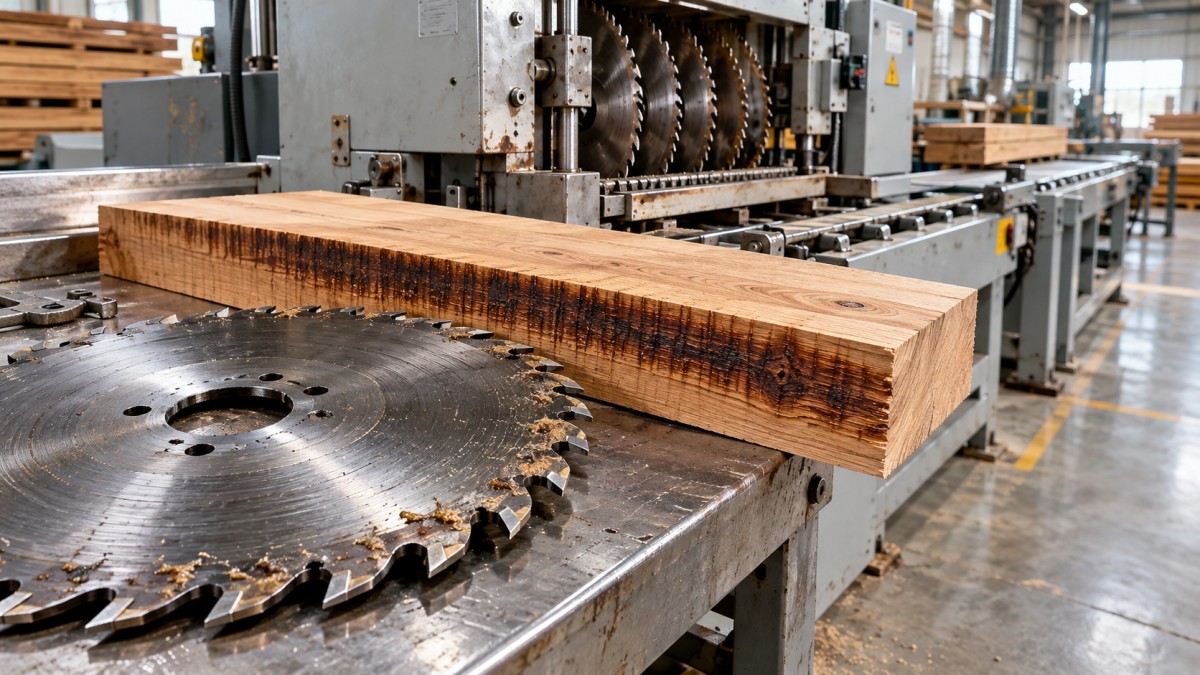
Une lame compatible avec l’arbre peut malgré tout être inadaptée au travail
Le délignage du bois dur exige une géométrie de denture, une capacité des creux, une largeur de coupe et une rigidité de lame adaptées à l’épaisseur du matériau et à la machine. Une lame de finition à grand nombre de dents peut avoir un espace insuffisant pour les copeaux lors d’un délignage exigeant, ce qui génère de la chaleur même si elle est affûtée.
Suivez les recommandations des fabricants de la scie et de l’outillage pour choisir une lame adaptée aux éléments suivants :
- L’essence de bois dur et la plage d’épaisseurs.
- Le diamètre autorisé, l’alésage, la vitesse nominale et le sens de rotation.
- La plage d’avance, la puissance de la broche et le système de montage de la machine.
- Tout séparateur ou couteau diviseur installé, dont l’épaisseur doit être compatible avec le corps de lame et la largeur de coupe.
Une lame à trait fin ne résout pas automatiquement les brûlures. La réduction de la résistance à la coupe peut aider dans certaines applications, mais une rigidité insuffisante du corps de lame peut entraîner une déflexion. Réglez la saillie de la lame conformément aux instructions de la machine et de la lame plutôt que d’appliquer une règle de hauteur universelle.
Vérifiez l’avance réelle, pas seulement la vitesse affichée
Une avance lente peut provoquer des brûlures, car les dents entrent plusieurs fois en contact avec chaque partie du bois tout en retirant trop peu de matière par dent. À l’inverse, une avance excessive peut surcharger la coupe, remplir les creux, faire dévier la lame ou mettre le système d’entraînement en difficulté. La plage de fonctionnement appropriée dépend de la géométrie de la lame, de la vitesse de broche, de l’épaisseur de la pièce, de l’essence et de la capacité de la machine.
Ne réagissez pas en augmentant simplement la commande d’avance. Vérifiez d’abord que la lame est propre, affûtée et adaptée. Utilisez ensuite la plage de fonctionnement approuvée et procédez à des ajustements contrôlés sur des pièces représentatives, en observant la qualité des chants, la stabilité de l’avance et les indicateurs de charge de la machine.
Sur une scie à déligner à avance motorisée, la vitesse sélectionnée peut différer du déplacement réel de la planche. Une chaîne d’avance ou des rouleaux qui patinent, des surfaces de contact contaminées, des réglages de pression incorrects ou un mauvais soutien de la pièce peuvent provoquer des hésitations alors que l’entraînement continue de fonctionner. Des brûlures localisées peuvent donc être liées au système d’avance plutôt qu’au choix de la vitesse.
Inspectez les composants d’avance et les dispositifs de pression après consignation, conformément aux instructions de maintenance. Une pression excessive peut créer une résistance ; une pression insuffisante peut entraîner un patinage ou un déplacement latéral. Ne compensez pas l’usure des composants en augmentant la pression au-delà des spécifications. Les planches longues ou lourdes nécessitent également des supports d’entrée et de sortie approuvés afin que leur poids ne perturbe pas leur trajectoire.
Lorsque la lame frotte après le passage des dents
Les dents de coupe créent un dégagement pour le corps de lame. Si la trajectoire de la pièce n’est pas correctement alignée avec le plan de coupe, ou si la lame se déplace latéralement, le corps de lame ou les dents arrière peuvent frotter contre le chant fraîchement coupé. Cela provoque souvent des brûlures persistantes qui ne disparaissent pas après l’affûtage.
Les vérifications pertinentes portent notamment sur la trajectoire d’avance, l’alignement du guide ou du guide parallèle lorsqu’il est installé, l’état de la broche, le faux-rond de la lame et la position de tout séparateur ou couteau diviseur. Utilisez la méthode d’alignement du fabricant de l’équipement ; les conseils génériques pour scies à table concernant la modification de l’angle du guide peuvent ne pas convenir à une machine industrielle à chaîne d’avance.
Le montage de la lame mérite une attention particulière si le problème apparaît immédiatement après son remplacement. Des débris, de la résine ou des dommages sur les surfaces d’appui de l’arbre et des flasques peuvent empêcher un positionnement correct. Un serrage incorrect peut également nuire à la précision de rotation. Nettoyez et assemblez ces pièces uniquement selon les instructions, en utilisant la méthode de serrage spécifiée.
Si une lame fraîchement affûtée continue de provoquer des brûlures, il faut effectuer des mesures, et non continuer à augmenter l’avance. Le personnel de maintenance qualifié doit déterminer s’il s’agit d’un faux-rond de la lame ou d’un défaut de broche ou de flasque. Les mesures doivent être réalisées machine consignée en toute sécurité ; ne tenez jamais un comparateur ou un pointeur improvisé près d’une lame en rotation.
Certaines planches referment le trait de scie autour de la lame
Le bois dur peut présenter des contraintes de croissance ou de séchage qui se libèrent pendant le délignage. Les deux parties peuvent se déplacer vers l’intérieur et coincer la lame, même lorsque l’outillage et l’alignement sont corrects. Une pièce cintrée ou gauchie peut provoquer un symptôme similaire en modifiant son contact avec le système d’avance.
Une cause liée au matériau est à envisager si les brûlures sont intermittentes, si les bandes fraîchement coupées se courbent ou si certaines planches se coincent alors que des pièces droites comparables sont délignées normalement. Ces indices ne suffisent pas, à eux seuls, à établir un diagnostic lié à l’humidité. Un humidimètre peut aider à repérer des variations, mais les réglages selon l’essence, la profondeur de mesure et les limites de l’instrument doivent être pris en compte.
Mettez à part les pièces suspectes au lieu de les forcer dans la machine. Examinez la préparation du stock, son état d’humidité, son soutien et la séquence de délignage approuvée. Certaines pièces peuvent nécessiter une surépaisseur d’usinage révisée ou un processus par étapes défini par le responsable technique de l’atelier. Les pièces fortement déformées ou instables peuvent ne pas convenir au réglage utilisé.
Si la machine est équipée d’un séparateur ou d’un couteau diviseur, vérifiez son état, sa compatibilité et son alignement. Ces dispositifs aident à gérer la fermeture du trait de scie, mais n’éliminent pas les contraintes internes. Ne retirez jamais un dispositif de protection pour faire passer une planche difficile.
Vérifiez la correction sans masquer le défaut initial
Après avoir traité la cause probable, effectuez un essai contrôlé plutôt que de redémarrer un lot entier. Choisissez des pièces droites représentatives de la production, de même essence, épaisseur et préparation. Remettez en place tous les protecteurs et dispositifs de sécurité avant le fonctionnement.
- Consignez l’état initial. Notez les spécifications et l’état de la lame, le matériau, le réglage de l’avance et l’emplacement des brûlures.
- Modifiez une seule variable pertinente. Le nettoyage de la lame ou la correction d’un défaut d’avance confirmé permet d’obtenir un résultat plus clair que la modification de plusieurs réglages sans rapport entre eux.
- Inspectez la pièce lorsque la machine est arrêtée et qu’elle a été évacuée en toute sécurité. Vérifiez la décoloration, la rugosité, les marques en vagues et les variations le long du chant. Observez la charge de la machine et le comportement de l’avance depuis la position normale de l’opérateur.
- Confirmez le résultat sur plusieurs pièces représentatives. Une seule planche sans défaut ne prouve pas qu’un problème touchant uniquement certaines pièces a été corrigé.
Vérifiez également les performances de l’aspiration. Des conduits obstrués ou une mauvaise évacuation des copeaux peuvent aggraver la recoupe et l’échauffement, mais l’aspiration seule ne corrigera ni des dents émoussées ni un défaut d’alignement. Éliminez les obstructions uniquement après avoir appliqué la procédure de consignation requise.
Faites appel à la maintenance ou au fournisseur de l’outillage si les brûlures persistent avec un outillage affûté et adapté et une avance stable, surtout si elles s’accompagnent de faux-rond, de vibrations, d’un bruit anormal de broche ou de marques récurrentes sur un seul côté. Fournissez les échantillons marqués et les notes de fonctionnement. Ces informations aident à distinguer un problème d’outillage d’un défaut de trajectoire d’avance ou de broche, sans recourir à des réglages répétés par tâtonnement.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.