


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Où l’automatisation des usines de meubles offre le retour sur investissement le plus rapide
Les usines de meubles obtiennent le retour sur investissement de l’automatisation le plus rapide dans les opérations où la même action est répétée des centaines de fois par poste, où une erreur entraîne des rebuts ou des reprises, et où un opérateur qualifié est mobilisé pour déplacer des matériaux plutôt que pour apporter son jugement. Pour la plupart des usines, les premiers gains ne proviennent pas de l’automatisation de chaque poste de travail. Ils viennent de l’élimination des quelques goulots d’étranglement qui limitent la production sur l’ensemble du flux de fabrication.
La découpe de panneaux, l’usinage des chants, le perçage et le déplacement interne des matériaux sont généralement les meilleurs candidats, car ils combinent des besoins en main-d’œuvre avec des effets directs sur le rendement matière, les délais et la régularité des produits. Une usine réalisant des travaux sur mesure très variables peut également en bénéficier, mais elle devrait d’abord automatiser la partie stable de son mix de commandes. La bonne question n’est pas « Quel degré d’automatisation l’usine doit-elle atteindre ? » mais « Quelle contrainte nous coûte aujourd’hui le plus de capacité et de marge ? »
Commencez là où un goulot d’étranglement bloque plusieurs processus en aval
L’automatisation offre le retour le plus rapide lorsqu’elle soulage une contrainte qui provoque des attentes ailleurs. Une zone de découpe manuelle en est un exemple courant. Si les panneaux attendent d’être découpés, le personnel chargé du plaquage de chants, du perçage, de l’assemblage et de l’emballage peut tous passer une partie de la journée à attendre les pièces. Ajouter de la main-d’œuvre en aval ne résout guère ce problème. Améliorer la cellule de découpe peut libérer des capacités dans toute l’usine.
Les décideurs devraient cartographier le parcours réel d’une commande type avant de comparer les machines. Suivez un panneau depuis la réception jusqu’à l’imbrication ou la découpe, le traitement des chants, le perçage, le tri, l’assemblage et l’emballage. Notez où les pièces attendent, où les opérateurs recherchent répétitivement des informations et où les pièces terminées sont renvoyées pour correction. Le processus présentant la file d’attente la plus longue est souvent plus important que celui qui compte le plus grand effectif.
Une précision importante s’impose : une file d’attente visible ne prouve pas toujours que la machine située en tête est sous-dimensionnée. Elle peut résulter d’une mauvaise planification des lots, de matériaux manquants, de plans incohérents ou d’un manque d’identification des pièces. L’automatisation ne peut pas, à elle seule, corriger une maîtrise de production insuffisante. Elle peut toutefois rendre un processus stable et bien défini beaucoup plus rapide et prévisible.
La découpe précise des panneaux génère souvent le retour initial le plus évident
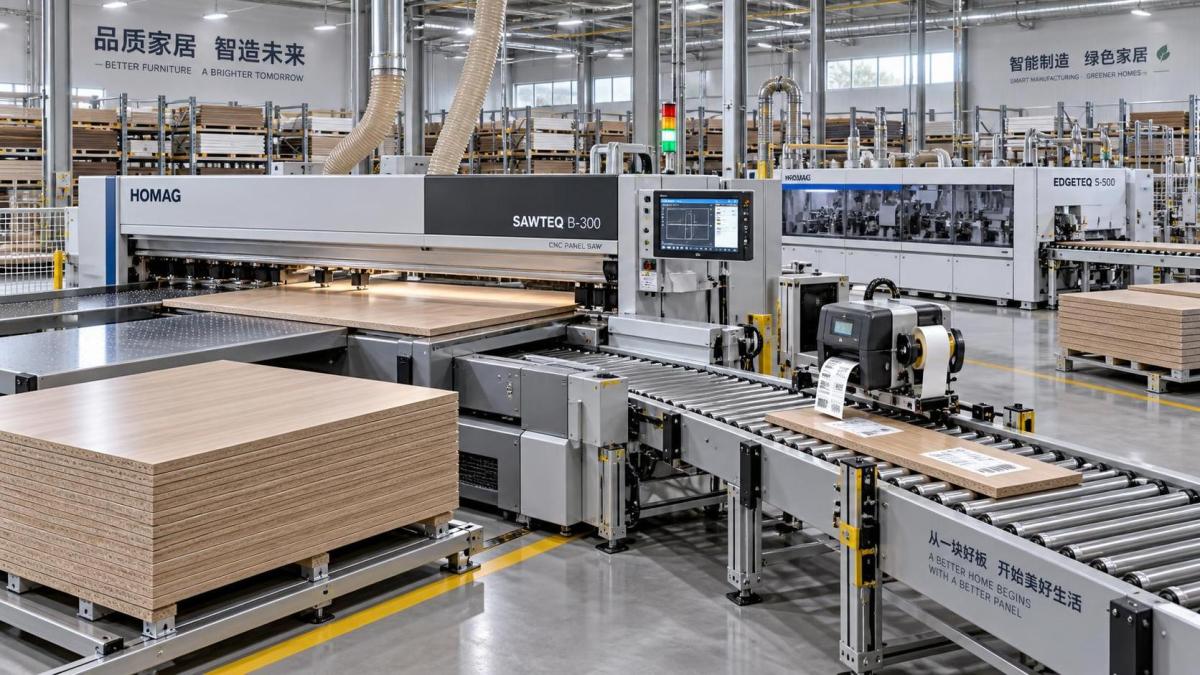
Pour les caissons, le mobilier de bureau, les armoires et d’autres produits à base de panneaux, la découpe affecte presque toutes les opérations ultérieures. Une coupe imprécise ou mal optimisée peut consommer davantage de matière, créer des problèmes d’ajustement lors de l’assemblage et imposer des manipulations supplémentaires avant même qu’une pièce n’atteigne le client. C’est pourquoi les scies à panneaux automatisées, les scies à poutre, les systèmes CNC d’imbrication et les flux de travail d’étiquetage associés sont fréquemment évalués dès le début d’un programme d’automatisation d’usine de meubles.
L’argument financier est plus solide lorsque l’usine traite de grands volumes de panneaux, utilise des panneaux décoratifs coûteux, produit des dimensions de caissons récurrentes ou rencontre des erreurs répétées de réglage et de mesure. Une découpe plus rapide est utile à elle seule, mais le bénéfice le plus important provient souvent d’un flux maîtrisé de pièces correctement identifiées. Lorsque chaque pièce est découpée aux bonnes dimensions, étiquetée au point de production et envoyée vers l’opération suivante avec des informations d’acheminement claires, les opérateurs passent moins de temps à vérifier, trier et rechercher les erreurs.
L’automatisation de la découpe doit être choisie en fonction du mix de produits de l’usine plutôt que de la vitesse annoncée d’une machine. Une scie à poutre peut convenir aux panneaux rectangulaires répétitifs et à une production par lots. Une CNC d’imbrication peut être intéressante lorsque la gamme de produits comprend des composants profilés, des changements de conception fréquents ou la nécessité de combiner perçage, fraisage et découpe dans un même programme. Aucun des deux formats n’est automatiquement supérieur. Une usine qui achète une architecture de découpe inadaptée peut gagner en vitesse à une étape tout en créant ensuite des engorgements ou un tri manuel excessif.
L’utilisation de la matière mérite une attention particulière, mais elle doit être évaluée avec soin. Les logiciels d’optimisation peuvent améliorer les plans de découpe des panneaux, mais les économies dépendent du mix de commandes, des dimensions des panneaux, des exigences de sens du fil, des politiques de gestion des chutes et de la fiabilité avec laquelle les opérateurs suivent les plans de découpe générés. Une amélioration théorique du rendement a moins de valeur si les chutes réutilisables ne sont jamais stockées, identifiées ou réintroduites dans la production.
Avant d’approuver un investissement dans la découpe, la direction devrait se demander :
- Combien d’heures de travail sont consacrées à mesurer, régler les butées, charger, décharger, trier et corriger les pièces découpées ?
- Quels défauts proviennent de la découpe et à quelle fréquence entraînent-ils des reprises dans les opérations en aval ?
- Les données de production peuvent-elles passer de la conception ou du traitement des commandes vers les programmes machines sans saisie manuelle répétée ?
- Le débit de sortie de la machine dépassera-t-il la capacité d’étiquetage, de plaquage de chants, de perçage et de tri des pièces ?
- L’usine dispose-t-elle d’un système pratique de gestion des chutes et des restes réutilisables ?
Une cellule de découpe avec chargement automatique peut sembler représenter une avancée majeure, mais l’automatisation du chargement doit être justifiée par le volume réel de panneaux et les conditions de manutention. Dans une activité à faible volume avec des changements fréquents de matériaux, un flux de travail semi-automatique bien organisé peut offrir un meilleur retour qu’un système de chargement entièrement automatisé qui passe trop de temps à changer les piles.
Le plaquage de chants apporte de la valeur lorsque les variations de qualité sont coûteuses
Le plaquage de chants est souvent sous-estimé parce que l’opération paraît simple : appliquer le matériau de chant, le recouper, le finir et envoyer le panneau à l’étape suivante. En production, il peut devenir une source persistante de défauts de qualité visibles. L’irrégularité du joint de colle, les chants ébréchés, une mauvaise finition des angles, une sélection de bande incorrecte et l’endommagement des panneaux peuvent tous produire des pièces techniquement terminées mais inacceptables pour l’expédition.
L’automatisation dans ce domaine est rapidement rentabilisée lorsqu’une usine produit un grand nombre de panneaux plaqués avec des spécifications répétables. Une plaqueuse de chants automatique peut réduire la manutention manuelle et améliorer la répétabilité du collage, de l’affleurage, du raclage, du polissage et, si nécessaire, de l’usinage des angles. Le gain est particulièrement significatif pour les produits dont l’aspect des chants est très visible pour l’acheteur, tels que les portes de cuisine, les panneaux de bureau, le mobilier de magasin et les composants d’armoires mélaminés.
La décision d’achat ne doit pas se concentrer uniquement sur le nombre de postes inclus dans une machine. Un plus grand nombre d’unités d’usinage peut étendre les capacités, mais augmente également les exigences de réglage, les besoins de maintenance et les conséquences d’un ajustement incorrect. Une usine produisant des panneaux droits dans une plage étroite d’épaisseurs peut obtenir un meilleur résultat avec une machine robuste et correctement spécifiée qu’avec une ligne complexe dont les fonctions ne sont utilisées qu’occasionnellement.
La qualité des chants est également une question de système. Les conditions de stockage des panneaux, l’équerrage des panneaux, le choix de l’adhésif, la qualité des bandes de chant, l’aspiration des poussières, la formation des opérateurs et la rigueur de maintenance influencent tous le résultat final. Une machine neuve ne peut pas compenser indéfiniment des panneaux déformés, des conditions d’alimentation électrique instables, une mauvaise préparation de la colle ou un nettoyage insuffisant. Lors de l’évaluation, les responsables doivent inspecter des pièces échantillons sur l’ensemble de la gamme prévue de matériaux de panneaux, d’épaisseurs, de couleurs et de types de chants, plutôt que d’approuver une machine sur la base d’une seule pièce de démonstration.
Le perçage et la préparation de la quincaillerie peuvent éliminer une perte de main-d’œuvre cachée
L’assemblage de meubles est ralenti par de petites imprécisions qui commencent bien plus tôt. Une cuvette de charnière percée légèrement hors position, un trou de connecteur à la mauvaise profondeur ou un trou de tourillon manquant peuvent ne pas être détectés avant l’arrivée des pièces à l’assemblage. À ce stade, le coût dépasse celui d’un panneau défectueux. Les assembleurs sont interrompus, les pièces de remplacement doivent être identifiées et les commandes terminées peuvent être retardées pendant qu’un seul composant est refabriqué.
Les centres de perçage CNC et l’usinage point à point sont particulièrement pertinents lorsque les configurations de produits se répètent, que les schémas de quincaillerie sont nombreux ou que le traçage manuel mobilise une main-d’œuvre qualifiée. Ils réduisent la dépendance à la mesure individuelle de chaque panneau et facilitent l’application de schémas de perçage standard à l’ensemble des familles de produits. La valeur commerciale provient de moins d’interruptions et d’un assemblage plus fiable, et non simplement d’un cycle de perçage plus court.
Les usines proposant des produits très personnalisés doivent examiner la charge de programmation avant de choisir un équipement de perçage avancé. Une machine peut traiter efficacement des schémas complexes, mais chaque commande requiert toujours des données de production précises. Si les plans sont incomplets, si le contrôle des révisions est faible ou si les programmeurs doivent reconstruire les travaux à partir de zéro pour chaque commande, le bénéfice peut être retardé. La mise en place d’une bibliothèque maîtrisée de caissons courants, de règles de quincaillerie et de modèles d’usinage peut être plus précieuse que l’achat de capacités machines supplémentaires.
La manutention peut être le meilleur investissement lorsque les machines attendent déjà les opérateurs
Les usines concentrent souvent leur budget d’automatisation sur le processus d’usinage tout en négligeant le temps consacré au chargement des panneaux, au retournement des panneaux, à l’empilage des composants, au déplacement des chariots et à la recherche des pièces terminées. Dans la production de meubles en panneaux, ces activités ne transforment pas directement le produit, mais elles déterminent si les machines coûteuses fonctionnent de manière régulière.
Le chargement et le déchargement automatiques, les convoyeurs de retour, les systèmes de transfert, les tables élévatrices, les zones tampons pour panneaux et le tri basé sur les codes-barres peuvent générer de solides retours lorsqu’ils éliminent les levages répétitifs et maintiennent les équipements approvisionnés. L’argument devient particulièrement convaincant lorsque les grands panneaux posent des problèmes de sécurité, que les opérateurs sont régulièrement éloignés des machines pour déplacer des matériaux ou que les encours s’accumulent entre les opérations.
L’automatisation de la manutention doit suivre un itinéraire de production défini. Installer des convoyeurs sans résoudre la logique des lots peut simplement déplacer le désordre plus rapidement. Les pièces nécessitent une destination claire, une méthode d’identification et une capacité tampon suffisante pour absorber les variations normales. Un système de transfert doit également s’adapter aux contraintes physiques de l’usine : largeur des allées, espace de manœuvre, accès aux machines pour la maintenance, modes de chargement et mode de sortie des produits finis de la ligne.
Pour de nombreuses usines de taille moyenne, la première étape pratique n’est pas une ligne de production entièrement intégrée. Il peut s’agir d’un convoyeur de retour sur la plaqueuse de chants, d’un poste de chargement assisté par levage, de chariots organisés pour les composants triés ou d’un processus d’étiquetage qui empêche les pièces de devenir anonymes une fois qu’elles ont quitté la scie. Ces mesures peuvent libérer du temps pour les opérateurs et révéler où un investissement plus important aurait le plus grand effet.
Calculez le retour sur investissement à partir des pertes évitées, et non de la seule vitesse de la machine
Les affirmations concernant le temps de cycle sont faciles à comparer. Le retour sur investissement est plus difficile à évaluer, car il dépend de la capacité de l’usine à convertir un traitement plus rapide en production utile. Une machine qui découpe deux fois plus vite ne double pas automatiquement la production si le processus suivant est contraint, si le volume de commandes est irrégulier ou si l’usine ne dispose pas d’une demande suffisante pour utiliser la capacité supplémentaire.
Un modèle d’investissement crédible doit identifier les pertes spécifiques que l’équipement réduira. Elles peuvent inclure la main-d’œuvre directe affectée à des tâches répétitives, les heures supplémentaires dues aux goulots d’étranglement, les rebuts de matière, les refabrications, les opérations sous-traitées, la production perdue en raison de réglages fréquents et les retards dans l’achèvement des commandes. La capacité doit être valorisée de manière prudente. Elle n’a de valeur commerciale que si l’usine peut l’utiliser pour des ventes supplémentaires, des délais plus courts, une plus grande fiabilité de planification ou une réduction des heures supplémentaires.
Le coût de possession est le domaine dans lequel de nombreuses estimations de retour sur investissement deviennent trop optimistes. Le prix de la machine n’est qu’une partie de la décision. Un nouvel équipement peut nécessiter des travaux de fondation, des modifications du stockage des matériaux, des mises à niveau électriques, une capacité de dépoussiérage, une intégration logicielle, de l’outillage, la formation des opérateurs et un stock de pièces d’usure. Ce ne sont pas des arguments contre l’automatisation ; ce sont des coûts qui doivent être inclus avant que la direction ne s’engage sur un objectif de retour.
N’automatisez pas un travail instable avant de l’avoir standardisé
L’automatisation amplifie les bons processus comme les mauvais. Si une usine dispose de nomenclatures imprécises, de révisions de plans non maîtrisées, d’une identification incohérente des panneaux ou de changements de commande fréquents à la dernière minute, l’ajout de capacité CNC peut accélérer la propagation des erreurs dans l’usine. Le premier investissement peut devoir porter sur la discipline des processus : codification des produits, données d’usinage approuvées, règles de lancement des travaux et étiquettes de pièces traçables.
Cela ne nécessite pas un vaste projet logiciel avant chaque achat de machine. Un effort de préparation ciblé peut suffire. Définissez les familles de produits qui passeront par le nouvel équipement, identifiez les informations nécessaires à chaque étape, attribuez la responsabilité des modifications de programme et établissez la manière dont les opérateurs signalent les exceptions. Le fournisseur d’équipements doit être évalué sur sa capacité à soutenir ce modèle d’exploitation, y compris l’installation, la formation, la documentation, la disponibilité des pièces détachées et le service technique après la mise en service.
L’automatisation d’une usine de meubles offre son retour le plus rapide lorsqu’elle sert à éliminer une contrainte de production mesurable, à protéger la matière et la qualité, et à stabiliser le flux des pièces de la découpe à l’assemblage. Les usines qui commencent par le goulot d’étranglement le plus coûteux, fondent leur analyse de rentabilité sur des pertes réelles et laissent aux processus en aval la capacité de suivre le rythme ont beaucoup plus de chances de transformer l’investissement en machines en une amélioration opérationnelle durable.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.