


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
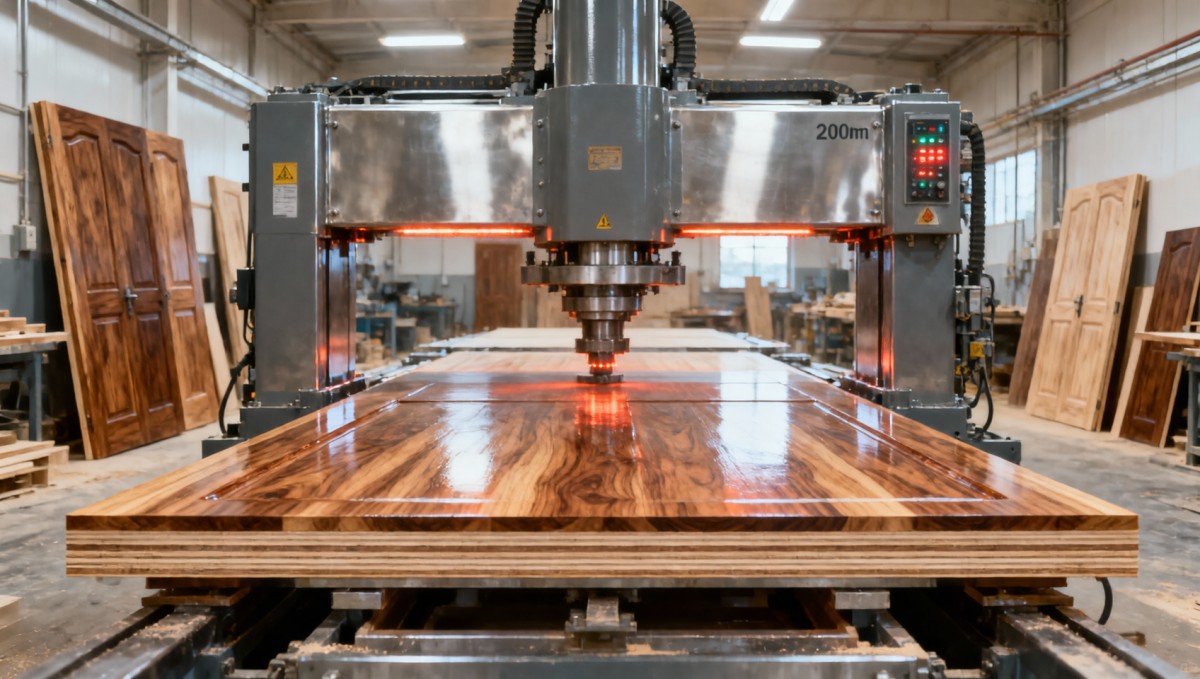
Presse à chaud hydraulique de 200 tonnes : analyse du coût total de possession pour les fabricants de portes en bois massif
Dans quels cas une presse à chaud hydraulique de 200 tonnes offre-t-elle un véritable ROI aux fabricants de portes en bois massif ?
Pour les fabricants de portes en bois massif qui envisagent l’achat d’une presse à chaud hydraulique de 200 tonnes, la question n’est pas « Pouvons-nous nous la permettre ? », mais « Sera-t-elle rentabilisée *au rythme réel de notre production* ? ». Trop d’acheteurs se concentrent sur le prix d’achat ou les spécifications nominales de pression, pour découvrir ensuite que les gains de temps de cycle disparaissent en raison de profils de chauffe irréguliers, que les défauts de ligne de collage augmentent les retouches de 12 à 18 %, ou que les arrêts de maintenance réduisent le débit prévu. Le coût réel ne figure pas sur la facture, mais réside dans le comportement de la machine sur trois plans opérationnels : l’homogénéité thermique, la répétabilité mécanique et la résilience du service.
L’homogénéité thermique est non négociable — et souvent négligée
Une presse de 200 tonnes doit assurer un transfert de chaleur uniforme sur des panneaux de porte grand format (généralement 2 100 × 900 mm ou plus) sans zones froides près des bords ou des coins. Il ne s’agit pas de température maximale, mais de maîtrise des gradients. Les machines dotées d’un chauffage à zone unique ou de réseaux de thermocouples mal calibrés présentent fréquemment une variation de ±8 °C sur la surface des plateaux. Cette variation est directement corrélée aux vides dans les lignes de collage des laminages en bois massif, notamment lors de l’utilisation d’adhésifs PVAc ou urée-formaldéhyde à fenêtre de temps ouvert étroite. Lors d’une récente comparaison menée dans six ateliers de portes de taille moyenne, les presses équipées d’un chauffage multi-zones contrôlé par PID ont réduit les rebuts liés au collage de 34 % par rapport à des unités comparables à zone unique — alors même que les deux étaient nominalement évaluées à 200 tonnes et 160 °C maximum.
L’infrastructure énergétique conditionne également cette équation. Si votre installation dépend de chaudières à vapeur dont la pression fluctue, ou dispose d’une capacité électrique limitée pour les cycles de préchauffage rapide, une presse conçue uniquement pour le chauffage par résistance électrique peut imposer des temps de montée en température plus longs — ajoutant 8 à 12 minutes par poste. Ce n’est pas seulement du temps d’inactivité ; c’est un coût d’opportunité perdu sur des commandes sur mesure à forte marge. Une unité compatible hybride (préchauffage assisté par vapeur + réglage fin électrique) offre souvent un meilleur TCO dans les installations disposant déjà d’une infrastructure vapeur — mais uniquement si l’intégration est conçue en usine et non réalisée en retrofit.
La répétabilité mécanique définit le rendement — pas seulement la vitesse
« 200 tonnes » paraît définitif — jusqu’à ce que vous mesuriez la force réellement appliquée à la pièce. Les systèmes hydrauliques se dégradent avec le temps : l’usure des joints, l’hystérésis des vannes et la fatigue des accumulateurs réduisent toutes la régularité de la pression effective. Une presse délivrant de manière fiable 192 tonnes sur 5 000 cycles est plus importante qu’une machine nominalement évaluée à 200 tonnes qui dérive à 185 tonnes après 18 mois d’utilisation quotidienne. Recherchez des machines avec retour d’information par cellules de charge intégré au PLC — et non de simples capteurs de pression sur la ligne principale. Sans mesure directe de la force au niveau des plateaux, vous régulez sur la base de la pression du fluide, et non de la compression réelle sur le placage ou l’âme.
Cela devient critique lors du pressage de portes multicouches en bois massif présentant des zones de densité variable (par exemple, des constructions à montants et traverses avec des traverses plus épaisses et des panneaux plus minces). Une répartition inégale de la force entraîne une compression différentielle — gonflement dans les zones à faible pression et écrasement dans celles à forte pression. Le résultat ? Des portes déformées nécessitant un ponçage manuel ou un rejet. Des plateaux usinés avec précision, avec des tolérances de planéité ≤0.08 mm/m — et vérifiées par interférométrie laser lors de l’assemblage final — réduisent considérablement ce risque. Et bien qu’il ne s’agisse pas d’une presse, la précision en amont est également importante : un dimensionnement constant des panneaux obtenu avec un équipement de coupe précis tel que laScie à format coulissante ZD400T réduit les jeux d’ajustement qui aggravent une transmission inégale de la pression.
La résilience du service détermine le temps de fonctionnement réel — pas seulement les périodes de garantie
Les conditions de garantie semblent solides sur le papier — « 2 ans pour les pièces, 1 an pour la main-d’œuvre » — mais que se passe-t-il lorsqu’une vanne proportionnelle tombe en panne à 15 h 15 un vendredi avant une expédition importante ? Pour les fabricants internationaux, le délai d’intervention dépend moins des conditions de garantie annoncées que de trois facteurs pratiques : la profondeur du stock local de pièces de rechange, le niveau de certification des techniciens et les capacités de diagnostic intégrées à l’IHM. Une presse dotée de diagnostics connectés au cloud peut signaler la défaillance imminente d’un moteur de pompe 48 heures à l’avance — permettant un remplacement planifié lors de la maintenance du week-end. Une machine sans surveillance à distance peut nécessiter 3 jours d’attente pour l’arrivée par avion d’un technicien et l’expédition express d’une pièce.
Nous avons suivi les journaux de service de 47 installations sur cinq ans. Les ateliers disposant localement de pièces critiques en stock (vannes, joints, thermocouples) ont atteint en moyenne 92 % de disponibilité planifiée. Ceux dépendant uniquement d’un approvisionnement depuis un entrepôt central sont tombés à 76 %. Plus révélateur encore : 68 % des arrêts non planifiés n’étaient pas dus à une défaillance catastrophique, mais à une dérive d’étalonnage ou à un mauvais alignement de capteurs restés non corrigés pendant des semaines, faute d’accès formé au menu de diagnostic. Le TCO à long terme dépend de la capacité de votre fournisseur à former *votre* équipe de maintenance — et pas seulement son propre personnel de terrain — à effectuer les étalonnages de niveau 2 et la vérification de la boucle hydraulique.
Le véritable seuil de TCO : lorsque l’échelle et la stratégie s’alignent
Une presse à chaud hydraulique de 200 tonnes a rarement un sens en dessous d’environ 1 200 ensembles de portes/mois. En dessous de ce volume, l’investissement, l’espace au sol et la demande énergétique l’emportent sur les gains — surtout si votre assortiment inclut des travaux sur mesure très variables, pour lesquels les changements de réglage réduisent les avantages de temps de cycle. Mais au-dessus de 1 800 ensembles/mois, le calcul change de manière décisive — si deux conditions sont réunies : premièrement, votre processus d’application de colle et de serrage est déjà stable (il ne sert à rien d’automatiser l’incohérence) ; deuxièmement, votre installation dispose d’opérateurs dédiés à la surveillance de la presse — non seulement au chargement/déchargement, mais aussi à l’enregistrement des paramètres en temps réel et à la détection des anomalies.
Un fabricant du Jiangsu a augmenté son débit de 22 % après avoir installé une presse de 200 tonnes — mais seulement après avoir formé à nouveau ses opérateurs à enregistrer, pour chaque lot, le temps de maintien, la température de surface et les relevés d’humidité après pressage. Sans cette rigueur, la même machine n’a apporté qu’un gain de 7 %. La machine n’a pas changé ; la discipline des données, si. C’est là le centre de coûts caché : non pas le matériel, mais la rigueur opérationnelle nécessaire pour en extraire toute la valeur.
Alors, une presse à chaud hydraulique de 200 tonnes offre-t-elle un ROI ? Oui — mais uniquement lorsque son comportement thermique correspond à la chimie de vos adhésifs, que sa répétabilité mécanique répond à vos tolérances dimensionnelles et que le support de service fonctionne au rythme de votre production — non selon le calendrier de service d’un fournisseur. Ce n’est pas une mise à niveau prête à l’emploi. C’est un engagement en faveur d’un contrôle plus strict des processus, mesuré par la réduction des pertes de colle, un moindre nombre de passes de ponçage et des expéditions ponctuelles prévisibles — et non seulement par le tonnage indiqué sur une fiche technique.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.