


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Machine CNC d’imbrication avec chargement et déchargement automatiques : cadre de calcul du ROI pour les ateliers traitant >5,000 m²/mois
Pour les décideurs de production traitant plus de 5 000 m² de panneaux par mois, une machine CNC d’imbrication avec chargement et déchargement automatiques n’est pas une simple amélioration : c’est un levier stratégique de retour sur investissement. Chez Qingdao Zhongding Machinery Co., Ltd., nous concevons des solutions de précision pour le travail du bois qui réduisent les coûts de main-d’œuvre, minimisent les pertes de matière et augmentent le débit, grâce à plus de 20 ans d’expertise mondiale. Ce cadre aide les ateliers à quantifier des gains concrets : réduction des temps de cycle et de la dépendance aux opérateurs, disponibilité accrue des machines et efficacité d’imbrication optimisée. Découvrez comment l’automatisation transforme la production à grand volume en une rentabilité prévisible et évolutive.
Pourquoi le calcul du ROI commence par les contraintes de débit
Les ateliers fonctionnant à 5 000 m²/mois ou plus rencontrent souvent des goulets d’étranglement non pas au niveau de la vitesse de coupe, mais de la manutention. Le chargement/déchargement manuel ajoute 3 à 7 minutes par panneau, selon sa taille et la fatigue de l’opérateur. Cela représente 12 à 28 minutes perdues par heure, qui s’accumulent au fil des équipes. Lorsque votre table à vide reste inactive pendant que le personnel repositionne les panneaux ou évacue les chutes, vous payez de la main-d’œuvre sans produire. Pire encore, un positionnement manuel irrégulier entraîne des dérives de repérage, provoquant un désalignement des pièces imbriquées de ±0,3 mm ou plus, et générant des reprises ou des rebuts. Il ne s’agit pas d’inefficacités théoriques, mais de pertes de temps et de rendement mesurables, intégrées aux opérations quotidiennes.
Trois leviers de coûts directs que vous pouvez quantifier
Le ROI n’est pas abstrait : il repose sur trois leviers concrets : les heures de main-d’œuvre économisées, l’amélioration de l’utilisation des matériaux et l’augmentation de la disponibilité des machines. Chacun présente des méthodes de calcul distinctes et des limites réelles.
Économies de main-d’œuvre : de la dépendance à l’opérateur à la supervision
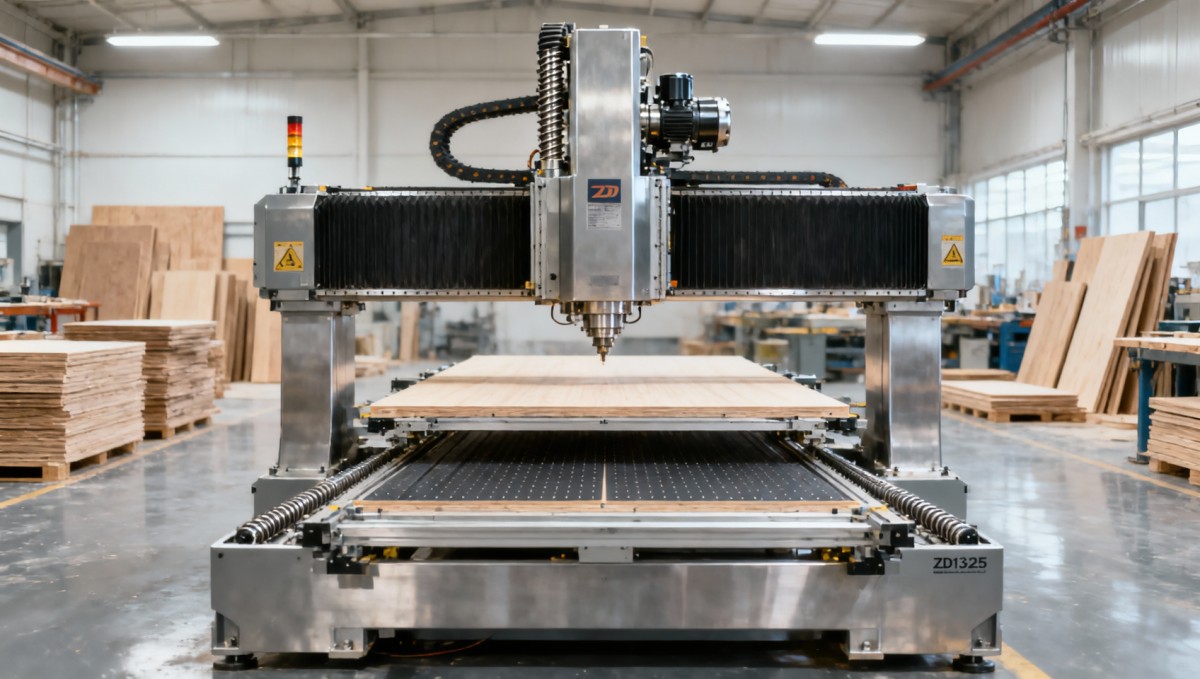
Avec une manutention manuelle, un opérateur gère généralement une machine à temps plein : chargement, déchargement, évacuation des débris, vérification de l’alignement et réinitialisation des dispositifs de fixation. Unemachine CNC d’imbrication ZD1325 équipée d’un chargement et déchargement automatiques réduit ce besoin à 0,6 ETP par unité. Les 0,4 ETP restants sont consacrés aux contrôles qualité, à la vérification des programmes et à la maintenance mineure, des tâches qui préviennent les erreurs en aval plutôt que d’y réagir. Pour les ateliers disposant de plus de 3 machines, cela correspond à un poste à temps plein libéré chaque année, sans sacrifier le volume de production.
Utilisation des matériaux : comment l’imbrication de précision réduit les déchets
L’efficacité de l’imbrication dépend à la fois de la logique logicielle et de la stabilité physique. Si la table de travail s’affaisse sous charge ou si les joints de vide se dégradent au cours des équipes, les panneaux se déplacent pendant l’usinage, même de 0,2 mm, et les algorithmes d’imbrication compensent excessivement avec des marges de sécurité plus larges. Lamachine CNC d’imbrication ZD1325 utilise une table d’aspiration sous vide à double couche avec zones segmentées, assurant une force de maintien constante sur le MDF, le contreplaqué et le bois massif jusqu’à 200 mm d’épaisseur. Associée à une précision de positionnement de ±0,02 mm et à des vis de précision à double filet TBI, elle assure un placement répétable des pièces, permettant au logiciel d’imbrication d’atteindre constamment un taux d’utilisation ≥93 %, contre 86–89 % sur les systèmes plus anciens ou chargés manuellement.
Disponibilité des machines : là où l’automatisation évite les arrêts
Les arrêts ne concernent pas uniquement les pannes : ils incluent aussi le temps d’inactivité dans l’attente d’une intervention humaine. Dans les ateliers à grand volume, 22 % des temps d’arrêt planifiés proviennent de pauses imprévues liées à la manutention des panneaux, aux retards de changement d’outils ou aux corrections d’alignement. La ZD1325 intègre un magasin d’outils linéaire automatique (12 sections en standard, magasin à disque de 16 sections en option), réduisant le temps moyen de changement d’outil de 48 secondes à 1,8 seconde. Son système intelligent centralisé de lubrification temporisée évite les défaillances liées à l’usure des roulements, fréquentes sur les machines dont les intervalles de graissage sont oubliés lors des cycles intensifs. Avec des broches HQD/CC refroidies par air de 9 kW, conçues pour un fonctionnement continu à 24 000 tr/min, la dérive thermique reste dans les spécifications pendant des équipes de 12 heures.
Ce que votre volume mensuel indique sur le délai de retour sur investissement
À 5 000 m²/mois, les économies de main-d’œuvre couvrent à elles seules 42–58 % de l’investissement de la machine la première année, selon les salaires locaux et l’organisation des équipes. Ajoutez des économies de matière de 3,2–4,1 % (sur la base de références sectorielles concernant les écarts de rendement d’imbrication) et vous atteignez le seuil de rentabilité entre 14 et 18 mois. Mais le volume a un effet non linéaire : les ateliers traitant 7 500–10 000 m²/mois voient le retour sur investissement s’accélérer à 10–13 mois, non pas parce que les coûts unitaires diminuent, mais parce que les frais généraux fixes (supervision, installation, services publics) sont répartis sur une production plus élevée sans augmentation proportionnelle de la main-d’œuvre.
Vérifications techniques essentielles avant la modélisation du ROI
Ne supposez pas que tous les systèmes de « chargement automatique » offrent les mêmes gains. Vérifiez les points suivants avant de finaliser vos calculs :
- Intégrité du vide sous charge : Le système maintient-il ≥85 kPa sur toute la course de 1300×2500 mm, même lorsque 15 % de la surface est couverte par des découpes ?
- Répétabilité du magasin d’outils : L’erreur de positionnement d’outil à outil est-elle ≤±0,015 mm après plus de 500 cycles ? (Essentiel pour la régularité du perçage et de la gravure.)
- Latence du système de commande : Le contrôleur Taiwan SYNTEC ou WEIHONG traite-t-il les modifications de fichiers d’imbrication en <2,3 secondes ? Les retards à ce niveau bloquent la file d’attente du chargeur automatique.
- Tolérance des cylindres de positionnement : Les cylindres de positionnement automatiques φ30mm sont-ils calibrés pour une répétabilité d’actionnement de ±0,005 mm ? Un mauvais alignement à ce niveau impose des interventions manuelles.
Quand l’automatisation ne permet pas d’améliorer le ROI
Le ROI de l’automatisation s’effondre si votre flux de travail ne repose pas sur une discipline adéquate. Deux signaux d’alerte : premièrement, si >30 % de vos travaux nécessitent des modifications manuelles fréquentes du programme en cours d’exécution, en raison de sorties CAO incohérentes ou de règles d’imbrication manquantes, l’automatisation devient un goulot d’étranglement plutôt qu’une solution. Deuxièmement, si votre atelier exécute des lots de matériaux mixtes (par exemple, MDF + bois massif + panneaux stratifiés) sans tolérances d’épaisseur standardisées, les capteurs de hauteur d’alimentation du chargeur automatique déclencheront des arrêts répétés. Le ROI n’est maintenu que lorsque la préparation des matériaux, le formatage des fichiers et la formation des opérateurs correspondent aux limites de conception de la machine.
Calendrier réaliste de mise en œuvre
La plupart des ateliers sous-estiment le temps d’intégration. Prévoyez 3 semaines, et non quelques jours, pour la mise en service : 1 semaine pour l’étalonnage mécanique (zonage du vide, équerrage du portique, indexation du magasin d’outils), 1 semaine pour l’intégration du logiciel d’imbrication et la validation par coupes d’essai sur 3–5 familles de pièces courantes, et 1 semaine pour la certification des opérateurs aux protocoles de récupération après défaut, et pas seulement à l’utilisation des boutons. Omettre l’une de ces phases risque de sous-estimer le temps de cycle réel ou de surestimer les gains de rendement.
Dernier point à considérer : l’accès au service, pas seulement les spécifications
La modélisation du ROI suppose une disponibilité opérationnelle. Mais si les pièces de rechange mettent plus de 12 jours à arriver, ou si l’assistance technique exige des intermédiaires de traduction, votre disponibilité calculée diminue. Qingdao Zhongding maintient des plateformes régionales de pièces en Allemagne, en Turquie et au Vietnam, avec des composants critiques (guides HIWIN, réducteurs SHIMPO, contrôleurs SYNTEC) stockés localement. Son équipe de service répond aux diagnostics à distance dans un délai de 4 heures ouvrables, avec une assistance sur site disponible sous 72 heures dans 28 pays. Intégrez cela à vos hypothèses de MTTR (temps moyen de réparation), surtout si votre planning de production ne laisse aucune marge pour des arrêts de plusieurs jours.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.