


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Machines CNC pour le travail du bois à 3 ou 5 axes : quelles pièces de mobilier nécessitent chacune ?
Choisissez une machine CNC à 3 axes pour le travail du bois lorsque l’outil de coupe peut atteindre les surfaces requises depuis une direction fixe, avec un repositionnement raisonnable pour usiner les autres faces. Les panneaux de meubles, les étagères, les portes et de nombreux éléments profilés en bois massif correspondent à cette configuration. Envisagez une capacité 5 axes lorsque les assemblages inclinés, les contours profonds ou les changements d’orientation des surfaces compliquent l’accès de l’outil ou imposent trop de montages distincts.
Un siège de chaise sculpté ne nécessite pas automatiquement cinq axes, et un élément de meuble rectangulaire peut tout de même en tirer profit s’il comporte des assemblages selon plusieurs angles composés. Pour l’évaluation technique, le meilleur point de départ est un jeu de plans de production : quelles surfaces doivent être usinées, comment l’outil y accède et comment la pièce reste solidement positionnée tout au long du processus.
Distinguer la forme des surfaces de l’accès de l’outil
Une défonceuse à 3 axes déplace son outil selon les axes X, Y et Z, tout en maintenant l’orientation de la broche fixe pendant l’usinage. Elle peut réaliser des poches, des contours, des rainures et des reliefs tridimensionnels. Avec des outils de coupe et des trajectoires adaptés, elle peut également usiner de nombreuses surfaces courbes. Une « pièce tridimensionnelle » et un « besoin de cinq axes » correspondent donc à deux évaluations différentes.
La limite apparaît lorsque l’outil doit approcher la pièce depuis une autre direction. Une broche verticale fixe ne peut pas usiner directement tous les trous latéraux, les contre-dépouilles ou les mortaises inclinées. L’atelier peut devoir repositionner la pièce, utiliser un dispositif de fixation dédié ou monter une tête agrégat compatible. Chaque solution a des conséquences sur le dégagement, la précision et le temps de manutention.
Une machine 5 axes ajoute deux mouvements rotatifs par l’intermédiaire de sa tête, de sa table ou d’une combinaison des deux. L’outil et la pièce peuvent ainsi se rencontrer selon différentes orientations. Toutefois, la disponibilité de cinq axes ne garantit pas que chaque caractéristique soit accessible en un seul bridage. La course des axes rotatifs, les dimensions de la tête de broche, la longueur de l’outil, la position du dispositif de fixation et l’enveloppe de travail de la machine limitent toujours l’accès.
Il importe également de déterminer si l’application nécessite un usinage indexé ou simultané. En mode indexé, souvent appelé usinage 3+2, les axes rotatifs orientent l’outil avant la coupe, réalisée avec les axes linéaires. L’usinage simultané 5 axes modifie l’orientation pendant la coupe. De nombreux assemblages inclinés de meubles ne nécessitent qu’un positionnement indexé ; des travaux de surface plus exigeants peuvent justifier un mouvement continu.
Quelles pièces de mobilier conviennent à chaque configuration ?
Panneaux d’armoire, étagères et portes planes
Pour les éléments de mobilier en panneaux, l’usinage 3 axes constitue un excellent point de départ. La découpe des contours, le fraisage des rainures et des feuillures, la réalisation des logements de charnières et le perçage depuis la face exposée ne nécessitent généralement pas de broche inclinable. Une configuration d’imbrication adaptée peut combiner ces opérations tout en maintenant les panneaux en appui sur la table.
Dans ce cas, la productivité dépend davantage du chargement des panneaux, du maintien par vide, de l’équipement de perçage, des changements d’outils et du déchargement que du nombre d’axes. Une machine configurée pour l’usinage de panneaux peut mieux convenir à la production qu’une machine 5 axes dont les mouvements supplémentaires apportent peu à la séquence de coupe réelle.
Le perçage des chants et les usinages sur la face opposée nécessitent une attention particulière. Une broche verticale standard ne permet pas le perçage horizontal simplement parce que la pièce est plane. Un bloc de perçage, une tête agrégat, un second montage ou une opération distincte peuvent répondre au besoin. Comparez le processus complet avant de classer ces pièces dans une catégorie de machines.
Panneaux décoratifs, moulures et portes galbées
Les profils en relief, les décors sculptés et les reliefs peu profonds conviennent souvent à l’usinage 3 axes. L’outil peut suivre une hauteur Z variable tout en conservant son orientation verticale. La qualité de surface dépend de la géométrie de l’outil, du pas latéral, du sens du fil du bois, de l’état de l’outil et de la stabilité de la pièce, ainsi que des performances de la machine.
La capacité 5 axes devient plus pertinente lorsque les détails profonds créent des problèmes de dégagement, que les parois latérales gênent le porte-outil ou que la conception comporte des caractéristiques sous une surface en surplomb. L’inclinaison peut améliorer l’accès ou permettre d’utiliser un outil plus court. Elle ne garantit pas l’accès à chaque renfoncement ; certains détails peuvent encore nécessiter un outillage spécial ou une autre méthode de fabrication.
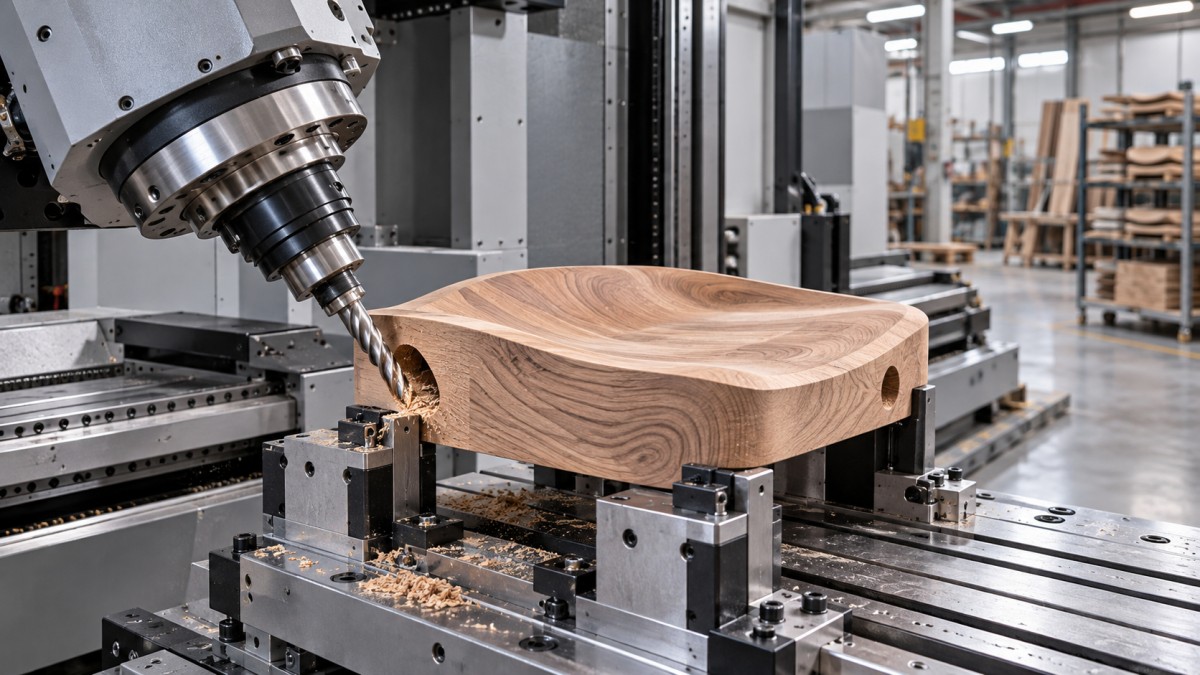
Sièges de chaise sculptés
Une surface de siège ouverte en forme de cuvette peut souvent être ébauchée puis finie sur une défonceuse à 3 axes. Une fraise hémisphérique peut suivre le contour sans modification de l’angle de la broche. Si la face inférieure doit également être usinée, un dispositif de positionnement peut permettre un second montage.
Le recours aux cinq axes se justifie davantage lorsque le siège présente des transitions abruptes, des contours latéraux profonds ou des liaisons avec les pieds et le dossier selon différents angles. La réalisation de ces caractéristiques en moins de montages peut améliorer leur positionnement relatif et réduire les manutentions. La pertinence de ce gain pour la machine dépend de la fréquence de ces caractéristiques dans la gamme de produits.
La finition de surface mérite un essai distinct. L’inclinaison de l’outil peut déplacer le point de contact de coupe du centre d’une fraise hémisphérique et améliorer les conditions de coupe sur certaines surfaces. Le fil du bois, le choix de la fraise, le sens d’avance et les vibrations influencent également le résultat. Une trajectoire 5 axes n’élimine pas à elle seule le ponçage ni l’arrachement des fibres.
Dossiers courbes et structures de chaise profilées
Un dossier courbe peut rester dans les capacités d’une machine 3 axes si ses surfaces usinées sont accessibles depuis une seule direction ou moyennant un repositionnement simple. Les pièces découpées dans des ébauches courbes ou des assemblages lamellés doivent être évaluées dans leur orientation réelle d’usinage, en tenant compte du support nécessaire sous la pièce.
Les courbures composées, les assemblages latéraux et les caractéristiques réparties autour d’une structure étroite peuvent rendre les cinq axes plus intéressants. La machine peut atteindre plusieurs directions d’assemblage tandis que la pièce reste sur un seul dispositif de fixation. Cette solution est particulièrement utile lorsque la relation entre ces assemblages détermine la manière dont la chaise s’assemble.
Les composants longs et fins imposent une autre contrainte : ils peuvent fléchir sous les efforts de coupe. Des axes supplémentaires ne compensent pas un support insuffisant. Un dispositif de fixation qui expose toutes les faces mais laisse vibrer un dossier peut donner de moins bons résultats qu’un processus soigneusement soutenu, même s’il comporte un montage supplémentaire.
Pieds de table, traverses et assemblages inclinés
Les traverses droites comportant des poches et des profils sur des faces accessibles conviennent généralement à l’usinage 3 axes. Les pieds coniques peuvent également être usinés avec des dispositifs de fixation dédiés et un repositionnement planifié. Pour les composants dont la géométrie de révolution prédomine, il peut être judicieux de comparer un tour ou une configuration adaptée avec axe rotatif avant de passer directement à un centre d’usinage 5 axes.
Les mortaises inclinées, les assemblages de pieds évasés et les assemblages sur plusieurs faces justifient davantage une orientation supplémentaire. L’usinage 5 axes indexé peut positionner l’outil dans la direction d’approche de chaque assemblage, sans nécessiter un gabarit incliné distinct pour chaque caractéristique.
Il est essentiel de déterminer si la direction de coupe doit changer pendant l’engagement de l’outil. Une mortaise usinée selon un angle composé fixe peut ne nécessiter qu’un usinage indexé. Un contour continu autour d’une structure complexe peut exiger un mouvement simultané. Cette distinction influe sur les capacités de commande, les exigences de CAM, le travail de programmation et la tâche de démonstration du fournisseur.
Compter les montages et examiner les opérations entre chacun
La valeur économique des cinq axes tient souvent à la réduction des repositionnements. Cette réduction doit toutefois être évaluée par rapport à un processus 3 axes viable, incluant les dispositifs de fixation et les équipements auxiliaires qui seraient réellement utilisés.
Pour chaque pièce représentative, répertoriez les orientations de coupe et les opérations nécessaires entre elles. Incluez le desserrage des brides, l’élimination des copeaux sur les surfaces de positionnement, le retournement de la pièce, son appui contre les butées, le contrôle de sa position et la reprise de la production. Des opérations d’usinage courtes peuvent nécessiter beaucoup de manutention lorsque ces étapes se répètent sur un lot.
Chaque repositionnement crée également un risque d’erreur de positionnement. Cela importe lorsqu’un assemblage sur une face doit s’aligner précisément avec une caractéristique usinée sur une autre. Usiner les deux dans une même position de bridage peut réduire une source de variation, même si la précision finale dépend toujours de l’étalonnage de la machine, du comportement des axes rotatifs, de l’outillage et du maintien de la pièce.
À l’inverse, un dispositif de fixation dédié peut rendre un second montage rapide et répétable. Pour une famille de produits stable, cette solution peut préserver l’avantage économique de l’équipement 3 axes. Un atelier qui produit de nombreux modèles de chaises différents peut accorder davantage de valeur à l’orientation programmable, car elle réduit le nombre de dispositifs de fixation spécialisés nécessaires.
Vérifiez l’accessibilité avec le dispositif de fixation inclus dans le modèle. Une bride qui fonctionne bien sous une broche verticale peut gêner une tête inclinée. La face inférieure de la pièce reste inaccessible là où elle touche le support ; le montage « unique » doit donc être vérifié à partir du plan complet de la pièce.
Comparer le rendement et le coût des pièces finies
Le seul temps de coupe à la broche constitue une base insuffisante pour prendre cette décision. Une comparaison utile couvre le chargement, le positionnement, l’usinage, le repositionnement, l’inspection, le déchargement et tout travail manuel restant. Elle doit également tenir compte de la programmation et de la préparation des dispositifs de fixation pour la taille de lot prévue.
L’usinage 5 axes peut réduire les manutentions tout en ajoutant des calculs de trajectoire, des vérifications de collision ou des mouvements plus prudents autour des brides. Une machine 3 axes peut réaliser efficacement des opérations simples sur panneaux, mais nécessiter davantage de main-d’œuvre pour les composants complexes en bois massif. L’équilibre varie selon le mix de pièces.
Évaluez ensemble les facteurs de coût suivants :
- Taille et fréquence des lots : Des lots répétés permettent de répartir les coûts des dispositifs de fixation dédiés et de la programmation sur un plus grand nombre de pièces. Des changements fréquents de conception augmentent la valeur d’une orientation flexible.
- Travail manuel après usinage : Incluez le perçage, l’ébavurage, l’ajustage et le ponçage encore nécessaires pour obtenir un composant acceptable.
- Programmation et validation : Vérifiez que l’équipe peut générer des trajectoires fiables et les valider pour la configuration de machine proposée.
- Maintien de la pièce et outillage : Incluez les dispositifs de fixation, les têtes agrégats, les porte-outils, la portée des fraises et les changements d’outils requis par chaque processus.
- Capacité de production : Vérifiez si les composants complexes de chaise occuperaient une machine nécessaire aux travaux de panneaux à grand volume.
Une stratégie de production mixte peut être appropriée. Les panneaux peuvent rester sur des équipements configurés pour l’imbrication et le perçage, tandis que les pièces complexes en bois massif sont confiées à une machine offrant davantage de possibilités d’orientation. Affecter chaque composant à la machine la plus flexible peut mobiliser de la capacité sans créer une valeur équivalente.
Utiliser un essai sur une pièce représentative pour trancher
Demandez un essai d’usinage fondé sur les plans de production et le matériau réel. Choisissez des pièces représentatives du travail courant et de la géométrie qui motive l’investissement : par exemple, un panneau type, un siège galbé et un élément de structure comportant des assemblages à angles composés. Une pièce sculptée impressionnante visuellement peut révéler peu de choses sur les principales contraintes de production de l’atelier.
L’essai doit définir le dispositif de fixation proposé, la liste des outils, les orientations d’usinage et les opérations restantes. Demandez une indication claire précisant si le processus présenté utilise des mouvements simultanés 5 axes, un positionnement indexé, des têtes agrégats ou un repositionnement manuel. Toutes ces approches peuvent être valables, mais elles entraînent des exigences d’exploitation différentes.
Pour les composants les plus complexes, examinez :
- Si la tête de broche et le porte-outil dégagent la pièce et les brides tout au long du cycle.
- Si les positions des assemblages restent cohérentes après desserrage puis rebridage.
- Si la coupe provoque un arrachement des fibres, des marques de vibration ou des zones difficiles à finir.
- Si les assemblages terminés s’ajustent correctement sans ajustage manuel imprévu.
- Si le temps de cycle annoncé comprend le chargement courant, le repositionnement et les changements d’outils.
Le système CAM et le post-processeur doivent également correspondre à la cinématique réelle de la machine. Pour les travaux 5 axes, vérifiez comment sont gérés le contrôle du point central de l’outil, la simulation de la machine, les limites des axes rotatifs et le contrôle des collisions dans la configuration proposée. Ces capacités déterminent dans quelle mesure un programme peut être transféré de l’écran à la machine en toute confiance.
Choisissez 3 axes lorsque les surfaces requises sont accessibles et que les montages restants sont économiques, stables et répétables. Choisissez 5 axes lorsque le changement d’orientation de l’outil résout des problèmes d’accès récurrents ou élimine suffisamment de manutention et de complexité des dispositifs de fixation pour justifier l’investissement supplémentaire. La preuve la plus convaincante est un processus complet, de l’ébauche au composant de mobilier conforme, incluant les assemblages difficiles et les opérations de finition.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.