

Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Choisir une routeuse CNC ATC : adapter la puissance de la broche et la capacité du changeur d’outils aux besoins du travail
Le choix d’une défonceuse CNC ATC commence par deux décisions liées : la broche peut-elle réaliser durablement les opérations de coupe requises à la vitesse de fonctionnement prévue, et le magasin d’outils peut-il accueillir les outils nécessaires pour assurer une production continue ? Une puissance nominale plus élevée ou un magasin plus grand ne se justifie que si cela supprime une contrainte de production.
Pour les évaluateurs techniques, il est utile de dimensionner la broche en fonction des opérations récurrentes les plus exigeantes, et la capacité d’outillage en fonction de la séquence de production la plus longue devant s’exécuter sans intervention. Des coupes lourdes occasionnelles peuvent justifier une stratégie d’usinage distincte. En revanche, les changements d’outil fréquents méritent une attention particulière, car leur durée s’accumule à chaque lot.
Définir les travaux de production avant de comparer les spécifications des machines
Une description telle que « production de meubles » laisse trop de points à préciser. La découpe de pièces de caisson imbriquées dans des panneaux stratifiés impose des exigences différentes à une défonceuse de l’usinage de poches profondes dans du bois dur ou de la fabrication de pièces de mobilier profilées comportant plusieurs formes. Même dans une même catégorie de matériaux, le diamètre de la fraise, son engagement, les exigences de finition et le maintien de la pièce peuvent modifier les capacités requises de la machine.
Établissez un ensemble représentatif de travaux comprenant la production normale, l’opération récurrente la plus exigeante et un lot mixte réaliste. Pour chaque travail, consignez le matériau et son épaisseur, le type et le diamètre de la fraise, la profondeur et la largeur de coupe, l’avance prévue, la vitesse de broche, les exigences de finition et la taille de lot prévue. Incluez le perçage, la gravure, le profilage et les opérations secondaires lorsqu’ils influent sur la séquence d’outillage.
Distinguez les exigences qui doivent être satisfaites en une seule passe de celles qui peuvent tolérer plusieurs passes. Une coupe sur toute la profondeur peut réduire le temps d’usinage, mais uniquement si la fraise, la broche, la structure de la machine, l’aspiration et le maintien de la pièce le permettent. Si les petites pièces imbriquées bougent avant que la broche n’atteigne sa capacité de coupe utile, une puissance supplémentaire apportera peu d’avantages pour cette opération.
L’ensemble de travaux obtenu fournit aux fournisseurs une base concrète pour proposer une configuration. Il évite également que le choix ne se porte sur la spécification qui semble la plus impressionnante dans un devis.
Évaluer la puissance de broche en tenant compte de la vitesse, du couple et du régime de service
La puissance annoncée de la broche ne représente qu’une partie de ses capacités. Demandez les courbes de puissance et de couple, la plage de fonctionnement nominale et les conditions associées à la puissance indiquée. Déterminez si la valeur annoncée correspond à une puissance de sortie continue ou à une capacité de surcharge temporaire, et comment le refroidissement et la configuration de l’entraînement influent sur le fonctionnement durable.
Le couple est important, car les fraises rencontrent une résistance au niveau de l’arbre de la broche. Pour une puissance mécanique donnée, le couple disponible diminue à mesure que la vitesse de rotation augmente. La relation peut s’exprimer ainsi : le couple en newtons-mètres est approximativement égal à 9,550 multiplié par la puissance en kilowatts, puis divisé par la vitesse en tours par minute. Cette relation aide à interpréter une spécification, mais ne permet pas de déterminer ce qu’une broche donnée peut fournir sur toute sa plage de vitesse.
Une broche qui atteint sa puissance nominale à grande vitesse peut fournir une puissance utile moindre à la vitesse plus faible requise par une fraise de plus grand diamètre. Comparez la vitesse de coupe prévue aux courbes de fonctionnement du fabricant. Vérifiez également le diamètre et la masse d’outil autorisés, les exigences d’équilibrage et toute restriction de vitesse liée au porte-outil et à l’ensemble fraise-outil.
Le nom du matériau ne suffit pas à déterminer la puissance nominale adéquate. Le fraisage de poches profondes dans du bois dur, les grandes passes de surfaçage et le profilage intensif de chants peuvent générer des charges importantes. Le détourage de panneaux imbriqués avec des fraises de plus petit diamètre peut nécessiter une vitesse de rotation plus élevée et une avance soutenue, tandis qu’une passe de finition précise peut exiger relativement peu de puissance, mais révéler un faux-rond ou des vibrations. Évaluez l’opération et ses conditions d’engagement.
Tenir compte conjointement de l’avance, de l’épaisseur des copeaux et de la puissance disponible
L’avance doit correspondre à l’épaisseur de copeau prévue pour la fraise et aux conditions de coupe. À titre de relation de départ, l’avance est égale à la vitesse de broche multipliée par le nombre d’arêtes de coupe et par l’épaisseur de copeau par dent. Il faut ensuite tenir compte des recommandations du fournisseur d’outillage, ainsi que du matériau, de la géométrie de l’outil, de son engagement, de la rigidité et de l’évacuation des copeaux.
Réduire systématiquement l’avance lorsque la charge de la broche augmente peut créer un autre problème : la fraise risque de frotter plus longtemps, de générer de la chaleur et de détériorer l’arête de coupe ou l’état de surface. Il peut être préférable de réduire la profondeur de coupe ou l’engagement radial, de modifier la trajectoire d’outil ou de choisir une autre fraise. La broche doit avoir une capacité suffisante pour permettre une stratégie de coupe adaptée.
À l’inverse, une puissance supplémentaire ne permet pas à la machine de maintenir l’avance programmée dans les angles serrés ou sur les éléments courts. L’accélération, les réglages de commande et la géométrie peuvent maintenir la vitesse réelle de coupe en dessous de la valeur demandée. Pour comparer les machines, évaluez le temps de cycle réel et la qualité des pièces, ainsi que la charge de la broche.
Prévoyez une réserve de fonctionnement pour les variations prévisibles, telles que l’usure de la fraise, les changements de matériau et les périodes prolongées d’engagement soutenu. Cette réserve doit correspondre à la charge de travail prévue et à la capacité continue de la broche. Ajouter un pourcentage sans justification à une estimation déjà incertaine n’offre guère de garanties.
Déterminer le nombre d’outils requis pour assurer la continuité de la production
La capacité du magasin doit être déterminée à partir d’un programme d’outillage adapté à la période de production prévue. Comptez les outils nécessaires entre les interventions planifiées de l’opérateur, y compris ceux requis pour passer d’une pièce à une autre. Une machine peut disposer d’assez de positions pour chaque programme pris séparément et nécessiter malgré tout des chargements manuels répétés lorsque ces programmes sont exécutés en lot mixte.
Répertoriez chaque ensemble d’outils distinct par fonction, diamètre, géométrie, longueur de coupe et type de porte-outil requis. Deux fraises de même diamètre peuvent servir à des usages différents : une fraise à compression pour les chants de panneaux et une fraise de finition pour un profil particulier constituent des besoins distincts. Ne regroupez les outils que si un même ensemble peut satisfaire les deux opérations sans compromis inacceptable.
Une évaluation pratique de la capacité comprend :
- Outils de production essentiels : ensembles nécessaires aux opérations récurrentes de coupe, de perçage, de fraisage de poches et de profilage.
- Outils adaptés aux matériaux : fraises nécessaires lorsque la période de production comprend différents substrats ou exigences de finition.
- Outils de remplacement : outils destinés à assurer la continuité de la production après avoir atteint une limite d’usure définie ou à la suite d’un événement lié à leur durée de vie.
- Outils de réglage et de maintenance : ensembles tels qu’une fraise de surfaçage du panneau martyr, dont le maintien dans le magasin présente un avantage opérationnel.
Les outils de remplacement nécessitent davantage que des positions libres. La commande et le processus de production doivent permettre le suivi de la durée de vie des outils, la sélection d’un outil jumeau ou toute autre procédure de remplacement définie. Déterminez comment les correcteurs sont attribués à l’outil de remplacement et comment la machine vérifie qu’il peut prendre le relais pour terminer le travail.
La capacité nominale du magasin peut également différer de sa capacité utile. Les outils de grand diamètre peuvent nécessiter de laisser vides les positions adjacentes. La longueur et le poids des outils, le dégagement des logements et les limites du changeur peuvent restreindre les ensembles qui peuvent être montés et leur disposition. Demandez une confirmation à partir de la liste réelle des outils proposés.
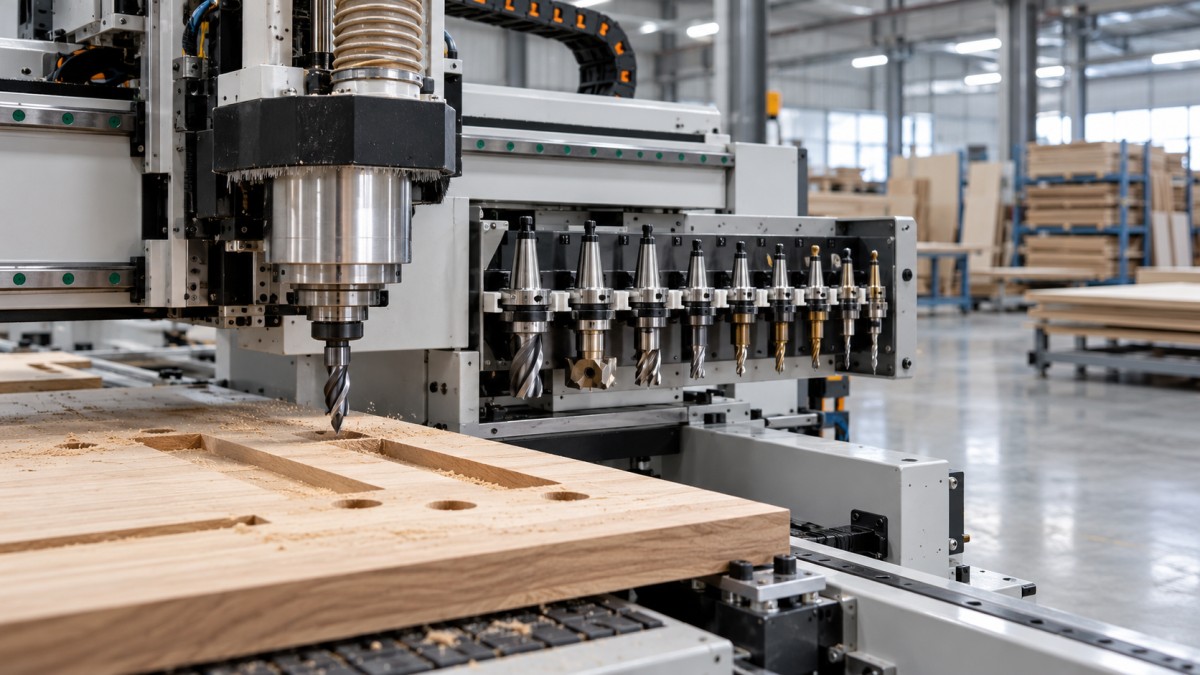
Prévoyez de la place pour les évolutions crédibles de la gamme de produits, notamment lorsque de nouveaux profils ou besoins de perçage sont déjà envisagés. Évitez de dimensionner le magasin en fonction d’un avenir indéfini où chaque outil imaginable devrait rester chargé. Des positions supplémentaires sont utiles lorsqu’elles éliminent des opérations de réglage clairement identifiées ou permettent de mettre en œuvre un processus prévu.
Évaluer le changeur d’outils à l’échelle du cycle d’usinage complet
La capacité d’outillage et la vitesse de changement des outils répondent à des problèmes différents. La capacité détermine quelles séquences peuvent s’exécuter sans rechargement. La durée des changements influe sur le temps nécessaire à ces séquences. Un magasin plus grand peut réduire les interventions manuelles tout en apportant peu d’amélioration au temps de cycle si le travail utilise peu d’outils.
Comparez les changements d’outils complets dans le cadre du programme proposé. Incluez le déplacement jusqu’à la position de changement, la décélération de la broche, l’échange, l’accélération, toute mesure d’outil nécessaire et le retour à la pièce. Le temps d’échange mécanique annoncé peut ne couvrir qu’une partie de cet intervalle.
La disposition du magasin influe sur les déplacements et l’accessibilité. Un rack fixe peut engendrer des déplacements variables selon la position de coupe. Un magasin monté sur un ensemble mobile peut raccourcir certains déplacements, mais aussi augmenter la masse en mouvement et la complexité mécanique. Évaluez chaque configuration au regard des performances globales et des exigences de maintenance de la machine.
Pour les cycles d’usinage courts comportant de nombreuses opérations, ces différences peuvent avoir une incidence importante sur le rendement. Lors de longues passes d’ébauche, les capacités de la broche et la stratégie de coupe peuvent être prépondérantes. Évaluez leur importance en fonction du nombre et de la séquence de changements par pièce ou par lot.
Vérifiez comment le logiciel de FAO et la commande gèrent l’ordre des opérations. Le regroupement des opérations par outil peut réduire le nombre de changements, mais la séquence d’usinage peut être limitée par la stabilité de la pièce, les surfaces de référence ou la nécessité de conserver de la matière autour des petits composants. Une séquence simulée rapide présente peu d’intérêt si elle compromet la fiabilité du maintien de la pièce.
Adapter la configuration au profil de production
Pour le détourage répété de caissons, le jeu d’outils chargés reste généralement relativement stable. Privilégiez les performances de coupe soutenues, la qualité constante des chants, les besoins de perçage et un nombre de positions suffisant pour le jeu d’outils utilisé, auquel s’ajoutent les remplacements justifiés. Vérifiez si la configuration de perçage proposée nécessite des outils montés dans la broche ou utilise une unité de perçage distincte, car cela modifie à la fois les besoins du magasin et le temps de cycle.
La fabrication de mobilier sur mesure en lots mixtes accorde davantage d’importance à la variété d’outils et à la facilité de réglage. La diversité des profils, des profondeurs de poche et des matériaux peut rendre la capacité du magasin plus utile qu’une augmentation de puissance de broche. La puissance doit néanmoins couvrir les opérations récurrentes dans le bois massif, en particulier lorsque les fraises de plus grand diamètre fonctionnent dans une plage de vitesse restreinte.
Pour l’usinage profond ou l’enlèvement important de matière, examinez conjointement le couple, le porte-à-faux de l’outil, l’adéquation du porte-outil et la rigidité de la machine. Une broche puissante montée sur un système incapable de maîtriser les vibrations risque de ne pas offrir l’état de surface ou le débit d’enlèvement prévu. Les outils longs peuvent devenir le facteur limitant, même si la capacité du moteur reste disponible.
Ces profils constituent des points de départ pour l’évaluation. Une spécification utile doit préciser quelle contrainte de production chaque caractéristique retenue permet de résoudre et quels éléments étayent ce choix.
Faire en sorte que l’essai de réception réponde à la question d’achat
Un essai de coupe représentatif doit démontrer le fonctionnement conjoint de la broche, de l’outillage, de la configuration du magasin et du programme proposés. Utilisez des matériaux, des épaisseurs, des engagements d’outil et des dispositifs de maintien pertinents. Une coupe de démonstration légère ne permet pas d’établir les performances en production soutenue, tandis qu’une seule passe exigeante renseigne peu sur un lot mixte nécessitant des changements fréquents.
Convenez des critères de réception avant l’essai. Ils doivent porter sur le temps de cycle réalisé, les exigences dimensionnelles, la qualité des chants et des surfaces, la fiabilité des changements d’outils et le nombre d’interventions de l’opérateur. Observez la charge de la broche et son comportement thermique sur une séquence de production représentative, en prenant pour référence les limites de fonctionnement autorisées par le fabricant de la machine.
Consignez les ajustements nécessaires pour obtenir le résultat. Une réduction de la profondeur par passe, une autre fraise, des opérations de finition supplémentaires ou le remplacement manuel des outils peuvent être des choix de processus raisonnables, mais ils modifient le calcul de production. Évaluez le processus tel qu’il sera réellement exécuté.
Enfin, comparez le coût des configurations aux contraintes mises en évidence par ce processus. Une puissance de broche supplémentaire est justifiée lorsqu’elle permet de supporter la charge de coupe requise et d’augmenter la production utile. Des positions de magasin supplémentaires se justifient lorsqu’elles éliminent des rechargements récurrents, accueillent la variété d’outils nécessaire ou permettent une stratégie de remplacement définie. La spécification est défendable lorsque le fournisseur peut démontrer que le travail représentatif atteint ses objectifs de qualité et de rendement avec les outils proposés chargés et le niveau de présence opérateur prévu.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.