

Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Choisir une raboteuse deux faces : vitesse d’avance, dimensions du bois et qualité de finition
Choisissez une raboteuse à deux faces en fonction de la vitesse d’avance qu’elle peut maintenir sur vos pièces réelles, tout en respectant les exigences d’épaisseur et d’état de surface. La largeur de travail maximale, la puissance du moteur et la vitesse d’avance annoncée sont des critères de présélection utiles, mais aucun ne suffit à déterminer la capacité de production. Une machine qui avance rapidement mais laisse des arrachements ou produit une épaisseur irrégulière peut augmenter le ponçage, les reprises et les pertes de matière.
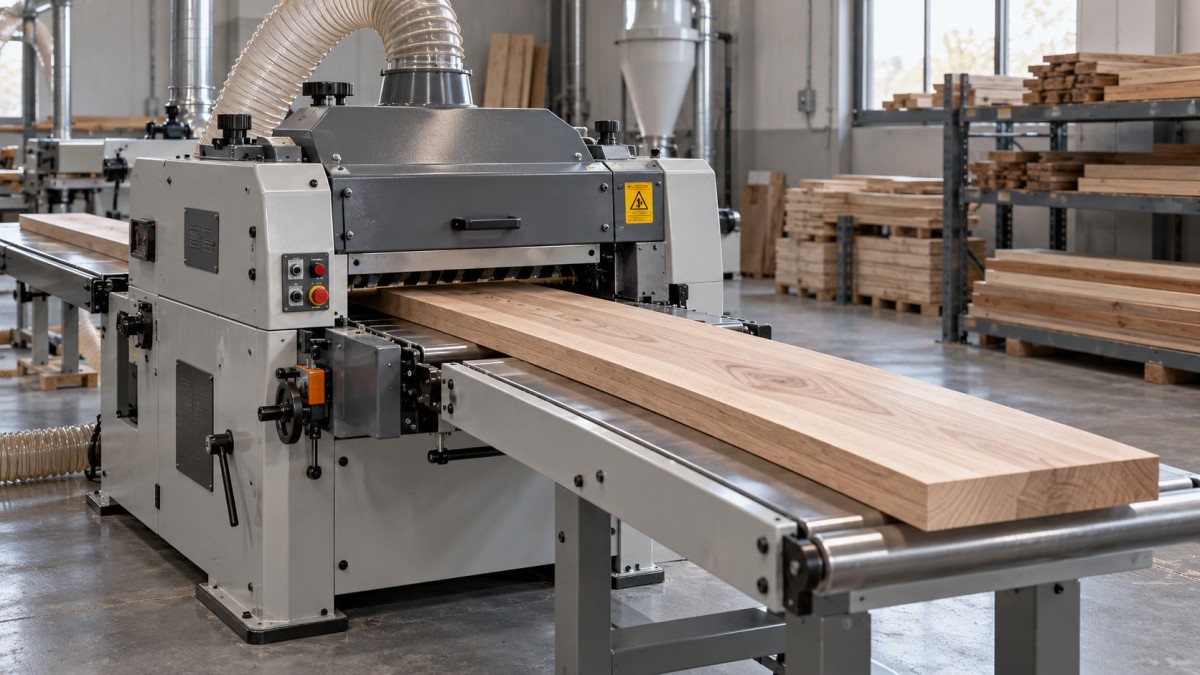
Une raboteuse à deux faces, également appelée raboteuse 2 faces, usine les faces supérieure et inférieure en un seul passage. Son adéquation dépend de la manière dont le système de coupe, le soutien des pièces et le mécanisme d’avance fonctionnent ensemble. Commencez par définir les matériaux entrants et le résultat attendu, puis évaluez la configuration capable de combler l’écart de façon constante.
Définissez la plage de dimensions des pièces avant de comparer les machines
Préparez une spécification des pièces indiquant l’essence, le taux d’humidité, la largeur et l’épaisseur à l’entrée, les dimensions finies et la longueur des planches. Distinguez les dimensions habituelles de production des cas extrêmes occasionnels. Acheter une machine pour une pièce exceptionnellement large peut augmenter les coûts sans améliorer la production quotidienne ; se baser sur les dimensions moyennes peut rendre une pièce régulièrement utilisée incompatible avec la capacité de la machine.
Les dimensions nominales ne constituent qu’un élément de l’évaluation. Les planches brutes de sciage peuvent présenter des variations d’épaisseur, du tuilage, de la flèche, du gauchissement, des nœuds et des extrémités irrégulières. Ces caractéristiques influent sur l’entraînement, l’enlèvement de matière et la quantité de bois utilisable après usinage.
La longueur minimale de la pièce mérite autant d’attention que sa largeur maximale. Les pièces courtes doivent rester bien maîtrisées lorsqu’elles passent entre les éléments d’avance et les arbres porte-outils. Demandez la longueur minimale autorisée pour la machine et la configuration d’utilisation proposées. Les planches longues posent un autre problème : un soutien insuffisant à l’entrée ou à la sortie peut perturber leur position et affecter la coupe.
Vérifiez si la machine peut créer la face de référence dont vous avez besoin
L’usinage des deux faces ne rend pas automatiquement plane une planche déformée. Un système de mise à épaisseur peut plaquer une planche cintrée contre son support pendant la coupe ; lorsque la pression est relâchée, une partie de la courbure peut réapparaître. La planche obtenue peut présenter une épaisseur relativement régulière tout en ne respectant pas les exigences de planéité.
Les raboteuses à deux faces se distinguent par leur capacité à créer une face de référence inférieure. La disposition des arbres porte-outils, la géométrie de la table et le guidage de la planche jouent tous un rôle. Évaluez la capacité de surfaçage de la machine proposée au lieu de supposer que toutes les configurations à deux faces traitent de la même façon les pièces brutes et déformées.
Si le processus exige des composants de mobilier plans, spécifiez séparément la planéité et la régularité d’épaisseur. Lorsque les déformations à l’entrée dépassent les capacités pratiques de la machine, un surfaçage en amont, le tri des pièces ou une autre séquence d’usinage peut s’avérer nécessaire. Une profondeur de coupe supérieure ne résoudra pas à elle seule un problème de référencement insuffisant.
Choisissez la vitesse d’avance en fonction du résultat acceptable
La vitesse d’avance influe à la fois sur la cadence de production et sur l’espacement des marques de coupe. Si la vitesse de rotation de l’arbre porte-outils et le nombre effectif d’arêtes en prise restent inchangés, l’augmentation de la vitesse d’avance accroît la distance parcourue par la planche entre deux coupes successives. Le motif de surface est généralement plus grossier. Réduire la vitesse d’avance peut améliorer ce motif, mais ne peut compenser des outils émoussés, des vibrations, un mauvais soutien ou un fil du bois difficile.
Pour un arbre porte-outils classique à couteaux droits, la relation de base est la suivante :
Avance par couteau = vitesse d’avance ÷ (vitesse de rotation de l’arbre porte-outils × nombre effectif de couteaux).
Utilisez des unités cohérentes pour effectuer ce calcul. Il permet d’expliquer l’espacement des marques de surface, mais ne prédit pas à lui seul la qualité de finition. La saillie des couteaux, la géométrie de coupe, la structure du bois et l’état de la machine influent également sur le résultat. Pour les arbres porte-outils segmentés, le nombre total de plaquettes ne doit pas être assimilé à un nombre équivalent de couteaux droits : le schéma de prise de coupe est différent.
Une plage de vitesses d’avance utile doit couvrir les travaux que vous réalisez réellement. Des pièces répétitives nécessitant peu d’enlèvement de matière peuvent être usinées plus rapidement. Les planches larges en bois dur, les passes plus profondes ou le fil du bois à contrefil peuvent exiger une vitesse plus faible afin de maîtriser l’effort de coupe et les défauts. Une avance variable est utile lorsque ces conditions changent d’un lot à l’autre.
Comparez les machines en visant le même résultat acceptable. Si l’une doit avancer plus lentement mais supprime une opération de ponçage, elle peut offrir une meilleure productivité globale. À l’inverse, une surface rabotée visuellement plus fine présente peu d’intérêt si l’opération suivante l’élimine de toute façon.
Distinguez également la vitesse du convoyeur du volume de production achevé. Les intervalles entre les planches, les retards de chargement, le tri des pièces, les changements d’outils et l’engorgement des opérations en aval réduisent la production par rapport à la vitesse d’avance théorique. La planification des capacités doit se baser sur le nombre de pièces conformes par période de fonctionnement, en tenant compte des besoins réalistes de manutention et de maintenance.
Évaluez la capacité de coupe en considérant la charge globale
La largeur de travail, la profondeur de coupe et la vitesse d’avance sont souvent indiquées séparément, bien qu’elles sollicitent les mêmes ressources de coupe et d’avance. Une machine peut accepter une planche large et offrir un réglage important de la profondeur sans pouvoir maintenir les deux à sa vitesse d’avance maximale.
À titre indicatif, le débit d’enlèvement de matière augmente avec la largeur de coupe, la profondeur de passe et la vitesse d’avance. L’essence, le taux d’humidité et l’affûtage des outils influent ensuite sur la puissance nécessaire à la coupe. Comparez les machines proposées dans des conditions d’utilisation définies, par exemple avec votre planche de bois dur la plus large, traitée régulièrement, selon l’enlèvement de matière et la finition visés.
Examinez séparément les opérations de coupe supérieure et inférieure. L’enlèvement de matière peut différer sur chaque face, notamment lorsque la coupe inférieure crée une référence et que la coupe supérieure amène la planche à son épaisseur finale. Les puissances nominales distinctes des arbres porte-outils et les profondeurs de coupe autorisées sont plus instructives qu’une seule valeur de puissance totale raccordée.
Un enlèvement important peut également provoquer des problèmes au-delà de la charge du moteur. Il augmente le volume de copeaux et peut aggraver les arrachements ou les difficultés d’avance. Lorsque les dimensions des pièces brutes varient considérablement, un usinage en plusieurs passes peut être plus facile à maîtriser que l’obtention du résultat final en une seule passe agressive. Les caractéristiques de la machine doivent correspondre au processus prévu.
Adaptez l’arbre porte-outils au matériau et au plan de maintenance
Les arbres porte-outils à couteaux droits restent un choix pratique pour les pièces régulières et les ateliers équipés pour affûter et régler les couteaux avec précision. Leurs performances dépendent du tranchant, d’une saillie correcte et d’une prise de coupe équilibrée. Un mauvais réglage peut faire supporter une part disproportionnée du travail à un seul couteau, ce qui affecte la finition et la durée de vie de l’outil.
Les arbres porte-outils à plaquettes carbure segmentées peuvent simplifier l’entretien des arêtes, car les plaquettes individuelles peuvent être tournées ou remplacées. Les modèles utilisant une coupe par cisaillement peuvent améliorer les résultats sur certains bois à fil difficile. Toutefois, des termes comme « spiral » et « hélicoïdal » ne décrivent pas toujours la géométrie de la même manière selon les fournisseurs. Examinez l’orientation des plaquettes, l’angle de coupe et les outils spécifiés.
Ne choisissez pas un arbre à plaquettes dans le seul espoir d’obtenir des surfaces plus lisses. Le résultat dépend du bois, de l’état des plaquettes, de la profondeur de coupe et du réglage de l’avance. La propreté du logement des plaquettes et le respect du couple de serrage sont également importants ; des erreurs de maintenance peuvent créer des lignes visibles ou une coupe irrégulière.
Comparez les outils sur un cycle d’utilisation réaliste. Tenez compte des coûts d’affûtage ou de remplacement, du temps de changement, de la disponibilité locale et des compétences nécessaires pour remettre la machine en production. Un arbre porte-outils adapté doit convenir à la fois au travail de coupe et aux capacités de maintenance de l’atelier.
La régulation de l’avance et le soutien déterminent la régularité d’épaisseur
Un bâti rigide aide à maintenir l’alignement, mais le poids de la machine ne garantit pas à lui seul la précision. L’état de la table, l’alignement des arbres porte-outils, l’état des roulements, la pression d’avance et le soutien des pièces contribuent tous au résultat. Demandez comment les réglages sont effectués et comment les composants soumis à l’usure sont entretenus.
La pression d’avance doit être équilibrée. Une prise insuffisante peut entraîner un glissement ou une avance irrégulière, en particulier sous de fortes charges de coupe. Une pression excessive peut marquer la surface ou comprimer les pièces souples pendant l’usinage. Sur des planches déformées, la pression peut les aplanir temporairement sans corriger durablement leur forme.
La disposition des rouleaux doit être adaptée aux surfaces traitées. Des éléments d’entraînement efficaces sur le bois brut peuvent laisser des marques s’ils touchent une face finie. Vérifiez la position et le type des rouleaux d’avance, ainsi que la plage de réglage pratique pour vos pièces.
Le snipe — une coupe indésirable plus profonde près de l’extrémité d’une planche — mérite une attention particulière lors de l’évaluation. Il peut apparaître lorsque le soutien ou la pression change à l’entrée ou à la sortie de la zone de coupe. Inspectez les deux extrémités des planches d’essai, car une bonne surface centrale peut masquer une surépaisseur à déligner qui réduit le rendement matière.
L’aspiration des poussières et des copeaux doit également être prise en compte dans l’évaluation de la capacité. Une évacuation insuffisante des copeaux peut entraîner une recoupe, des défauts de surface et des interruptions. Adaptez l’installation aux exigences d’aspiration spécifiées pour la machine, notamment en matière de débit d’air et de pression, au lieu de choisir les conduits en fonction du seul diamètre de raccordement.
Utilisez un essai de production pour comparer les machines présélectionnées
Une démonstration utile reproduit les conditions les plus susceptibles de révéler une inadéquation. Incluez des pièces représentatives ainsi qu’un échantillon exigeant, mais dans la plage d’utilisation prévue. Une planche étroite et facile à usiner avec un faible enlèvement de matière donne peu d’indications sur les performances avec des composants larges ou un fil difficile.
Convenez des critères d’acceptation avant l’usinage :
- Dimensions : mesurez l’épaisseur à plusieurs endroits, le long de la planche et sur sa largeur.
- Géométrie : évaluez la planéité séparément de la régularité d’épaisseur, lorsque la planche n’est soumise à aucune pression d’avance.
- État de surface : inspectez les deux faces à la recherche d’arrachements, de marques de coupe, de traces de rouleaux et de dommages dus aux copeaux.
- Qualité des extrémités : relevez le snipe et toute opération de délignage nécessaire pour obtenir une pièce conforme.
- Performances du processus : notez le réglage de l’avance, l’enlèvement de matière sur chaque face, les interruptions de manutention et les besoins de ponçage en aval.
Utilisez des méthodes de mesure et des limites d’acceptation adaptées au produit fini. Un composant structurel caché et une pièce de mobilier apparente peuvent justifier des exigences de surface différentes. Évaluez les planches rapidement, tout en tenant compte des variations dimensionnelles liées à l’humidité si des mesures ultérieures entrent dans les critères d’acceptation.
Maintenez des conditions d’essai comparables chez les différents fournisseurs. Des différences dans la préparation des pièces, l’état des outils ou la surépaisseur prévue peuvent donner l’impression qu’une machine est plus performante sans démontrer qu’elle réalise un travail équivalent. Consignez ces conditions avec les résultats afin que la décision d’achat reste traçable.
Transformez les résultats en spécification d’achat
La spécification finale doit relier une plage de dimensions de pièces définie à un résultat accepté dans des conditions de fonctionnement convenues. Indiquez les dimensions de travail, la longueur minimale des pièces, les exigences d’enlèvement de matière, l’outillage, le réglage de l’avance, les critères dimensionnels, les exigences de surface, les besoins d’aspiration et les modalités de manutention. Précisez quels défauts des pièces entrantes nécessitent un tri ou une préparation avant le rabotage.
Les modalités d’assistance influent également sur l’utilisation à long terme. Pour un achat à l’étranger, discutez de l’identification des pièces détachées, de l’approvisionnement en outils, de la documentation de mise en service et de l’accès à une assistance technique. Qingdao Zhongding Machinery Co., Ltd. fabrique et exporte des machines à bois et fournit une assistance technique, des pièces détachées et un service après-vente. Ces éléments sont à prendre en compte dans le cadre de l’achat, au même titre que la configuration proposée et les résultats des essais.
Transmettez aux fournisseurs présélectionnés la même description des pièces, les mêmes exigences concernant les composants finis et la même procédure d’acceptation. Demandez à chacun de préciser la configuration et les conditions de fonctionnement nécessaires pour y répondre. Vous disposerez ainsi d’une base utile pour choisir une raboteuse à deux faces : une production répétable et conforme à partir de vos matériaux, avec une organisation de la maintenance et de l’assistance que votre équipe de production peut maintenir.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.