


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
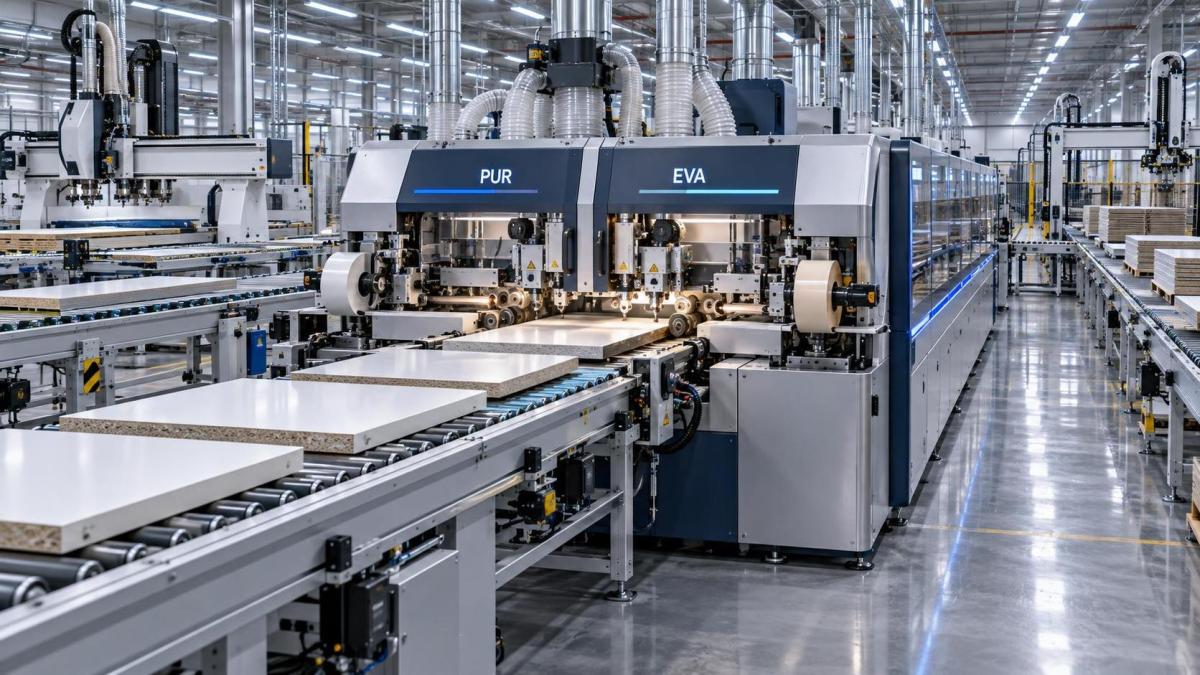
Les plaqueuses de chants bi-fonction PUR/EVA valent-elles l’investissement pour les lignes de panneaux destinées à l’exportation ?
Heure :Sep 12, 2026
Auteur :
Nombre de vues :
Pour les producteurs de panneaux orientés vers l’exportation, la question n’est pas de savoir si le placage de chants PUR ou EVA donne de meilleurs résultats de manière isolée, mais si une seule machine capable de gérer les deux systèmes de colle améliore réellement l’efficacité de ligne, la régularité de la qualité et la maîtrise des coûts à long terme pour des commandes internationales variées.
Les machines de placage de chants à double fonction ne sont pas de simples appareils « deux-en-un ». Elles représentent un compromis opérationnel spécifique : sacrifier une partie des performances maximales que chaque système de colle atteint sur des machines dédiées au profit d’une plus grande flexibilité, d’une réaction plus rapide aux changements de commandes et d’une dépendance réduite à plusieurs machines, opérateurs et procédures de maintenance. La rentabilité de ce compromis dépend moins des capacités théoriques que de l’intégration du placage de chants dans le flux de travail réel d’une ligne de panneaux tournée vers l’exportation, où la diversité des supports, les exigences d’adhésion liées au climat, les attentes en matière de certification et la volatilité des tailles de lots déterminent le ROI réel.
La proposition de valeur essentielle consiste à éliminer le changement de système de colle comme goulot d’étranglement : non seulement le temps consacré au remplacement des pots de colle ou au nettoyage des buses, mais aussi les conséquences en aval : retards de recalibrage, rebuts lors des essais, adhérence irrégulière des chants sur les premiers panneaux d’une nouvelle série et hésitation des opérateurs lors du passage entre le PUR haute résistance pour les armoires de cuisine destinées à l’Europe du Nord et l’EVA à prise rapide pour les meubles en kit destinés à l’Asie du Sud-Est. En pratique, les machines à double fonction réduisent ces transitions de 20–45 minutes (valeur typique pour une reconfiguration complète sur des unités séparées) à moins de 8 minutes, à condition que la conception de la machine traite la stabilité thermique, l’isolation des circuits de colle et le rappel automatique des paramètres.
Mais la faisabilité technique ne garantit pas l’adéquation opérationnelle. Deux contraintes critiques déterminent les situations dans lesquelles les systèmes à double fonction réussissent — et celles dans lesquelles ils montrent leurs limites.
La première concerne la variabilité des supports et de l’environnement. L’adhésif PUR exige un contrôle précis de la température (généralement 110–125°C), une gestion de l’humidité et un temps de serrage prolongé pour obtenir une réticulation complète. L’EVA fonctionne à des températures plus basses (90–110°C), avec des temps de maintien plus courts, et tolère une humidité ambiante plus élevée. Une machine à double système doit maintenir une séparation thermique stricte entre les circuits de colle et éviter le transfert de chaleur résiduelle du mode PUR vers le mode EVA ; dans le cas contraire, la colle EVA se dégrade prématurément, entraînant la formation de fils, un mauvais écoulement ou une prise prématurée dans la buse. Les machines qui reposent sur des zones de chauffe communes ou un zonage thermique simplifié ne répondent souvent pas à cette exigence, en particulier lors d’alternances rapides. Le résultat n’est pas une cadence plus lente, mais une résistance d’adhésion irrégulière sur une même série de production, ce qui devient un risque de conformité lors d’expéditions vers des marchés soumis à des exigences strictes EN 14322 ou ANSI A208.1.
La seconde concerne la structure des volumes. Les machines à double fonction offrent le meilleur ROI sur les lignes traitant fréquemment des changements de lots de petite à moyenne taille — par exemple, la production de 300 panneaux d’aggloméré mélaminé pour des cuisines allemandes une semaine, puis de 800 panneaux de MDF stratifié HPL pour du mobilier de bureau australien la semaine suivante. Dans de tels environnements, consacrer deux plaqueuses de chants distinctes signifie que l’une reste inactive plus de 40% du temps, tandis que l’autre subit une usure disproportionnée. Une unité à double fonction fonctionne en continu, répartissant l’amortissement, la consommation d’énergie et les coûts de maintenance sur davantage d’heures facturables. Mais si une ligne fonctionne >85% du temps avec un seul type de colle — par exemple, exclusivement en PUR pour des exportations d’ébénisterie haut de gamme — la complexité supplémentaire, le coût initial plus élevé (généralement 25–38% de plus qu’une machine monofonction comparable) et le débit de pointe légèrement inférieur deviennent difficiles à justifier.
Il existe également un coût caché lié aux compétences des opérateurs et à la discipline des processus. Le fonctionnement à double fonction exige un respect plus strict des protocoles de séquence : vérifier la sélection du type de colle avant le chargement, confirmer la stabilisation de la température avant le démarrage, contrôler l’étalonnage de la pression de serrage selon l’épaisseur du support et valider la largeur d’application de la colle par rapport à la densité du panneau. Omettre une étape ne provoque pas une « panne » de la machine : elle produit des panneaux qui passent l’inspection visuelle, mais échouent aux essais de vieillissement accéléré ou aux contrôles de résistance au pelage des mois plus tard. La formation, la documentation SOP et les fonctions de verrouillage des paramètres sont donc indispensables, et non de simples options de confort.
Les pratiques de maintenance diffèrent également. Les systèmes PUR nécessitent un nettoyage quotidien rigoureux afin d’éviter l’accumulation de résidus durcis dans les buses et les pompes à engrenages ; les systèmes EVA exigent un remplacement régulier des filtres et un contrôle de la viscosité. Une conception à double fonction doit permettre un accès indépendant à chaque circuit de colle sans démonter les composants partagés. Les machines présentant des points d’entretien qui se chevauchent — lorsque le nettoyage d’un système impose le démontage partiel de l’autre — augmentent les temps d’arrêt et le risque de contamination croisée. La fiabilité en conditions réelles dépend de l’architecture de maintenance, et pas seulement de la qualité de fabrication.
Enfin, la compatibilité avec l’automatisation en amont et en aval est plus importante pour les lignes d’exportation que pour les lignes nationales. Les panneaux passant par l’imbrication CNC, le profilage des chants et l’empilage automatisé s’arrêtent rarement pour une vérification manuelle de la colle. Les machines à double fonction intégrées à un suivi des matériaux contrôlé par PLC peuvent charger automatiquement les paramètres spécifiques à la colle selon les spécifications du panneau lues par code-barres, réduisant les erreurs humaines et permettant un véritable fonctionnement sans personnel pour les lots mixtes. Les unités autonomes dépourvues de protocoles de communication ouverts (Modbus TCP, OPC UA) peuvent techniquement changer de type de colle, mais restent déconnectées de la logique MES globale, ce qui limite leur évolutivité dans les installations alignées sur l’Industrie 4.0. L’investissement est-il donc justifié ? Pas universellement, mais de plus en plus pour les exportateurs confrontés à trois pressions convergentes : hausse des coûts de main-d’œuvre dans les principales régions de fabrication, raccourcissement des délais de livraison imposés par les détaillants internationaux et responsabilité accrue en matière de qualité après livraison. Lorsqu’une seule machine réduit les rebuts dus aux changements de colle de 1.2% sur des lots mixtes, diminue le temps moyen de réglage de 6.4 minutes par transition et prolonge de 18% le temps moyen entre pannes grâce à une gestion thermique intelligente et à des circuits de colle isolés, la période de retour sur investissement se raccourcit — notamment en tenant compte des dépenses d’investissement évitées pour une deuxième unité dédiée, ainsi que de l’espace au sol, des services publics et de l’affectation d’opérateurs associés.
La décision dépend en définitive de la comparaison entre les profils de commandes actuels et prévisionnels et les capacités de la machine, et non des promesses des brochures. Si votre mix d’exportation comprend ≥3 combinaisons distinctes support/colle par mois, dessert ≥2 zones climatiques avec des spécifications différentes en matière d’humidité et de température, et fonctionne sous audits qualité tiers, le placage de chants à double fonction passe d’une option à une nécessité opérationnelle. Si votre ligne exécute des campagnes stables et à fort volume avec une seule colle, avec peu de variations, l’approche monofonction plus simple et plus robuste reste le choix le plus économique.
L’essentiel n’est pas de posséder la machine la plus avancée, mais de s’assurer que chaque cycle de placage de chants contribue de manière prévisible à des expéditions ponctuelles, conformes et rentables. Cela exige d’adapter la technologie à la réalité du flux de travail, et pas seulement à la chimie des colles.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.