


Une ponceuse à deux têtes convient souvent au contreplaqué présentant une épaisseur régulière et nécessitant un enlèvement de matière modéré. Une troisième tête devient utile lorsque des étapes de ponçage supplémentaires améliorent le débit, la succession des abrasifs ou la finition.
Le meilleur choix dépend des variations des panneaux à l’entrée, de la tolérance d’épaisseur visée, de la vitesse d’avance et des exigences de surface. Le nombre de têtes, à lui seul, ne permet pas de déterminer la précision du calibrage ni la productivité.
Pour les fabricants de contreplaqué, le principal défi consiste à obtenir des dimensions régulières sans retirer une quantité excessive de placage de parement. Une tête supplémentaire offre davantage de possibilités, mais ne garantit pas le résultat.
Ce guide aide les responsables de production, les équipes d’achat et les ingénieurs procédés à comparer les configurations, à repérer les risques d’exploitation et à définir un essai pertinent avant de s’engager dans l’achat d’un équipement.
Que change réellement une tête de ponçage supplémentaire ?
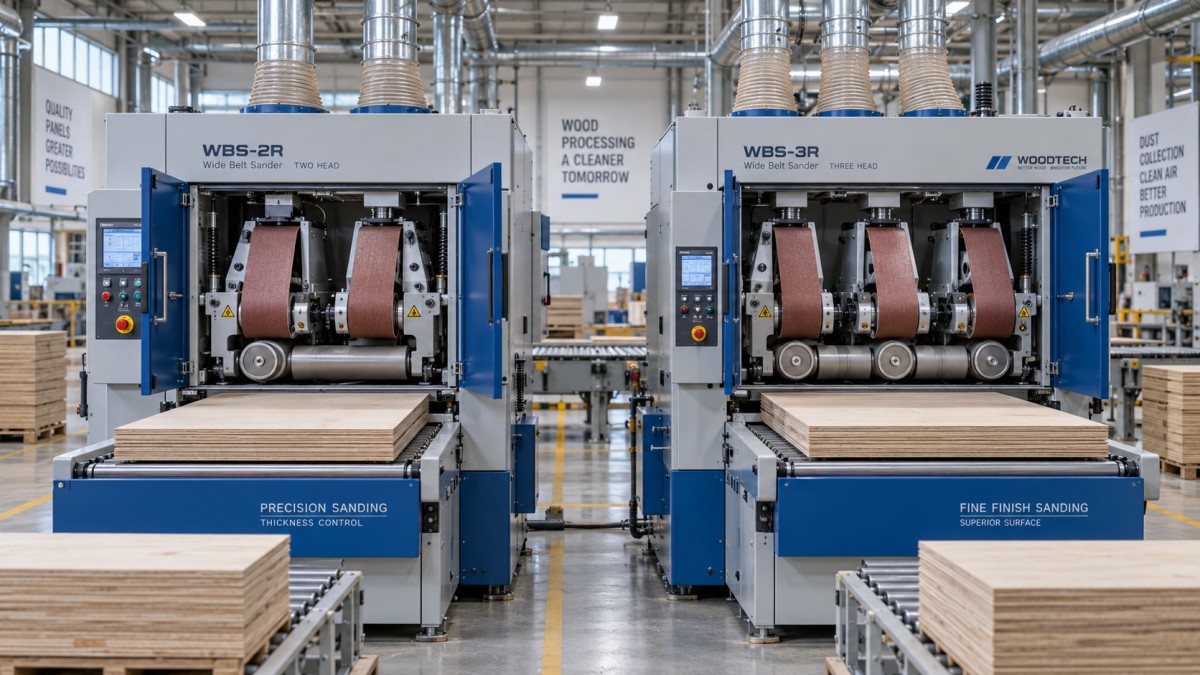
Une tête de ponçage est un poste de traitement de la machine. Sa fonction dépend de l’élément de contact, de la bande abrasive, des réglages de pression et de la structure de la machine qui la supporte.
Les configurations à deux têtes combinent généralement le calibrage et le ponçage qui suit. Selon l’équipement installé, les configurations à trois têtes peuvent répartir le travail entre l’enlèvement de matière important, l’atténuation des rayures et la préparation finale de la surface.
Cependant, trois têtes ne signifient pas nécessairement trois étapes de calibrage. Une table de ponçage de finition n’effectue pas la même tâche qu’un rouleau de contact conçu pour le contrôle de l’épaisseur.
Les rouleaux de contact concentrent généralement la pression de coupe sur une surface plus réduite. Les tables de ponçage offrent un contact abrasif plus étendu et servent couramment à affiner les surfaces après la correction dimensionnelle.
La dureté et le diamètre du rouleau, les caractéristiques de l’abrasif et les réglages de la machine influent sur le comportement de coupe. Demandez aux fournisseurs d’expliquer le rôle de chaque tête proposée au regard des spécifications réelles de votre contreplaqué.
Comparez les configurations complètes, notamment la rigidité du bâti, le support du convoyeur, les dispositifs de maintien, la puissance d’entraînement et les systèmes de réglage. Ces caractéristiques permettent de déterminer si les têtes supplémentaires apportent une capacité utile.
Dans quels cas une ponceuse à deux têtes constitue-t-elle le meilleur investissement ?
Une machine à deux têtes convient souvent lorsque le pressage en amont produit des panneaux relativement réguliers et que le calibrage nécessite peu d’enlèvement de matière avant que la surface n’atteigne l’état souhaité.
Elle peut également convenir lorsque les vitesses d’avance actuelles répondent à la demande et qu’un seul passage correctement configuré permet d’obtenir l’épaisseur requise ainsi qu’une qualité de surface acceptable pour les opérations en aval.
Pour un fabricant de contreplaqué destiné à la construction, les exigences de surface peuvent différer considérablement de celles applicables aux panneaux pour meubles. Précisez l’application prévue avant d’investir dans des capacités de finition supplémentaires.
Deux têtes impliquent généralement moins de bandes abrasives et d’ensembles de traitement à gérer. Les économies réelles dépendent des spécifications de la machine, des heures de fonctionnement, de la consommation d’abrasifs et des besoins de maintenance.
Un prix d’achat inférieur est moins avantageux si les panneaux nécessitent régulièrement un passage supplémentaire. Dans les comparaisons, tenez compte de la manutention additionnelle, de la main-d’œuvre, des en-cours et des contraintes de livraison.
Choisissez deux têtes lorsque les essais démontrent qu’elles permettent d’obtenir régulièrement des produits conformes à la vente à la vitesse requise. Ces données sont plus pertinentes que les suppositions sur les capacités d’une machine plus grande.
Quand une troisième tête apporte-t-elle une valeur pratique ?
Une troisième tête devient utile lorsque deux postes ne peuvent pas assurer l’enlèvement de matière et l’atténuation des rayures requis en un seul passage, à la cadence de production souhaitée.
La répartition du travail entre des têtes adaptées peut réduire la charge imposée à chaque bande. Toute amélioration de la durée de vie des bandes ou de la stabilité doit être vérifiée en conditions de production.
Elle offre également davantage de souplesse dans l’ordre des abrasifs. Une étape intermédiaire peut réduire les rayures grossières avant le ponçage final, à condition qu’il reste suffisamment de matière pour l’affinage.
Cette souplesse peut être importante pour le contreplaqué destiné aux éléments visibles de meubles ou aux revêtements sensibles. La conformité doit être évaluée en fonction des exigences réelles de revêtement, de collage ou de stratification.
Une cadence plus élevée n’est possible que si la puissance de coupe, l’aspiration, la régulation du convoyeur et la capacité de manutention sont suffisantes. Un poste supplémentaire ne peut pas éliminer tous les goulots d’étranglement de production.
Trois têtes ajoutent également des variables de réglage. Les opérateurs ont besoin de paramètres documentés et de responsabilités clairement définies pour éviter une coupe excessive, une charge inégale et des résultats irréguliers d’une équipe à l’autre.
Pour une production diversifiée, évaluez la fréquence des changements de série ainsi que le débit. La souplesse supplémentaire est d’un intérêt limité si des réglages complexes augmentent les temps d’arrêt ou compliquent le maintien de paramètres reproductibles.
L’une ou l’autre configuration peut-elle respecter votre tolérance d’épaisseur sans traverser le placage ?
Avant de comparer les machines, définissez la plage d’épaisseur finale et la méthode de mesure. L’épaisseur nominale, à elle seule, ne fournit pas suffisamment d’informations pour choisir un équipement.
Distinguez les variations au sein d’un même panneau de celles observées entre les panneaux. Consignez également l’état hygrométrique, le gauchissement, les défauts de parement ainsi que toute variation d’épaisseur après le ponçage et le conditionnement.
Par exemple, supposons que les panneaux à l’entrée mesurent entre 18.3 et 18.7 millimètres, alors que la plage d’épaisseur finale exigée est de 18.0 à 18.2 millimètres, dans des conditions de mesure convenues.
Atteindre la limite supérieure de l’épaisseur finale nécessiterait une réduction totale d’épaisseur d’environ 0.1 à 0.5 millimètres. Cette différence entraîne des exigences très variables d’un panneau à l’autre du lot.
Ces valeurs données à titre d’exemple illustrent la correction nécessaire et ne constituent pas des recommandations de surépaisseur de ponçage. La faisabilité de l’enlèvement dépend de l’épaisseur disponible du placage de parement, de la construction du panneau et du procédé de ponçage.
La réserve de placage utilisable doit permettre la correction d’épaisseur et l’affinage de la surface tout en préservant l’épaisseur de parement spécifiée. Les parements décoratifs minces peuvent rendre le calibrage agressif économiquement inacceptable.
Si une zone du panneau à l’entrée est déjà en dessous de l’épaisseur finale minimale, le ponçage ne peut pas la rétablir. Ces panneaux nécessitent une correction en amont, un tri ou une décision alternative convenue.
Un nombre de têtes supérieur ne peut pas compenser une réserve de placage insuffisante. Si l’enlèvement requis dépasse ce que le produit permet, améliorez la régularité du pressage, le contrôle des placages ou le tri à l’entrée.
Distinguez également la correction d’épaisseur de la mise à plat. La pression de maintien peut retenir temporairement un panneau déformé ; évaluez donc son état après le relâchement, ainsi que pendant le traitement.
Comparez les configurations au regard des mêmes exigences de production
Utilisez un cahier des charges commun pour demander des devis. Sans cela, les différences de construction des têtes, de capacité des moteurs, d’automatisation et de services inclus peuvent fausser les comparaisons de prix affichés.
Demandez, pour chaque proposition, la séquence d’abrasifs prévue, la répartition de l’enlèvement de matière et la vitesse d’avance. Les fournisseurs doivent expliquer comment ces paramètres satisfont conjointement aux exigences de vos produits.
Vérifiez si le devis couvre le traitement d’une seule face ou des deux faces simultanément. Le nombre de têtes ne permet pas, à lui seul, de déterminer quelles surfaces sont traitées ni la capacité de la ligne qui en résulte.
Si les deux faces doivent être poncées, incluez le retournement, les passages supplémentaires et les équipements de manutention dans la comparaison. Évaluez l’épaisseur du placage de chaque face et l’équilibre entre les deux côtés.
Les besoins d’aspiration doivent également être confirmés. Demandez au fournisseur le débit d’air et les exigences de raccordement spécifiés, puis vérifiez si le système existant peut assurer une production soutenue et fiable.
Comment tester une machine avant l’achat ?
Un essai chez le fournisseur doit reproduire les difficultés de votre production à l’aide de panneaux représentatifs. Incluez les matériaux courants, les lots difficiles et les placages de parement les plus minces que vous prévoyez de traiter.
Transmettez par écrit les critères d’acceptation avant l’essai. Définissez les limites d’épaisseur finale, les emplacements de prélèvement, les exigences de surface, les défauts de placage autorisés et le débit minimal soutenu de production conforme.
Avant le ponçage, mesurez les panneaux aux emplacements marqués à l’aide d’instruments appropriés et vérifiés. Répétez les mesures après traitement dans les conditions convenues, en consignant les résultats pour chaque panneau et chaque emplacement.
Évaluez la qualité de surface indépendamment de l’épaisseur. Recherchez les rayures grossières, les marques de vibration, les brûlures, l’arrondi des arêtes, les zones localement poncées à travers le placage et les défauts visibles après les opérations de finition ultérieures.
Lorsque les revêtements ou les panneaux de recouvrement déterminent l’acceptation, faites passer les panneaux d’essai par cette opération en aval. Une face poncée d’apparence lisse ne garantit pas les performances du revêtement ou du collage.
Traitez une quantité de matière suffisante pour observer le chargement des bandes, la montée en température de la machine, le comportement de l’aspiration et la répétabilité. Quelques panneaux de démonstration soigneusement sélectionnés ne permettent pas d’établir la capacité de production soutenue.
Consignez la vitesse d’avance, les caractéristiques des abrasifs, l’état des bandes, les réglages, la puissance demandée si elle peut être mesurée, ainsi que tous les passages supplémentaires. Ces données facilitent l’évaluation des propositions concurrentes.
Demandez au fournisseur de documenter les réglages validés et la procédure opérateur. La reproductibilité de la production dépend de la transposition des conditions d’essai en réglages pratiques que votre équipe peut maintenir.
La troisième tête sera-t-elle amortie ?
Comparez le coût par panneau accepté en incluant la consommation d’abrasifs, la main-d’œuvre, l’énergie, la maintenance, les rebuts et les retouches. Le prix d’achat, à lui seul, ne permet pas de mesurer l’impact économique de chaque configuration.
Distinguez la vitesse d’avance théorique du débit de production conforme. Les intervalles de chargement, le retournement des panneaux, les changements de série, l’inspection et les passages supplémentaires peuvent réduire l’avantage d’une machine plus rapide.
Calculez la valeur annuelle supplémentaire générée par l’augmentation de la production vendable, la réduction des manutentions répétées et les économies de matière vérifiées. Déduisez les frais d’exploitation supplémentaires avant d’estimer le délai de retour sur investissement.
À titre d’exemple, un investissement supplémentaire de $30,000 générant un bénéfice net d’exploitation annuel de $15,000 présente une période de retour simple de deux ans, hors financement et impôts.
Utilisez les résultats de vos essais et votre calendrier de production pour effectuer le calcul. Une capacité inutilisée génère peu de retour lorsque la demande, le pressage en amont ou le traitement en aval limite la production de l’usine.
Incluez l’assistance dans l’évaluation : disponibilité des bandes de rechange, pièces détachées critiques, facilité de maintenance, assistance technique et formation des opérateurs influent sur les temps d’arrêt et la valeur d’exploitation à long terme.
Quelle configuration choisir ?
Pour le calibrage de l’épaisseur du contreplaqué, vaut-il mieux choisir une ponceuse à deux ou à trois têtes ? Choisissez la configuration qui répond aux exigences d’épaisseur, de surface et de débit tout en limitant la perte de placage à un niveau acceptable.
Privilégiez deux têtes lorsque des essais représentatifs confirment qu’un seul passage répond aux exigences à la cadence de production requise. Privilégiez trois têtes si l’étape supplémentaire apporte des gains mesurables en qualité ou en productivité.
Si aucune des deux configurations ne respecte les tolérances sans endommager les parements, examinez les panneaux à l’entrée et les hypothèses de procédé. Une capacité de ponçage supplémentaire ne peut pas compenser tous les problèmes de fabrication en amont.
Lorsque vous étudiez un projet avec Qingdao Zhongding Machinery Co., Ltd., fournissez les dimensions des panneaux, la distribution des épaisseurs, les caractéristiques des placages de parement, les exigences de finition et le débit de production requis.
Demandez une proposition de configuration étayée par des essais représentatifs, des critères d’acceptation documentés, une formation et des modalités de service. La meilleure décision d’achat associe des résultats éprouvés sur les panneaux à des coûts d’exploitation durables.