


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Que doit inclure un test de réception en usine d’une ponceuse à contreplaqué ?
Un test de réception en usine d’une ponceuse à contreplaqué doit démontrer que la machine peut produire des panneaux conformes au débit convenu, et pas seulement fonctionner sans problème lors d’une démonstration. L’approbation doit s’appuyer sur des mesures de la régularité d’épaisseur, de la qualité de surface, de la stabilité de l’avance, du fonctionnement continu, des fonctions de sécurité et de l’exhaustivité des documents justificatifs.
Le critère déterminant est que ces résultats doivent être obtenus simultanément, avec du contreplaqué représentatif et des réglages documentés. Une belle finition obtenue en ralentissant le convoyeur en dessous de la vitesse contractuelle ne prouve pas la capacité de production. De même, une épaisseur précise sur quelques panneaux sélectionnés ne démontre pas la répétabilité sur un lot de production.
Convenir des critères de réception avant de faire fonctionner la machine
Le protocole FAT doit traduire les spécifications d’achat en exigences vérifiables. Des formulations telles que « grande précision de ponçage » ou « convient au contreplaqué pour meubles » laissent trop de place aux désaccords. Précisez les matériaux à traiter, la méthode de mesure des performances et les critères de réussite.
L’accord doit préciser :
- Le modèle de la machine, son numéro de série, la configuration des têtes de ponçage, la largeur de travail et les options fournies.
- Les dimensions des panneaux, leur constitution, l’essence du placage de face, leur état hygrométrique et la plage d’épaisseur à l’entrée.
- L’épaisseur finie requise, la variation autorisée, l’enlèvement de matière et les critères d’acceptation de la surface.
- Le type de bande et la séquence de granulométrie, la vitesse du convoyeur, les réglages des têtes et le nombre de passes.
- La quantité à tester, la durée de fonctionnement continu, la fréquence des prélèvements et les interruptions autorisées.
- L’alimentation électrique, les conditions d’air comprimé et les exigences d’aspiration pendant les essais.
- La responsabilité des mesures, des corrections, des nouveaux essais et de l’autorisation d’expédition.
Distinguez le ponçage de calibrage du ponçage de finition. Une machine destinée à contrôler l’épaisseur des panneaux doit démontrer la régularité de l’enlèvement de matière. Une machine principalement destinée à préparer un placage de face avant son revêtement doit démontrer qu’elle peut améliorer la surface sans le traverser. Si les deux fonctions sont requises, définissez des conditions d’essai distinctes au lieu de considérer qu’un seul essai réussi prouve les deux.
Utiliser des panneaux représentatifs des limites d’utilisation prévues
Des panneaux sélectionnés par l’usine peuvent faciliter une démonstration sans représenter les matériaux que la machine traitera réellement. Dans la mesure du possible, utilisez des matériaux issus de l’approvisionnement prévu pour la production ou convenez avant la FAT d’un équivalent documenté.
L’échantillon doit couvrir des conditions d’utilisation significatives : des panneaux larges pour vérifier les performances sur toute la largeur de la tête de ponçage, des panneaux plus fins pour mettre à l’épreuve le soutien et l’entraînement, et des panneaux proches des limites convenues de variation d’épaisseur à l’entrée. Incluez les constructions de placage de face et les surépaisseurs de ponçage pertinentes. Un matériau délibérément inadapté ne doit pas devenir un critère de réception, sauf si son traitement fait partie du contrat.
Consignez les défauts à l’entrée, le cintrage, l’état hygrométrique et l’épaisseur avant ponçage. À défaut, un défaut de placage ou une déformation du panneau risque d’être attribué à tort à la machine. À l’inverse, une variation excessive à l’entrée ne doit pas excuser de mauvaises performances si la correction de cette variation fait partie des fonctions convenues de la machine.
Identifiez chaque panneau d’essai et marquez son sens d’avance ainsi que sa face de référence. Prévoyez suffisamment de matériau pour la mise en température, les réglages, l’essai de réception en présence des parties et tout nouvel essai nécessaire. Les panneaux utilisés pour définir les réglages ne doivent pas être automatiquement comptabilisés dans le lot de réception.
Mesurer l’épaisseur selon une grille, et non en un seul point
Une mesure de l’épaisseur au centre ne permet pas de savoir si un panneau est conique, irrégulier sur sa largeur ou trop poncé à ses extrémités. Utilisez une grille de mesure définie couvrant les deux côtés, le centre et plusieurs positions dans le sens d’avance. Précisez la distance par rapport aux bords afin que les différents inspecteurs mesurent des emplacements comparables.
Mesurez les mêmes positions marquées avant et après le ponçage. Cela permet de distinguer l’épaisseur finie de l’enlèvement de matière : un panneau peut atteindre l’épaisseur moyenne visée tout en présentant un enlèvement irrégulier ou des zones locales hors tolérance.
Utilisez un instrument d’épaisseur étalonné et adapté aux dimensions du panneau, à l’état de sa surface et à la tolérance requise. Sa résolution et son incertitude de mesure doivent être adaptées à la limite d’acceptation. Convenez de la pression de contact ou de la méthode de mesure si la compression ou la texture de surface est susceptible d’influencer les relevés. Mesurez les panneaux chauds et refroidis selon les mêmes délais définis, sans mélanger les résultats.
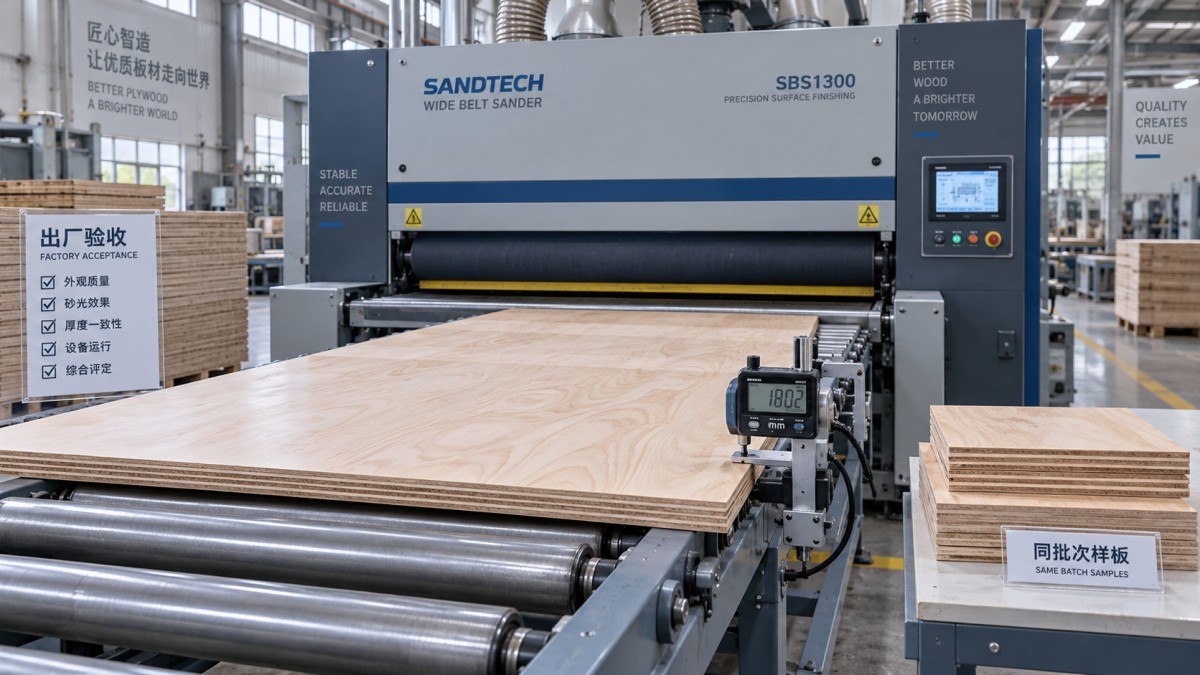
Les relevés doivent conserver les mesures individuelles, et pas seulement les moyennes :
Les tolérances d’acceptation doivent découler des exigences du produit et des capacités convenues de la machine, et non d’une norme universelle supposée pour le ponçage du contreplaqué. Ne remplacez pas une démonstration de la précision du procédé par la résolution affichée par la machine.
Évaluer l’état de surface en fonction de l’opération de fabrication suivante
Une surface qui paraît lisse sous un éclairage zénithal peut révéler des vibrations, des rayures ou des bandes transversales sous un revêtement. Inspectez les panneaux sous un éclairage uniforme, y compris avec une lumière rasante qui fait ressortir les motifs de surface. Examinez la zone centrale ainsi que les bords d’entrée, de sortie et latéraux.
Recherchez notamment les rayures profondes dues à l’abrasif, les marques répétitives, les fibres arrachées, les brûlures, les bandes de ponçage irrégulières, l’arrondissement des arêtes et la traversée du placage de face. Évaluez chaque défaut en fonction de l’application convenue. Une finition de calibrage grossière et une face prête à recevoir un revêtement ne doivent pas être évaluées selon le même référentiel.
Lorsque l’aspect est déterminant, conservez un panneau de référence approuvé ou une norme visuelle clairement documentée. Si des mesures de rugosité sont spécifiées, définissez le paramètre, les réglages de l’instrument, le sens de mesure par rapport au fil du bois et les positions de prélèvement. Une valeur de rugosité seule ne prouve pas l’adéquation au revêtement, au collage ou à un usage décoratif.
Pour le contreplaqué à placage mince, vérifiez que l’enlèvement prévu reste dans la surépaisseur de ponçage disponible. Si l’épaisseur résiduelle du placage est déterminante, convenez d’une méthode de vérification adaptée, y compris le prélèvement en coupe d’échantillons sacrificiels si nécessaire. Une face d’aspect satisfaisant ne permet pas de déterminer l’épaisseur de placage restante.
Démontrer le débit sans modifier les conditions de qualité
La vitesse du convoyeur n’équivaut pas au rendement de production. La capacité réelle dépend de l’espacement des panneaux, des interruptions liées au chargement, du nombre de passes, des rebuts et du fait qu’une ou deux faces doivent être traitées.
Exécutez le lot de réception à la vitesse d’avance et avec l’enlèvement de matière convenus. Consignez la durée écoulée, le nombre de panneaux traités, le nombre de panneaux acceptés, les arrêts et les reprises. Pour une revendication de capacité exprimée en surface, calculez la surface des panneaux acceptés par durée de fonctionnement écoulée et précisez si le chiffre correspond au traitement d’une face ou à une production achevée des deux faces.
Un essai à vide ne permet pas d’établir la capacité de ponçage. Dans les conditions de charge convenues, observez le courant moteur ou les indicateurs de charge de l’entraînement, le suivi de la bande, le déplacement des panneaux, les vibrations et le fonctionnement de l’aspiration. Tout ralentissement, patinage, déviation, blocage ou déclenchement dû à une surcharge doit être consigné avec l’état du panneau et les réglages de la machine.
L’essai continu doit être suffisamment long pour évaluer la stabilité du fonctionnement après la mise en température ; sa durée doit être convenue à l’avance. Prélevez des échantillons pour mesurer l’épaisseur et l’état de surface au début, pendant et vers la fin de l’essai. Si la durée de vie des bandes est importante d’un point de vue commercial, une FAT de courte durée ne peut pas valider une revendication portant sur leur durée de vie complète ; une évaluation distincte et définie est nécessaire.
Vérifier l’état de la machine qui sous-tend les résultats
Avant les essais de performance, vérifiez que la machine correspond à la commande et qu’elle est prête à fonctionner en toute sécurité. Contrôlez la configuration des têtes de ponçage, les dimensions des bandes, l’état du convoyeur, les guides, les éléments de pression, les protecteurs, les portes d’accès, les commandes, les points de lubrification et les accessoires fournis.
Vérifiez l’alignement de la table ou du convoyeur et le réglage des têtes de ponçage en suivant les procédures du fabricant. Confirmez que le réglage de l’épaisseur et l’indication de position sont cohérents, y compris lorsque le réglage est approché depuis des directions différentes. Un jeu mécanique ou un référencement irrégulier peut rendre difficile la reproduction d’un réglage réussi.
Démontrez le remplacement normal des bandes et le réglage de leur suivi conformément à la procédure de consignation prescrite. Vérifiez que le nettoyage et l’entretien sont accessibles sans contourner les protecteurs. Si des recettes, un positionnement automatique ou des fonctions de données de production sont inclus, testez l’enregistrement, le rappel et la restauration des réglages convenus.
Consignez les spécifications des abrasifs utilisés pour l’essai. Un résultat obtenu avec un support de bande, une granulométrie ou une séquence de ponçage donnée ne doit pas être présenté comme indépendant de ces consommables.
Vérifier les fonctions de sécurité et l’aspiration dans des conditions contrôlées
La vérification de sécurité doit suivre une procédure convenue, exécutée par du personnel compétent. Elle ne doit pas reposer sur la création délibérée de bourrages dangereux, le passage des mains à proximité de pièces en mouvement ou l’improvisation de situations de défaut.
Vérifiez les dispositifs d’arrêt d’urgence, les interverrouillages des protecteurs lorsqu’ils sont présents, la prévention d’un redémarrage intempestif après le rétablissement de l’alimentation et la réaction aux défauts pertinents. Vérifiez les protections contre le mauvais suivi ou la rupture de bande, les dispositifs de protection liés à l’avance et les autres dispositifs de sécurité intégrés à la conception de la machine. Consignez la réaction attendue et la réaction observée pour chaque fonction. Un arrêt d’urgence ne remplace ni les protecteurs requis ni la consignation de sécurité lors de la maintenance.
L’aspiration des poussières ne se limite pas à vérifier qu’un conduit peut être raccordé. Consignez chaque raccord d’aspiration, les conditions de débit d’air et de pression spécifiées, ainsi que les conditions obtenues lors de la FAT. Si les performances sont mesurées, indiquez la méthode et l’emplacement de mesure. Vérifiez l’absence de dégagement visible et d’accumulation de poussières, mais ne considérez pas la propreté visuelle comme une preuve du respect des limites d’exposition.
Les poussières de bois présentent des risques d’incendie et d’explosion, ainsi qu’un risque d’exposition. Les interfaces d’aspiration de la machine, les instructions d’installation et les éventuels dispositifs de protection fournis doivent être compatibles avec le système technique de maîtrise des poussières de l’établissement de destination. Un essai avec le système d’aspiration de l’usine ne prouve pas que l’installation finale offrira les mêmes performances.
Vérifiez les exigences relatives à l’alimentation électrique, aux liaisons équipotentielles de protection, aux dispositifs de sectionnement et aux rapports d’inspection pertinents. Les exigences de sécurité et de conformité applicables dépendent de la destination et de la configuration de la machine ; une FAT réussie ne remplace ni l’évaluation de conformité ni l’évaluation des risques professionnels requises.
Assurer la traçabilité de l’autorisation d’expédition par rapport aux preuves
Le rapport de FAT signé doit identifier la machine, les participants, la date de l’essai, la révision du protocole, les instruments, les matériaux, les réglages et les conditions d’alimentation. Joignez les relevés d’épaisseur bruts, les rapports d’inspection de surface, les résultats de l’essai de production, les résultats des essais de sécurité et les photographies ou vidéos associées aux panneaux et à la machine testés.
Dans la mesure du possible, conservez des panneaux échantillons acceptés, identifiés de façon à les relier au rapport. Pour une réception à distance, un enregistrement continu d’essais sélectionnés et des relevés de mesure identifiables constituent des preuves plus solides que des séquences de démonstration montées, sans toutefois remplacer les droits d’inspection convenus.
Consignez chaque écart séparément. Pour chacun, indiquez l’exigence non satisfaite, l’action corrective, la partie responsable, les preuves du nouvel essai et l’état de clôture. Une modification de l’alignement ou des réglages des têtes de ponçage peut nécessiter de répéter les contrôles de précision et de finition concernés, et pas seulement de confirmer que le réglage a été effectué.
Classez les points non résolus selon leur incidence sur la sécurité, les performances et l’installation. Les défauts critiques pour la sécurité et les défaillances des performances contractuelles essentielles doivent empêcher la mise à disposition. Des problèmes mineurs de documentation ou d’accessoires peuvent justifier une réception conditionnelle uniquement si les obligations restantes et leurs conséquences sont explicitement convenues.
Avant l’expédition, confirmez également la disponibilité des manuels, des schémas électriques et pneumatiques, des instructions de maintenance, de l’identification des pièces détachées, des sauvegardes logicielles le cas échéant et des exigences d’installation. Consignez toute opération de démontage ou de verrouillage pour le transport susceptible d’affecter le réglage testé.
La réception en usine établit les performances dans les conditions d’usine consignées. La réception sur site doit tenir compte du remontage, des réseaux locaux, de l’aspiration, des interfaces de ligne et de tous les contrôles de performance affectés par l’installation. L’autorisation d’expédition la plus solide est donc précise : elle indique ce qui a été accepté, dans quelles conditions, les points restant à traiter et ce qui doit être de nouveau démontré après la livraison.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.