


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Machine de perçage de charnières d’armoire : quelles caractéristiques de précision sont importantes en production par lots ?
Une machine de perçage pour charnières de meubles révèle sa valeur en production par lots lorsque chaque porte accepte la coupelle de charnière et les vis de fixation sans retouche manuelle. Une vitesse de broche élevée et un temps de cycle court ne comptent qu'après que la machine est capable de positionner de manière répétée l'alésage de coupelle, les avant-trous et la référence de bord d'un panneau à l'autre. Une faible erreur de position peut entraîner un désalignement visible des portes, des jeux de recouvrement irréguliers, un réglage difficile des charnières ou le rejet de composants lors de l'assemblage.
Les caractéristiques de précision les plus importantes ne sont pas toujours celles qui figurent le plus en évidence dans un devis. Les acheteurs doivent distinguer la capacité dimensionnelle nominale d'une machine de sa capacité à maintenir ce résultat tout au long d'une production complète, avec différents matériaux de panneaux, opérateurs, conditions d'outillage et changements de série. Pour la fabrication de meubles, la répétabilité, l'intégrité des références, le contrôle de profondeur, la stabilité du serrage et la vérification des réglages ont généralement un effet plus direct sur la qualité de production qu'une spécification isolée de vitesse maximale.
Le positionnement répétable est plus important qu'un seul échantillon précis
Un schéma de perçage de charnière est défini par plusieurs relations : la distance entre le bord du panneau et le centre de la coupelle, l'espacement entre les positions des charnières, l'alignement des avant-trous par rapport à la coupelle et l'angle de chaque élément percé par rapport à la face du panneau. Une machine peut produire un premier panneau acceptable après un réglage minutieux, puis dériver suffisamment au cours d'un poste pour créer des problèmes d'assemblage. La question d'achat n'est donc pas simplement : « Quelle précision peut-elle atteindre ? », mais : « Comment maintient-elle cette position au fil des cycles répétés ? »
Pour une charnière invisible standard, l'alésage de coupelle a couramment un diamètre de 35 mm, mais les seules dimensions de la coupelle ne définissent pas l'ajustement. Le recul de la coupelle par rapport au bord de la porte doit correspondre à la charnière et à la conception du meuble, tandis que la géométrie des trous de fixation doit rester suffisamment constante pour que le bras de charnière conserve sa plage de réglage. Si les positions des coupelles varient d'une porte à l'autre, l'installateur peut encore régler les charnières individuellement, mais ce travail est déplacé vers l'aval et masque un problème de procédé au lieu de le résoudre.
La répétabilité du positionnement dépend de l'ensemble du système de localisation. Les éléments pertinents comprennent la rigidité des guides et butées, la qualité des guidages linéaires ou des mécanismes coulissants, le jeu des composants réglés manuellement et la capacité des actionneurs pneumatiques ou mécaniques à revenir au même point. Sur les machines programmables, la commande par servomoteur ou moteur pas à pas ne garantit pas à elle seule la précision de la pièce finie. Le panneau doit également être positionné de manière constante avant que les coordonnées du programme aient une signification pratique.
Une discussion utile avec le fournisseur devrait distinguer :
- Précision de positionnement : dans quelle mesure une position commandée ou réglée correspond à la position prévue.
- Répétabilité : dans quelle mesure la machine revient au même emplacement lors d'opérations successives.
- Répétabilité de la référence du panneau : avec quelle constance chaque pièce est appuyée contre le même repère.
- Constante du schéma : si les relations entre la coupelle et les avant-trous restent fixes, plutôt que chaque élément ne paraisse précis isolément.
Ces distinctions sont particulièrement importantes lorsque les portes sont traitées par paires appariées ou lorsqu'une gamme de meubles utilise des jeux de recouvrement étroits. Un décalage constant peut parfois être corrigé lors du réglage. Une variation aléatoire ne peut pas être corrigée économiquement au poste d'assemblage.
Le système de référence détermine si la précision de la machine atteint la pièce
La plupart des erreurs de perçage de charnières commencent au point de référence, et non à la tête de perçage. Dans la production de meubles par lots, le bord de la porte et la face du panneau servent normalement de références fonctionnelles. Si le guide de bord est usé, mal équerri, contaminé par des copeaux ou insuffisamment rigide, chaque porte peut entrer dans la machine à une position légèrement différente. La tête de perçage peut être mécaniquement précise tandis que le motif de trous reste incohérent par rapport à la porte finie.
Les acheteurs devraient examiner la manière dont la machine référence les panneaux de différentes largeurs, longueurs et conditions de bord. Un guide positif avec un agencement de butées robuste est généralement plus facile à contrôler qu'un système reposant sur l'alignement visuel de repères par l'opérateur. Pour les portes longues, un support latéral insuffisant peut permettre à la pièce de fléchir ou de tourner légèrement contre la référence. Pour les portes étroites, la surface de serrage disponible et le contact avec le guide deviennent plus critiques.
L'équerrage des panneaux mérite également attention. Une machine de perçage ne peut pas rendre géométriquement correcte une porte déformée ou non d'équerre. Elle peut toutefois soit tolérer une variation modérée, soit l'amplifier. Lorsque la production comprend des lots mixtes de MDF, panneaux de particules, contreplaqué, bois massif ou panneaux plaqués, le système de maintien de la pièce doit être évalué en fonction de l'état réel des matériaux, et non uniquement avec des panneaux de démonstration plats.
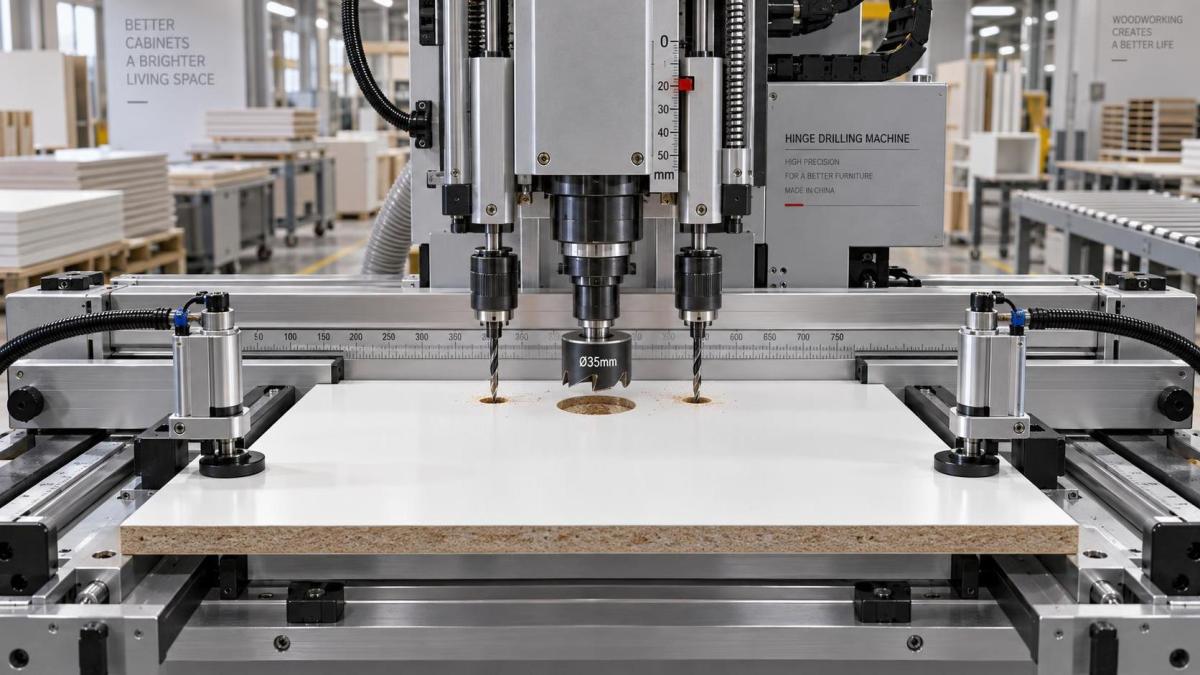
L'essai pratique consiste à percer une série de panneaux, à les retirer et les recharger comme l'exigerait la production, puis à mesurer le recul du centre de coupelle et l'espacement entre charnières depuis le bord de référence réel. Mesurer uniquement le diamètre du trou ou contrôler un seul premier panneau fournit peu d'informations sur le contrôle des références.
Le contrôle de profondeur protège à la fois l'assise de la charnière et l'aspect du panneau
La précision de profondeur est souvent considérée comme un simple réglage mécanique, alors qu'elle a des implications directes pour la qualité du produit et les rebuts. Un alésage de coupelle de 35 mm trop peu profond peut empêcher la coupelle de charnière de s'encastrer à fleur, créant une porte qui semble correctement percée jusqu'à l'installation de la quincaillerie. Un alésage excessivement profond réduit l'épaisseur de matériau restante et accroît le risque de perçage traversant, de marquage en surface ou d'affaiblissement de la surface, en particulier sur les portes minces, les matériaux à âme de faible densité ou les panneaux à faces décoratives.
Un contrôle de profondeur stable exige davantage qu'une échelle lisible. La butée de profondeur doit résister aux déplacements sous les charges de perçage répétées, et le mécanisme d'avance doit s'arrêter de manière constante plutôt que de dépendre d'une pression variable de l'opérateur. L'avance pneumatique peut fournir un mouvement répétable lorsque la pression et les butées mécaniques sont stables, mais les acheteurs devraient demander comment la machine se comporte lorsque l'alimentation en air varie dans la plage de fonctionnement. Les équipements à avance manuelle peuvent convenir aux volumes plus faibles ou aux travaux variés, bien qu'ils reposent davantage sur la technique de l'opérateur.
L'interface entre la broche et le foret influence également la profondeur finale. Le faux-rond de l'outil, les mandrins desserrés, les pinces usées ou les forets mal montés peuvent modifier la trajectoire de coupe effective et laisser un fond d'alésage irrégulier. Pour les trous de coupelle borgnes, l'exigence n'est pas seulement d'éviter de percer la porte de part en part ; il s'agit de créer une cavité propre et prévisible permettant le positionnement correct de la charnière.
Les réglages de profondeur devraient être faciles à vérifier après un changement d'outil. Un acheteur devrait rechercher des points de réglage accessibles, des dispositifs de verrouillage clairs et une méthode de contrôle du réglage sans dépendre d'essais de coupe répétés. Une machine nécessitant des démontages fréquents ou des mesures manuelles ambiguës pour réinitialiser la profondeur ajoute du temps de changement de série caché et augmente la probabilité de défauts dépendant du réglage.
La qualité de la broche affecte la géométrie des trous, pas seulement la vitesse de coupe
Le foret de coupelle doit réaliser un trou propre, de dimension correcte et avec un écaillage limité en surface. Cela dépend de la conception et du matériau du foret, mais l'état de la machine est tout aussi important. Un faux-rond excessif de la broche peut agrandir ou déformer l'alésage, augmenter l'arrachement des bords et accélérer l'usure de l'outil. Dans les panneaux à faces en mélamine ou en placage, de mauvaises conditions de coupe peuvent créer des défauts visibles qui ne peuvent pas être corrigés par le réglage des charnières.
La rigidité de la broche est importante car une tête d'alésage est soumise à une force axiale lors de la plongée. La déflexion peut affecter la perpendicularité du trou et l'état de surface, en particulier si la structure de la machine, le chariot de broche ou l'agencement des guidages manque de rigidité. Une légère erreur angulaire peut ne pas être évidente sur une porte non montée, mais elle peut affecter l'assise de la coupelle et la direction dans laquelle fonctionne la charnière une fois installée.
Demandez aux fournisseurs de préciser la configuration des broches : nombre de têtes, type de queue de foret prévu, méthode de maintien, vitesse de rotation et procédure de remplacement des roulements ou des ensembles de broche. Une machine équipée de plusieurs têtes de perçage exige également la certitude que chaque tête reste alignée sur la même référence. Dans un schéma coupelle-et-avant-trous, il ne suffit pas que chaque broche fonctionne ; la relation entre tous les points de perçage doit rester stable.
L'outillage devrait être considéré comme faisant partie du package de précision plutôt que comme un consommable accessoire. Un foret de charnière de type Forstner de haute qualité ou une fraise d'alésage spécialement conçue peut malgré tout donner de mauvais résultats s'il est émoussé, endommagé ou inadapté au matériau du panneau. Les spécifications d'approvisionnement devraient indiquer les matériaux prévus, la géométrie attendue de la coupelle de charnière, les tailles de queue compatibles et si la machine proposée comprend un outillage de qualité production ou seulement un jeu de démarrage de base.
Le serrage est une caractéristique de précision et un dispositif de sécurité
Lorsqu'un panneau se soulève, se déplace ou vibre pendant le perçage, le défaut résultant peut se présenter sous la forme d'un trou mal placé, d'un arrachement, d'une profondeur incohérente ou d'un alésage incliné. C'est pourquoi la conception du serre-pièce mérite le même examen que le mécanisme de positionnement. Le serre-pièce doit appliquer une force suffisante sans endommager les surfaces finies, et il doit entrer en contact avec la pièce à un emplacement empêchant toute rotation autour du guide ou de la butée.
Pour les panneaux revêtus, les patins de serrage ne doivent pas marquer les surfaces décoratives sensibles. Pour le bois massif ou les panneaux d'épaisseur variable, la course et la plage de réglage du serrage doivent pouvoir accepter des variations raisonnables sans créer un maintien limite. Les systèmes pneumatiques devraient inclure un réglage de pression pratique ; une pression excessive peut endommager les panneaux, tandis qu'une pression insuffisante compromet la répétabilité.
Les interverrouillages sont également importants. Un cycle de perçage ne devrait pas commencer avant que le panneau soit maintenu de manière sûre, et l'opérateur ne devrait pas être exposé à des forets en mouvement pendant le fonctionnement normal. Les exigences de sécurité exactes dépendent du marché de destination et de la configuration de la machine, mais un examen d'achat devrait établir quels documents de conformité, protecteurs, composants électriques, manuels et dispositifs d'arrêt d'urgence seront fournis pour le marché visé. Pour les achats transfrontaliers, ce point devrait être réglé avant l'expédition plutôt que traité comme un détail d'installation.
La précision des changements de série peut coûter plus cher que les différences de temps de cycle
La production par lots signifie rarement un seul schéma de charnières pour toutes les portes. Les hauteurs de portes, les quantités de charnières, les marques de charnières, les reculs de coupelles, les schémas de fixation et les épaisseurs de panneaux peuvent changer d'une commande à l'autre. Plus ces variations sont fréquentes, plus le changement de série rapide et résistant aux erreurs devient important.
Les machines manuelles peuvent être efficaces lorsque la variation des produits est élevée et les volumes modérés, à condition que leurs échelles, butées et systèmes de verrouillage soient clairs et robustes. Leur risque réside dans les erreurs de transcription, les positions de butée incorrectes et l'oubli de verrouiller un réglage avant le perçage. Les affichages numériques ou le positionnement programmable peuvent réduire certaines erreurs de réglage, mais ils introduisent une autre exigence : la gestion des recettes. Les programmes doivent être identifiables, protégés contre toute modification accidentelle et liés à la bonne spécification de charnière et à la bonne orientation de porte.
Pour les machines équipées de têtes de perçage réglables, évaluez si les réglages sont référencés depuis un zéro commun et si l'opérateur peut vérifier les positions des têtes sans mesurer chacune indépendamment. Pour les équipements CNC ou à commande électronique, déterminez comment l'étalonnage des références est effectué, ce qui se passe après une interruption d'alimentation et si le contrôleur fournit des alarmes pour les défauts de positionnement ou pneumatiques. L'objectif n'est pas l'automatisation pour elle-même. Il s'agit de garantir que le bon schéma de perçage peut être reproduit après un changement de série courant sans longues opérations d'essais et d'erreurs.
La précision doit être spécifiée autour du système de charnières réel
Le « perçage de charnières » n'est pas un schéma universel unique. Les charnières invisibles diffèrent par le diamètre de coupelle, la profondeur de coupelle, l'agencement des trous de vis, les dimensions des trous pour tourillons, les exigences de recul et la capacité de réglage. Une machine sélectionnée uniquement parce qu'elle perce une coupelle de 35 mm peut néanmoins être inadaptée au programme de quincaillerie utilisé par l'usine.
La spécification d'achat devrait inclure des plans représentatifs de charnières ou des échantillons physiques et définir :
- le diamètre de coupelle et la profondeur d'alésage requise ;
- la distance entre le centre de coupelle et le bord fini de la porte ;
- le diamètre, l'espacement et la profondeur des avant-trous ou trous pour tourillons ;
- la plage d'épaisseur des portes et les matériaux des panneaux ;
- les dimensions minimales et maximales des portes ;
- les quantités de charnières requises selon la hauteur de porte ;
- l'écaillage de bord et la variation dimensionnelle acceptables ;
- les exigences d'orientation pour les portes gauches, droites ou symétriques.
Ces informations modifient l'évaluation. Un atelier perçant des portes standard selon un schéma stable peut privilégier des entraxes fixes rigides et une utilisation simple. Un fabricant gérant de fréquents changements de conception peut accepter un coût d'équipement plus élevé pour un positionnement programmable, à condition que le flux de travail des programmes de la machine soit fiable et pris en charge. Aucune de ces approches n'est intrinsèquement plus précise ; la précision est la capacité à fournir de manière constante le schéma requis dans les conditions de production prévues.
La réception en usine doit tester la répétabilité, et non l'apparence
Avant la réception, le fournisseur et l'acheteur devraient convenir d'une méthode d'acceptation utilisant le matériau de panneau, le schéma de charnières et l'outillage de production pertinents. L'essai devrait inclure plus d'un panneau et plus d'une séquence. Il devrait confirmer le recul de coupelle, l'espacement entre les trous, la profondeur d'alésage, la qualité des trous et l'ajustement pratique de la charnière sélectionnée.
Lorsque le transport, l'installation et l'assemblage local sont concernés, le processus de remise devrait également inclure des instructions de réétalonnage. Les machines peuvent être perturbées par la manutention, les irrégularités du sol ou les erreurs d'installation. La documentation devrait identifier les points de réglage, les besoins de lubrification, les spécifications d'outillage, les exigences pneumatiques, les exigences électriques et les intervalles d'inspection recommandés. La disponibilité des pièces de rechange pour les forets, composants pneumatiques, interrupteurs, courroies, roulements et matériels de commande a une incidence directe sur la capacité à maintenir la précision annoncée pendant la durée de vie utile de la machine.
L'erreur centrale d'approvisionnement consiste à évaluer une machine de perçage pour charnières de meubles comme un achat axé sur la vitesse de perçage. Dans la production de meubles par lots, sa valeur économique repose sur un assemblage prévisible : des portes qui reçoivent proprement la quincaillerie, s'alignent dans la plage de réglage disponible des charnières et progressent sur la ligne sans retouche manuelle. Les caractéristiques qui justifient un investissement sont donc celles qui préservent la relation entre la référence du panneau, le schéma de perçage, la profondeur des trous et la quincaillerie de charnière, et non simplement celles qui font paraître le cycle de perçage plus rapide sur une fiche technique.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.