


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Choisir une moulurière pour bois massif pour des profils complexes
Choisir une machine à moulurer le bois massif pour des profils complexes consiste rarement à sélectionner la machine affichant la vitesse de broche la plus élevée ou la table la plus grande. Ces chiffres sont importants, mais ils n’indiquent pas si une machine peut produire de manière répétée un profil de corniche profond, une parclose étroite, un composant de main courante à rayons multiples ou un montant de porte en bois dur, sans broutage, marques de brûlure, arrachement ni dérive dimensionnelle.
Pour une équipe d’évaluation technique, la véritable question est plus concrète : cette machine peut-elle maintenir la qualité de profil requise sur l’ensemble d’une série de production, avec les essences, la plage d’humidité, l’outillage et les vitesses d’avance réellement utilisés par l’usine ? Une machine qui semble adaptée sur une fiche technique peut néanmoins devenir un goulot d’étranglement si elle est difficile à régler, instable sous charge, mal adaptée au système de coupe ou dépendante de pièces difficiles à obtenir.
Les moulures complexes en bois massif révèlent rapidement les faiblesses. Les profils droits et peu profonds dans le bois tendre peuvent être tolérants. Les coupes profondes dans le chêne, le frêne, le hêtre, l’érable ou les matériaux noueux ne le sont pas. L’équipement doit gérer les efforts de coupe, guider la pièce de manière constante et permettre aux opérateurs d’effectuer des réglages maîtrisés sans transformer chaque changement de profil en un long exercice d’essais et d’erreurs.
Commencez par le profil, et non par la brochure de la machine
Avant de comparer les fournisseurs, définissez la famille de moulures avec suffisamment de précision pour révéler le véritable défi de production. Un dessin seul ne suffit pas toujours. Les évaluateurs doivent examiner l’essence de bois, les dimensions du brut, les dimensions finies, l’enlèvement maximal de matière, la profondeur du profil, le nombre de têtes de coupe nécessaires, les tailles de lots prévues et la qualité de surface acceptable. Il convient également de noter si la pièce comprend des longueurs courtes, des sections étroites, un fil irrégulier, du bois abouté ou un matériau de densité variable.
Un profil complexe exige souvent différentes opérations de coupe en un seul passage : dressage, profilage latéral, façonnage supérieur et inférieur, et éventuellement finition ou ponçage. Lorsqu’une quantité excessive de matière est retirée à un seul poste, la charge de l’outil augmente et la qualité de surface devient irrégulière. C’est pourquoi le nombre et l’agencement des broches doivent être évalués comme une décision de procédé, et non comme un critère de comparaison commerciale. Un plus grand nombre de broches n’est pas automatiquement préférable ; les postes inutilisés ajoutent des coûts et de la complexité de réglage. Mais un nombre insuffisant de postes peut imposer des coupes agressives qui compromettent la finition et la durée de vie des outils.
Le meilleur point de départ consiste à cartographier chaque coupe. Identifiez quelles surfaces établissent la référence, où se produit l’enlèvement de matière le plus important et quels bords du profil sont les plus sensibles aux vibrations. Cet exercice révèle souvent si la configuration de machine proposée est réellement appropriée ou seulement capable en théorie.
La rigidité se voit sur la surface finie
La rigidité de la machine est parfois évoquée en termes vagues, alors qu’elle a un effet direct sur la pièce qui sort de la machine. Si l’ensemble de broche, le bâti, le système de pression ou le dispositif de guidage se déforme sous une charge de coupe variable, le profil peut présenter des marques de couteau, des rayons irréguliers, des épaulements incohérents ou des variations d’épaisseur. Ces défauts peuvent être particulièrement coûteux lorsque les moulures passent directement à la finition, à l’assemblage ou à l’emballage.
Pour les profils complexes, examinez la conception structurelle plutôt que de vous fier uniquement au poids de la machine. Observez la méthode de montage des broches, la disposition des roulements, la construction du bâti, les mécanismes de réglage et la manière dont les guides et les éléments de pression sont soutenus. Les réglages fins doivent être précis et répétables. Si un opérateur doit improviser avec des cales ou replacer continuellement le réglage « au ressenti », la répétabilité se dégradera avec le temps.
Demandez au fournisseur comment les ensembles critiques sont alignés pendant la fabrication et quels accès de service sont prévus pour les inspections courantes. Une conception rigide doit également rester facile à entretenir. Une broche bien construite a une valeur limitée si le contrôle des courroies, la lubrification des points spécifiés, le remplacement des roulements ou l’accès aux composants de réglage exigent un arrêt excessif de la machine.
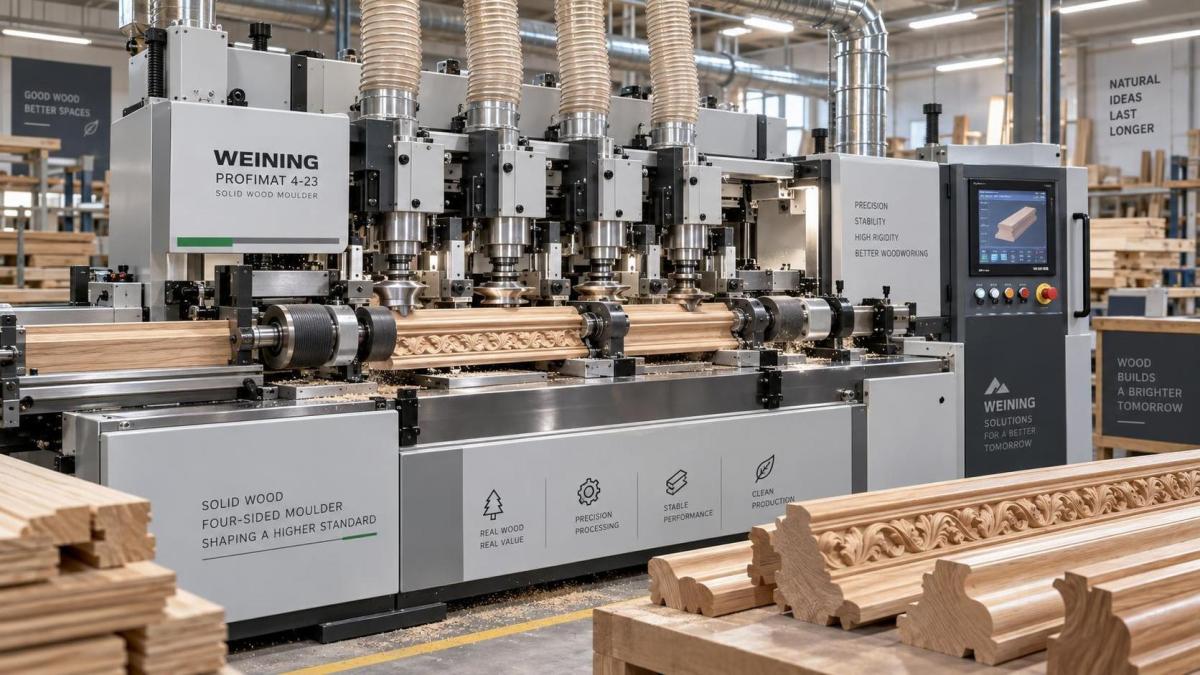
La stabilité de l’avance compte autant que la vitesse de broche
La vitesse de broche influence la qualité de coupe, mais c’est une avance stable qui permet à cette qualité de rester constante de la première planche à la dernière. Une machine à moulurer le bois massif doit faire passer chaque pièce dans les têtes de coupe sans glissement, accélération soudaine, déplacement latéral ni perte de pression lors des transitions. Cela est particulièrement important avec les pièces étroites, les pièces courtes, les ébauches profilées et le bois présentant de légères variations d’épaisseur.
Le système d’avance doit être examiné comme un ensemble complet : rouleaux d’avance inférieurs, rouleaux presseurs supérieurs, pression latérale, guides d’entrée, support de sortie et plage de réglage de chaque composant. La pression pneumatique peut offrir un contrôle utile, mais le réglage approprié dépend toujours du bois et du profil. Une pression excessive peut marquer les essences plus tendres ou déformer les sections minces. Une pression insuffisante peut permettre un mouvement au niveau de l’outil, entraînant du broutage ou un chant irrégulier.
La vitesse d’avance variable est précieuse lorsqu’une usine traite différentes essences de bois ou alterne entre des opérations d’ébauche et des travaux orientés finition. Toutefois, elle ne doit pas être considérée comme un remède à un plan de coupe inadapté. Réduire l’avance peut améliorer une finition difficile, mais réduit également la production. Dans une évaluation sérieuse, l’équipe doit établir la qualité attendue dans des conditions de production réalistes, et non uniquement à une vitesse de démonstration prudente.
La compatibilité de l’outillage peut déterminer le coût réel de possession
Une machine à moulurer et ses outils de coupe doivent être évalués ensemble. Le type de tête de coupe, le diamètre de broche, la longueur utile de broche, le système de serrage, le sens de rotation et les dégagements disponibles influencent tous les outils pouvant être utilisés de manière sûre et efficace. Si l’usine possède déjà un système d’outillage, confirmez rapidement la compatibilité. Rééquiper toute une bibliothèque de profils peut modifier considérablement l’économie d’un achat de machine.
Les profils complexes impliquent souvent des couteaux sur mesure, des têtes de coupe à couteaux rapportés ou plusieurs composants d’outillage montés successivement. Cela soulève plusieurs questions pratiques. La machine peut-elle accueillir l’ensemble complet de coupe sans compromettre le serrage ? Y a-t-il suffisamment d’espace pour l’évacuation des copeaux ? L’opérateur peut-il régler avec précision la position de l’outil ? Les surfaces de référence et les points de mesure sont-ils accessibles lors du réglage ? Il s’agit de questions ordinaires d’atelier, mais elles sont souvent négligées lors d’un examen technique réalisé au bureau.
L’équilibrage de l’outillage mérite également une attention particulière. Des têtes de coupe mal équilibrées ou endommagées peuvent créer des vibrations qu’aucun réglage de machine ne résoudra entièrement. Le fournisseur de la machine doit pouvoir expliquer les limites d’outillage et conditions de fonctionnement recommandées, tandis que l’acheteur doit harmoniser ce choix avec ses propres pratiques de gestion de l’outillage. Une machine performante ne peut pas compenser indéfiniment des couteaux émoussés, un affûtage irrégulier ou un montage incorrect.
Ne jugez pas le temps de réglage au nombre de volants
Pour les opérations produisant de nombreuses petites séries ou un vaste catalogue de profils architecturaux, le réglage peut être aussi important que la vitesse de fonctionnement. Le critère pertinent n’est pas simplement de savoir si la machine dispose de réglages manuels, numériques ou automatisés. Il s’agit de déterminer avec quelle fiabilité un profil précédent peut être rétabli, combien de réglages doivent être modifiés et si ces réglages sont compréhensibles pour les personnes qui utiliseront la machine chaque jour.
Le réglage manuel peut être tout à fait approprié pour une production stable et répétée, notamment lorsque des opérateurs qualifiés sont disponibles et que les dépenses d’investissement doivent être maîtrisées. Les affichages numériques de position peuvent réduire l’ambiguïté des réglages. Le positionnement automatisé peut se justifier lorsque les changements de profil sont fréquents, les lots sont petits ou la cohérence des réglages entre les équipes constitue un problème récurrent. Le bon choix dépend du modèle de production. Une automatisation rarement utilisée peut devenir une charge de maintenance coûteuse ; une machine élémentaire dans une activité à forte diversité peut discrètement consommer des heures chaque semaine.
Lors de l’évaluation, demandez si possible une démonstration réaliste de changement de série. Elle doit inclure le remplacement de l’outillage, le réglage des guides et des éléments de pression, la production de la première pièce acceptable et le contrôle du résultat. Le déplacement rapide d’une broche vide ne démontre pas l’efficacité d’un changement de série.
L’aspiration des poussières et la sécurité font partie de la fiabilité de production
Le moulurage de grands volumes de bois massif génère des copeaux et des poussières fines en plusieurs points de coupe. Si l’aspiration est insuffisante ou mal raccordée, les copeaux peuvent recirculer autour de la zone de coupe, affecter la finition, gêner la visibilité de l’opérateur et s’accumuler dans des zones qui devraient rester dégagées. La configuration des raccordements d’aspiration de la machine doit convenir au système d’aspiration existant de l’installation, y compris le cheminement des conduits et le débit d’air disponible. Cela doit être vérifié par rapport à la documentation de la machine et aux conditions réelles du site, plutôt que supposé.
L’évaluation de la sécurité doit également aller au-delà de la présence de protecteurs. Examinez les protections autour des têtes de coupe, l’accès aux arrêts d’urgence, les interverrouillages, les dispositifs de freinage le cas échéant, les mesures anti-rejet, les procédures de manutention des pièces courtes et l’accès sûr pour le nettoyage ou le changement d’outils. Les exigences légales locales varient ; la conformité doit donc être vérifiée pour la destination et l’installation prévues. Le test pratique est simple : le travail courant peut-il être effectué en toute sécurité sans inciter les opérateurs à contourner une protection ou à prendre un raccourci ?
Définissez les critères de réception avant de passer commande
Une bonne spécification technique doit indiquer davantage que les dimensions de la machine et les puissances moteur. Elle doit définir les profils à usiner, la plage de dimensions des pièces, les essences, les conditions de production prévues, les hypothèses relatives à l’outillage, les exigences électriques, l’interface d’aspiration et la documentation requise. Pour les profils exigeants, joignez un dessin d’échantillon ou une pièce représentative lorsque cela est possible. Cela donne aux deux parties une base plus claire pour confirmer la configuration.
Les discussions relatives à la réception doivent préciser ce qui sera inspecté : dimensions du profil, état de surface, rectitude, fonctions de réglage, dispositifs de sécurité, accessoires fournis, manuels, listes de pièces de rechange et configuration de la machine. Le but n’est pas de rendre le processus d’achat inutilement rigide. Il est d’éviter un problème courant dans les projets de machines : chaque partie suppose une définition différente de « prêt pour la production ».
Tenez également compte des réalités d’installation. La surface au sol n’est qu’une partie de l’implantation. L’entrée et la sortie des matériaux, l’accès des opérateurs, le stockage de l’outillage, l’alimentation électrique, l’air comprimé lorsque nécessaire, les conduits d’aspiration et l’espace de maintenance peuvent tous déterminer si la machine fonctionne sans difficulté après la livraison. Une implantation compacte peut sembler efficace sur papier tout en rendant les réglages et l’entretien inutilement difficiles.
La capacité de support devient importante après la mise en service
Une ligne de moulurage est un actif de production à long terme ; le support technique et la disponibilité des pièces de rechange méritent donc le même examen que la qualité de construction initiale. Les éléments d’usure courants, composants électriques, roulements, courroies, éléments de pression et documents doivent être pris en compte avant l’achat. L’acheteur doit comprendre quelles pièces sont standard, lesquelles sont spécifiques à la machine et quelles informations sont requises pour commander des remplacements.
Qingdao Zhongding Machinery Co., Ltd. travaille dans le domaine des machines à bois depuis plus de 20 ans, passant d’un petit atelier à un fabricant et exportateur au service des producteurs de meubles, des ateliers de menuiserie et des lignes de production industrielles. Cette expérience est pertinente, car les applications de moulurage sont rarement résolues par la seule taille de la machine. Les discussions sur la configuration doivent inclure le profil, l’outillage, le flux des matériaux, les attentes en matière de service et la capacité du client à entretenir l’équipement pendant toute sa durée de fonctionnement.
Lors de la comparaison des fournisseurs, posez des questions directes sur la communication technique après la livraison, les dessins et manuels disponibles, l’identification des pièces de rechange et le processus de diagnostic à distance d’un problème de production. Une réponse réactive avant la commande est utile ; un processus d’assistance clair après l’installation est plus précieux.
Le meilleur choix est celui qui correspond au procédé de coupe réel
Pour les profils complexes, la machine à moulurer le bois massif appropriée est généralement celle qui assure une coupe maîtrisée, une avance stable, un outillage compatible, un réglage pratique et une construction facile à entretenir dans la plage de production requise. Elle n’est pas forcément l’option la plus équipée et ne doit pas être sélectionnée uniquement parce qu’elle semble peu coûteuse au stade du devis.
Une évaluation raisonnable place un profil représentatif et l’état du matériau au centre de la décision. Si la machine proposée peut usiner cette pièce de manière fiable et sûre, avec une méthode de réglage que l’usine peut maintenir, le choix repose sur des bases solides. Si la réponse dépend d’un bois idéal, d’une avance inhabituellement lente ou d’une intervention constante de l’opérateur, la configuration doit être davantage travaillée avant la signature du bon de commande.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.