


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Une plaqueuse de profils peut-elle traiter vos rayons de profil les plus petits ?
Votre machine de plaquage de panneaux peut-elle traiter le rayon de profil le plus faible ?
Le rayon le plus faible de votre profil peut révéler les limites d’une machine de plaquage de panneaux bien avant le début d’une production complète. La question n’est pas simplement de savoir si une machine peut plaquer un panneau, mais si elle peut assurer une adhérence fiable et une finition nette sur des contours exigeants, sans pontage du film, décollement ni fissuration. La géométrie du support, le matériau de revêtement, le comportement de l’adhésif et la configuration des rouleaux presseurs influent tous sur le résultat et doivent orienter les essais sur échantillons que vous demandez avant de choisir un équipement.
La réponse courte est : peut-être, mais l’indication d’un rayon minimal ne constitue pas une preuve suffisante. Cette valeur n’a de sens que si elle est associée à un profil, un matériau de revêtement, un système adhésif et une vitesse de production précis. Une démonstration réussie avec un film souple sur une large courbe externe ne prouve pas que la machine peut traiter votre rainure interne étroite.
Définissez la géométrie difficile avant de comparer les machines
Commencez par une coupe cotée, et non par une photographie. Repérez chaque rayon convexe et concave, chaque ouverture de rainure, chaque retour et chaque transition. Incluez les tolérances de fabrication : le plan nominal peut présenter une courbe facile à traiter, alors que l’usinage réel crée une transition plus aiguë qui devient le point de défaillance.
Un angle externe et un évidement interne posent des problèmes différents. Autour d’un angle convexe, le revêtement doit se plier sans se fissurer, blanchir ni se décoller sous l’effet d’une tension résiduelle. Dans une rainure concave, le matériau doit atteindre le fond, et l’outillage doit le presser contre la surface plutôt que de l’étirer au-dessus de l’ouverture. Cette portion non soutenue, appelée pontage du film, peut sembler acceptable de loin tout en laissant une poche non collée en dessous.
La profondeur de la rainure et son accessibilité peuvent compter autant que le rayon. Deux profils ayant le même rayon interne peuvent nécessiter des agencements de rouleaux différents si l’un présente une entrée étroite ou un épaulement qui gêne le passage. Demandez au fournisseur de préciser comment chaque surface critique sera mise sous pression.
Confirmez également la catégorie de la machine. Une plaqueuse de profils à avance continue traite généralement des profils dont la section reste constante dans le sens d’avance. Un panneau dont les contours de face varient ou qui comporte des évidements tridimensionnels peut nécessiter un autre procédé de formage. Le terme « plaquage de panneaux » est employé au sens large : vérifiez donc que le procédé convient avant d’aborder les capacités de traitement des petits rayons.
Le rayon minimal dépend de la combinaison matériau et procédé
Une machine n’a pas de rayon minimal de plaquage universel. La limite pratique varie selon l’épaisseur, la rigidité, le support, l’état de surface, la réaction à la température et la déformation admissible du revêtement. Les films PVC, les revêtements à base de PET, le papier décoratif et le placage naturel ne sont pas interchangeables.
Lors d’un pliage simple, un revêtement plus épais subit généralement une déformation plus importante au même rayon. Cependant, l’épaisseur ne suffit pas à prédire le résultat. La structure multicouche, le sens du fil du placage et le comportement des revêtements décoratifs peuvent déterminer si la surface reste acceptable. Un film peut épouser la forme sans se déchirer tout en présentant une variation de brillance, une perte de relief ou un blanchiment visible sous contrainte.
Demandez au fournisseur du revêtement des recommandations de formage pour la référence exacte, notamment les éventuelles restrictions directionnelles et les limites de température. Le chauffage peut améliorer la formabilité de certains matériaux, mais une chaleur excessive risque d’endommager la finition ou de provoquer une instabilité dimensionnelle. N’approuvez pas un procédé sur la base d’un film de substitution d’apparence similaire.
Ce point est particulièrement important lorsqu’une même machine doit traiter plusieurs collections décoratives. Le revêtement le plus souple peut passer facilement, tandis qu’une finition plus épaisse ou plus cassante définit la véritable limite de fonctionnement. Les essais doivent donc inclure à la fois la géométrie la plus exigeante et le revêtement approuvé le moins tolérant, et pas uniquement le matériau le plus facile à traiter lors de la démonstration du fournisseur.
Examinez où la pression est appliquée, pas seulement son intensité
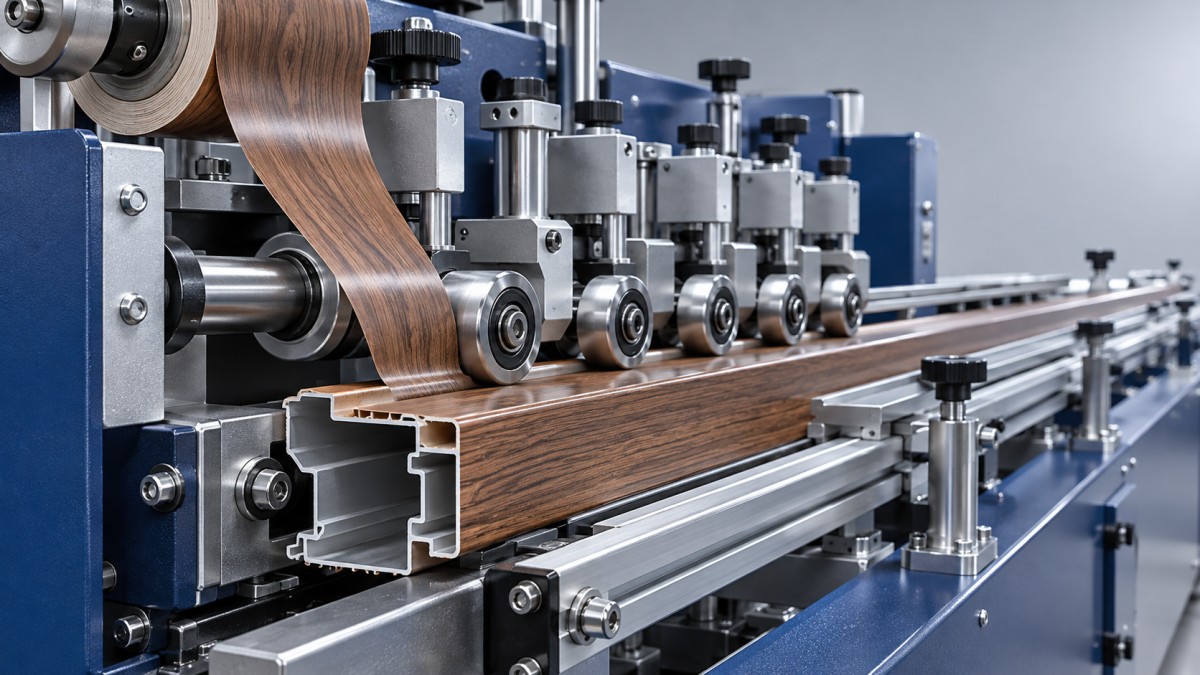
Les contours serrés nécessitent généralement un formage progressif. Le revêtement est guidé vers le profil par une succession de points de contact, plutôt que d’être forcé à prendre sa forme finale en un seul point. Le diamètre, la forme, la dureté et l’angle des rouleaux, ainsi que leur dégagement au montage, déterminent si cette séquence est possible.
De petits rouleaux peuvent atteindre des zones confinées, mais leur diamètre à lui seul ne prouve pas grand-chose. Le matériel de montage doit également dégager les épaulements voisins, et la direction du contact doit pousser le revêtement contre la surface visée. Un rouleau qui presse en travers de l’entrée d’une rainure peut maintenir le pontage au lieu de le supprimer.
Demandez un plan d’outillage correspondant à votre section. Il doit montrer comment le revêtement entre dans l’évidement, où il est plaqué et comment les rouleaux suivants évitent de le faire ressortir. Pour les profils difficiles, un outillage de forme ou des postes supplémentaires peuvent être nécessaires ; leur disponibilité doit être confirmée et non présumée.
Une pression plus élevée n’est pas une solution automatique. Une charge excessive peut marquer la surface décorative, déformer un support fragile ou perturber la répartition de l’adhésif. La question utile est de savoir si la machine peut appliquer une pression contrôlée et répétable au bon endroit, tout en soutenant régulièrement la pièce.
La vitesse modifie la fenêtre de collage disponible
L’adhésif doit encore pouvoir mouiller les surfaces lorsque le revêtement atteint chaque poste de formage. La vitesse d’avance, les conditions d’application, la température du support et la distance entre l’application et le pressage influent toutes sur cette fenêtre. Une ligne plus lente n’est pas toujours plus sûre : elle modifie à la fois le temps de refroidissement et l’exposition à la chaleur.
Que le procédé proposé utilise de l’EVA, du PUR réactif ou un autre adhésif adapté, demandez les recommandations de mise en œuvre du fournisseur d’adhésif et vérifiez la compatibilité avec le support et le revêtement. La température d’application, le grammage, le temps ouvert et les exigences de manipulation doivent être consignés pendant les essais. Si un durcissement est nécessaire, distinguez la résistance au manipulage immédiate de la performance finale du collage.
Ne demandez pas au poste de plaquage de compenser une préparation insuffisante
La poussière, les fibres arrachées, les marques d’usinage et les dimensions de profil irrégulières peuvent donner l’impression qu’une machine pourtant adaptée n’est pas fiable. Les courbes serrées sont particulièrement sensibles, car un petit défaut local peut interrompre le contact précisément là où le revêtement est déjà soumis à des contraintes. Avant de régler l’adhésif ou la pression des rouleaux, vérifiez la régularité dimensionnelle et l’état de surface des pièces réelles.
La découpe en amont mérite également attention, même si elle ne détermine pas le rayon final de plaquage. Pour la préparation de pièces brutes en bois massif, la scie à refendre à une lame MJ163 de Qingdao Zhongding, scie à refendre à une lame, est conçue pour la coupe longitudinale et possède une vitesse d’avance spécifiée de 12–30 m/min. Elle sert à la préparation du stock ; le profilage et la préparation de surface ultérieurs déterminent toujours le contour présenté à la plaqueuse. Les vitesses de découpe et de plaquage doivent être équilibrées dans la planification de la production, et non présumées identiques.
Vérifiez que l’humidité et la température du support respectent les recommandations des fournisseurs de matériaux et d’adhésifs. Pour les chants poreux ou friables, demandez si un traitement de surface est nécessaire et validez-le sur des pièces de production. Un échantillon de démonstration sélectionné à la main et exceptionnellement lisse peut masquer des variations qui réapparaîtront en usine.
Faites de l’essai sur échantillon une condition d’achat
Un essai utile reproduit les conditions de production les plus difficiles et consigne suffisamment d’informations pour pouvoir être répété. Envoyez des profils représentatifs, le revêtement prévu et les détails pertinents du support. Précisez quelles dimensions sont fixes et si un rayon peut être augmenté sans affecter le produit fini.
- Testez la combinaison déterminante : utilisez le rayon minimal requis avec le revêtement prévu le moins tolérant, en tenant compte des variations dimensionnelles réalistes.
- Faites fonctionner la machine au débit requis : consignez la vitesse d’avance réelle, et pas seulement la vitesse maximale nominale de la machine.
- Incluez les transitions normales de fonctionnement : observez le démarrage, un arrêt suivi d’un redémarrage et, le cas échéant, un changement d’outillage.
- Conservez les paramètres : documentez les positions des rouleaux, les références d’outillage, les conditions d’application de l’adhésif, les réglages de chauffage et l’identification du matériau.
- Convenez du moment des inspections : examinez les pièces immédiatement, puis de nouveau après la période de conditionnement ou de durcissement prescrite par le fournisseur d’adhésif.
Définissez les critères d’acceptation avant la démonstration. Les contrôles d’aspect doivent porter sur le pontage, le décollement des chants, les fissures, le blanchiment, les marques de rouleaux, les plis et les déformations du décor. Utilisez des conditions d’éclairage et d’observation convenues afin que la notion de « finition acceptable » ne reste pas une promesse subjective.
L’aspect seul ne permet pas d’établir l’adhérence. Le cas échéant, utilisez des échantillons sacrificiels pour réaliser des coupes ou des contrôles destructifs convenus, en portant une attention particulière aux angles internes. Si le produit fini doit être exposé à la chaleur ou à l’humidité, choisissez des conditions de conditionnement et des essais d’adhérence représentatifs de l’application et des exigences client pertinentes. Ne fixez pas de seuil universel de réussite pour des produits sans rapport entre eux.
Privilégiez une capacité reproductible plutôt qu’un seul échantillon réussi
Évaluez honnêtement le résultat de l’essai. Un profil traité de manière constante à la vitesse requise avec des paramètres documentés diffère d’un profil qui ne réussit qu’après des réglages délicats ; ces deux cas diffèrent également d’une géométrie nécessitant une reconception. Si la réussite dépend d’un rayon plus grand, d’un revêtement spécial ou d’une vitesse réduite, intégrez cette limite à votre décision d’achat.
Vérifiez ensuite ce qui est inclus dans la livraison : rouleaux spécifiques au profil, documentation de réglage, formation des opérateurs, éléments presseurs de rechange et assistance en cas de changement ultérieur de matériau. Un échantillon approuvé a peu de valeur si vos opérateurs ne peuvent pas reproduire le résultat ou si les outillages de remplacement sont difficiles à obtenir.
Qingdao Zhongding Machinery Co., Ltd. possède plus de 20 ans d’expérience dans la fabrication et l’exportation de machines pour le travail du bois, ainsi que dans l’assistance technique, la fourniture de pièces détachées et le service après-vente. Pour un projet exigeant un rayon précis, ces capacités sont particulièrement utiles lorsqu’elles s’inscrivent dans un processus documenté : validation des échantillons, outillage convenu, contrôles de mise en service et procédure claire de résolution des variations de production.
Avant d’approuver une machine de plaquage de panneaux, demandez des preuves sur votre profil présentant la contrainte la plus forte, et non une assurance générale concernant les courbes serrées. Le résultat décisif est un collage reproductible et une finition acceptable à la vitesse requise, dans des conditions de fonctionnement que votre équipe de production peut maintenir.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.