


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Quelle largeur de travail vous faut-il pour une ponceuse à panneaux ?
Choisissez une ponceuse à panneaux dont la largeur de travail utile permet de poncer la pièce la plus large que vous devez traiter, dans le sens d’avance prévu, tout en respectant le dégagement de fonctionnement spécifié pour la machine. Basez-vous sur les dimensions des panneaux au stade du ponçage, qui peuvent être supérieures à leurs dimensions finales. Déterminez ensuite si les travaux occasionnels sur des pièces surdimensionnées justifient une machine plus large ou peuvent être confiés à un circuit de production distinct.
Une machine trop étroite peut vous obliger à modifier votre processus. Une largeur supplémentaire entraîne également des coûts liés à la taille de la machine, au choix des abrasifs, aux besoins d’aspiration et à l’installation. Le bon choix se fonde sur vos pièces réelles et votre séquence de production, et non sur la largeur maximale proposée dans un catalogue.
Mesurez la dimension perpendiculaire au convoyeur
La largeur de travail correspond à la capacité de ponçage utile perpendiculairement au sens d’avance. La longueur du panneau se déplace généralement le long du convoyeur, tandis que sa largeur traverse la machine. Confondre ces dimensions peut conduire à spécifier une machine bien plus grande que nécessaire.
Prenons l’exemple d’un panneau hypothétique de 2,400 × 1,200 mm. En l’alimentant avec la dimension de 2,400 mm dans le sens du convoyeur, la largeur présentée aux têtes de ponçage est de 1,200 mm. En le tournant de 90°, elle passe à 2,400 mm. La première orientation nécessite une largeur de travail moindre, mais elle exige également un espace de soutien et de manutention adapté à la longueur d’avance supérieure.
La rotation n’est pas toujours une option sans conséquence. Sur le bois massif et les surfaces plaquées, le sens du ponçage peut influer sur la visibilité des rayures et l’aspect fini. L’adhérence du convoyeur, la stabilité du panneau et la disposition des têtes de ponçage déterminent également l’orientation la plus fiable. Définissez le sens d’avance prévu avant de comparer les largeurs de machine.
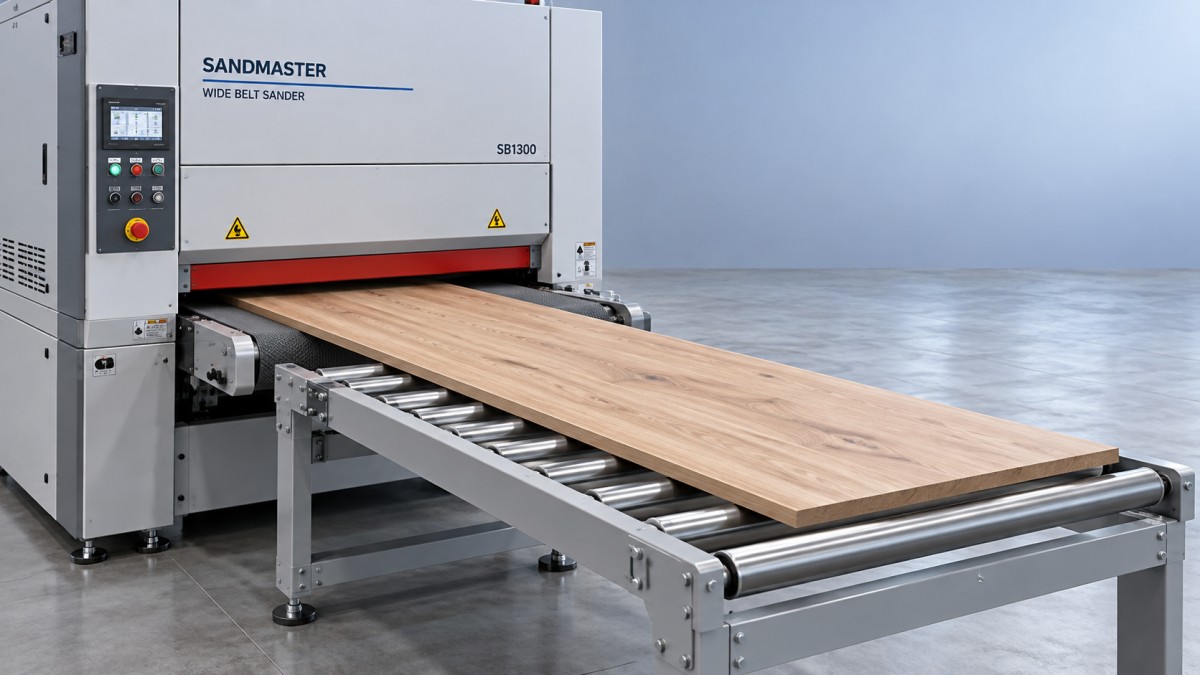
Utilisez les dimensions réelles à l’entrée, en tenant compte de toute surcote destinée à la coupe. Si les panneaux sont poncés avant leur mise aux dimensions finales, le plan du produit fini sous-estime la largeur que la machine doit accepter. Tenez également compte des supports ou des dispositifs de fixation lorsque le processus l’exige, car ils occupent eux aussi de l’espace dans l’enveloppe de travail.
Déterminez la largeur nécessaire à partir de votre assortiment de production
Pour commencer, établissez une liste des pièces, regroupées selon leur largeur au stade du ponçage, leur matériau, leur épaisseur et leur volume mensuel. Vous pourrez ainsi déterminer si votre panneau le plus large est une exigence régulière de production ou un cas exceptionnel.
Répartissez les pièces en trois groupes pratiques :
- Production courante : pièces traitées fréquemment, qui doivent passer dans la machine sans dispositions particulières.
- Travaux plus larges confirmés : panneaux nécessaires pour des commandes confirmées ou une gamme de produits approuvée.
- Exceptions occasionnelles : dimensions inhabituelles qui pourraient être sous-traitées ou traitées par un autre circuit adapté.
Le panneau le plus large de la production courante ou des travaux confirmés définit généralement la capacité minimale. Avant de dimensionner tout l’investissement en fonction d’un travail surdimensionné rarement demandé, comparez les coûts. À l’inverse, une pièce plus large produite en faible volume peut rester indispensable si les délais de livraison exigent que l’opération soit réalisée en interne.
La capacité future doit s’appuyer sur un plan de produits défini. Le lancement confirmé de plateaux de table plus larges ou de panneaux de meubles assemblés justifie de prévoir une largeur supérieure. La simple idée que « des travaux plus grands pourraient arriver plus tard » est beaucoup moins précise et peut conduire à payer pour une capacité inutilisée.
Vérifiez la place du ponçage dans la séquence de production
Le ponçage avant ou après la découpe peut modifier considérablement la largeur requise. Le traitement de feuilles entières maintient le ponçage en amont, mais nécessite une capacité suffisante pour toute la feuille. La découpe préalable peut permettre à une ponceuse plus étroite de traiter les composants obtenus.
Cette décision doit être cohérente avec le processus de fabrication. Par exemple, poncer les pièces individuellement avant le collage ne supprime pas la nécessité de mettre à niveau un panneau assemblé par la suite. Les petites pièces peuvent également être plus difficiles à transporter en toute sécurité, en particulier si leur longueur ou leur épaisseur approche la limite minimale admise par la machine.
Dans un flux de production où la découpe précède le ponçage, une scie à table coulissante telle que laZD350 permet de préparer des composants en MDF, contreplaqué et bois massif avant le ponçage. Sa largeur de coupe spécifiée de 1,250 mm entre la lame et le guide décrit une capacité de sciage ; elle ne détermine pas la largeur de travail requise pour une ponceuse en aval. Celle-ci dépend des dimensions des pièces découpées et des assemblages ultérieurs.
Suivez un produit représentatif à travers les étapes de découpe, d’assemblage, de ponçage et de finition avant de fixer la largeur. Vous verrez souvent ainsi si une capacité pour panneaux entiers est nécessaire ou si le ponçage des composants correspond mieux au circuit de production.
Prévoyez le dégagement nécessaire sans appliquer de marge universelle
La largeur maximale admissible de la pièce est plus importante que la largeur de la bande abrasive ou celle du convoyeur. Ces dimensions sont liées, mais elles ne sont pas interchangeables. Le guidage de la bande, les carters, les éléments de pression et le système d’alimentation de la machine peuvent influer sur l’enveloppe de travail autorisée.
Ne supposez pas qu’un panneau correspondant à la largeur annoncée disposera d’un dégagement de fonctionnement suffisant. Demandez la largeur maximale admissible de la pièce et les conditions de chargement correspondantes. Le panneau doit entrer bien d’équerre et rester stable pendant toute la passe ; le fait qu’il puisse entrer dans l’ouverture à l’arrêt ne prouve pas qu’il pourra être alimenté de manière fiable en production.
Il n’existe pas de marge de dégagement unique adaptée à toutes les machines. La marge appropriée dépend de la conception de la machine, des variations dimensionnelles des panneaux et de leur mode de chargement. Respectez les limites de fonctionnement du fabricant et évaluez des pièces représentatives proches de la largeur maximale envisagée.
Distinguez deux décisions : le dégagement nécessaire pour traiter de manière fiable les panneaux actuels et la capacité supplémentaire prévue pour des produits plus grands. Le premier est une exigence de fonctionnement ; la seconde relève d’un choix d’investissement. Les confondre dans une marge arbitraire complique la comparaison des offres.
Ne considérez pas deux passes qui se chevauchent comme équivalentes à un ponçage sur toute la largeur
Une machine étroite peut sembler économique si un panneau plus large peut être poncé par passes qui se chevauchent. Cette possibilité dépend de la construction de la machine et de la finition requise. Une machine fermée peut tout simplement empêcher le passage d’un panneau surdimensionné.
Certains modèles à côtés ouverts peuvent traiter des pièces plus larges en plusieurs passes, mais le chevauchement doit être soigneusement évalué. Il peut entraîner des différences d’enlèvement de matière, de motif de rayures ou de planéité. Ces différences peuvent devenir plus visibles après l’application du revêtement, notamment lorsqu’un aspect uniforme est requis sur toute la surface.
Pour un calibrage précis de l’épaisseur ou une préparation exigeante de la finition, une machine qui traite toute la largeur du panneau en une seule passe constitue généralement un meilleur point de départ. Les passes répétées nécessitent également davantage de manutention et immobilisent la machine, qui pourrait autrement traiter la pièce suivante.
Si vous envisagez des passes qui se chevauchent pour des travaux occasionnels, évaluez le résultat complet : épaisseur finale sur toute la largeur du panneau, aspect après finition, temps de manutention et répétabilité. La réussite d’une seule passe de dégrossissage ne suffit pas à établir que la méthode convient au produit fini.
La largeur n’améliore la productivité que si le reste de la machine suit
Une ponceuse à panneaux plus large ne produit pas automatiquement davantage de pièces finies par poste. Le débit dépend également de la vitesse d’avance, de l’enlèvement par passe, de la séquence des abrasifs, de la configuration des têtes, du temps de chargement et de l’état du matériau entrant.
Le ponçage sur toute la largeur peut solliciter davantage les têtes de ponçage que le traitement d’un composant étroit avec le même réglage d’enlèvement. Comparez la puissance des moteurs, la configuration des têtes, les capacités d’avance et les besoins d’aspiration au matériau et à l’enlèvement de matière réellement nécessaires. La largeur spécifiée indique les dimensions maximales d’une pièce pouvant être chargée ; elle ne décrit pas l’ensemble des exigences de ponçage.
L’alimentation de plusieurs composants étroits côte à côte peut améliorer l’utilisation de la largeur disponible, mais uniquement dans le respect des règles de fonctionnement de la machine. Des pièces d’épaisseurs initiales différentes peuvent subir une pression ou un enlèvement de matière inégal. Les pièces courtes peuvent également nécessiter des conditions de convoyage différentes de celles des panneaux longs.
Évaluez la production utile en nombre de pièces conformes par poste, en tenant compte des passes supplémentaires, des changements d’abrasif et de la manutention. Pour une production de petits composants, une alimentation fiable et des changements rapides peuvent compter davantage qu’une largeur inutilisée. Pour la production régulière de panneaux larges, une largeur suffisante peut éliminer un goulot d’étranglement récurrent.
Comparez le coût de l’installation complète et l’espace au sol nécessaire
Évaluez les différentes largeurs comme des systèmes installés. Outre le prix de la machine, comparez la puissance électrique spécifiée, les besoins en air comprimé le cas échéant, la capacité d’aspiration, les dimensions des abrasifs, l’accès pour la livraison et l’espace nécessaire à l’entretien.
La disponibilité des abrasifs mérite d’être examinée avant la commande. Les dimensions des bandes influent sur les options d’approvisionnement, le niveau de stock et la planification des remplacements. Les bandes plus larges peuvent coûter davantage à l’unité, mais elles peuvent aussi traiter une plus grande surface ; comparez le coût des abrasifs par panneau conforme ou par lot de production plutôt que le seul prix de la bande.
L’encombrement de la machine ne constitue qu’une partie de l’espace nécessaire. Les panneaux longs doivent pouvoir entrer et sortir en ligne droite, avec un soutien adapté. Les opérateurs ont également besoin d’un accès pour changer les bandes, nettoyer, régler et entretenir la machine. Une machine qui tient entre deux murs peut néanmoins être difficile à exploiter.
Pour les installations à l’export, incluez les pièces de rechange et l’assistance technique dans la comparaison. Qingdao Zhongding Machinery Co., Ltd. fournit des machines à bois ainsi qu’une assistance technique, des pièces de rechange et un service après-vente. Ces éléments doivent être considérés au même titre que les spécifications de capacité, car l’accès aux composants de remplacement et au dépannage influe sur l’utilisation à long terme de toute machine sélectionnée.
Formulez une exigence mesurable dans votre demande de devis
Au lieu de demander uniquement une machine d’une largeur nominale donnée, décrivez les opérations qu’elle doit réaliser. Indiquez les dimensions maximales des panneaux au stade du ponçage, le sens d’avance prévu, les matériaux, la plage d’épaisseurs, l’enlèvement de matière requis, le niveau de finition attendu et le volume de production. Précisez si les panneaux sont traités individuellement, côte à côte ou sur des supports.
Pour établir la comparaison finale, demandez trois éléments :
- Une enveloppe de travail définie : largeur utile maximale, dimensions minimales admissibles des pièces, limites d’épaisseur et éventuelles restrictions de chargement.
- Une démonstration de ponçage représentative : avec votre panneau le plus large et le plus exigeant ainsi que des composants étroits pertinents, en consignant la séquence d’abrasifs et les réglages d’avance.
- Une proposition d’installation : indiquant l’espace de manutention, les utilités, les raccordements d’aspiration, l’accès pour l’entretien et les consommables nécessaires.
La démonstration doit évaluer l’uniformité de l’épaisseur sur toute la largeur, la qualité de surface, la stabilité de l’alimentation et le nombre de passes nécessaires. Si l’aspect après application d’un revêtement est important, examinez un échantillon fini en plus de la surface fraîchement poncée.
Choisissez la largeur de travail minimale qui couvre de manière fiable la production courante, les travaux plus larges confirmés et le dégagement de fonctionnement nécessaire. Optez pour un modèle plus large lorsqu’il permet de produire une gamme définie, élimine un goulot d’étranglement récurrent ou réduit suffisamment la sous-traitance pour justifier le surcoût. Indiquez cette raison liée à la production dans la spécification d’achat afin que la capacité choisie réponde à un besoin précis.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.