


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Choisir les équipements de production de portes pour les portes en bois massif ou les portes planes
Choisissez les équipements de menuiserie pour la production de portes en fonction de la construction de la porte et des opérations qui déterminent sa qualité finale. Les portes en bois massif nécessitent une préparation précise des montants, des traverses, des panneaux et des assemblages. Les portes planes reposent sur des parements plats, une épaisseur uniforme de l’âme et du cadre, une application contrôlée de l’adhésif et un cycle de pressage adapté. Les deux procédés nécessitent le calibrage, le ponçage et l’usinage des ferrures, mais leurs principales contraintes de production diffèrent.
Commencez par définir les spécifications de la porte : constitution des matériaux, dimensions finies, finition de surface, préparation des ferrures et production requise par équipe. Une machine offrant une excellente précision des composants peut néanmoins être inadaptée si son enveloppe de travail ne permet pas d’usiner la porte la plus grande ou si son cycle perturbe l’assemblage. Définir d’abord le procédé facilite l’évaluation des spécifications de chaque équipement.
La construction détermine les points où la précision est essentielle
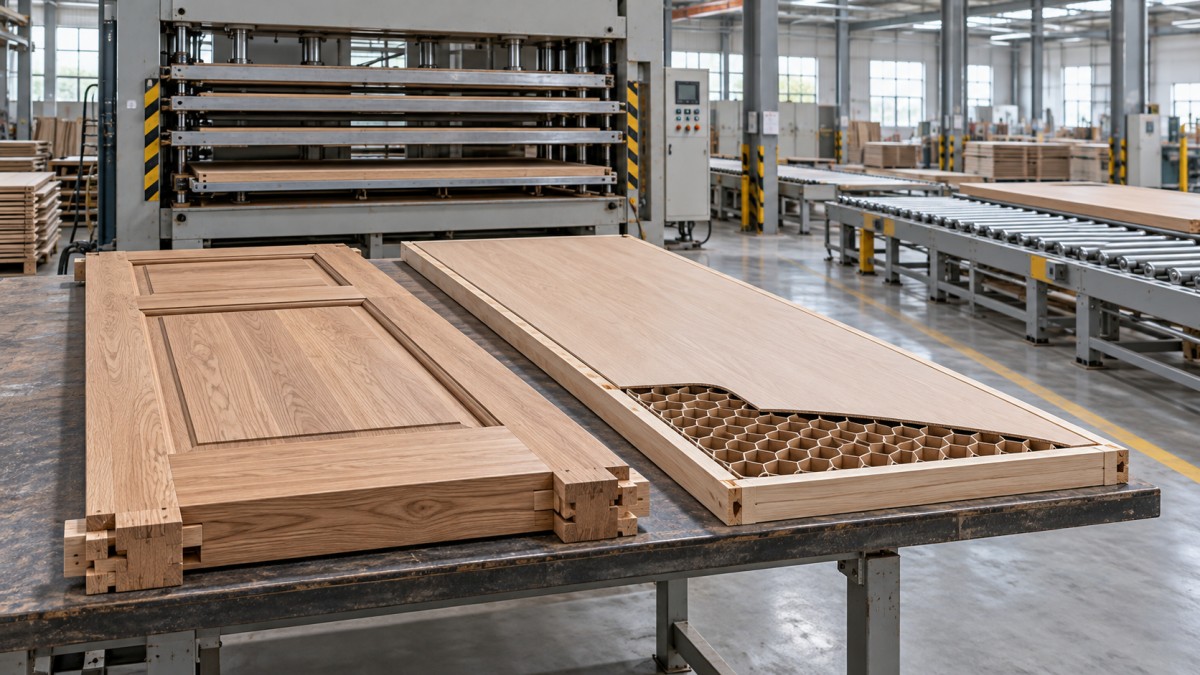
Dans cette comparaison, les portes en bois massif désignent principalement les modèles à cadre et panneaux assemblés à partir de composants en bois massif. Les portes planes sont constituées de faces planes collées sur un cadre périphérique et une âme interne. Cette âme peut être en nid d’abeilles léger, en lattes de bois ou en panneau reconstitué. Ces différentes options imposent des exigences distinctes en matière de manutention, d’application de l’adhésif et de pressage.
La seule désignation de la construction ne suffit pas. Une porte plane dotée de renforts en bois et de chants en bois massif nécessite également l’usinage de composants. Une porte en bois massif avec un panneau replaqué en matériau reconstitué implique des exigences de manutention et de collage des panneaux. Le choix des équipements doit se baser sur la nomenclature réelle des matériaux et les plans d’assemblage.
Organisez le procédé pour le bois massif autour de surfaces de référence stables
La précision des assemblages commence par un débit préparé. Le délignage définit la largeur des composants, tandis que le dressage et le rabotage créent les faces de référence utilisées par les machines en aval. L’alimentation directe de bois cintré ou gauchi dans une machine de profilage reporte l’instabilité du matériau sur le composant fini. La surépaisseur d’usinage doit permettre le redressage sans que les traverses ou les montants deviennent trop étroits.
Une scie à déligner multilanes est pertinente lorsque des largeurs de bandes répétitives justifient plusieurs coupes longitudinales simultanées. LaScie à déligner multilanes, proposée en versions ZDF-120-300 et ZDF-150-300, indique une largeur maximale de traitement de 300 mm et des plages de hauteur de traitement respectives de 50–120 mm et 60–150 mm. Elle sert à débiter une pièce en plusieurs bandes en un seul passage. Ces dimensions décrivent une étape de préparation du bois ; elles ne déterminent pas si la machine convient aux ébauches de portes de pleine largeur.
Avant de sélectionner cette étape, vérifiez les dimensions admissibles des pièces, la configuration des lames, la surépaisseur de coupe et le comportement de l’alimentation à l’aide de bois représentatif. Les coupes multiples produisent plusieurs traits de scie ; le rendement matière dépend donc de la disposition des bandes, des défauts et des sections finies requises. Une vitesse d’avance élevée présente peu d’intérêt si le rabotage en aval ne peut pas absorber le volume produit.
Après la préparation du bois, le choix de la machine dépend de la géométrie des assemblages. Les assemblages à tenon et mortaise nécessitent un positionnement et un outillage compatibles entre les pièces correspondantes. Les conceptions à profil et contre-profil nécessitent des outils adaptés et des faces de référence maîtrisées. Un centre d’usinage CNC offre de la flexibilité pour des conceptions variées, tandis que les machines dédiées conviennent aux productions répétitives de familles de composants stables. Comparez les cycles complets des composants, y compris le serrage et le repositionnement, plutôt que le seul temps de coupe.
Le déplacement des panneaux a également une incidence sur l’équipement d’assemblage. Lorsqu’un panneau en bois massif est conçu pour flotter dans des rainures, le serrage doit fermer les assemblages du cadre sans bloquer involontairement le panneau dans le sens de la largeur. Un serrage plus puissant ne peut corriger ni une géométrie d’assemblage incompatible ni des variations d’humidité excessives.
L’équipement pour portes planes doit maîtriser l’ensemble de l’assemblage collé
La production de portes planes déplace l’attention des assemblages individuels vers l’uniformité d’épaisseur sur une surface étendue. Le cadre, les renforts internes et l’âme doivent soutenir les parements au niveau prévu. Un cadre trop haut ou un renfort de serrure saillant crée des concentrations locales de pression ; une âme sous-dimensionnée laisse des zones sans support. Augmenter la pression ne résout efficacement aucune de ces situations.
Les scies à panneaux ou les équipements de nesting doivent être évalués en fonction du matériau des parements, des dimensions des panneaux entrants, de la qualité des chants et des exigences de manutention. Les parements fins nécessitent un soutien adéquat pendant la coupe et le transfert. Les faces décoratives doivent également être protégées contre les frottements, les débris emprisonnés et les empilements mal soutenus.
Adaptez l’application de l’adhésif à la séquence de placage
Une encolleuse à rouleaux convient aux matériaux plats et aux adhésifs compatibles, mais sa plage de réglage et ses exigences de nettoyage sont aussi importantes que sa largeur d’application nominale. Vérifiez que l’adhésif prévu peut être appliqué uniformément au débit requis sans endommager les parements fins. Si le procédé utilise des cordons ou un autre motif d’application, des essais de collage doivent confirmer un contact et un soutien suffisants.
La fenêtre de production utile commence dès l’application de l’adhésif. La préparation des parements, la mise en place de l’âme, l’alignement du cadre et le transfert vers la presse doivent respecter les conditions d’assemblage spécifiées pour l’adhésif. L’ajout d’une encolleuse plus rapide peut accroître les pertes si le placage reste lent et que les pièces encollées attendent trop longtemps.
Choisissez la presse en fonction des exigences du collage et de l’âme
Les procédés de pressage à froid et à chaud nécessitent des systèmes adhésifs et une planification des cycles différents. Une presse chauffante implique des considérations de régulation de température et de transfert thermique à travers l’assemblage. Une presse à froid évite les plateaux chauffants, mais peut nécessiter une durée d’occupation plus longue, selon l’adhésif et les conditions du procédé. Aucun procédé ne doit être choisi sur la base des temps de cycle annoncés sans spécification de collage compatible.
La force de pressage doit être interprétée en tenant compte de la surface chargée. Une même force totale produit des pressions moyennes différentes selon la taille des portes ou le schéma de chargement. Pour une pression moyenne spécifiée, la force requise est égale à la pression multipliée par la surface chargée, avec des unités cohérentes. La rigidité et le parallélisme des plateaux déterminent néanmoins la répartition de cette force sur l’assemblage.
Les âmes légères imposent une limite supplémentaire : la pression nécessaire au collage doit rester compatible avec la résistance à la compression de l’âme. Confirmez la plage de pression autorisée avec la combinaison réelle de parements, d’âme, de cadre et d’adhésif. Lorsque plusieurs épaisseurs de portes sont pressées sur un même plateau, le schéma de chargement doit faire l’objet d’une validation explicite ; des hauteurs d’empilage inégales empêchent un contact uniforme.
Les machines de finition communes doivent offrir des capacités différentes
Les deux types de construction nécessitent un calibrage final et la préparation des ferrures, mais les conditions d’usinage diffèrent. Les profils en bois massif peuvent présenter un fil du bois changeant et des arrachements aux angles. Le détourage des portes planes traverse une combinaison de parement, d’adhésif et de matériau de chant. Le choix des outils, du soutien et du sens de coupe doit être validé sur la construction prévue.
Le traitement des chants mérite une attention particulière. Les chants en bois massif sur les portes planes nécessitent une fixation, puis un détourage ou un profilage. Une plaqueuse de chants conçue pour des chants fins ne peut pas nécessairement traiter des chants épais en bois massif. Définissez le matériau de chant, le mode d’assemblage, la surépaisseur de détourage et la géométrie d’angle requise avant de spécifier ce poste.
Pour les logements de serrure, les entailles de charnières et les autres usinages de ferrures, comparez l’accès d’usinage avec la nomenclature complète des ferrures. Une machine qui perce les faces avec précision peut néanmoins nécessiter un réglage distinct pour les logements profonds sur chant. Des références de positionnement cohérentes sont essentielles lorsque le sens d’ouverture de la porte change ou lorsque les positions des ferrures sont mesurées à partir du chant fini.
La capacité de ponçage doit tenir compte de la surépaisseur prévue pour la finition. Les composants en bois massif nécessitent de préserver les profils et de maîtriser les marques de ponçage à contrefil. Les portes planes plaquées ou dotées de faces minces ne disposent que d’une faible épaisseur à enlever. Une ponceuse à large bande ne peut compenser sans risque d’importantes erreurs d’épaisseur de l’assemblage si cela risque de traverser la couche de parement.
Calculez le débit en fonction de l’opération limitante
La vitesse d’avance d’une machine n’est qu’un élément de la capacité de production. La préparation du bois massif produit plusieurs composants par porte, souvent selon des parcours d’usinage différents. L’assemblage des portes planes mobilise la surface et le temps de la presse. Comparer ces procédés en se basant sur le nombre de portes par minute à un seul poste ne tient pas compte du travail nécessaire ailleurs.
Pour une presse, une première estimation utile est la suivante :
Nombre théorique de portes par heure = portes par chargement × 60 ÷ durée totale du cycle en minutes.
Incluez le chargement, la fermeture, le pressage, l’ouverture et le déchargement dans ce cycle. Si plusieurs ouvertures sont disponibles, ne comptez que les positions pouvant réellement être chargées et traitées selon le mode de fonctionnement proposé. Tenez ensuite compte des changements de série, des interruptions et de la manutention en aval pour définir un objectif réalisable par équipe.
Pour l’usinage des composants, convertissez le programme de fabrication des portes en quantités de traverses, de montants et de panneaux. Distinguez le temps de coupe du temps de réglage, en particulier lorsque des largeurs ou des profils différents nécessitent un changement d’outil. Une machine flexible au cycle de coupe plus lent peut surpasser une configuration dédiée pour les petites séries variées si elle évite des réglages et des transferts répétés.
Les zones tampons doivent également avoir une fonction précise. Le bois préparé doit rester organisé par section et par état. Les assemblages encollés sont soumis à une durée limite, tandis que les portes fraîchement pressées nécessitent une manutention adaptée au développement du collage. Des piles improvisées entre les machines peuvent transformer un calcul de capacité équilibré en dommages de surface, déformations ou retards d’assemblage.
Utilisez des essais de production pour combler les lacunes des spécifications
Les essais de réception doivent représenter les cas les plus exigeants de la plage de production prévue. Incluez le format le plus grand requis, un fil du bois difficile, le matériau de parement le plus mince et la géométrie de ferrures nécessitant le meilleur accès d’usinage. Les matériaux d’essai doivent être suffisamment proches des spécifications de production proposées pour que les résultats soient pertinents.
Consignez les résultats directement liés à la qualité des portes :
- Géométrie des composants : uniformité des sections, rectitude, équerrage et ajustement des assemblages après une manutention normale.
- Sur les portes pressées, mesurez la répartition de l’épaisseur et la planéité après la période de conditionnement définie. Examinez la face pour repérer les marques de l’âme ou les dépressions locales, et évaluez le collage selon une méthode convenue et adaptée à la construction.
- Usinage final : dommages aux chants, positionnement des ferrures, profondeur des logements et répétabilité des références de positionnement après un changement de série.
- Le rendement observé doit inclure les opérations courantes de chargement, de déchargement, de réglage des outils et de nettoyage.
Convenez des tolérances et des méthodes de mesure avant l’essai. Une porte mesurée juste après le pressage n’est pas directement comparable à une porte mesurée après refroidissement et conditionnement. De même, des mesures prises à partir de chants de référence différents peuvent masquer des erreurs de positionnement.
Les exigences d’installation doivent figurer dans la comparaison finale des équipements, car elles déterminent si les performances démontrées pourront être reproduites en production. Vérifiez les besoins d’aspiration au débit de coupe prévu, les exigences électriques et en air comprimé, l’accès pour la maintenance et l’espace nécessaire au déplacement des matériaux de grande longueur. Pour les presses, prévoyez l’accès aux plateaux, le nettoyage de l’adhésif et le dégagement nécessaire au chargement.
Un atelier produisant à la fois des portes en bois massif et des portes planes peut partager certaines opérations de calibrage, de ponçage et de préparation des ferrures si leur capacité et leur système de maintien conviennent aux deux constructions. Maintenez des exigences de procédé distinctes pour la préparation du bois et l’assemblage collé lorsque les matériaux exigent des contrôles différents. La spécification finale des équipements doit associer chaque machine à une opération définie, une plage de matériaux admise, une exigence de qualité mesurable et un cycle démontré.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.