


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Choisir un équipement d’aboutage à entures multiples pour bois massif afin d’obtenir des ébauches longues stables
Une longue ébauche en bois massif peut sembler acceptable immédiatement après le pressage, puis présenter ultérieurement des joints de colle ouverts, une épaisseur irrégulière, un cintrage ou des traces de joint visibles après usinage. C'est le risque pratique lié au choix d'un équipement d'aboutage à entures multiples pour bois massif : la machine ne se contente pas d'assembler de courtes pièces, elle détermine si l'ébauche finie restera stable pendant le rabotage, le ponçage, le revêtement, le transport et l'utilisation.
Pour une évaluation technique, le principe de sélection le plus fiable consiste à considérer l'équipement comme un processus maîtrisé plutôt que comme une simple machine de coupe et de pressage. La stabilité des ébauches de grande longueur dépend de profils d'entures précis, d'un référencement répétable des pièces, d'une application contrôlée de l'adhésif, d'un transfert synchronisé et d'une pression de serrage maintenue jusqu'à l'assise correcte du joint. Un débit nominal élevé présente une valeur limitée si la ligne ne peut pas maintenir ces conditions malgré les variations d'essences de bois, de taux d'humidité et de longueurs de pièces.
Commencez par les spécifications de l'ébauche, et non par la brochure de la machine
La configuration correcte de l'équipement commence par le produit à fabriquer. Avant de comparer les agencements de machines, définissez les dimensions de l'ébauche, les essences de bois, le sens du fil attendu, les défauts acceptables, l'aspect requis du joint et la surépaisseur nécessaire pour l'usinage en aval. Un montant abouté destiné à une structure de meuble peinte présente des tolérances différentes de celles d'un composant visible de panneau en bois dur, d'un montant de porte ou d'une ébauche de longueur structurelle utilisée pour un laminage ultérieur.
Les évaluateurs doivent documenter les longueurs minimale et maximale des pièces entrantes ainsi que la longueur finie cible. Des pièces entrantes courtes augmentent le rendement matière, mais elles créent également davantage de joints par ébauche et imposent des exigences plus élevées en matière d'alimentation, de tronçonnage des extrémités et de synchronisation du pressage. Une grande variation des dimensions d'entrée peut entraîner un référencement instable, à moins que la ligne n'intègre des étapes appropriées de calibrage et d'alignement.
Les questions suivantes doivent être résolues dès le départ :
- Quelle section finale l'ébauche doit-elle atteindre après rabotage ou profilage ?
- Le joint restera-t-il visible, sera-t-il recouvert de peinture ou sera-t-il usiné dans un profil décoratif ?
- Les pièces sont-elles droites et d'équerre avant la coupe des entures, ou la ligne doit-elle compenser les irrégularités du matériau ?
- Quelles essences de bois, densités et plages d'humidité entreront dans le processus ?
- La production repose-t-elle sur une dimension répétée ou sur des changements fréquents de sections et de longueurs ?
- L'ébauche finie sera-t-elle collée sur chant, laminée, mortaisée, façonnée ou autrement fortement usinée par la suite ?
Ces réponses déterminent si une configuration compacte semi-automatique est suffisante ou si une ligne intégrée avec alimentation automatisée, élimination des défauts, appariement des extrémités, pressage et contrôle de déchargement est justifiée. Elles déterminent également les tolérances à spécifier lors d'un essai de réception en usine.
La précision du profil d'enture est la base de la résistance du joint
La géométrie des entures doit être produite de manière constante d'une pièce à l'autre. Même de faibles variations de longueur d'enture, de pas, d'état de la pointe ou d'équerrage de l'épaulement peuvent réduire la surface de contact ou empêcher une assise complète sous pression. Il peut en résulter un joint qui semble fermé sur une face mais contient des espaces internes. De tels défauts ne sont souvent découverts qu'après que le surfaçage a révélé une zone pauvre en colle ou après que les variations saisonnières ont soumis l'ébauche à des contraintes.
Lors de l'examen des porte-outils et des configurations d'usinage, vérifiez comment le matériau est référencé avant la coupe. Une machine qui positionne les pièces à partir d'une face et d'un chant de référence constants est généralement plus facile à contrôler qu'une machine reposant sur des surfaces irrégulières. La pression des presseurs, la stabilité de l'avance, la rigidité de la broche et l'accessibilité des outils influencent toutes la répétabilité du profil. Demandez comment les outils usés sont identifiés et remplacés, car une ligne qui fonctionne bien avec des outils neufs peut devenir irrégulière à mesure que les arêtes de coupe se détériorent.
L'état des extrémités des lamelles entrantes est tout aussi important. Une extrémité rugueuse, déchirée, brûlée ou non d'équerre ne sera pas corrigée simplement par l'ajout d'adhésif. L'équipement doit inclure une étape efficace de tronçonnage ou de préparation lorsque nécessaire, en particulier lors de l'utilisation de chutes récupérées, de bois séché au four ou de matériaux de largeur variable. L'objectif est de présenter un matériau propre et positionné avec précision à l'unité de coupe des entures.
N'évaluez pas le profil de l'outil de coupe de manière isolée
La longueur des entures et la conception du profil doivent correspondre à l'essence de bois, à la section du composant, à la résistance requise et au système adhésif. Un profil plus profond ou plus agressif n'est pas automatiquement meilleur. Des entures plus longues peuvent augmenter la surface de collage, mais elles peuvent également accroître la charge d'usinage et exiger un alignement plus précis. Les profils fins peuvent convenir à certaines sections plus petites, mais ils peuvent être moins tolérants lorsque la qualité du matériau et le contrôle de l'avance sont irréguliers. Le fournisseur de la machine doit pouvoir expliquer la plage de fonctionnement pratique de l'outillage proposé plutôt que de considérer un seul profil d'enture comme universel.
La maintenance de l'outillage doit également faire partie de la discussion de sélection. Déterminez si les porte-outils peuvent être retirés et réajustés sans un temps de réglage excessif, si la machine fournit des repères de positionnement clairs et si l'inspection de routine peut être effectuée en toute sécurité. Une ligne techniquement performante devient difficile à exploiter lorsque la maintenance courante exige de longs travaux d'alignement.
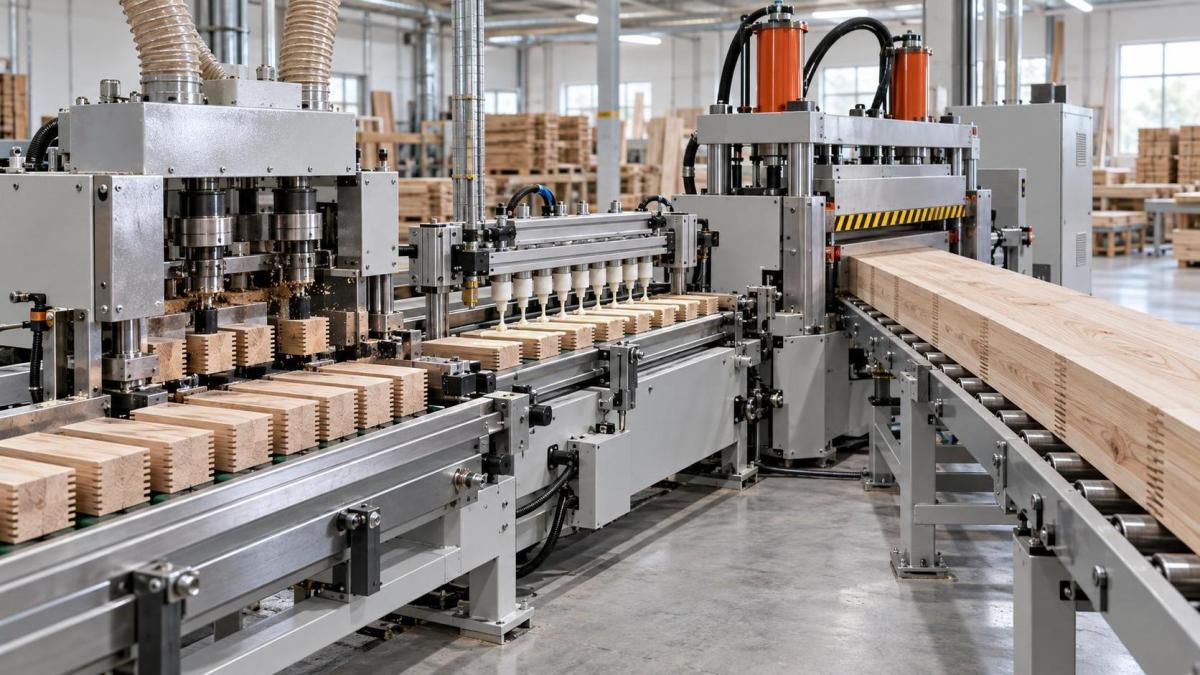
Le contrôle de l'adhésif doit correspondre au pressage et au rythme de production
Les joints à entures multiples échouent pour des raisons différentes de celles des panneaux collés sur chant. L'adhésif doit atteindre les surfaces d'entures en contact sans accumulation excessive, séchage prématuré ou contamination. La régularité de l'application importe davantage que la simple application d'un grand volume de colle. Trop peu d'adhésif peut laisser des lignes de collage incomplètes ; trop d'adhésif peut provoquer des bavures, augmenter le nettoyage et masquer un mauvais ajustement lors de l'inspection visuelle.
Examinez la méthode d'application de l'adhésif en fonction du type de bois, de la géométrie du joint et de la vitesse de ligne. L'équipement doit permettre une application contrôlée et répétable ainsi qu'un réglage pratique lorsque la viscosité de l'adhésif ou les conditions ambiantes changent. Il doit également être possible de nettoyer l'applicateur sans provoquer de longues interruptions ni laisser de résidus durcis affectant la couverture.
Le temps ouvert d'assemblage mérite une attention particulière. Une fois l'adhésif appliqué, les pièces doivent passer par le positionnement et le pressage dans la fenêtre de travail autorisée par le fabricant de l'adhésif. Une ligne de machines comportant plusieurs transferts, zones d'accumulation ou interventions manuelles peut sembler flexible, mais elle peut créer des variations de temporisation. Cela est particulièrement pertinent lorsque les longues ébauches nécessitent l'assemblage de plusieurs pièces avant le cycle final de pressage.
Lors de l'évaluation, demandez à quel endroit l'opérateur peut vérifier la présence d'adhésif avant la fermeture du joint. Un processus qui n'offre aucune possibilité pratique de détecter une application omise peut produire un grand volume d'ébauches défectueuses avant que le problème ne soit identifié. Une bonne visibilité, un réglage accessible et des procédures de nettoyage claires sont souvent plus précieux qu'un système d'application excessivement complexe.
La performance du pressage ne se limite pas à la force maximale
Les spécifications des presses sont souvent comparées uniquement selon leur capacité de force, mais des ébauches stables exigent que la force soit appliquée dans la bonne direction et maintenue avec un positionnement répétable. La pression axiale assure l'assise du joint à entures, tandis qu'un maintien latéral et supérieur peut être nécessaire pour éviter le décalage, la torsion ou le mouvement de l'ébauche pendant la fermeture. La configuration requise dépend de la section de l'ébauche, de l'essence, de l'état de surface et de la géométrie des entures.
Examinez comment la presse contrôle les conditions suivantes :
- Alignement axial : Les pièces à assembler doivent se rejoindre sans déplacement latéral laissant une marche après surfaçage.
- Répétabilité de la pression : Le système doit appliquer une pression comparable d'un cycle à l'autre, et non seulement atteindre une charge de pointe élevée.
- Support de l'ébauche : Les pièces longues nécessitent un support lors de l'entrée, du pressage et du déchargement afin que leur propre poids n'influence pas l'alignement du joint.
- Contrôle de longueur : La presse ou le système de butée doit produire des longueurs répétées utilisables sans erreur dimensionnelle cumulée.
- Moment de relâchement : Un relâchement prématuré peut perturber un joint nouvellement formé, notamment lorsque les conditions de durcissement de l'adhésif sont exigeantes.
Une question technique utile est de savoir si la machine peut conserver une performance stable lorsque le matériau se situe près des limites supérieure et inférieure de la plage d'épaisseur prévue. Certains systèmes traitent bien le matériau nominal, mais deviennent moins précis lorsque les dimensions varient. Si la production comprend plusieurs dimensions, demandez une démonstration ou un essai de réception reflétant cette réalité plutôt qu'un seul échantillon idéal.
L'état du matériau explique souvent les « problèmes de machine »
L'équipement d'aboutage à entures multiples ne peut pas compenser entièrement un bois inadapté. Les variations d'humidité, les contraintes internes, les fentes d'extrémité, les poches de résine, les nœuds près de la zone de joint et les pièces déformées affectent tous l'usinage et le collage. Une ligne peut sembler présenter un problème de pressage alors que la cause réelle est un matériau qui se détend après la coupe ou change de forme après avoir quitté la presse.
Le matériau entrant doit être trié selon le niveau de qualité requis pour le produit final. Les pièces fortement déformées peuvent ne pas s'appuyer correctement contre les références de la machine. Les fentes d'extrémité peuvent s'étendre dans la zone d'entures après le tronçonnage. Un matériau présentant une humidité inégale peut se déformer après l'aboutage et créer une distorsion visible dans les longues ébauches. Il s'agit de questions de contrôle de production, mais elles doivent influencer la sélection de l'équipement, car la ligne proposée doit soit rejeter les pièces inadaptées, soit permettre leur tronçonnage, soit tolérer une plage de variation définie.
Pour les longues ébauches utilisées dans des composants de meubles, l'orientation du fil et la sélection de couleur peuvent également être importantes. Un joint techniquement fiable peut néanmoins être inadapté si les pièces adjacentes créent une transition visuelle inacceptable. Lorsque l'apparence est importante, examinez comment les opérateurs identifieront, orienteront et séquenceront les pièces avant que l'alimentation automatique ne supprime toute possibilité de correction.
Choisissez l'automatisation en fonction des variations, et non seulement du volume de production
L'automatisation est utile lorsqu'elle réduit les variations de manipulation et maintient la synchronisation des étapes d'usinage, d'encollage et de pressage. Elle est moins utile lorsque le flux de matériau change constamment et que la ligne ne peut pas être réglée rapidement. Une installation hautement automatisée peut devenir inefficace si chaque nouvelle section exige un long repositionnement, des changements d'outillage ou un recalibrage.
Lors de la comparaison des équipements d'aboutage à entures multiples pour bois massif, calculez les besoins en main-d'œuvre pour l'ensemble de la cellule de travail plutôt qu'en vous concentrant uniquement sur l'opérateur de la presse. Le chargement des matériaux, le tri, la préparation de la colle, la maintenance des outils de coupe, le déchargement des ébauches, le contrôle qualité et la gestion des retouches influencent tous le débit réel. Une ligne qui minimise une tâche manuelle tout en créant des goulots d'étranglement avant ou après la machine peut ne pas améliorer la production utilisable.
Prenez en compte les interfaces d'usinage en amont et en aval
Les ébauches aboutées sont rarement finies à la presse. Elles passent généralement au rabotage, à la coupe, au perçage, au façonnage, au ponçage ou à l'assemblage. L'équipement d'aboutage sélectionné doit laisser une surépaisseur d'usinage suffisante pour éliminer les légers décalages de surface sans réduire la section finale requise. Il doit également décharger les ébauches de manière à éviter d'endommager les joints frais ou de provoquer des déformations lors de l'empilage.
Dans une ligne fabriquant des pièces profilées en bois massif, un équipement de façonnage distinct peut suivre la préparation des ébauches. Unetoupie peut être utilisée pour le façonnage de précision, le profilage, le rainurage et l'usinage des chants après l'aboutage et la stabilisation de l'ébauche. La configuration ZD1170A dispose d'une table de travail de 1130 × 670 mm, d'une épaisseur d'usinage maximale de 120 mm, d'un diamètre de broche de 35 mm, de vitesses de broche de 8000/10000 r/min et d'un moteur de 5.5 kW. Ces caractéristiques sont pertinentes pour vérifier si la capacité de profilage en aval convient à la taille de l'ébauche, mais une telle machine ne doit pas être considérée comme un substitut aux fonctions dédiées de coupe des entures et de pressage.
L'interface entre les machines doit être examinée physiquement : hauteur de transfert, support par rouleaux, orientation de l'ébauche, espace d'accumulation et possibilité d'isoler le matériau fraîchement pressé lorsque le processus adhésif l'exige. Les longues ébauches peuvent être endommagées par une mauvaise manutention même lorsque le joint lui-même est fiable.
Utilisez des critères de réception qui révèlent les instabilités cachées
Une évaluation technique ne doit pas se terminer par une inspection visuelle de quelques pièces fraîchement pressées. Les critères de réception doivent prendre en compte les conditions révélant les variations du processus. Inspectez les faces de joint après surfaçage, vérifiez l'absence de décalage au niveau du joint, contrôlez la régularité de la longueur finie et examinez si la couverture de colle est continue sur des coupes d'essai représentatives. Le cas échéant, testez les échantillons après le durcissement de l'adhésif dans les conditions spécifiées pour le processus de production.
Il est également utile d'exécuter des échantillons représentant la plage de fonctionnement prévue : sections plus fines et plus épaisses, pièces entrantes plus courtes et plus longues, ainsi que les essences les plus susceptibles de compliquer l'usinage ou le collage. L'objectif n'est pas de créer une démonstration artificielle du pire cas, mais de confirmer que l'équipement choisi est stable dans la plage qu'il devra réellement traiter.
Enfin, évaluez la reprise après défaut. Une alimentation manquée, une pièce endommagée, une absence d'adhésif ou un problème d'outil de coupe doivent pouvoir être identifiés avant de provoquer une longue série d'ébauches douteuses. Un accès dégagé pour le nettoyage, des points de réglage sûrs et un retour d'information compréhensible de la machine sont des facteurs pratiques de sélection, car ils déterminent la rapidité avec laquelle une production normale peut être rétablie sans perdre le contrôle de la qualité des joints.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.