


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Machines CNC d’usinage de portes pour ateliers de portes sur mesure : quelles fonctions sont essentielles ?
Un atelier de portes sur mesure ne tire pas grand bénéfice d’une machine CNC simplement parce qu’elle possède davantage d’axes, un écran plus grand ou une liste de programmes plus longue. La machine utile est celle qui peut transformer un planning de portes variable en un usinage répétable avec un risque minimal de réglage : boîtiers de serrure à des hauteurs variables, entailles de paumelles pour différents systèmes de quincaillerie, perçages de poignées sur les deux faces, rainurage pour joints ou panneaux vitrés, et travail de profilage qui reste précis de la première porte à la dernière.
Cette distinction est importante, car la production de portes sur mesure est rarement une activité de pur volume. Les dimensions, épaisseurs, sens d’ouverture, détails de chants, marques de quincaillerie et méthodes de construction des portes peuvent changer d’une commande à l’autre. Une machine CNC d’usinage de portes doit donc être évaluée moins comme un centre d’usinage du bois générique que comme un système contrôlé de gestion des variations de commande. Les fonctions les plus importantes sont celles qui éliminent le traçage manuel, préservent la précision des références après le repositionnement de la porte et permettent de lancer de nouveaux travaux sans programmation ni changement de montage prolongés.
Commencez par la charge d’usinage réelle, et non par le format de machine annoncé
La première question d’approvisionnement n’est pas de savoir si l’atelier a besoin d’une défonceuse CNC, d’une machine à serrures de porte ou d’un centre d’usinage multifonction. Il s’agit d’identifier quelles opérations créent actuellement la plus forte combinaison de temps de main-d’œuvre, de risque de rebut et de perturbation du planning.
Pour un atelier produisant des portes intérieures planes avec des paumelles standard et des serrures à béquille, un centre d’usinage de portes dédié ou semi-dédié peut offrir le cycle le plus court et l’utilisation la plus simple. Pour un fabricant traitant des portes en bois massif, des chants à feuillure, des rainures décoratives, des paumelles invisibles, des serrures multipoints, des ouvertures vitrées et de la quincaillerie non standard, des capacités plus étendues de rainurage et de profilage deviennent plus importantes. Une machine sélectionnée uniquement pour les travaux de serrure et de paumelles standard peut devenir un goulot d’étranglement lorsque le mix de commandes évolue.
La pièce elle-même fixe également les limites. Les vantaux peuvent être à âme alvéolaire, à âme pleine, en panneau stratifié, à base de MDF, à base de contreplaqué, plaqués ou en bois massif. Leur intégrité des chants, leurs exigences de finition de surface, leur poids, leur planéité et leur tolérance de serrage ne sont pas interchangeables. Un système utilisant uniquement le vide, qui fonctionne bien sur des panneaux plats, peut ne pas être la bonne méthode de maintien pour un vantail lourd, voilé, étroit ou préfinis. Les performances de broche annoncées par la machine sont secondaires si le système de maintien ne peut pas conserver une référence stable pendant l’usinage.
L’usinage des serrures et de la quincaillerie est la fonction principale, mais le niveau de capacité varie
La préparation des serrures est souvent la première opération que les acheteurs associent aux équipements CNC pour portes. L’exigence va au-delà de la découpe d’une mortaise. Une configuration exploitable doit traiter la poche du boîtier de serrure, l’encastrement de la têtière, le trou de cylindre, les trous de poignée/carré, le dégagement du pêne ainsi que les perçages associés avec des relations de position constantes. Lorsque les serrures multipoints font partie du mix de production, la machine doit également pouvoir recevoir de longues tringles de serrure, plusieurs points de verrouillage et le schéma d’usinage correspondant sans obliger les opérateurs à effectuer des opérations manuelles supplémentaires.
La spécification importante n’est pas seulement la longueur maximale de poche de serrure. Vérifiez la course utile, l’épaisseur de porte admissible, la géométrie d’accès de l’outil et si la commande prend en charge des programmes de quincaillerie paramétrés. Un programme pratique doit permettre à l’opérateur de saisir la hauteur de porte, le sens d’ouverture, l’axe de serrure, l’entrée et le gabarit de quincaillerie, puis de générer les coordonnées correctes. Si chaque variation exige la modification de trajectoires d’outils individuelles, la machine peut transférer l’effort de programmation au lieu de l’éliminer.
Les bibliothèques de quincaillerie méritent un examen attentif. Un fournisseur peut décrire une bibliothèque étendue, mais l’examen d’approvisionnement doit établir si elle contient les familles de quincaillerie réellement spécifiées par l’atelier, si les gabarits peuvent être créés en interne et comment les modifications sont contrôlées. Un gabarit modifiable n’a de valeur que s’il est protégé contre toute modification accidentelle et s’il peut être clairement identifié par la marque de quincaillerie, le modèle, la révision, la plage d’épaisseur de porte et le sens d’ouverture.
Deux autres détails influencent la production quotidienne. Le premier est l’usinage en une seule mise en position. Si les trous sur les faces opposées doivent être alignés avec précision, la capacité à usiner les deux côtés, ou à retourner la porte à l’aide d’une stratégie de référence définie, a un effet direct sur la précision et la main-d’œuvre. Le second est l’évacuation des copeaux. Le mortaisage profond dans des matériaux reconstitués ou massifs produit une quantité importante de copeaux ; une aspiration insuffisante peut affecter la qualité de coupe, la durée de vie des outils, la régularité de la profondeur et le temps de nettoyage.
L’usinage des paumelles doit correspondre au portefeuille de quincaillerie
Le travail des paumelles révèle une erreur de sélection fréquente : considérer que tout usinage de paumelles est équivalent. Les paumelles à nœud, les paumelles invisibles, les systèmes pivotants, les paumelles réglables et la quincaillerie robuste pour portes coupe-feu nécessitent des géométries de poche, des schémas de perçage et des tolérances différents. La machine doit être évaluée par rapport aux paumelles qui génèrent le plus de complexité ou le coût d’erreur le plus élevé, et non simplement par rapport à la paumelle standard la plus utilisée.
Pour les paumelles à nœud, les principales préoccupations sont les dimensions de poche, le traitement des angles, le perçage des trous de vis et la répétabilité des positions par rapport au haut ou au bas de la porte. Pour les paumelles invisibles, la profondeur de rainurage, l’accès de l’axe de perçage et la relation entre les spécifications du vantail et du cadre deviennent plus critiques. Une machine peut découper une poche avec précision tout en restant inadaptée si elle ne peut pas percer de manière fiable les positions inclinées ou de face requises, ou si elle ne dispose pas d’une méthode efficace pour passer d’un gabarit de paumelle à l’autre.
Le contrôle des références est essentiel. Lorsqu’une même porte est usinée pour les paumelles, la serrure et la quincaillerie de poignée, chaque opération doit découler d’une référence cohérente. La référence privilégiée dépend de la méthode de production : chant supérieur, chant inférieur, chant de serrure ou centre de porte défini. L’important est que la logique logicielle reflète les conventions de dessin de l’atelier et que les opérateurs ne soient pas obligés de compenser manuellement le sens d’ouverture ou l’orientation.
Les acheteurs devraient demander une démonstration utilisant une nomenclature de quincaillerie réelle ou représentative, comprenant des portes ouvrant à gauche et à droite. Un échantillon générique de poche de paumelle ne prouve pas que la logique de réglage de la machine empêchera les coûteuses erreurs en image miroir.
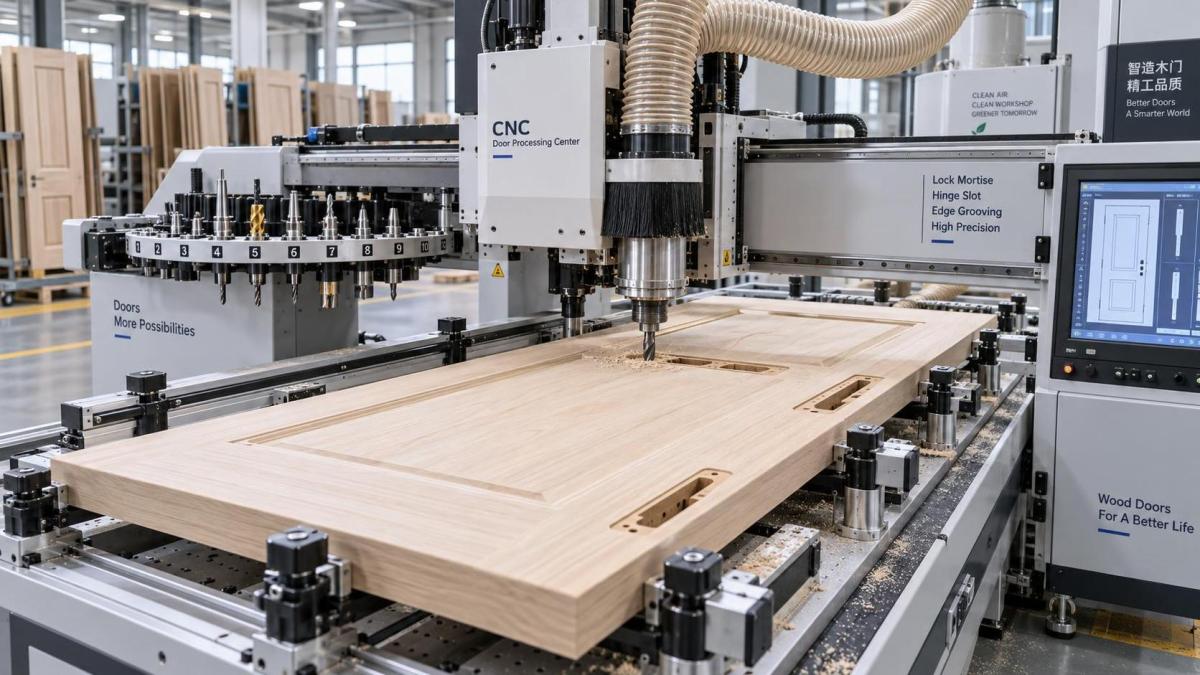
Le rainurage et le profilage déterminent si la machine prend en charge le travail sur mesure ou seulement la préparation standard
Un atelier de portes disposant d’un portefeuille diversifié a besoin de davantage que du perçage et du mortaisage. Des capacités de rainurage peuvent être nécessaires pour des feuillures périphériques, des rainures pour joints d’étanchéité, des canaux pour joints automatiques, des poignées encastrées, des rainures décoratives en V, des persiennes, des ouvertures pour panneaux vitrés ou des rainures pour joints intumescents lorsqu’elles sont exigées par la spécification de la porte. Ces opérations varient largement en diamètre d’outil, direction de coupe, finition requise et sensibilité à l’arrachement du matériau.
La puissance de broche est importante, mais ne doit pas être considérée isolément. Évaluez la plage de vitesse de broche, le système de pince ou de porte-outil, la méthode de changement d’outil, le nombre de positions d’outils disponibles et la capacité de la machine à réaliser la séquence requise sans interventions manuelles répétées. Un changeur d’outils avec trop peu de positions peut créer un temps de réglage caché si un travail nécessite ébauche, finition, perçage, profilage et outils spéciaux de quincaillerie. À l’inverse, un grand changeur automatique d’outils augmente les coûts et les exigences de maintenance qui peuvent ne pas être justifiés pour une plage de production étroite et stable.
La structure de la machine et le dispositif de support influencent également la qualité des chants. Les longs vantaux nécessitent un support sur toute leur longueur. Un support insuffisant peut permettre des vibrations, notamment lors de coupes de profil profondes près d’un chant. Pour les portes plaquées ou préfinies, la capacité à contrôler les coupes d’entrée et de sortie, à utiliser des stratégies de traçage ou de finition appropriées et à éviter les dommages de surface peut être plus importante que d’atteindre le cycle théorique le plus court.
Lorsque des portes profilées en bois massif font partie du mix, confirmez si la machine est destinée à un enlèvement de matière important ou uniquement à un usinage localisé. Un centre compact pour serrures de porte ne remplace pas automatiquement un centre d’usinage CNC correctement spécifié ou une ligne de profilage dédiée.
Le maintien de pièce, le chargement et la manutention des portes sont souvent sous-estimés
Une machine CNC d’usinage de portes peut disposer de logiciels et d’unités de coupe performants tout en restant peu performante parce que la manutention est mal adaptée à la taille et au poids des portes. L’examen d’approvisionnement doit cartographier le déplacement complet du vantail : chargement, référencement, serrage, usinage, retournement lorsque nécessaire, déchargement et transfert vers l’opération suivante.
Les ventouses à vide, les pinces mécaniques, les systèmes de pressage vertical et les méthodes combinées ont chacun leurs limites. Le vide exige une étanchéité et une surface de contact suffisantes ; il peut être moins fiable sur des pièces texturées, poreuses, déformées ou étroites. Les pinces mécaniques assurent un maintien plus ferme, mais peuvent obstruer les trajectoires d’outils ou laisser des zones non usinées, à moins que le programme et la séquence de serrage n’en tiennent compte. Pour les faces préfinies, les points de contact doivent être examinés quant au risque de marquage.
Les dimensions des portes doivent être vérifiées par rapport à l’enveloppe de travail réelle plutôt qu’à une indication simplifiée de « taille maximale de porte ». Incluez les vantaux les plus petits et les plus grands, la construction la plus épaisse, les vantaux étroits, les produits lourds à âme pleine et toutes les portes avec découpes vitrées qui réduisent la surface de maintien. Si le chargement est manuel, l’accès ergonomique et le risque d’endommager les surfaces finies méritent la même attention que la capacité nominale de la machine.
Le logiciel doit réduire l’interprétation, et non seulement afficher la géométrie
La différence la plus déterminante entre les machines peut se situer au niveau du logiciel. La production sur mesure dépend de la capacité à transformer un planning de portes en instructions non ambiguës. Un logiciel utile accepte des dimensions variables et des paramètres de quincaillerie, applique les règles de sens d’ouverture et d’orientation des chants, et produit une confirmation claire côté machine avant le début de la coupe.
L’intégration avec des logiciels de conception, ERP ou de gestion des commandes peut être avantageuse, mais seulement lorsque les données sources sont rigoureuses. L’importation directe de dimensions ou de codes de quincaillerie incorrects crée plus rapidement des erreurs. L’exigence la plus immédiate est la traçabilité : chaque programme doit être associé à un identifiant de travail ou de porte, et l’opérateur doit pouvoir vérifier la quincaillerie sélectionnée, les dimensions de porte, l’orientation du matériau et la face à usiner.
L’assistance à distance est également une question fonctionnelle, et non une caractéristique de service facultative. Les équipements CNC pour portes reposent sur des commandes, des entraînements, des versions logicielles et des paramètres qui peuvent nécessiter un diagnostic allant au-delà de la maintenance mécanique ordinaire. Avant de passer commande, établissez comment l’accès à distance est géré, quel circuit de réponse existe pour les défauts logiciels, si des fichiers de sauvegarde et des procédures de restauration sont fournis, et si les composants critiques de commande peuvent être approvisionnés dans le pays d’exploitation.
Les affirmations de précision doivent être traduites en critères d’acceptation au niveau de la porte
La précision de positionnement indiquée dans le catalogue n’établit pas à elle seule la qualité de la porte finie. La fabrication de portes exige une précision fonctionnelle : les paumelles doivent permettre des jeux corrects, la quincaillerie de serrure doit fonctionner librement, les poignées doivent être alignées et les éléments rainurés doivent se situer à la bonne distance du chant de référence. Ces résultats dépendent du mouvement de la machine, de l’état des outils, du maintien de pièce, de la régularité des ébauches, de l’étalonnage et de la discipline de réglage.
Une discussion significative sur l’acceptation en usine doit définir les types de portes représentatifs de l’acheteur et les caractéristiques à contrôler. Le fournisseur doit préciser comment la porte est référencée, comment l’équerrage ou les variations de chants sont traités, quelle routine d’étalonnage est nécessaire et comment les pièces répétées sont vérifiées. Il est judicieux d’inclure des conditions difficiles mais courantes dans l’examen : une paire gauche et droite, plus d’une épaisseur, un long boîtier de serrure et une quincaillerie nécessitant à la fois rainurage et perçage.
La responsabilité de l’outillage doit être explicite. Certaines machines sont fournies avec des outils de base, mais pas avec l’ensemble complet nécessaire au package de quincaillerie de l’acheteur. La qualité, la géométrie, l’équilibrage et la disponibilité des outils de remplacement affectent à la fois la finition et la répétabilité. Une faible dotation initiale en outillage peut être trompeuse si un package d’outillage prêt pour la production doit être acheté séparément après la mise en service.
Ne confondez pas le débit en amont des panneaux avec l’usinage CNC des portes
La production de portes commence fréquemment par la découpe et le calibrage de composants ou d’ébauches en panneaux, mais il s’agit d’un processus distinct de l’usinage CNC de quincaillerie et de profils. Une scie à table coulissante peut être un équipement amont approprié lorsqu’une découpe précise de MDF, contreplaqué, bois massif ou matériaux en panneaux est requise avant que les portes n’atteignent les opérations ultérieures. Par exemple, laZD350 est spécifiée avec une table coulissante de 3,200 mm, une lame principale de 350 mm, un groupe de sciage à levage électrique et une inclinaison de lame de 45° à 90°. Ces caractéristiques sont pertinentes pour la préparation des ébauches et la découpe des panneaux, mais ne remplacent pas une CNC dédiée au traitement des portes.
Séparer ces fonctions lors de l’approvisionnement évite une erreur de spécification coûteuse. Un atelier peut avoir besoin à la fois d’une préparation précise des ébauches et d’un usinage flexible des portes, mais la décision d’achat doit identifier où chaque processus doit être réalisé, comment les matériaux circulent entre eux et si une machine est sollicitée pour couvrir des tâches hors de sa plage de production efficace.
Le risque sur le cycle de vie est déterminé par la facilité de maintenance et le contrôle des modifications
Le prix initial est visible ; l’exposition aux arrêts de production l’est moins, mais elle est souvent plus perturbatrice. Évaluez la disponibilité des pièces d’usure, les modalités de maintenance de la broche, les composants pneumatiques et de vide, la documentation électrique, l’assistance de la commande et la capacité du fournisseur à fournir la configuration exacte de machine commandée. Une machine construite autour de pièces propriétaires peu courantes peut entraîner une longue période de remise en service après une défaillance relativement mineure.
La mise en service doit comprendre plus que l’installation et une démonstration de base. La réception doit inclure les sauvegardes des paramètres machine, les schémas électriques et pneumatiques, les intervalles de maintenance, les exigences de lubrification, les listes d’outils, les instructions de sécurité, les explications des alarmes et une méthode définie pour créer et approuver de nouveaux programmes de quincaillerie. Sans ce transfert, l’atelier reste dépendant d’une assistance externe pour les variations courantes.
La bonne machine n’est donc pas celle qui possède la liste de capacités la plus longue. C’est celle dont les fonctions de serrure, paumelles, perçage, rainurage, maintien de pièce et logiciel correspondent à la gamme de portes réellement vendue ; dont la méthode de manutention convient au produit physique ; et dont le modèle d’assistance permet de rétablir la production lorsque les outils, programmes ou composants nécessitent une intervention. C’est cette combinaison qui transforme la capacité CNC en une production fiable de portes sur mesure plutôt qu’en une source supplémentaire de complexité de réglage.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.