


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Choisir un centre d’usinage du bois : puissance de broche et capacité du magasin d’outils
Lors de l’évaluation d’un centre d’usinage du bois, la puissance de la broche et la capacité en outils sont essentielles pour adapter les performances de la machine aux exigences de production.
La combinaison appropriée dépend des propriétés des matériaux, des profondeurs de coupe, des vitesses d’avance et du nombre d’opérations nécessaires par pièce.
Pour les équipes techniques qui comparent des solutions d’usinage du bois, la compréhension de ces spécifications peut aider à éviter les goulots d’étranglement, à réduire les changements d’outils inutiles et à garantir une qualité d’usinage constante.
Ce guide examine les principaux facteurs à prendre en compte pour choisir la broche et le magasin d’outils, afin de vous aider à évaluer les équipements en fonction de la charge de travail actuelle et des besoins de production futurs.
Commencez par les travaux de production les plus exigeants
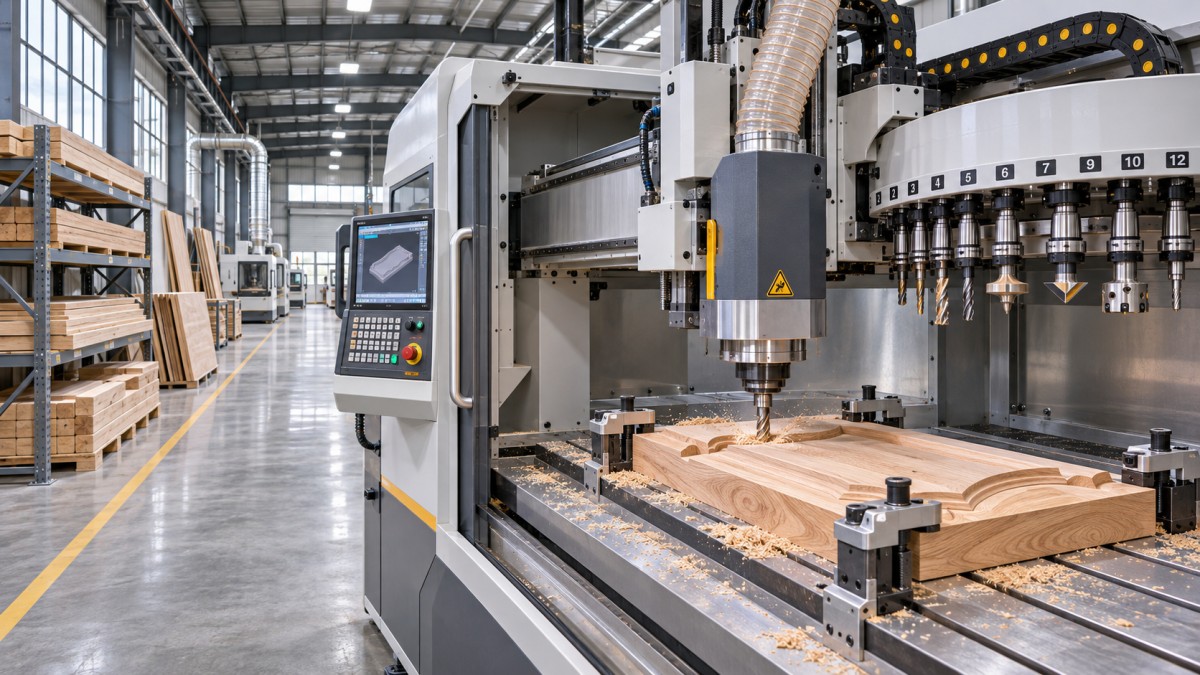
Choisissez la puissance de la broche et la capacité en outils en fonction de pièces représentatives, et non des chiffres les plus élevés d’un catalogue. L’opération limitante est souvent une coupe profonde, un matériau exigeant ou une configuration complexe.
Dressez la liste des matériaux, dimensions, tolérances et états de surface requis pour vos composants fabriqués en plus grands volumes. Incluez les essences de bois massif, les matériaux de panneaux, les revêtements et les variations prévues du taux d’humidité.
Pour chaque pièce, répertoriez les opérations dans l’ordre : ébauche, profilage, perçage, rainurage, mortaisage et finition. Notez les outils, les paramètres de coupe et les changements de réglage nécessaires à chaque opération.
Identifiez ensuite les travaux qui consomment le plus d’heures de production et ceux qui génèrent les charges instantanées les plus élevées. Une machine doit pouvoir les prendre en charge sans compromettre la qualité.
Distinguez les travaux futurs occasionnels de la demande confirmée. Une capacité supplémentaire peut être utile, mais l’acheter sans charge de travail réaliste peut augmenter les coûts sans améliorer le débit de production.
De quelle puissance de broche votre activité a-t-elle réellement besoin ?
La puissance de la broche permet d’enlever de la matière, mais son utilité dépend du couple disponible sur la plage de vitesses de fonctionnement. Une puissance nominale en kilowatts plus élevée ne garantit pas, à elle seule, une coupe plus rapide.
Le bois dur massif, les fraises de grand diamètre, les passes plus profondes et les vitesses d’avance élevées augmentent généralement les efforts de coupe. Les panneaux techniques denses et les revêtements abrasifs peuvent également influer sur l’usure des outils et les besoins en puissance.
Demandez aux fournisseurs la puissance nominale continue de la broche, sa puissance de pointe, la durée de pointe autorisée et la plage de vitesses. Vérifiez si les valeurs publiées concernent la puissance absorbée par le moteur ou la puissance mécanique délivrée.
La puissance continue est particulièrement importante pour les opérations d’ébauche prolongées. La puissance de pointe peut couvrir de brèves hausses de charge, mais ne doit pas être considérée comme la capacité de fonctionnement permanent de la machine.
À une vitesse de rotation donnée, la relation est approximativement la suivante : la puissance en kilowatts est égale au couple en newtons-mètres multiplié par la vitesse en tours par minute, puis divisé par 9,550.
Par exemple, fournir 3 kW à 12,000 tr/min nécessite environ 2.39 Nm au niveau de la broche. Cet exemple illustre la relation, et non le couple réellement disponible de la broche.
Les broches réelles présentent des courbes de couple dépendant de la vitesse et des limites thermiques. Demandez la courbe du fabricant et vérifiez le couple disponible aux vitesses de coupe réellement requises par vos outils.
Par exemple, une fraise de grand diamètre peut nécessiter une vitesse de rotation inférieure à celle d’une petite fraise de défonceuse. Il faut donc vérifier si le couple reste suffisant à cette vitesse.
Vérifiez également les limites du porte-outil, les roulements de broche, la rigidité de la machine et le maintien de la pièce. Un manque de rigidité ou de serrage peut provoquer des vibrations ou le déplacement de la pièce avant que le moteur n’atteigne sa puissance nominale.
Quel est l’impact des paramètres de coupe sur le choix de la broche ?
La puissance nécessaire varie selon la géométrie de la fraise, la largeur de coupe, la profondeur de passe, la vitesse d’avance et les propriétés du matériau. Pour comparer les fournisseurs, utilisez la même opération envisagée et les mêmes spécifications d’outil.
Augmenter l’avance peut accroître la production, mais une avance excessive peut surcharger la broche ou donner un mauvais état de surface. Une avance trop faible peut entraîner du frottement et réduire la durée de vie de l’outil.
La vitesse de broche doit être adaptée au diamètre de la fraise, aux caractéristiques de l’outil, au matériau et à l’épaisseur de copeau souhaitée. La vitesse maximale spécifiée n’est pas une vitesse recommandée pour toutes les opérations.
Pour une fraise comportant plusieurs arêtes de coupe effectives, estimez l’avance par dent en divisant la vitesse d’avance par la vitesse de broche et par le nombre d’arêtes de coupe effectives.
À 12,000 tr/min, une fraise à deux dents avançant à 6,000 mm par minute produit une avance nominale de 0.25 mm par dent. Les réglages réels doivent être validés par le fabricant de l’outil.
La charge de copeaux ne permet pas, à elle seule, de prévoir la puissance nécessaire, l’état de surface ou la durée de vie de l’outil. Les conditions d’entrée, le sens du fil, l’affûtage de l’outil et la profondeur d’engagement de la fraise comptent également.
Demandez un essai avec votre matériau, votre fraise, l’état de surface visé et les profondeurs de passe envisagées. Observez la charge de la broche sur l’ensemble du cycle, y compris dans les angles exigeants et lors de l’entrée des outils dans la matière.
Un essai court ne permet pas d’établir la fiabilité à long terme, mais peut révéler des inadéquations évidentes. Pour une production continue, discutez avec le fournisseur de la stabilité thermique et du fonctionnement en régime continu.
Combien de positions d’outils faut-il ?
La capacité en outils doit couvrir les outils distincts nécessaires à un programme de production réaliste, notamment les fraises de différents diamètres et profils, les forets et les outils de finition qui ne peuvent pas utiliser le même porte-outil.
Établissez la liste des outils nécessaires pour une famille de pièces type, puis repérez ceux qui sont communs à plusieurs travaux. Comptez chaque assemblage requis, y compris les outils distincts utilisés pour l’ébauche et la finition.
Prenons un programme de production nécessitant huit outils différents pour plusieurs pièces. Un magasin de huit positions utilisables peut suffire, mais ne laisse aucune place pour des outils de rechange.
Des positions supplémentaires peuvent accueillir des fraises de rechange très sollicitées ou répondre aux besoins de travaux moins fréquents. Leur intérêt économique dépend de la fréquence à laquelle elles permettent d’éviter les arrêts ou les échanges manuels.
Vérifiez si la capacité annoncée correspond au nombre d’emplacements physiques ou au nombre de positions utilisables avec vos outils réels. Les grandes fraises peuvent occuper des emplacements adjacents ou nécessiter des dispositions particulières.
La longueur, le diamètre et le poids des outils, ainsi que leur compatibilité avec les porte-outils, peuvent limiter le chargement du magasin. Vérifiez ces limites avec les assemblages complets, et pas uniquement avec les dimensions des arêtes de coupe.
Un magasin plus grand ne réduit pas automatiquement tous les temps de cycle. Il est surtout utile lorsqu’il évite des changements manuels, des interruptions de réglage ou la division des travaux en plusieurs lots.
Pour une production à forte diversité, évaluez la rapidité avec laquelle les opérateurs peuvent remplacer et identifier les outils entre les lots. Le préréglage des outils, la gestion des stocks et la précision des correcteurs peuvent compter autant que le nombre d’emplacements.
Faut-il choisir un changeur d’outils ou plusieurs broches ?
Un magasin d’outils et plusieurs broches fixes répondent à des besoins différents. Un magasin stocke des assemblages d’outils destinés à être changés automatiquement ; plusieurs broches peuvent être équipées d’outils différents ou usiner simultanément.
Le changement automatique d’outils offre de la flexibilité lorsque les programmes de pièces nécessitent de nombreux outils distincts. Son intérêt dépend du temps de changement, de la compatibilité des outils et du nombre de changements par cycle.
Plusieurs broches peuvent convenir aux opérations répétitives sur des pièces similaires, en particulier si la machine peut travailler simultanément sur plusieurs positions. Vérifiez la configuration réelle des têtes et les options de commande.
Par exemple, lamortaisageuse CNC est conçue pour réaliser des mortaises, des fentes, des rainures et des assemblages dans le bois massif et les composants de meubles.
Les spécifications fournies indiquent trois ou quatre broches de 4.5 kW, fonctionnant de 8,000 à 18,000 tr/min. La puissance nominale de chaque broche ne doit pas être confondue avec la capacité du magasin d’outils.
Les longueurs d’usinage indiquées sont de 0–1,550 mm pour la ZD-SC1500-3/4 et de 0–2,200 mm pour la ZD-SC2200-3/4 ; les deux modèles indiquent une largeur de 135 mm et une hauteur de 210 mm.
Ces caractéristiques rendent ces machines adaptées à certaines pièces longues en bois massif et à des éléments de porte. Vérifiez le dégagement réel pour le serrage, le fonctionnement des têtes et les tolérances réalisables pour vos pièces.
Ne déduisez pas du nombre de broches la possibilité d’usinage simultané, le changement automatique d’outils ou un nombre précis d’emplacements d’outils. Demandez au fabricant de confirmer la configuration proposée.
Évaluez l’impact sur la production avant de comparer les prix
Estimez le temps de cycle complet au lieu de vous concentrer uniquement sur la vitesse de coupe. Incluez le chargement, le serrage, le palpage, l’usinage, les changements d’outils, le déchargement et les contrôles éventuellement requis entre les pièces.
Par exemple, dix changements automatiques de six secondes chacun ajoutent une minute par pièce. Pour 100 pièces par équipe, cela représente 100 minutes de changement.
Ces chiffres sont donnés à titre d’illustration et ne constituent pas des spécifications d’équipement. Certains changements d’outils peuvent avoir lieu en parallèle d’autres opérations ; mesurez donc le cycle réel au lieu d’additionner simplement les valeurs des catalogues.
Comparez le temps gagné grâce aux outils ou aux broches supplémentaires à leur coût d’achat et d’exploitation. Appuyez-vous sur le volume de production prévu et un taux d’utilisation réaliste, et non sur la production théorique maximale.
Tenez compte de l’outillage, des porte-outils, des fraises de rechange, de l’aspiration des poussières, de l’air comprimé, de l’installation électrique, de la maintenance, de la formation et de l’installation. Vérifiez si chaque élément est inclus dans le devis.
Si une machine proposée permet de réduire le temps de réglage, calculez le gain à partir du nombre de changements de série hebdomadaires prévu et d’un taux horaire documenté pour la main-d’œuvre ou les heures machine. Évitez de comptabiliser deux fois des économies qui se chevauchent.
Évaluez également les risques liés aux temps d’arrêt. Vérifiez la disponibilité des pièces de rechange, les modalités d’assistance technique et les procédures de remise en service en cas de panne de broche, de changeur d’outils ou de système de commande.
Que doit démontrer un fournisseur avant la réception ?
Fournissez un plan de pièce représentative, les spécifications du matériau, les exigences de tolérance et les critères d’état de surface. Convenez des outils de coupe et de la méthode de mesure avant de demander une démonstration d’usinage.
Demandez au fournisseur de consigner les vitesses de broche réelles, les avances, les profondeurs de passe, les changements d’outils et le temps de cycle total. Notez si le chargement et le déchargement sont inclus.
Contrôlez les dimensions critiques à plusieurs endroits et recherchez les arrachements, les vibrations, les brûlures et les assemblages irréguliers. Répétez les mesures sur plusieurs pièces plutôt que de vous fier à un seul échantillon.
Lorsque le maintien de la pièce ou les variations d’humidité peuvent influer sur les résultats, incluez ces conditions dans l’essai. Convenez de la variation acceptable et de la manière de comptabiliser les pièces rejetées.
Demandez les caractéristiques électriques, la pression et la consommation d’air, les besoins d’aspiration, les caractéristiques des fondations et les dégagements nécessaires autour de la machine. Vérifiez que vos locaux peuvent accueillir l’installation proposée.
Pour les modèles de mortaiseuses mentionnés ci-dessus, la pression d’air de service indiquée est de 0.7 MPa. La consommation d’air et les autres besoins en fluides et en énergie doivent être confirmés pour la configuration choisie.
Enfin, consignez par écrit la configuration convenue de la machine, les essais de réception, la documentation, la formation, les conditions de garantie et les responsabilités en matière de service. Prévoyez une procédure de résolution des écarts avant la réception définitive.
Choix final : adaptez la capacité aux travaux vérifiés
Choisissez la puissance de broche en fonction du couple et du régime de fonctionnement requis par vos coupes prolongées les plus exigeantes, puis validez ce choix avec des matériaux et des outils représentatifs ainsi que des résultats mesurés.
Dimensionnez la capacité en outils en fonction de familles complètes de pièces, de changements de série réalistes et des besoins en outils de rechange. Comparez les systèmes à magasin d’outils aux configurations à broches multiples en fonction des opérations à effectuer.
Pour tout investissement dans une machine d’usinage du bois, la spécification la plus fiable est celle qui s’appuie sur un essai de production documenté, des coûts d’exploitation clairs et une procédure de réception convenue.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.