


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Presse à chaud ou presse à froid : laquelle convient aux panneaux à base de bois ?
Choisissez une presse à chaud lorsque le panneau et l’adhésif doivent être chauffés de manière contrôlée pour durcir dans le cycle de production requis. Choisissez une presse à froid lorsque la liaison peut se former à température ambiante et que le temps de maintien sous pression, plus long, s’intègre au planning de production. Aucune méthode n’est intrinsèquement meilleure : la presse à panneaux en bois adaptée dépend de l’ensemble du panneau, du système adhésif, du rendement requis et des utilités disponibles dans l’usine.
La décision commence par une distinction pratique. Une presse ne crée pas une bonne liaison par la seule pression. Elle doit maintenir les surfaces en contact pendant que l’adhésif acquiert une résistance suffisante pour l’opération suivante. La chaleur peut accélérer ou permettre ce processus, mais elle impose également des contraintes liées aux matériaux, au contrôle de la température et à la consommation d’énergie.
Qu’est-ce qui différencie le pressage à chaud du pressage à froid ?
Les deux types de machines utilisent des plateaux pour appliquer une pression sur un assemblage de panneaux. Lors du pressage à chaud, les plateaux chauffés transmettent de l’énergie à l’assemblage tout en maintenant la pression. Selon le procédé, la chaleur contribue au durcissement d’un adhésif thermodurcissable, active une couche de liaison ou facilite une opération de stratification de surface. Une presse à froid applique une pression sans chauffer intentionnellement les plateaux ; l’adhésif forme sa liaison dans les conditions ambiantes.
« À froid » ne signifie pas que la température est sans importance. La température ambiante, celle des panneaux et l’humidité peuvent toujours influer sur le comportement de l’adhésif et sur le temps nécessaire avant de pouvoir manipuler un panneau. De même, la température affichée sur une presse à chaud ne correspond pas nécessairement à celle de la ligne de collage. La chaleur doit traverser le parement et le support avant que la liaison n’atteigne les conditions visées.
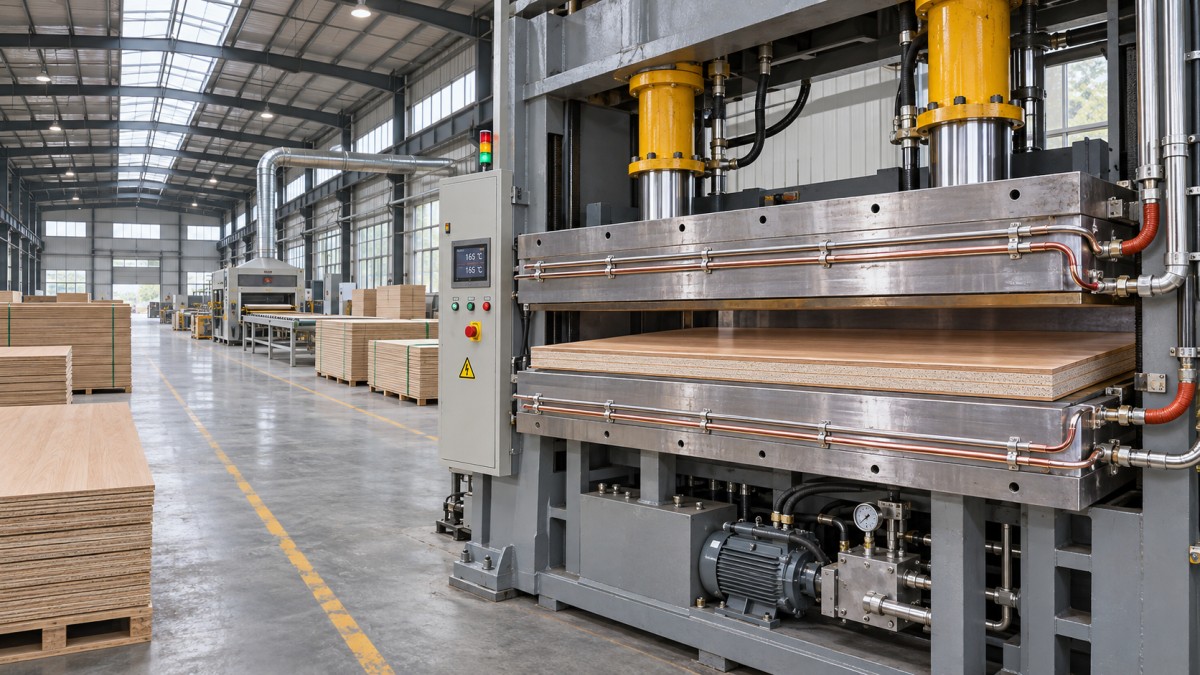
Il s’agit de tendances qui orientent le choix, et non de recettes interchangeables. Un adhésif à durcissement à froid ne peut pas être automatiquement utilisé dans une presse à chaud à une température arbitraire, et un système activé par la chaleur risque de ne pas former une liaison suffisante dans une presse à froid.
Commencez par l’adhésif et l’ensemble du panneau
Définissez les différentes couches avant de comparer les machines : support, adhésif, placage ou surface décorative, et éventuelle couche de contrebalancement. Déterminez ensuite, pour ces matériaux, le grammage d’application, le temps ouvert, la pression, la température et le temps de pressage recommandés par le fournisseur de l’adhésif. Le temps ouvert est la période entre l’application de l’adhésif et la fermeture de la presse ; il est important lorsque plusieurs panneaux doivent être assemblés et chargés ensemble.
Par exemple, un atelier de mobilier qui colle un placage sur une âme en MDF peut envisager les deux méthodes si l’adhésif et le placage choisis conviennent aux deux. Une presse à froid évite d’exposer un parement délicat à la température élevée des plateaux, mais l’assemblage peut occuper la presse plus longtemps. Une presse à chaud peut raccourcir le cycle de collage avec un adhésif adapté, à condition que le placage, l’âme et la finition de surface supportent la température et la pression sans marquage, gerçure ni autre dommage.
D’autres applications offrent moins de souplesse. Les surfaces décoratives conçues pour un procédé de stratification à chaud et sous pression donné nécessitent un équipement capable de réaliser ce cycle. À l’inverse, un assemblage comportant des composants sensibles à la chaleur peut privilégier un collage à température ambiante, si un adhésif compatible permet d’obtenir la liaison requise. Ne choisissez pas une presse en supposant que tous les stratifiés, films ou adhésifs se comportent de la même manière.
L’humidité mérite également une attention particulière. Des différences de teneur en humidité entre un placage en bois et son support peuvent entraîner des mouvements ou une déformation du panneau après le pressage. Le placage d’une seule face peut créer une construction déséquilibrée. Tenez donc compte du contreparement et des conditions de stockage dès la conception du panneau, au lieu d’essayer de corriger chaque déformation en augmentant la pression.
Comparez le rendement sur l’ensemble du cycle de production
Une durée de pressage plus courte ne se traduit pas automatiquement par une hausse équivalente du nombre de produits finis. Calculez la capacité en tenant compte de toute la séquence : application de l’adhésif, assemblage du panneau, chargement, fermeture, pressage, ouverture et déchargement. Incluez également le refroidissement, le conditionnement et le temps nécessaire avant l’usinage ou l’empilage.
Pour une première comparaison, divisez le nombre de panneaux conformes produits par charge par la durée totale du cycle. Tenez ensuite compte du nombre d’heures de travail réellement disponibles, des changements de série et des arrêts planifiés. Si plusieurs ouvertures ou postes de pressage sont utilisés, incluez le travail de manutention nécessaire pour les alimenter. Vous obtiendrez ainsi une estimation plus pertinente qu’en comparant uniquement les vitesses de fermeture annoncées des plateaux ou les temps de pressage nominaux.
Une presse à froid avec un long temps de maintien peut convenir à un atelier aux plannings variés si les panneaux peuvent rester serrés pendant que les opérateurs préparent d’autres travaux. À des volumes plus élevés, ce même temps de maintien peut immobiliser la capacité et accroître l’espace nécessaire au stockage des assemblages en attente de pressage. Une capacité supplémentaire de pressage à froid peut résoudre le goulot d’étranglement, mais il convient de la comparer au coût et à la complexité d’une ligne de pressage à chaud.
Le pressage à chaud déplace la contrainte, il ne la supprime pas. L’opérateur doit toujours charger les panneaux pendant le temps ouvert de l’adhésif, et les panneaux chauds peuvent nécessiter une manutention contrôlée ou un conditionnement avant la coupe et la finition. Les assemblages épais peuvent également demander plus de temps pour que la chaleur atteigne la ligne de collage. Le chiffre pertinent est le rendement conforme de toute la ligne, et non le cycle de pressage théorique le plus rapide.
Définissez la pression en fonction du panneau, et pas seulement du tonnage de la machine
Lorsque vous comparez des presses, demandez la surface utile des plateaux ainsi que la plage de pression applicable et contrôlable pour le format de panneau prévu. Une force totale de fermeture élevée ne suffit pas, à elle seule, à définir les conditions de collage. Pour une première vérification, la pression nominale moyenne correspond à la force totale divisée par la surface chargée. Utilisez des unités cohérentes et demandez comment la valeur nominale de la machine se rapporte à sa surface de travail réelle.
Ce calcul ne garantit pas un contact uniforme. La planéité et la rigidité des plateaux, leur parallélisme et la répartition de la charge influent sur le résultat. La pression moyenne peut être acceptable alors que les bords ou certaines zones locales ne reçoivent pas une pression de contact suffisante. À l’inverse, une pression excessive peut écraser une âme souple, faire apparaître des défauts à travers un placage fin ou expulser une trop grande quantité d’adhésif du joint.
La diversité des formats de panneaux complique encore les choses. Une petite pile placée de manière inadaptée peut entraîner une charge inégale sur le plateau. Discutez avec le fournisseur de l’équipement de la surface de chargement minimale, du positionnement et de la nécessité éventuelle de plaques de répartition ou de dispositifs de chargement particuliers. La machine doit pouvoir maintenir la pression requise pendant toute la durée de pressage, y compris lorsque la couche adhésive ou le panneau se comprime.
L’uniformité de la température compte autant que la valeur de consigne
Pour une presse à chaud, évaluez le mode de chauffage et le contrôle de la température sur toute la surface utile des plateaux. Demandez où les températures sont mesurées, comment le système régule les plateaux et comment il signale un défaut de chauffage ou de régulation. Un chauffage inégal peut laisser une zone insuffisamment durcie tandis qu’une autre est soumise à une chaleur supérieure à ce que le parement ou l’adhésif peut tolérer.
Le temps de montée en température et le fonctionnement en veille influent également sur la planification et la consommation d’énergie. Une presse à chauffage électrique et une presse raccordée à un système de chauffage distinct n’imposent pas les mêmes exigences aux utilités de l’usine ni à la maintenance. Comparez le système proposé à l’alimentation électrique, à l’espace d’installation et aux capacités de maintenance disponibles, en tenant compte de l’infrastructure de chauffage et pas seulement de la presse.
Pour une presse à froid, évaluez les conditions ambiantes autour de la machine. Les performances de l’adhésif et le temps d’assemblage peuvent varier lorsque les panneaux, l’adhésif ou l’atelier sont plus froids ou plus humides. Un procédé qui fonctionne lors d’une journée de production aux conditions stables doit être suffisamment maîtrisé pour rester reproductible dans toute la plage de conditions rencontrées par l’atelier.
Adaptez la presse au reste de la ligne
L’ouverture de la presse, la distance entre les plateaux, le sens de chargement et l’accès des chariots élévateurs ou des équipements de manutention doivent correspondre aux formats réels des panneaux et à leur mode d’empilage. Tenez également compte de la manière dont les opérateurs appliqueront l’adhésif et déplaceront les assemblages sans dépasser le temps ouvert. Même avec des plateaux de dimensions suffisantes, une presse peut être peu pratique s’il n’y a pas assez d’espace pour charger un panneau long ou le décharger en toute sécurité.
Les besoins de coupe en aval doivent être pris en compte, mais une scie à panneaux à poutre ne remplace pas une presse à panneaux. Pour une ligne de mobilier qui doit également mettre à dimension du MDF, du contreplaqué, des panneaux de particules ou des panneaux mélaminés, la scie à poutre MJ6226 est une solution de coupe distincte, avec une longueur de travail maximale indiquée de 2 600 mm et une épaisseur de travail maximale de 70 mm. Ses dimensions et sa capacité doivent être considérées en tenant compte des formats et de l’état des panneaux sortant du pressage.
Prévoyez également un accès pratique pour l’entretien. Les composants hydrauliques, les commandes, les plateaux et, le cas échéant, les équipements de chauffage doivent être inspectés et entretenus. Demandez comment sont fournis les pièces de rechange et l’assistance technique, en particulier si la machine doit être installée loin du fabricant. Les protections, les arrêts d’urgence et les dispositifs de chargement sécurisés doivent être évalués pour l’installation complète et le mode d’utilisation prévu.
Effectuez un essai représentatif avant de finaliser les spécifications
La comparaison la plus fiable consiste à tester la construction réelle du panneau et l’adhésif selon le cycle de production envisagé. Préparez des échantillons représentatifs, y compris l’assemblage le plus grand et le plus difficile susceptible d’être utilisé en production normale. Consignez l’état des matériaux, l’application de l’adhésif, le temps d’assemblage, la pression, la température des plateaux le cas échéant, le temps de pressage et le conditionnement ultérieur.
Examinez les panneaux finis pour évaluer la qualité de la liaison, les marques de surface, le contact sur les bords, le gauchissement et l’aptitude à l’opération suivante. Utilisez la méthode d’évaluation recommandée par le fournisseur de l’adhésif et les critères d’acceptation du produit visé. Un panneau qui semble satisfaisant immédiatement après le déchargement peut nécessiter un durcissement ou un conditionnement supplémentaire avant que la liaison et la stabilité dimensionnelle puissent être évaluées de manière pertinente.
Intégrez les résultats à la décision d’achat. Si les deux méthodes satisfont aux exigences de qualité, comparez le système complet installé, le débit attendu, l’espace nécessaire aux produits en cours de fabrication, les besoins énergétiques et l’assistance pour la maintenance. Si un seul procédé permet de produire systématiquement un panneau conforme dans le cycle requis, c’est ce procédé qui déterminera les spécifications de l’équipement.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.