


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Choisir une ponceuse calibreuse pour le travail du bois destinée aux tolérances d’épaisseur serrées
Choisir une calibreuse ponceuse pour bois pour des tolérances d’épaisseur strictes
Pour les évaluateurs techniques travaillant avec des spécifications exigeantes de panneaux, une calibreuse ponceuse pour bois doit faire plus qu’améliorer l’aspect de surface. Elle doit fournir de manière répétée une épaisseur prévisible pour chaque lot de production.
Le bon choix dépend de comportements mesurables de la machine : rigidité structurelle, précision des références, régularité de l’avance, contrôle des abrasifs, extraction des poussières et capacité du fournisseur à assurer une précision à long terme.
Lorsque les variations d’épaisseur affectent le placage, le laminage, le revêtement, l’assemblage ou l’usinage CNC en aval, le ponçage devient un processus de calibrage contrôlé plutôt qu’une opération de finition.
Ce guide explique comment évaluer une calibreuse ponceuse pour bois pour des tolérances strictes, identifier les sources cachées de variation et comparer les spécifications selon les exigences réelles de fabrication.
Commencer par la tolérance finale requise
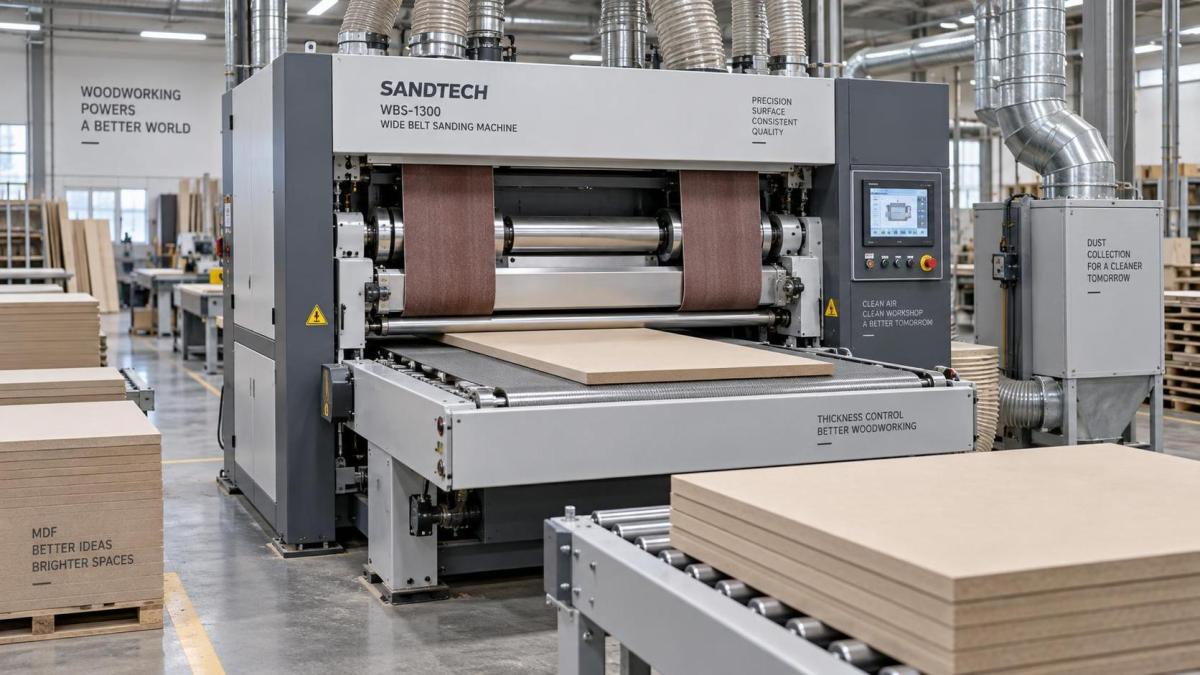
L’évaluation technique doit commencer par la tolérance finale du panneau, et non par la largeur de ponçage ou la puissance moteur annoncée de la machine. Un objectif de tolérance clair détermine chaque décision importante de configuration.
Par exemple, un composant de mobilier peut autoriser une plage d’épaisseur plus large qu’une âme de porte de meuble, un panneau plaqué, une lame de parquet contrecollé ou un support de plan de travail stratifié.
Définissez si la tolérance s’applique à un seul panneau, entre les panneaux d’un même lot ou entre les équipes. Il s’agit d’exigences différentes, avec différentes causes de variation.
Une machine capable d’atteindre une dimension une fois n’est pas nécessairement capable de maintenir cette dimension tout au long d’un programme de production de huit heures dans des conditions de matériau variables.
Les évaluateurs doivent demander des données de répétabilité dans des conditions représentatives, notamment la largeur et l’épaisseur du panneau, l’essence ou la composition du panneau, le taux d’enlèvement, le grain abrasif et la vitesse d’avance de production.
La tolérance acceptable doit également refléter la capacité de mesure. Si les instruments de l’usine ne peuvent pas vérifier de manière fiable la variation requise, les essais de réception de la machine produiront des conclusions incertaines.
Prenez en compte l’ensemble du processus de fabrication avant de spécifier la précision. L’épaisseur peut évoluer après le ponçage en raison des mouvements d’humidité, de l’accumulation de revêtement, des variations de pressage ou d’opérations d’usinage ultérieures.
Une spécification d’achat pratique indique les dimensions d’entrée et de sortie requises, la variation autorisée, la méthode d’inspection, la quantité d’échantillons et les conditions d’exploitation pour les essais de réception en usine.
Évaluer d’abord le système de référence de calibrage
Le système de référence de calibrage constitue la base du contrôle de l’épaisseur. Il établit la relation entre les têtes abrasives, le support de la pièce, les éléments de pression et la dimension finale du panneau.
Dans les machines à bande large, le lit du convoyeur, le tambour de contact, l’ensemble patin et le mécanisme de réglage des têtes doivent rester géométriquement stables sous des charges de ponçage variables.
Un bâti robuste réduit la déflexion lorsque des panneaux larges ou denses entrent dans la machine. Une construction légère peut sembler adéquate lors de démonstrations, mais révéler des variations lors d’une production industrielle continue.
Inspectez le socle de la machine, la structure des colonnes, la disposition du support de tête et le mécanisme de levage. Les structures soudées ou fortement usinées offrent généralement un alignement plus stable que les alternatives de construction légère.
Demandez comment la hauteur de la tête de ponçage est réglée et mesurée. Les systèmes à vis de précision, le positionnement électronique, le retour d’information par codeur et des points de référence mécaniques fiables améliorent la répétabilité des réglages.
Les affichages numériques sont utiles, mais ne créent pas à eux seuls la précision. Leur valeur dépend de la qualité des capteurs, du contrôle du jeu mécanique, des procédures de calibrage et du contrôle d’accès des opérateurs.
Vérifiez si la machine permet un calibrage du point zéro par rapport à un panneau de référence vérifié ou à une cale étalon. Cette opération doit être suffisamment simple pour l’entretien normal de la production.
Évaluez également la capacité à verrouiller les réglages critiques. Une configuration précise peut dériver si les composants de positionnement des têtes, les systèmes de pression ou les convoyeurs ne sont pas maintenus de manière sûre pendant le fonctionnement.
La stabilité de l’avance détermine souvent la précision réelle
Une avance uniformément contrôlée est essentielle, car un mouvement irrégulier du convoyeur modifie le temps de contact de l’abrasif, l’enlèvement de matière et la charge de surface sur toute la longueur du panneau.
Un convoyeur à vitesse variable doit maintenir un mouvement stable sous charge. Des changements brusques de vitesse peuvent créer des différences d’épaisseur, en particulier lorsque la machine enlève une quantité importante de matière lors des passes de calibrage.
Inspectez attentivement la construction du convoyeur. Un lit rigide, un système de guidage fiable, une bande durable et un dispositif de tension correctement conçu contribuent tous à un support fiable des panneaux.
Pour des tolérances strictes, le panneau doit rester référencé de manière constante pendant le ponçage. Les rebonds du convoyeur, l’usure de la bande, l’accumulation de débris ou une pression de maintien insuffisante peuvent introduire des variations mesurables.
Les rouleaux presseurs et les patins presseurs segmentés méritent une attention particulière. Ils doivent maintenir fermement la pièce sans comprimer les matériaux plus tendres au point de déformer la mesure de l’épaisseur finale.
Le bois tendre, les panneaux de particules légers, les produits à âme alvéolaire et certains panneaux composites exigent des stratégies de pression différentes de celles requises pour le bois dur dense ou les panneaux de fibres à haute densité.
Demandez aux fournisseurs comment leur machine traite les pièces courtes, les pièces étroites, les panneaux déformés et les lots de dimensions mixtes. Ces conditions révèlent fréquemment des faiblesses masquées lors des essais de démonstration standard.
Un essai utile comprend des mesures répétées sur le bord d’entrée, au centre et sur le bord de sortie. Cela permet de déterminer si le contrôle de l’avance produit un effilement, un creusement en entrée ou sortie, ou des variations localisées d’épaisseur.
Sélectionner les têtes abrasives pour le calibrage, et pas seulement pour la qualité de finition
Une calibreuse ponceuse pour bois doit être configurée en fonction de l’enlèvement de matière requis et de la tolérance finale. La séquence abrasive doit équilibrer la capacité de coupe, la gestion de la chaleur et les exigences de surface.
Un tambour de contact est généralement le principal composant de calibrage, car il fournit une action de coupe ferme et contrôlée. Le diamètre, la dureté, l’équilibrage et l’état de surface du tambour affectent directement les performances.
Des diamètres de tambour plus importants peuvent améliorer les caractéristiques de contact et la durée de vie des abrasifs, tandis qu’une dureté de caoutchouc correctement sélectionnée aide à adapter la machine au matériau du panneau et à l’objectif d’enlèvement.
Les tambours plus durs permettent généralement un calibrage plus précis et une action de coupe plus forte. Les tambours plus souples peuvent améliorer la conformité, mais augmenter la sensibilité aux variations de matériau et aux changements de pression.
Une tête à patin est utile pour affiner la surface après le calibrage, mais elle ne doit pas être considérée comme capable de corriger des erreurs d’épaisseur importantes produites par une première étape instable.
Pour de nombreuses applications exigeantes, une configuration tambour-plus-patin offre un équilibre efficace. Le tambour établit la dimension, tandis que le patin élimine les rayures et améliore l’uniformité de surface.
Plusieurs têtes à tambour peuvent augmenter la capacité d’enlèvement et répartir la charge de travail. Toutefois, davantage de têtes exigent également un alignement soigneux, une maintenance rigoureuse et une compréhension claire de la fonction de chaque tête.
Examinez les procédures de changement d’abrasif et les commandes de guidage de bande. Le remplacement fréquent des bandes ne doit pas nécessiter un recalibrage prolongé, car la variabilité de configuration peut réduire les avantages d’une machine de précision.
Adapter la capacité de la machine au mélange réel de matériaux
La capacité doit être évaluée à partir des cas de production les plus difficiles, et non selon des moyennes nominales. La densité du matériau, la largeur, la variation initiale d’épaisseur, la teneur en humidité et l’enlèvement requis influencent tous les charges de ponçage.
Une machine qui fonctionne bien sur des bandes étroites de bois dur peut se comporter différemment lors du traitement de panneaux MDF pleine largeur, de panneaux lamellés-collés, de contreplaqué ou de composants composites plaqués.
La puissance moteur doit fournir une réserve suffisante pour les taux d’enlèvement prévus. Des têtes de ponçage sous-dimensionnées peuvent ralentir la production, surcharger les bandes abrasives, générer de la chaleur et réduire la régularité dimensionnelle.
Toutefois, une puissance moteur élevée ne garantit pas à elle seule un calibrage précis. La machine nécessite également un convoyeur stable, un tambour de contact adapté, une construction de tête équilibrée et une évacuation efficace des poussières.
Spécifiez les épaisseurs maximales et minimales des pièces, la plage de largeurs, la pièce pratique la plus courte et les vitesses d’avance cibles. Ces valeurs doivent correspondre aux plans prévisibles de développement des produits.
Les lignes de production utilisant des formats de matériaux variables peuvent bénéficier d’un réglage automatique de l’épaisseur, de recettes programmables et de commandes groupées des têtes. Ces fonctions réduisent le temps de réglage et diminuent les erreurs dépendantes de l’opérateur.
Pour les opérations à grand volume, évaluez le débit à la tolérance requise plutôt qu’à la vitesse maximale annoncée du convoyeur. La vitesse maximale peut s’appliquer uniquement à des passes de finition très légères.
Demandez un calcul du taux d’enlèvement basé sur votre matériau. Cela fournit une comparaison plus utile que de larges affirmations sur la productivité ou des déclarations générales concernant les capacités industrielles.
Contrôler la chaleur, la poussière et l’encrassement des abrasifs
La stabilité thermique est importante lors de l’évaluation de tolérances d’épaisseur strictes. La chaleur due à une pression de ponçage excessive ou à des abrasifs encrassés peut modifier le comportement de coupe et créer un enlèvement de matière irrégulier.
La chaleur est particulièrement importante avec le bois résineux, le MDF, les panneaux de particules, les panneaux revêtus et les surfaces contaminées par des adhésifs. Ces matériaux peuvent encrasser rapidement les bandes et réduire la régularité du calibrage.
Une conception efficace d’extraction des poussières aide à maintenir les performances de coupe des abrasifs. Elle protège également les composants internes, améliore la visibilité et réduit les dépôts sur le convoyeur et les surfaces de référence.
Examinez le nombre, la taille et l’emplacement des orifices d’extraction. Le fournisseur doit préciser le débit d’air requis et confirmer si les performances déclarées supposent un système d’extraction externe correctement conçu.
Une extraction insuffisante peut provoquer l’encrassement prématuré des bandes, des marques de ponçage irrégulières, la recirculation de poussière et des résultats d’épaisseur inexacts. Elle doit être considérée comme une partie des performances de la machine, et non comme une question d’utilité distincte.
Évaluez les options de nettoyage automatique des bandes, les systèmes à jet d’air et la surveillance des abrasifs lorsque l’encrassement des matériaux constitue un problème récurrent. Ces fonctions peuvent améliorer le temps de fonctionnement et réduire les variations de qualité de finition.
Inspectez également l’accessibilité pour le nettoyage. Les opérateurs doivent pouvoir retirer les poussières en toute sécurité des zones critiques, sans démontage prolongé ni accès dangereux autour des composants de ponçage en mouvement.
Le choix des abrasifs doit être documenté par type de produit. Une séquence de grains constante, la qualité des bandes, les intervalles de remplacement et les conditions de stockage sont nécessaires pour préserver des résultats de calibrage répétables.
Vérifier la précision au moyen d’un essai de réception structuré
Les essais de réception en usine doivent utiliser votre matériau de panneau réel chaque fois que possible. Des panneaux d’échantillons génériques ne peuvent pas représenter pleinement les variations de densité, le comportement à l’humidité, l’état de surface ou la qualité d’usinage.
Avant les essais, convenez des instruments de mesure, de leur état de calibrage, des emplacements d’échantillonnage et du format de rapport. Cela évite les litiges causés par des pratiques de mesure incohérentes après la livraison.
Mesurez chaque panneau en plusieurs points sur la largeur et la longueur. Une seule mesure au centre peut masquer des variations de bord, des erreurs diagonales, un effilement du bord d’entrée ou une instabilité du bord de sortie.
Testez au moins plusieurs pièces consécutives après que la machine a atteint ses conditions normales de fonctionnement. Les relevés à froid peuvent différer des résultats obtenus après des charges de production prolongées.
Incluez différentes quantités d’enlèvement dans l’essai. Une machine peut respecter la tolérance lors d’une passe légère de finition, mais présenter des variations plus importantes lors d’un travail de calibrage significatif.
Enregistrez la vitesse du convoyeur, les réglages des têtes, l’état des abrasifs, l’état de l’extraction des poussières, les conditions ambiantes et les réglages de l’opérateur. Ces détails rendent le résultat de réception reproductible et utile ultérieurement.
Demandez des contrôles géométriques de référence avant expédition, y compris le faux-rond du tambour, la planéité du convoyeur, le parallélisme des têtes et les performances de guidage. Ces relevés établissent une référence pour la maintenance future.
Un essai de réception bien défini protège les deux parties. Il confirme des attentes de performances réalistes et révèle si une configuration doit être ajustée avant que la machine n’entre en production.
Prendre en compte la maintenance, le service et la stabilité sur le cycle de vie
La précision dépend d’une maintenance continue. Une ponceuse de calibrage offrant de solides performances initiales peut perdre en précision lorsque les roulements, les bandes de convoyeur, les éléments de pression et les systèmes de réglage sont négligés.
Évaluez les exigences de maintenance quotidiennes, hebdomadaires et périodiques avant l’achat. La meilleure machine pour une usine très active est celle dont les contrôles critiques sont réalisables dans le cadre des routines normales d’exploitation.
Demandez quelles pièces sont considérées comme des pièces d’usure, quels sont leurs intervalles de service prévus et si leur remplacement nécessite des techniciens spécialisés. Les revêtements de tambour, les bandes, les roulements, les rouleaux et les capteurs méritent une attention particulière.
La disponibilité des pièces de rechange est une question de risque technique, et non seulement un détail d’achat. De longs délais pour les composants essentiels peuvent arrêter la production et créer des résultats irréguliers après des réparations temporaires.
L’assistance du fournisseur doit inclure des conseils d’installation, la formation des opérateurs, le diagnostic à distance lorsqu’il est disponible, la documentation de maintenance et l’accès à un personnel de service compétent pour le dépannage.
Pour les acheteurs internationaux, vérifiez l’expérience du fournisseur en exportation, sa prise en charge des configurations électriques, la qualité de sa documentation et sa capacité à fournir des pièces via des canaux logistiques fiables.
Qingdao Zhongding Machinery Co., Ltd. accompagne les clients du secteur du bois dans la sélection de machines, l’assistance technique, la fourniture de pièces de rechange et le service après-vente, afin de maintenir une valeur d’exploitation à long terme.
Lors de la comparaison des devis, incluez le coût des abrasifs, de l’énergie, de l’intégration de l’extraction, de la maintenance courante, de la formation, des pièces de rechange et des temps d’arrêt anticipés, en plus du prix d’achat.
Établir une matrice de décision avant la sélection finale
Une matrice de décision structurée aide les évaluateurs techniques à éviter de choisir une machine sur la base d’une seule spécification attrayante. Attribuez des scores pondérés aux facteurs qui influencent votre risque réel de production.
La précision et la répétabilité doivent recevoir le poids le plus élevé lorsque des tolérances d’épaisseur strictes ne sont pas négociables. La stabilité de l’avance, la rigidité du bâti et la conception de la référence de calibrage doivent suivre de près.
Évaluez ensuite la configuration abrasive, le débit aux taux d’enlèvement requis, le niveau d’automatisation, la compatibilité avec l’extraction des poussières, l’accessibilité de maintenance, les dispositifs de sécurité et la capacité de réponse du fournisseur.
Utilisez des preuves plutôt que des descriptions commerciales chaque fois que possible. Les données d’essais en usine, les spécifications des composants, les références clients, les manuels de maintenance et les inspections physiques fournissent des éléments de comparaison plus solides.
Ne négligez pas les facteurs liés à l’opérateur. Une calibreuse ponceuse pour bois techniquement capable peut néanmoins être moins performante lorsque les commandes sont confuses, que le réglage est difficile ou que les points d’inspection de routine sont inaccessibles.
Les exigences de production peuvent également justifier des fonctions d’automatisation telles que le réglage électronique de l’épaisseur, le contrôle de pression par sections, le stockage de recettes et des indicateurs de diagnostic intégrés pour les familles de produits répétitifs.
Choisissez les options qui résolvent les contraintes de processus identifiées. Évitez de payer pour des fonctions qui ajoutent de la complexité sans améliorer le contrôle dimensionnel, l’efficacité des changements de série, la capacité de maintenance ou la sécurité des opérateurs.
La décision finale doit relier la configuration de la machine à un résultat de production défini : épaisseur stable des panneaux, taux de rebut réduit, traitement fiable en aval et coûts d’exploitation prévisibles.
Conclusion
Choisir une calibreuse ponceuse pour bois pour des tolérances d’épaisseur strictes exige plus que de comparer la largeur de ponçage, la puissance moteur ou les chiffres de capacité mis en avant par les fournisseurs.
Le meilleur choix associe une plateforme mécanique rigide, un système de référence précis, une avance stable, des têtes abrasives adaptées, une extraction des poussières contrôlée et des essais de réception vérifiables.
Les évaluateurs techniques doivent juger les performances en utilisant leurs propres matériaux, les taux d’enlèvement requis et des conditions de production réalistes. Cette approche révèle les risques avant l’installation plutôt qu’après une perturbation coûteuse.
Lorsque la précision, la facilité de maintenance et l’assistance sur le cycle de vie sont évaluées ensemble, la machine sélectionnée peut assurer un calibrage constant des panneaux et une valeur durable dans les opérations exigeantes de production du bois.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.