


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
Dégauchisseuse-raboteuse combinée ou machines séparées : quand une machine combinée est-elle pertinente ?
Une machine combinée dégauchisseuse-raboteuse est pertinente lorsque la contrainte ne se limite pas au budget, mais concerne la relation entre l'espace au sol disponible, le flux des planches, la taille des lots et la tolérance aux changements de configuration. C'est souvent l'investissement le plus rationnel pour un atelier compact réalisant des travaux variés en quantités limitées. Des dégauchisseuses et raboteuses séparées constituent généralement le meilleur choix lorsque le surfaçage est une opération de production continue, lorsque plusieurs opérateurs doivent accéder au processus, ou lorsque l'arrêt nécessaire à la conversion d'une machine crée un goulot d'étranglement mesurable.
L'erreur consiste à considérer cette décision comme une comparaison entre « une machine et deux machines ». Une unité combinée réunit deux opérations pouvant se succéder sur la même planche, mais elle ne permet pas de les effectuer simultanément. Cette distinction détermine sa véritable valeur de production.
La différence opérationnelle derrière les mêmes deux fonctions
Les deux configurations préparent le bois brut pour un usinage précis. Le dégauchissage crée une face de référence plane ainsi qu'un chant droit et d'équerre. Le rabotage d'épaisseur amène ensuite la face opposée à une épaisseur contrôlée tout en préservant la surface de référence créée à la dégauchisseuse. L'ordre est important : une raboteuse ne peut pas corriger de manière fiable une planche cintrée ou vrillée, car elle peut suivre la forme existante au lieu de l'éliminer.
Avec des machines séparées, un opérateur peut dégauchir le bois sur une machine tandis qu'un autre rabote à l'épaisseur du bois préparé précédemment sur l'autre. Le matériau avance dans la cellule avec peu d'interruptions. Une unité combinée dégauchisseuse-raboteuse réalise le même travail, mais ses tables, son guide, sa hotte d'aspiration ou sa configuration d'avance doivent généralement être repositionnés avant de commencer le rabotage d'épaisseur. La méthode de conversion exacte varie selon la conception. Certaines machines utilisent des tables de dégauchissage relevables ; d'autres nécessitent le repliage ou le déplacement de certaines sections. La question pratique est de savoir si la conversion interrompt le flux de travail à un moment inopportun.
Cela ne signifie pas qu'une machine combinée est intrinsèquement lente. Si un opérateur traite un lot de planches au dégauchissage avant de convertir la machine et de raboter à l'épaisseur l'ensemble du lot, le temps perdu peut être modeste. Si le travail alterne constamment entre dégauchissage et rabotage — par exemple lors de la fabrication de pièces aux dimensions variables, de la correction de matériau pendant l'ajustage ou du traitement de nombreux petits travaux mixtes — la conversion devient plus perturbatrice.
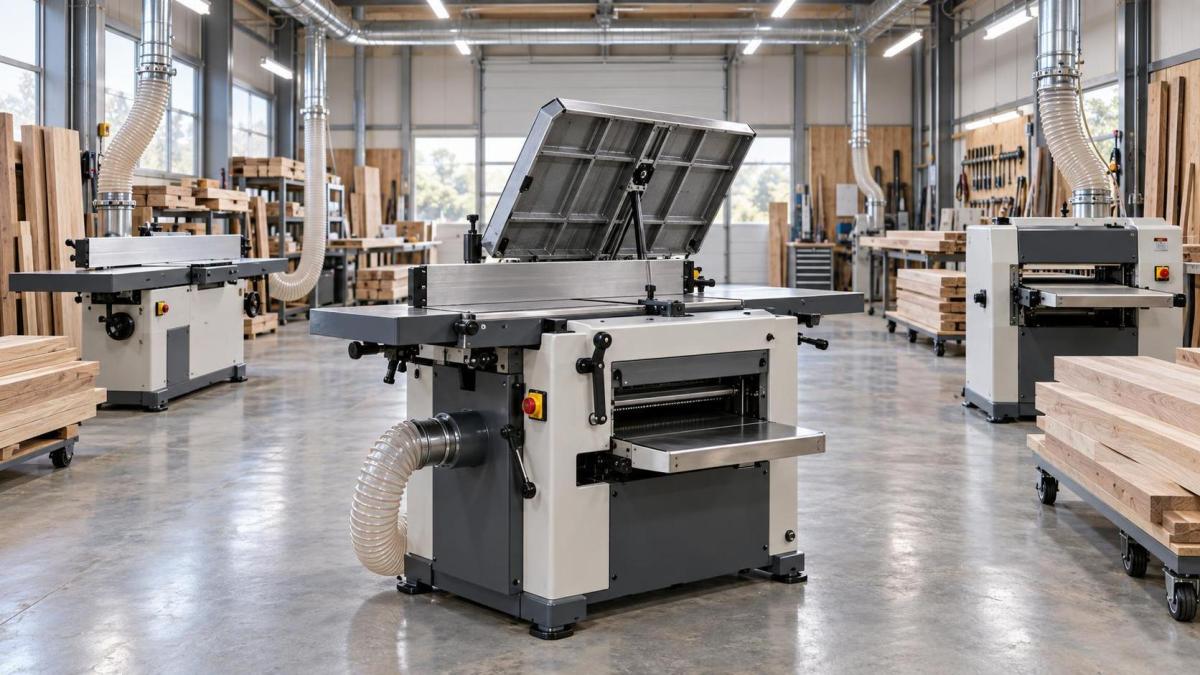
L'espace au sol ne se limite pas à l'encombrement de la machine
L'espace est la raison la plus visible de choisir une combinée dégauchisseuse-raboteuse, mais les évaluations d'achat sous-estiment souvent le dégagement nécessaire à chaque configuration. Les longues planches nécessitent un espace libre pour l'entrée et la sortie. Une machine combinée peut avoir un bâti compact tout en nécessitant un espace considérable lorsque les tables de dégauchissage sont ouvertes. Le sens d'avance de la raboteuse exige également un cheminement sûr pour le matériau. Les rayonnages de stockage, les chariots, les conduits d'aspiration et l'espace de travail de l'opérateur peuvent créer des contraintes qui ne sont pas évidentes sur un plan d'implantation général du fournisseur.
Les machines séparées nécessitent davantage d'espace au sol permanent, mais elles peuvent parfois être placées de façon à créer un flux de matériau unidirectionnel plus fluide : stockage du bois brut, dégauchisseuse, raboteuse, puis coupe ou usinage. Cette disposition réduit les manipulations et limite le risque de mélanger le bois surfacé avec le bois non surfacé. Dans une installation plus grande, cet avantage de flux peut valoir davantage que la surface économisée par une unité combinée.
Dans un atelier contraint, toutefois, une unité combinée peut rendre possible une capacité de surfaçage qui serait autrement impraticable. La question pertinente n'est pas de savoir si deux machines autonomes tiennent en les mesurant au plus près des murs. Il s'agit de savoir si l'atelier peut exploiter l'une ou l'autre disposition en toute sécurité sans déplacer du matériau, démonter des installations temporaires ou bloquer un autre processus essentiel chaque fois que de longues pièces sont surfacées.
La capacité dépend de la planification, et pas seulement de la vitesse d'avance
Les comparaisons de catalogues peuvent accorder trop d'importance à la vitesse de l'arbre porte-outils, à la vitesse d'avance et à la largeur maximale. Ces spécifications sont importantes, mais la différence de production entre les configurations est fréquemment déterminée par le comportement de réglage. Une dégauchisseuse dédiée et une raboteuse dédiée conservent leurs réglages. Une fois les guides, les tables et l'épaisseur de rabotage établis, les opérateurs peuvent revenir à l'un ou l'autre processus sans modifier la configuration de la machine.
Une unité combinée récompense la discipline de travail par lots. Par exemple, le bois brut peut être réparti par essence, épaisseur ou famille de pièces finales ; toutes les pièces nécessitant le dégauchissage des faces et des chants sont traitées en premier ; la machine est convertie ; puis le groupe est raboté à l'épaisseur. Cette méthode fonctionne particulièrement bien lorsque la préparation du matériau est planifiée avant l'usinage final.
Elle fonctionne moins bien lorsque le matériau arrive de manière irrégulière, lorsque les planches doivent être surfacées selon les besoins pour des ajustements sur mesure fréquents, ou lorsqu'une personne doit alimenter plusieurs machines en aval. Dans ces conditions, la conversion elle-même ne représente qu'une partie du coût. Le coût plus important est l'interruption de l'enchaînement : une planche nécessitant une correction rapide peut retarder un lot de rabotage d'épaisseur en cours, ou attendre la conversion suivante.
Les machines séparées deviennent plus faciles à justifier lorsque la capacité de surfaçage doit prendre en charge plus d'un opérateur ou plus d'un processus en aval. Une dégauchisseuse peut préparer le lot suivant pendant que la raboteuse traite le précédent. Le gain ne réside pas seulement dans la vitesse à chaque poste ; il réside dans la réduction de l'attente entre les postes. Cela est particulièrement pertinent pour la production de panneaux larges, de composants en bois massif, de pièces de porte, de composants d'escalier ou d'autres travaux nécessitant la disponibilité constante de bois préparé tout au long d'une équipe.
La taille de la machine et la conception de l'arbre porte-outils doivent être évaluées indépendamment de la configuration
« Combinée ou machines séparées » ne doit pas masquer le fait que les machines de chaque catégorie varient considérablement en termes de capacité. Un acheteur comparant les configurations doit d'abord définir l'enveloppe de travail requise : largeur maximale des planches, longueur prévue des planches, épaisseur finie minimale et état réel du bois entrant. Une machine dimensionnée uniquement pour les dimensions nominales du matériau peut s'avérer restrictive lors du traitement de bois bombé, scié brut ou large nécessitant plusieurs passes.
Le choix de l'arbre porte-outils affecte également le coût d'exploitation, la qualité de finition et la planification de la maintenance. Les arbres à fers droits restent courants et peuvent être économiques, mais le réglage et le remplacement des fers exigent un ajustement minutieux. Les arbres à plaquettes en spirale ou hélicoïdaux peuvent offrir des avantages pratiques dans certaines opérations, notamment le remplacement localisé des plaquettes et des résultats potentiellement améliorés sur les veines difficiles, selon le matériau et le réglage. Ils modifient également la structure des coûts : le prix initial de la machine peut être plus élevé, tandis que les tâches de maintenance diffèrent de celles des systèmes à fers longs.
Ces choix ne favorisent pas automatiquement une configuration plutôt qu'une autre. Une machine combinée à spécifications élevées peut être plus adaptée que des machines séparées de faible capacité si sa largeur, la rigidité de ses tables, son arbre porte-outils et son système d'avance correspondent au travail. À l'inverse, deux machines dédiées équipées de tables inadéquates ou d'une aspiration insuffisante ne constituent pas une cellule de surfaçage fiable simplement parce qu'elles sont séparées.
La qualité de conversion est un enjeu d'approvisionnement, et non une simple caractéristique de confort
Lorsqu'on envisage une machine combinée dégauchisseuse-raboteuse, la procédure de conversion mérite un examen direct. Elle doit être évaluée avec le même sérieux que la puissance du moteur ou la largeur de coupe. Les questions clés sont pratiques :
- Un seul opérateur formé peut-il passer d'un mode à l'autre sans soulever de composants encombrants ni utiliser d'outils spéciaux ?
- La conception préserve-t-elle l'alignement du guide et les réglages de table après des conversions répétées ?
- La hotte d'aspiration peut-elle être déplacée et fixée clairement pour chaque mode de fonctionnement ?
- Des verrouillages sont-ils prévus afin que la machine ne puisse pas être utilisée lorsque les tables ou les protections sont dans une position dangereuse ?
- Dans quelle mesure l'arbre porte-outils, les rouleaux d'avance, les composants d'entraînement et les points de lubrification sont-ils accessibles pour l'entretien courant ?
Une brève démonstration est utile, mais la préoccupation porte sur la répétabilité en utilisation normale. Un système de conversion techniquement rapide mais encombrant, mal équilibré ou difficile à verrouiller découragera un flux de travail approprié. Les opérateurs peuvent alors reporter les changements nécessaires, créer des solutions de contournement ou laisser le matériau en attente d'une manière qui réduit l'avantage attendu de posséder la machine.
Pour les équipements importés, la demande de devis doit préciser l'alimentation électrique prévue, les exigences relatives à la fiche ou au raccordement, les dimensions de l'orifice d'aspiration, le type d'arbre porte-outils et la langue de la documentation. Un devis qui indique uniquement « dégauchisseuse-raboteuse » et la largeur de travail laisse trop de détails opérationnels non résolus. Des plans montrant les dimensions de la machine dans les deux configurations, le déplacement des tables, le sens d'avance et le dégagement requis sont plus utiles qu'une seule photographie générale de la machine.
L'investissement doit être évalué à l'échelle de la cellule, et non au niveau du bon de commande
Une unité combinée réduit souvent le nombre immédiat d'équipements. Cela peut diminuer les dépenses liées aux fondations, aux arrivées électriques, aux interrupteurs, aux raccordements d'aspiration et à la main-d'œuvre d'installation. Elle peut également simplifier la gestion des pièces de rechange, car il existe une plateforme de machine plutôt que deux. Ce sont des avantages économiques légitimes, particulièrement lorsque l'extension de l'espace serait coûteuse ou impossible.
Cependant, un capital initial plus faible ne signifie pas la même chose qu'un coût total de possession inférieur. Si la machine devient un goulot d'étranglement de production partagé, le coût se manifeste sous forme de temps d'attente, d'accumulation d'en-cours, de manipulations supplémentaires et de difficultés à respecter les délais de livraison. Une configuration à deux machines offre également un certain degré de résilience opérationnelle. Si une machine nécessite le remplacement d'un roulement, l'entretien de l'arbre porte-outils ou une réparation électrique, l'autre opération peut rester disponible. Avec une unité combinée, l'un ou l'autre problème peut supprimer simultanément la capacité de dégauchissage et de rabotage d'épaisseur.
Les pièces de rechange et l'assistance technique doivent donc être examinées en termes fonctionnels. Les éléments d'usure courants peuvent inclure les fers ou plaquettes, les roulements, les courroies, les rouleaux d'avance, les interrupteurs, les contacteurs et les composants de sécurité. La disponibilité importe davantage qu'une promesse générale d'assistance. La documentation d'achat doit préciser l'identification des pièces, les articles de stock recommandés, les intervalles d'entretien, les schémas de câblage et le processus d'obtention d'une assistance technique à travers les fuseaux horaires.
Il convient également de distinguer la capacité requise de la demande de pointe occasionnelle. L'achat de machines séparées uniquement pour gérer des pics rares peut être inefficace si le surplus peut être géré par une meilleure planification de la production ou une préparation externalisée du matériau. Mais compter sur une unité combinée compacte pour une production soutenue dépassant son débit pratique peut créer une contrainte permanente. La décision doit refléter la demande normale d'exploitation et les conséquences d'un retard, et non une seule commande exceptionnellement chargée.
La sécurité, l'aspiration des poussières et les critères de réception nécessitent une attention égale
Les deux formats impliquent des arbres porte-outils rotatifs exposés, un déplacement de matériau à grande vitesse et une production importante de copeaux. Les protections, les dispositifs d'arrêt d'urgence, la protection électrique, les manuels d'instructions et une aspiration sûre des poussières ne sont pas des détails facultatifs. Les exigences applicables en matière de conformité et de lieu de travail dépendent du marché de destination et du contexte d'installation. Pour les machines fournies dans l'Espace économique européen, les acheteurs doivent généralement évaluer les obligations de conformité applicables aux machines, la documentation technique, les déclarations et les exigences de marquage applicables au moment de la mise sur le marché de l'équipement. Les exigences dans d'autres destinations doivent être vérifiées au regard des réglementations locales plutôt que supposées à partir des spécifications générales d'exportation d'un fournisseur.
Le système de collecte des poussières doit être dimensionné selon les exigences d'aspiration indiquées par la machine et la configuration réelle des conduits. Un système d'aspiration sous-dimensionné affecte la visibilité, le nettoyage, les performances de l'arbre porte-outils et l'exposition de l'opérateur aux poussières de bois. Une machine combinée peut simplifier le cheminement des conduits, mais son système d'aspiration doit fonctionner correctement en modes dégauchissage et rabotage. C'est une autre raison de demander les détails des emplacements des orifices et des positions de hotte avant d'approuver une implantation.
Les critères de réception en usine doivent se concentrer sur des éléments vérifiables : planéité et alignement des tables, équerrage et répétabilité du guide, précision du réglage d'épaisseur, régularité de l'avance, configuration de l'arbre porte-outils, vibrations, fonctions de sécurité et exhaustivité des manuels et de la documentation électrique. Pour les machines combinées, le processus de réception doit inclure plusieurs conversions de mode, et non pas seulement un essai réussi dans une configuration.
Dans quels cas chaque configuration est-elle la plus adaptée ?
Une unité combinée dégauchisseuse-raboteuse est un choix judicieux lorsque la surface au sol disponible est réellement limitée, que le travail de surfaçage est intermittent ou effectué par lots, qu'un seul opérateur contrôle normalement l'opération et que la planification de production peut regrouper les tâches de dégauchissage et de rabotage d'épaisseur. Elle est également appropriée lorsque l'alternative ne consiste pas en deux machines dédiées bien intégrées, mais à faire des compromis sur la taille de la machine ou à renoncer complètement à la capacité de surfaçage interne.
Les machines séparées sont plus adaptées lorsque le débit est critique, que le bois surfacé doit être disponible en continu, que le travail alterne régulièrement entre les deux opérations, que plusieurs opérateurs partagent la zone ou que l'arrêt de l'un ou l'autre processus affecterait sensiblement la production. Leur principal avantage n'est pas qu'elles produisent par définition de meilleures planches ; c'est qu'elles préservent le flux et la capacité.
La décision d'achat la plus défendable commence par une analyse du flux de matériau. Cartographiez les dimensions des planches, le schéma de lots prévu, le nombre d'opérateurs, le dégagement requis, les goulots d'étranglement actuels, la capacité électrique et d'aspiration, ainsi que le coût d'une interruption du surfaçage. Une fois ces conditions visibles, le choix entre une machine combinée dégauchisseuse-raboteuse et des machines séparées dépend moins des préférences que de la nécessité, pour l'atelier, de disposer d'une flexibilité compacte ou d'un traitement parallèle ininterrompu.
Envoyez votre demande
Nous nous réjouissons de collaborer avec vous et de nous développer à vos côtés.