


Choisissez le mouvement indexé lorsque chaque surface peut être usinée avec l’axe rotatif à l’arrêt. Choisissez le mouvement simultané lorsque la coupe nécessite des mouvements coordonnés des axes rotatif et linéaires.
Sur un routeur CNC ATC à 4 axes, cette décision dépend d’abord de la géométrie de la pièce. Le nombre d’axes, à lui seul, ne détermine pas ce que la machine peut produire.
L’usinage indexé convient à de nombreuses opérations de menuiserie sur plusieurs faces, tandis que l’usinage simultané permet de réaliser des contours continus. Cette distinction a des conséquences sur les capacités de la commande, les exigences du logiciel FAO, l’accès de l’outil et le temps de cycle.
Pour les évaluateurs techniques, la priorité consiste à vérifier l’ensemble du processus d’usinage. Ce guide explique quel type de mouvement convient à vos pièces et quelles spécifications méritent un examen attentif.
Commencez par déterminer le rôle réel du quatrième axe de la machine
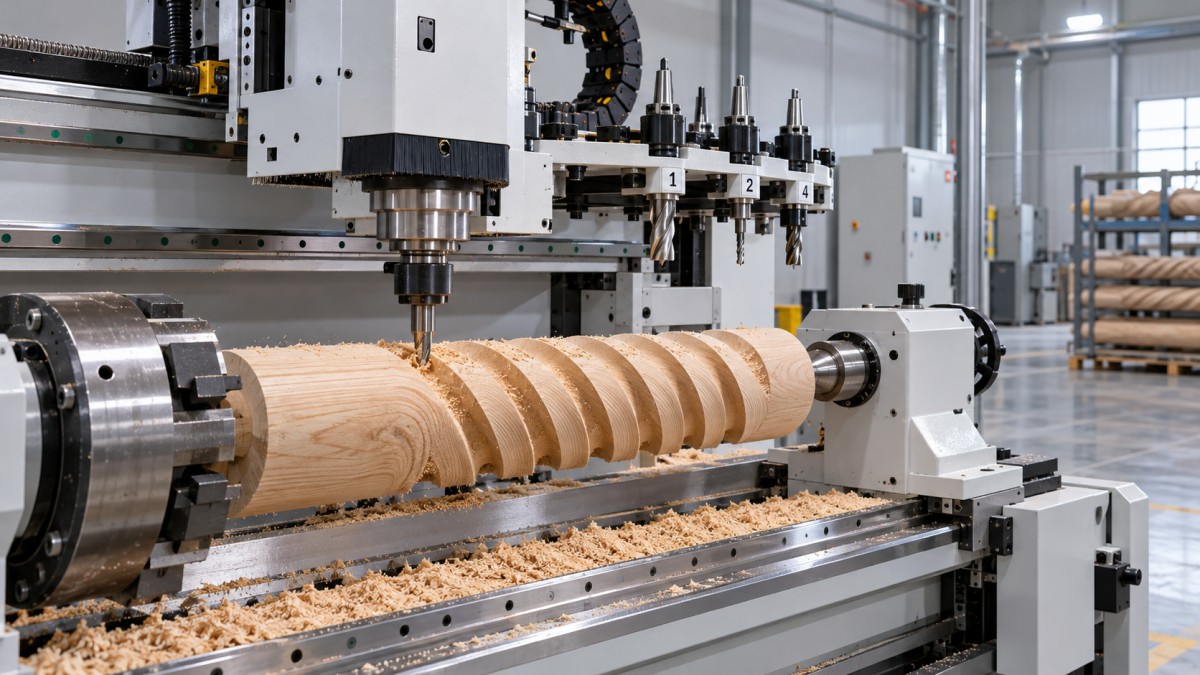
Un quatrième axe peut faire tourner la pièce entre une broche et une contre-pointe, ou incliner la tête de broche. Ces configurations offrent des possibilités d’accès et de programmation différentes.
Un axe rotatif de pièce permet généralement l’usinage de poteaux, de pieds et de pièces cylindriques brutes. Une tête inclinable modifie l’angle d’approche de l’outil par rapport à la pièce.
Aucune de ces configurations ne permet automatiquement l’usinage simultané. Une machine peut disposer de quatre axes commandés tout en ne permettant le déplacement de l’axe rotatif qu’entre les opérations de coupe.
Demandez au fournisseur de préciser la configuration des axes, les limites de course et les modes d’interpolation pris en charge. Demandez confirmation du nombre d’axes pouvant se déplacer simultanément pendant la coupe.
Vérifiez également si l’ensemble rotatif est un équipement standard, un accessoire en option ou un remplacement d’une autre configuration. Les photos de produits permettent rarement d’établir ces détails de façon fiable.
Le changeur automatique d’outils prend en charge les changements d’outils entre les opérations. Il ne détermine pas si le mouvement rotatif peut être coordonné avec le mouvement linéaire pendant une coupe.
Quand le mouvement indexé suffit-il pour vos pièces de menuiserie ?
En usinage indexé, la pièce ou la tête de broche est tournée jusqu’à un angle choisi, puis maintenue dans cette position pendant que les axes linéaires réalisent l’opération de coupe.
Par exemple, un pied de meuble peut nécessiter des poches sur quatre faces. La machine peut usiner une face, effectuer une indexation de quatre-vingt-dix degrés, puis répéter l’opération.
Les applications similaires comprennent le perçage angulaire, les mortaises sur plusieurs faces, les panneaux à relief plat autour d’un poteau et l’usinage de caractéristiques accessibles depuis un nombre limité d’orientations fixes.
L’indexation peut réduire le repositionnement manuel et préserver un référentiel de montage commun. Cet avantage dépend de la fiabilité du maintien de la pièce, de la précision de positionnement rotatif et d’un accès suffisant à chaque caractéristique.
C’est souvent le choix pratique lorsque vos pièces actuelles comportent principalement des faces distinctes. La programmation et la vérification peuvent également s’intégrer aux flux de travail établis pour l’usinage trois axes.
Cependant, l’usinage indexé ne garantit pas une jonction parfaite entre les orientations. De petites erreurs de positionnement, la flexion de l’outil ou une surépaisseur irrégulière peuvent laisser des lignes de raccord visibles.
Avant d’opter pour le mouvement indexé, examinez chaque surface critique. Vérifiez que chaque caractéristique peut être usinée depuis un angle fixe disponible, sans collision ni marques de raccord inacceptables.
Quelles caractéristiques nécessitent réellement un mouvement simultané ?
L’usinage simultané quatre axes coordonne le mouvement rotatif avec certains axes linéaires pendant la coupe. La relation angulaire évolutive fait partie intégrante de la trajectoire d’outil programmée.
Les applications typiques comprennent les rainures hélicoïdales continues, les ornements en spirale et les motifs en relief s’étendant autour de pièces cylindriques. Ces caractéristiques peuvent nécessiter une rotation pendant toute la passe de coupe.
Pour ce type de travail, des indexations répétées peuvent diviser la surface en zones d’usinage distinctes. Le mouvement simultané peut produire une trajectoire plus continue, avec moins de lignes de transition.
Toutefois, une apparence sculptée ne prouve pas à elle seule que le mouvement simultané est nécessaire. Certaines surfaces courbes restent accessibles avec un usinage conventionnel trois axes à orientations fixes.
De même, la capacité simultanée quatre axes ne permet pas d’usiner toutes les formes complexes. Un seul degré de liberté rotatif ne permet pas d’obtenir les orientations d’outil disponibles sur une machine cinq axes.
Les contre-dépouilles profondes, les caractéristiques obstruées et les exigences d’accès variables peuvent toujours nécessiter un outillage spécial, un autre montage ou une architecture de machine différente. Évaluez l’accessibilité avant de comparer les résultats de finition annoncés.
Demandez à votre programmeur FAO d’examiner une géométrie représentative et de déterminer où la rotation doit intervenir pendant l’engagement de l’outil. Cette analyse est plus probante qu’une simple comparaison du nombre d’axes.
Comparez les deux modes aux exigences réelles de production
Utilisez la comparaison suivante pour présélectionner des machines, puis validez le résultat avec vos propres pièces. La conception de chaque machine peut modifier les résultats pratiques.
La comparaison doit tenir compte de la composition récurrente de votre production. Une caractéristique complexe occasionnelle peut justifier la sous-traitance, tandis que des contours rotatifs fréquents peuvent justifier l’investissement dans une capacité simultanée.
Distinguez les capacités indispensables des usages éventuels à venir. Une fonctionnalité haut de gamme apporte de la valeur lorsqu’elle supprime une contrainte de production avérée ou répond à un besoin futur crédible.
Quelles spécifications de la commande et du logiciel FAO devez-vous vérifier ?
Commencez par obtenir une confirmation écrite de l’interpolation simultanée pour la configuration fournie. Une famille de commandes peut proposer des options absentes de la licence achetée avec la machine.
Confirmez quels axes linéaires peuvent fonctionner avec l’axe rotatif et si des restrictions de course s’appliquent. Demandez une démonstration utilisant un programme comportant une coupe rotative continue.
Pour le travail indexé, le logiciel FAO doit prendre en charge des montages adaptés et un repositionnement sûr. Pour le travail simultané, il doit générer des trajectoires d’outil adaptées à la configuration rotative réelle.
Le postprocesseur traduit ces trajectoires d’outil en instructions machine. Vérifiez la prise en charge du sens de rotation, des conventions d’angle, des commandes d’avance, des mouvements de retrait et de tout débobinage d’axe nécessaire.
La gestion de l’avance rotative mérite une attention particulière. Selon la commande et le postprocesseur, les mouvements coordonnés peuvent nécessiter une avance en temps inverse ou une autre méthode prise en charge de gestion de la vitesse d’avance.
Pour les configurations à tête inclinable, précisez comment sont gérées la longueur d’outil et la géométrie du pivot. Selon l’architecture, la compensation peut être assurée par les fonctions de la commande, le postprocesseur ou les deux.
Ne partez pas du principe que toutes les applications quatre axes nécessitent les mêmes fonctions de compensation. Demandez au fournisseur d’expliquer la méthode réellement utilisée et d’en démontrer la précision.
Incluez dans le devis les licences logicielles, la validation du postprocesseur, la formation et la mise en service. Ces coûts peuvent déterminer si une machine apparemment complète devient productive après sa livraison.
La mécanique, l’outillage et le maintien de la pièce permettront-ils d’obtenir des résultats exploitables ?
Les capacités de la commande ne peuvent pas compenser une rigidité insuffisante ou un maintien instable de la pièce. Évaluez l’entraînement rotatif, les roulements, la configuration du montage et la méthode de soutien dans des conditions de coupe représentatives.
Pour l’usinage indexé, déterminez comment l’axe rotatif maintient sa position. Certaines machines utilisent un blocage ou un frein mécanique ; d’autres s’appuient sur le couple de maintien du servomoteur.
Pour l’usinage simultané, évaluez la régularité à faible vitesse de rotation, le couple disponible, le jeu et le comportement lors des changements de sens. Ces caractéristiques peuvent influencer la qualité visible de la surface.
Demandez comment sont mesurées la précision et la répétabilité de positionnement, et distinguez ces valeurs de la résolution. De faibles incréments de commande ne garantissent pas des erreurs d’usinage tout aussi faibles.
Les pieds de meuble longs et les poteaux élancés peuvent fléchir même lorsque le positionnement rotatif est précis. L’alignement de la contre-pointe, le placement des supports et la stratégie de coupe méritent donc une attention particulière.
Vérifiez l’enveloppe d’usinage utilisable avec le mandrin, la contre-pointe, le porte-outil et la hotte d’aspiration réellement installés. Le diamètre rotatif nominal ne garantit pas une capacité d’usinage sans collision.
La portée de l’outil compte également. Les outils plus longs peuvent atteindre les caractéristiques en retrait, mais augmentent la flexion ; les outils plus courts peuvent nécessiter des orientations supplémentaires ou laisser certaines géométries inaccessibles.
Vérifiez les changements d’outils automatiques avec des longueurs d’outil et des positions rotatives représentatives. Des dégagements sûrs doivent être maintenus pendant les séquences d’indexation, de coupe, de retrait et de changement d’outil.
Comment comparer le temps de cycle et le coût total de possession ?
Le mouvement simultané n’est pas automatiquement plus rapide. Pour des faces distinctes, l’usinage indexé peut permettre une coupe efficace tout en évitant l’accélération rotative continue et les calculs de trajectoire d’outil plus complexes.
Pour les contours enveloppants, le mouvement simultané peut réduire les repositionnements et les finitions manuelles. L’avantage dépend de la géométrie, des performances rotatives, des limites d’avance et de l’état de surface requis.
Comparez les cycles de production complets, y compris le chargement, le référencement, les changements d’outils, l’indexation, l’usinage, le déchargement et l’inspection. Incluez le ponçage ou le raccordement nécessaire pour obtenir l’aspect spécifié.
Le temps de programmation doit faire partie de la comparaison, en particulier pour les petites séries. Un cycle d’usinage plus court peut générer peu d’économies si la préparation et la vérification prennent beaucoup plus de temps.
Estimez la valeur annuelle à partir de volumes de production réalistes, des économies de main-d’œuvre, de la réduction des reprises et des coûts de programmation supplémentaires. Déduisez, le cas échéant, les dépenses récurrentes de logiciels, de maintenance et de formation.
Pour un calcul préliminaire de retour sur investissement, divisez l’investissement supplémentaire installé par les économies nettes annuelles estimées. Utilisez des hypothèses prudentes et ne comptez pas les commandes futures incertaines.
Renseignez-vous auprès du fournisseur sur les pièces de rechange, l’assistance technique et les procédures d’entretien de l’entraînement rotatif. Le temps de remise en service après une panne contribue à la valeur opérationnelle, au même titre que le prix d’achat.
Que doit inclure un essai de réception fournisseur pertinent ?
Fournissez un fichier de pièce représentatif, les spécifications du matériau, les dimensions critiques et les exigences de finition. Choisissez des caractéristiques qui mettent en évidence les limites les plus pertinentes pour vos exigences de production.
Pour l’usinage indexé, incluez des caractéristiques sur plusieurs faces et vérifiez leur position relative. Inspectez les zones de transition où des surfaces usinées séparément doivent se rejoindre proprement.
Pour l’usinage simultané, incluez une coupe rotative continue et les changements de sens pertinents. Examinez la régularité de la surface, les variations dimensionnelles et les éventuelles marques liées aux inversions du mouvement rotatif.
Exigez que la démonstration utilise la commande, le flux de travail FAO, le postprocesseur, l’outillage et le maintien de pièce proposés. Consignez toute différence entre l’équipement ou le logiciel de démonstration et la configuration faisant l’objet du devis.
Mesurez le temps de cycle total et consignez les interventions manuelles. Une démonstration de coupe réussie doit établir un flux de travail reproductible que vos opérateurs pourront utiliser après leur formation.
Convenez de critères de réception mesurables avant la commande. Incluez les tolérances dimensionnelles, les méthodes d’inspection, les défauts de finition admissibles et les conditions d’essai de la machine.
Choisissez le type de mouvement que vos pièces peuvent justifier
Choisissez le mouvement indexé lorsque vos pièces se prêtent à des opérations accessibles à des angles fixes et que la précision, la finition et le temps de cycle obtenus répondent aux exigences de production que vous avez documentées.
Choisissez le mouvement simultané lorsque la rotation coordonnée est nécessaire pour des caractéristiques importantes, ou lorsqu’un essai d’usinage représentatif démontre une amélioration appréciable du processus complet.
Pour discuter d’un routeur CNC ATC à 4 axes avec Qingdao Zhongding Machinery, fournissez les plans, les détails sur les matériaux, les tailles de lots et les critères de réception afin d’obtenir une évaluation propre à la configuration envisagée.
La meilleure décision d’achat relie la géométrie, les capacités vérifiées et les coûts de production. Définissez clairement le comportement de coupe requis, puis confirmez-le au moyen d’un essai de réception représentatif.