


Actualités & Salons
Dernières actualités de l’usine, tendances du secteur & informations sur les salons internationaux
De combien d’emplacements d’outils un routeur CNC à changeur d’outils automatique a-t-il besoin ?
Un routeur CNC avec changeur d’outils automatique doit disposer d’un nombre suffisant de positions utilisables pour les travaux prévus entre les arrêts de réglage planifiés, ainsi que d’une réserve justifiée pour les outils de secours et les opérations futures confirmées. Un magasin de 8 positions peut convenir à un parc d’outils stable et limité ; 12 positions offrent davantage de flexibilité lorsque plusieurs familles de pièces utilisent la même machine ; les magasins de plus grande capacité deviennent pertinents lorsque la diversité des profils, les outils spéciaux ou la production sans surveillance nécessitent de laisser davantage d’outils chargés.
Le problème pratique apparaît lorsque le programme de production passe des panneaux de meubles standard aux portes fraisées ou aux pièces en bois massif. Une machine peut disposer de suffisamment de positions pour chaque travail pris séparément, mais pas pour l’ensemble du programme. Les opérateurs doivent alors s’arrêter pour échanger les porte-outils, vérifier les données des outils et contrôler le programme suivant. Acheter le magasin le plus grand n’est pas automatiquement la bonne solution : il faut d’abord déterminer quels outils doivent être disponibles simultanément et si la capacité annoncée est effectivement utilisable avec ces outils.
Comptez les outils qui doivent rester chargés, pas ceux que vous possédez
L’inventaire complet des outils de coupe d’un atelier constitue un mauvais point de départ pour dimensionner le magasin. Certains outils sont interchangeables, d’autres servent à des produits rarement commandés, et d’autres encore peuvent être changés lors d’un réglage déjà planifié. Le nombre pertinent correspond à l’ensemble des assemblages d’outils nécessaires pendant la période de production prévue.
Définissez cette période avant de comparer les offres. Elle peut correspondre à un lot, à une équipe produisant plusieurs types de produits ou à une production sans surveillance. Un atelier qui regroupe les travaux similaires peut fonctionner avec moins d’outils en place qu’un atelier qui accepte les commandes mixtes dans leur ordre d’arrivée, même si les deux fabriquent des produits similaires.
Établissez la liste des outils à partir des programmes d’usinage réels ou des plans de processus proposés. Pour chaque outil, consignez la fraise, le porte-outil, l’opération, le matériau et la nécessité de le laisser chargé. Comptez les assemblages complets plutôt que les références de fraises : une même géométrie de fraise peut nécessiter des porte-outils distincts lorsque des saillies ou des exigences de réglage différentes empêchent de les partager en pratique.
- Outils de base : assemblages utilisés régulièrement dans le programme prévu.
- Outils propres à certaines pièces : fraises nécessaires pour des profils, assemblages, matériaux ou opérations de finition particuliers.
- Outils de secours : doublons que la commande numérique et le processus de production peuvent réellement utiliser lorsqu’un outil principal atteint la limite définie.
- Ajouts confirmés : outillage destiné aux produits ou opérations déjà inclus dans le plan d’investissement.
N’attribuez pas automatiquement une position à chaque opération de perçage. Si la machine est équipée d’une unité de perçage séparée, les opérations prises en charge par celle-ci peuvent ne pas occuper de positions dans le magasin. À l’inverse, le perçage effectué avec des outils montés sur la broche doit être pris en compte. Comparez la configuration complète de la machine, et pas seulement la capacité du magasin.
Traduisez le plan de production en besoin de capacité
Une relation utile pour la planification est la suivante :
Nombre de positions utilisables nécessaires = assemblages distincts requis pendant la période de production + assemblages de secours nécessaires + marge d’extension justifiée.
Il s’agit d’une méthode de dimensionnement, et non d’une spécification universelle. La marge d’extension doit correspondre à des besoins identifiables plutôt qu’à un pourcentage arbitraire. Un projet de gamme de portes nécessitant deux profils supplémentaires constitue une justification plus solide qu’une simple attente de croissance de l’activité.
La liste d’outils hypothétique ci-dessous illustre le calcul pour un programme mixte de travail du bois. Il ne s’agit pas d’un ensemble d’outils recommandé ; le choix des fraises dépend du matériau, de la géométrie des pièces, du maintien de la pièce et de la stratégie d’usinage.
Cet exemple nécessite neuf positions utilisables. Une configuration à 8 positions obligerait à modifier l’outillage, la planification ou les spécifications de la machine. Une option à 12 positions laisserait de la place pour les outils répertoriés, à condition que leurs dimensions ne rendent pas les positions adjacentes inutilisables. Il n’y a aucune raison de passer à un magasin plus grand sans besoins supplémentaires justifiés.
À quels usages conviennent les magasins de 8, 12 positions ou plus
Il s’agit de catégories d’évaluation, et non de garanties de production. Une machine à huit positions peut convenir à un processus exigeant mais répétitif. Une machine à 12 positions peut néanmoins être restrictive si des changements fréquents de produits nécessitent de nombreux profils distincts.
La variété des matériaux n’a d’importance que si elle modifie les besoins en outillage. Le traitement du MDF, du contreplaqué et du bois massif ne nécessite pas automatiquement trois jeux complets d’outils. Toutefois, les exigences de qualité des chants, les matériaux abrasifs, la géométrie des fraises et la gestion de l’usure peuvent rendre nécessaires des assemblages distincts. Laissez le plan de processus déterminer les différences.
Le nombre nominal de positions ne correspond pas toujours au nombre de positions utilisables
Une offre peut indiquer le nombre de positions du magasin sans préciser comment les outils les plus grands influent sur l’occupation. Les fraises surdimensionnées peuvent imposer de laisser les logements voisins vides. Les assemblages longs ou lourds peuvent également être soumis à des restrictions concernant le dégagement du magasin, le maintien du porte-outil, les limites de la broche ou le mécanisme de changement.
Demandez un plan d’occupation correspondant à l’outillage envisagé. Pour chaque assemblage, confirmez le diamètre, la longueur et le poids maximaux autorisés, ainsi que les éventuelles restrictions concernant les logements adjacents. Un magasin nominal de 12 positions qui ne peut pas accueillir l’ensemble de vos outils n’équivaut pas à 12 positions sans restriction.
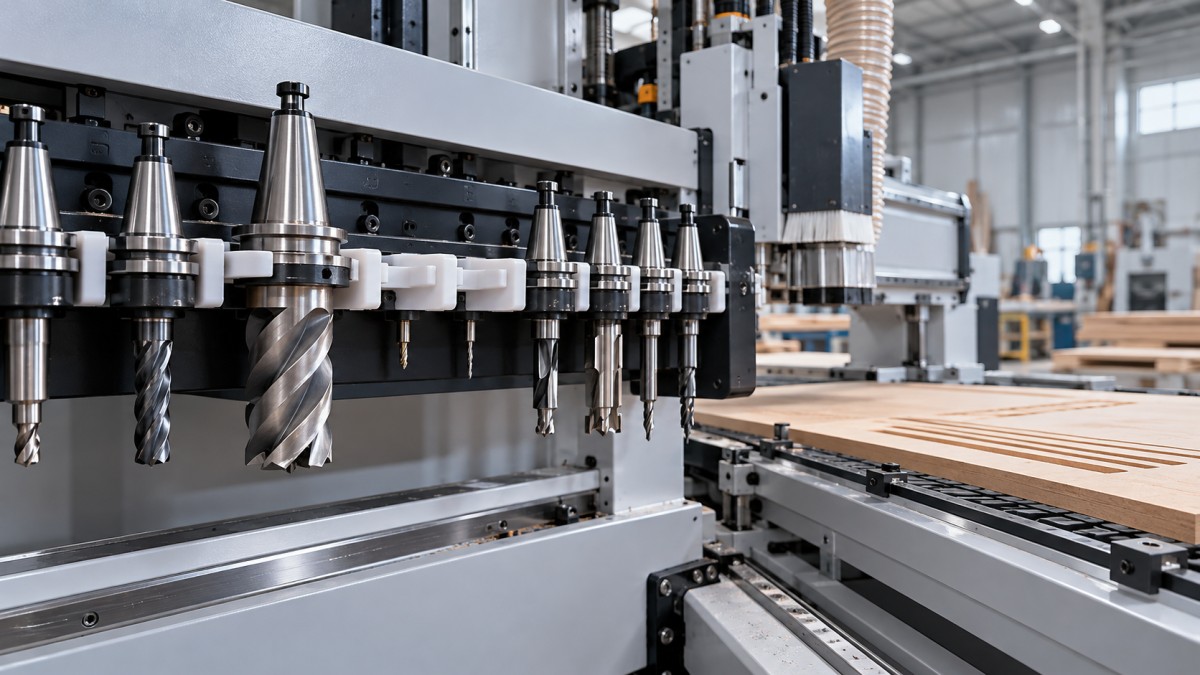
Clarifiez également si le nombre indiqué correspond aux logements du magasin ou à une autre convention de capacité. Demandez comment l’outil monté dans la broche est géré pendant un changement et si un logement de destination vide est nécessaire dans la séquence de fonctionnement prévue. Ne partez pas du principe qu’une position utilisable supplémentaire est disponible simplement parce qu’un outil peut rester dans la broche.
La compatibilité des têtes agrégées spéciales doit être confirmée séparément. Leur utilisation peut dépendre des interfaces mécaniques, de l’orientation, du dégagement, des fonctions de commande et de l’approbation du fabricant. Un logement libre ne garantit pas la compatibilité.
La capacité et la vitesse de changement d’outil répondent à des problèmes différents
Des positions supplémentaires réduisent les interventions manuelles uniquement lorsque des outils nécessaires seraient autrement absents. Elles ne réduisent pas le nombre de changements programmés et ne garantissent pas un cycle de changement automatique plus court. La disposition du magasin, le déplacement des axes, les positions d’approche sécurisées et les procédures de mesure des outils peuvent toutes influer sur l’interruption.
Comparez les magasins linéaires et les configurations rotatives ou en carrousel à l’aide de programmes représentatifs, plutôt qu’en vous fiant uniquement aux désignations de configuration. La question pertinente est de savoir comment le système proposé accède aux outils utilisés dans votre production, les échange et les vérifie. Aucune configuration n’est universellement plus rapide ou mieux adaptée.
Demandez aux fournisseurs de distinguer le temps d’échange mécanique de l’interruption totale du programme. Le déplacement vers la position de changement, la décélération de la broche, le redémarrage et les éventuelles étapes de mesure peuvent ne pas être inclus dans le temps d’échange annoncé.
Si les programmes comportent des changements fréquents, demandez une comparaison des cycles réalisée avec les mêmes pièces, outils et hypothèses d’usinage. Si un lot n’utilise que quelques outils, mais que les familles de produits changent régulièrement, la fréquence des réglages peut constituer le principal problème de capacité.
Vérifiez si des positions supplémentaires seront rentables
Commencez par recenser les interventions manuelles qu’un magasin plus grand permettrait réellement d’éliminer. Distinguez le remplacement des fraises dû à l’usure des échanges causés par une capacité insuffisante. Des logements supplémentaires ne suppriment pas la nécessité de remplacer les outils usés, à moins qu’un processus compatible d’utilisation des outils de secours soit configuré.
- Identifiez les arrêts liés à la capacité. Notez quel assemblage requis manquait et pourquoi il ne pouvait pas rester chargé.
- Mesurez la durée totale de l’interruption. Incluez l’accès sécurisé, l’échange du porte-outil, la vérification des données de l’outil, les mesures nécessaires et les contrôles de redémarrage.
- Examinez les possibilités de planification. Regrouper les travaux similaires peut éliminer certains échanges sans augmenter la capacité du magasin.
- Comparez les coûts évités au coût supplémentaire de possession. Incluez la mise à niveau du magasin, les porte-outils, les fraises, le temps de réglage et les besoins de maintenance concernés.
Utilisez vos propres temps mesurés et coûts de production plutôt qu’une estimation générique des économies. Ne comptez que les interruptions qui disparaîtraient avec la configuration de plus grande capacité. Un changement déjà effectué lors d’un autre réglage inévitable peut représenter très peu de temps d’arrêt supplémentaire.
La production sans surveillance nécessite une évaluation plus stricte. Tous les outils requis par les programmes en attente doivent être disponibles, et toute stratégie de secours prévue doit fonctionner avec la commande numérique. Des logements supplémentaires ne permettent pas à eux seuls la gestion de la durée de vie des outils, la détection de bris ou la sélection automatique d’un outil jumeau. Ces fonctions doivent être spécifiées et vérifiées séparément.
Inscrivez la capacité utilisable dans le cahier des charges d’achat
Une exigence d’achat doit décrire le résultat attendu de manière plus précise que « ATC 12 outils ». Joignez la liste des outils envisagés, la période de production couverte et les limites dimensionnelles des assemblages. Demandez au fournisseur de confirmer les logements occupés par chaque outil et les éventuelles restrictions liées à la combinaison proposée.
Demandez une démonstration ou un test de réception convenu portant sur des travaux représentatifs, sans échange manuel imprévu de porte-outils. Le test doit inclure l’outil pertinent le plus grand et la séquence réelle de changement, et pas seulement un magasin rempli de porte-outils identiques de petite taille. Les numéros d’outils, les correcteurs et les références de programme doivent rester cohérents tout au long du test.
Pour une extension future, distinguez la capacité de réserve d’une promesse de mise à niveau. Confirmez si l’ajout de positions ultérieurement nécessite des modifications du magasin, des protections, de la configuration de la commande ou de la structure de la machine. Obtenez par écrit le périmètre pris en charge au lieu de supposer qu’une mise à niveau sera simple.
Choisissez la configuration la plus petite qui permet d’accueillir le parc d’outils en place vérifié, les outils de secours nécessaires et les ajouts identifiables, sans compromettre le dégagement ni le flux de travail. Si huit positions répondent à ces critères, toute capacité supplémentaire doit être justifiée séparément. Si le programme nécessite neuf positions utilisables, spécifiez une configuration qui peut effectivement accueillir les neuf outils, et non simplement le chiffre immédiatement supérieur indiqué dans une brochure.
Envoyez votre demande
Nous sommes ouverts à toute collaboration et nous développerons nos activités avec vous.